Buenas prácticas para coaters PSA con slot die: control de coat weight, estabilidad de temperatura y viscosidad, mantenimiento de labios del die, matrix stripping sin stringing y prevención de bleed-through en etiquetas térmicas logísticas.
Índice
- ·Coat Weight vs. Bleed-Through en papel térmico
- ·Estabilidad de temperatura y viscosidad
- ·Mantenimiento de labios del die y chatter
- ·Matrix stripping sin stringing
- ·Tack de cadena fría (-20°C)
- ·Variabilidad del facestock reciclado
- ·Caso: desprendimiento invernal de etiqueta sobre cartón reciclado
- ·Aplicación final de etiquetas (apunte breve)
- ·Checklist de arranque
- ·Conclusión final
- ·Preguntas frecuentes
En una línea convertidora de etiquetas, el coating con slot die es donde se gana o se pierde la calidad del código de barras. Demasiado adhesivo atraviesa el facestock térmico directo; muy poco provoca desprendimiento en invierno sobre corrugado reciclado. El die debe entregar coat weight uniforme y luego liberar de forma limpia para que el matrix stripping no ensucie las cuchillas rotativas.
Esta guía es para supervisores de coating PSA y técnicos de die en programas de etiquetas logísticas y térmicas: los mismos objetivos de cero bleed-through, matriz limpia y tack a -20°C que se indican en nuestra página de etiquetas logísticas. Es coating del lado del convertidor, no aplicación final de etiquetas en cajas (vea
etiquetas logísticas para e-commerce para el uso aguas abajo). Para streaking, chatter y edge ooze en coaters de cinta, compleméntelo con flujos de defecto para PSA de cintas especiales.
Coat Weight vs. Bleed-Through en papel térmico
El bleed-through es la migración del adhesivo a través de facestock térmico delgado: los códigos de barras pierden contraste y los rollos pueden bloquearse en almacenamiento. El hold-out viene de estabilidad de viscosidad y disciplina de coat weight, no de claims comerciales de “permanente”. Empiece con objetivos en gramos por metro cuadrado del TDS de su proveedor y luego verifique contraste de código de barras después de envejecimiento acelerado, no solo recién salido del coater.
- Blocking de rollos en bodega -> con frecuencia coat weight excesivo o resina con bajo hold-out.
- Oscurecimiento térmico -> revise coat weight, compatibilidad con liner y temperatura de almacenamiento.
- Fiber-tear en cajas es una prueba de campo; no lo resuelva sobrecargando la web con adhesivo.
Estabilidad de temperatura y viscosidad
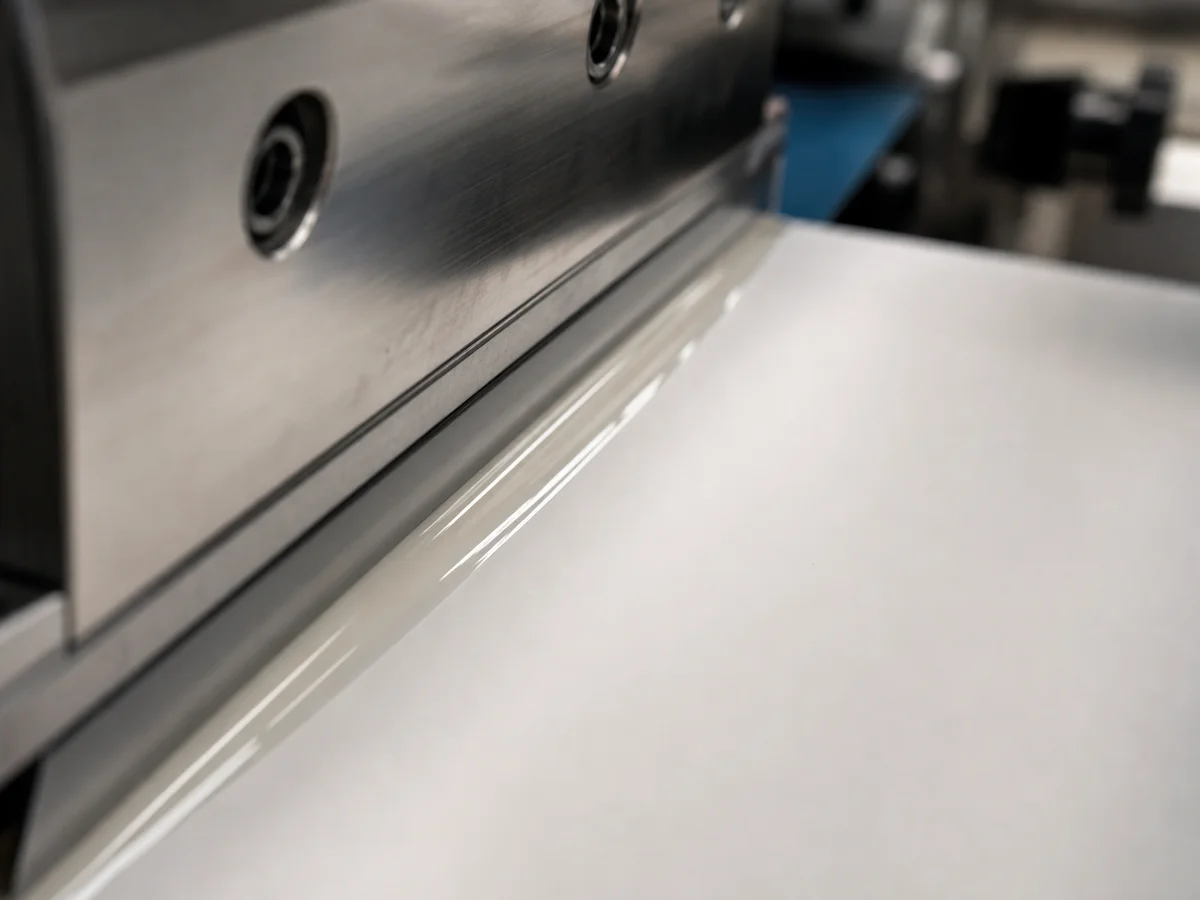
La viscosidad del PSA cambia con la temperatura. La deriva en el slot aparece como chatter, ribbing o bandas de coat weight antes de aparecer en datos de peel. Registre temperatura del bulk, heat trace de mangueras y setpoint del cuerpo del die al inicio del turno y después de cambios de grado. Un PSA logístico de invierno debe seguir siendo coatable en planta y a la vez sujetar a -20°C en servicio: son dos problemas de temperatura distintos; califique ambos.
Mantenimiento de labios del die y chatter
Labios golpeados, acumulación de adhesivo seco y desalineación de shim crean defectos periódicos que parecen fallas de química. Programe inspección y limpieza de labios con la misma disciplina que los rodillos anilox. Después de una parada, purgue material viejo antes de iniciar un nuevo grado; las mezclas con rupturas cohesivas suelen disparar stringing en los primeros mil metros.
Matrix stripping sin stringing
El troquelado necesita una ruptura cohesiva nítida: el adhesivo se divide dentro de la película, no en el borde de la cuchilla. Los grados con stringing se acumulan en los dies rotativos, rompen la matriz y obligan a paradas de limpieza. Las pruebas de matrix stripping deben correrse a su velocidad real de producción; nuestro caso de logística de invierno calificó cerca de 150 m/min de velocidad de prueba del convertidor con troquelado limpio, no en un contexto de línea de botellas de 60,000 BPH.
Tack de cadena fría (-20°C)
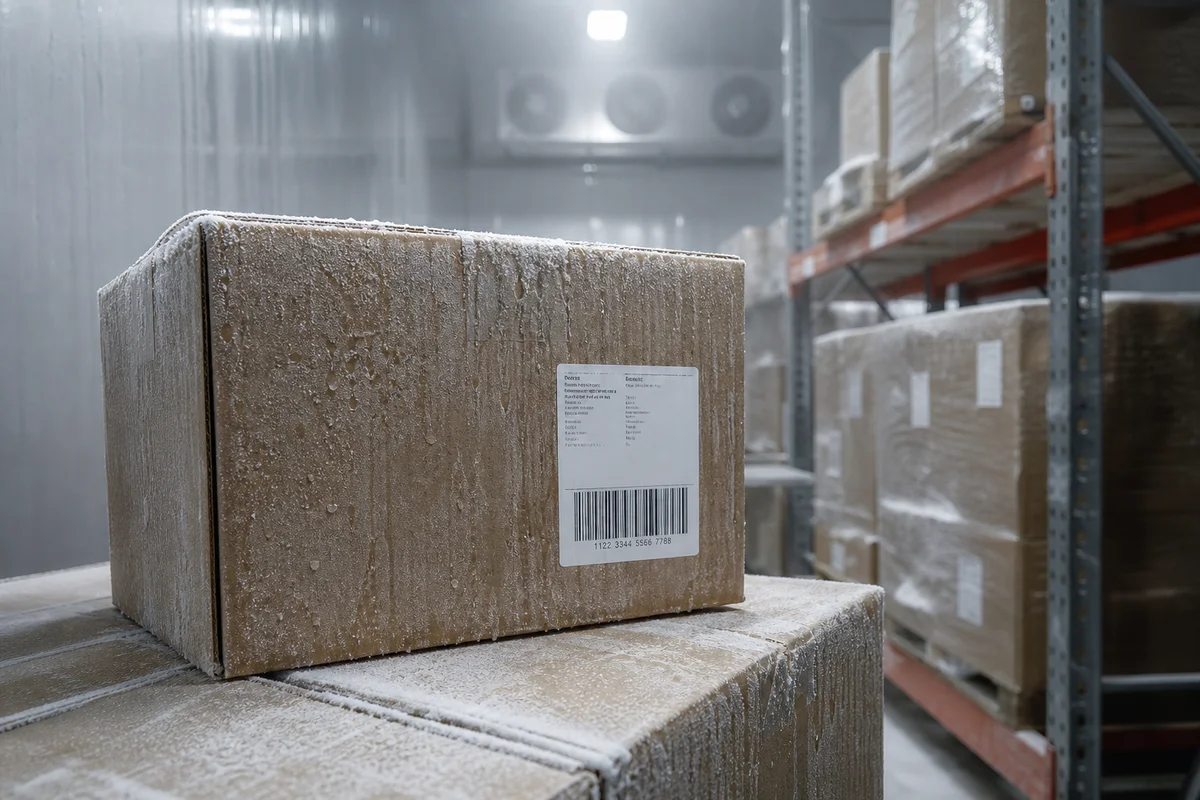
Un PSA estándar pierde loop tack en bodegas frías. El balance de grado invierno mantiene agarre agresivo en corrugado reciclado polvoso hasta alrededor de -20°C sin sacrificar hold-out sobre papel térmico. Validación de campo: aplique sobre cartón, someta a cold-soak y luego escanee; el levantamiento de borde es el modo de falla que ve el cliente.
Consejo de ingeniería
El copy de recursos cita 40% menos paquetes perdidos después de cambiar a un PSA grado invierno en nuestro caso de tack invernal para etiquetas logísticas; ese es un resultado de distribución del cliente, no una garantía de línea de coating. Cite siempre sus propios datos de trazabilidad.
¿Bleed-through o roturas de matriz en su coater?
Revise grados PSA para etiquetas logísticas con objetivo de cero bleed-through, troquelado limpio y cold tack a -20°C, con pails de prueba para convertidor.
Ver PSA para etiquetas logísticasVariabilidad del facestock reciclado
El corrugado con alto contenido reciclado es polvoso y de fibra corta; un coat weight que funciona en kraft virgen puede verse perfecto en laboratorio y fallar en el centro de distribución. Ajuste loop tack y wet-out en el lote real de cartón. La matriz menciona objetivos agresivos de loop tack (por ejemplo >15 N/inch en el copy de página); confirme contra su método de prueba peel/tack.
Caso: desprendimiento invernal de etiqueta sobre cartón reciclado
Un convertidor norteamericano de etiquetas logísticas enfrentaba levantamiento de borde en cajas recicladas polvosas, además del riesgo en facestock térmico. Después de calificar hold-out, ruptura cohesiva y retención a -20°C, el programa reportó mejor confiabilidad de escaneo y el resultado de 40% menos paquetes perdidos documentado en el caso. Historia completa: tack invernal para etiquetas logísticas en cartón reciclado.
Aplicación final de etiquetas (apunte breve)
La optimización del coating termina en el rollo rebobinado. La temperatura de aplicación, la presión y la condición de superficie de la caja en líneas de empaque son otra ruta de troubleshooting; vea etiquetas logísticas para e-commerce si su cliente pregunta por problemas de aplicador, no por coat weight.
Checklist de arranque
- Defina coat weight desde el TDS; verifique con chequeos gravimétricos puntuales.
- Estabilice temperatura de bulk y die antes de aumentar velocidad.
- Inspeccione labios del die y purgue líneas al cambiar de grado.
- Corra prueba de matrix strip a velocidad de producción; registre acumulación en cuchilla.
- Haga cold-soak de etiquetas sobre cartón reciclado; escanee después de la exposición.
- Solicite documentación FDA 175.105 para construcciones de etiquetas cercanas a alimentos.
Conclusión final
El éxito con slot die exige coat weight uniforme, viscosidad estable y una ruptura cohesiva que mantenga limpios los dies. Califique hold-out térmico y tack invernal dentro de un mismo programa: mejorar el agarre de campo mediante sobrecoating normalmente destruye la integridad del código de barras. Envíe facestock y liner para análisis de troquelado y adhesión si necesita un grado de prueba estructurado.
Preguntas frecuentes
¿Pueden prevenir el sangrado en papel térmico?
Sí. Los grados con hold-out optimizado y coat weight controlado reducen la migración a través de facestock térmico delgado; verifique con contraste de código de barras y pruebas de envejecimiento sobre su stock.
¿Sus adhesivos funcionan en cartón reciclado?
Los grados logísticos se ajustan para tack agresivo sobre corrugado polvoso y con alto contenido reciclado. Valide en el lote de cartón del cliente, no solo en kraft virgen de laboratorio.
¿Cuál es la temperatura mínima de servicio?
Los sistemas grado invierno están diseñados para mantener desempeño de unión hasta alrededor de -20°C en bodegas frías y distribución. La temperatura de coating en planta sigue siendo una variable de control separada.
¿Ajustan para slot die frente a roll coaters?
Sí. La reología, el coat weight y el hold-out se ajustan para equipos slot die, curtain o roll coating, buscando laydown uniforme y matrix stripping estable.
¿Cuál es su MOQ para adhesivos PSA de etiquetas?
El MOQ estándar es de aproximadamente 1,000 kg. Ofrecemos muestras gratuitas de laboratorio de 1 kg y pails de prueba de 20 kg para corridas piloto de coating.
Ajuste el coat weight en su slot die
Solicite 1 kg de material de laboratorio sin cargo (flete prepagado por el destinatario) después del screening en su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.