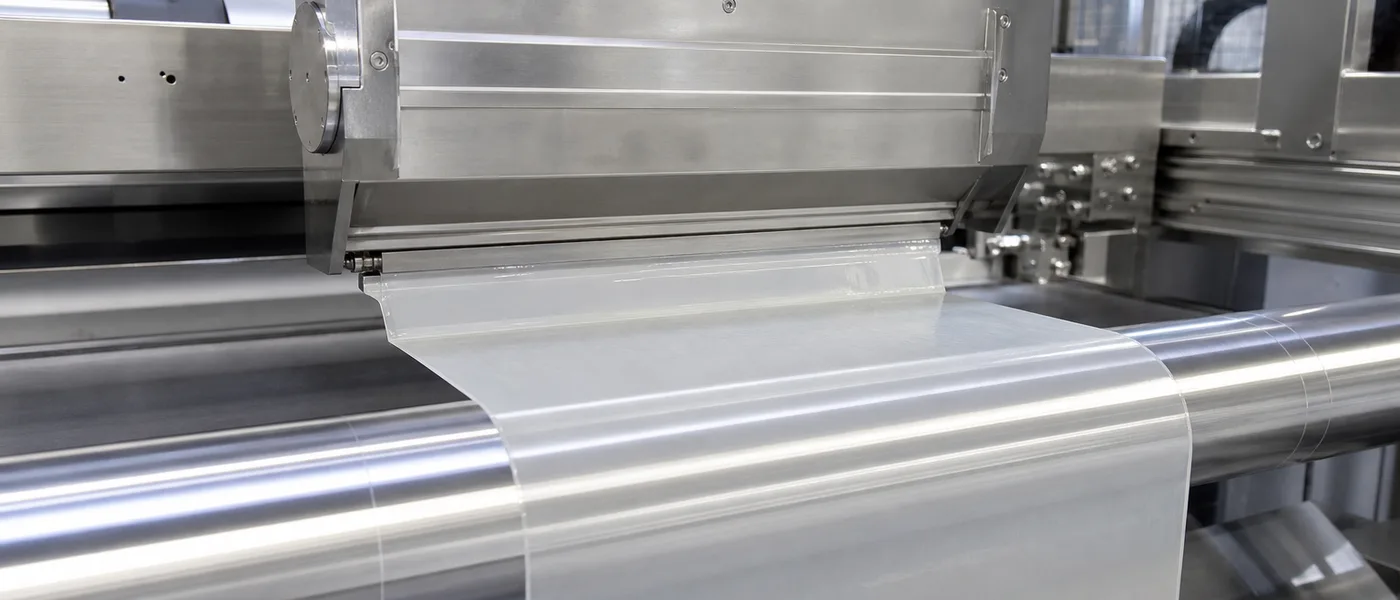
Boas práticas para coaters PSA com slot die: controle de coat weight, estabilidade de temperatura e viscosidade, manutenção dos lábios do die, matrix stripping sem stringing e prevenção de bleed-through em etiquetas térmicas logísticas.
Índice
- ·Coat Weight vs. Bleed-Through em papel térmico
- ·Estabilidade de temperatura e viscosidade
- ·Manutenção dos lábios do die e chatter
- ·Matrix stripping sem stringing
- ·Tack de cadeia fria (-20°C)
- ·Variabilidade do facestock reciclado
- ·Caso: queda de etiqueta no inverno em papelão reciclado
- ·Aplicação final da etiqueta (nota breve)
- ·Checklist de partida
- ·Conclusão final
- ·Perguntas frequentes
Em uma linha de conversão de etiquetas, o coating por slot die é onde a qualidade do código de barras é ganha ou perdida. Adesivo demais atravessa o facestock térmico direto; adesivo de menos causa desprendimento no inverno sobre papelão ondulado reciclado. O die precisa entregar coat weight uniforme e liberar limpo para que o matrix stripping não suje as facas rotativas.
Este guia é para supervisores de coating PSA e técnicos de die em programas de etiquetas logísticas e térmicas, com os mesmos alvos de zero bleed-through, matriz limpa e tack a -20°C da nossa página de etiquetas logísticas. É coating do lado do conversor, não aplicação final da etiqueta em caixas (veja
etiquetas logísticas para e-commerce para uso a jusante). Para streaking, chatter e edge ooze em coaters de fita, combine com fluxos de defeitos de PSA para fitas especiais.
Coat Weight vs. Bleed-Through em papel térmico
Bleed-through é a migração do adesivo através de facestock térmico fino: os códigos de barras perdem contraste e os rolos podem bloquear no armazenamento. O hold-out vem de estabilidade de viscosidade e disciplina de coat weight, não de claims comerciais de “permanente”. Comece com metas em gramas por metro quadrado do TDS do fornecedor e depois verifique contraste do código de barras após envelhecimento acelerado, não apenas recém-saído do coater.
- Blocking de rolos no armazém -> muitas vezes coat weight excessivo ou resina com baixo hold-out.
- Escurecimento térmico -> verifique coat weight, compatibilidade do liner e temperatura de armazenamento.
- Fiber-tear em caixas é teste de campo; não resolva isso sobrecarregando a web com adesivo.
Estabilidade de temperatura e viscosidade
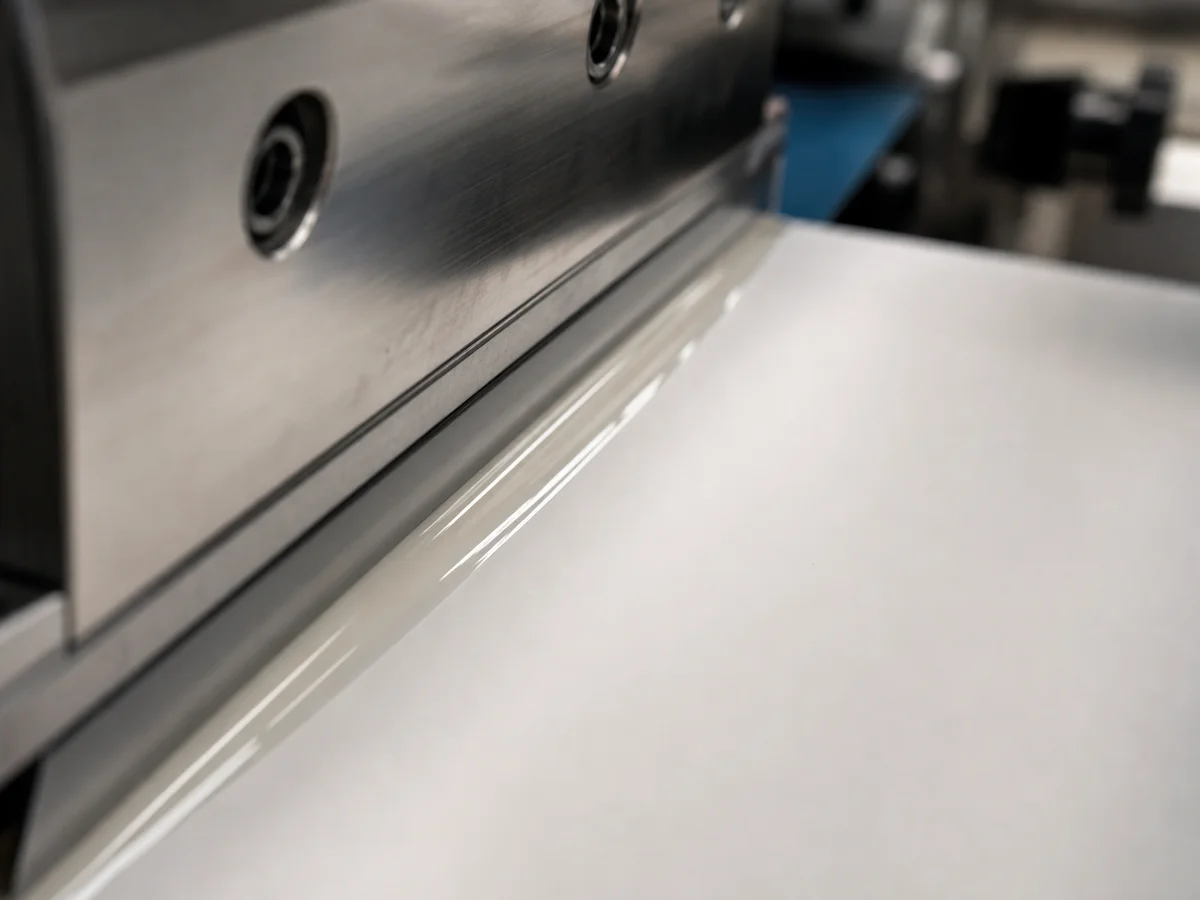
A viscosidade do PSA muda com a temperatura. Desvio no slot aparece como chatter, ribbing ou bandas de coat weight antes de aparecer nos dados de peel. Registre temperatura do bulk, heat trace das mangueiras e setpoint do corpo do die no início do turno e depois de trocas de grau. Um PSA logístico de inverno precisa continuar coatable na planta e ainda agarrar a -20°C em serviço: são dois problemas de temperatura diferentes; qualifique ambos.
Manutenção dos lábios do die e chatter
Lábios danificados, acúmulo de adesivo seco e desalinhamento de shim criam defeitos periódicos que parecem falhas de química. Programe inspeção e limpeza dos lábios com a mesma disciplina usada em rolos anilox. Após parada, purgue material antigo antes de iniciar um novo grau; misturas com rupturas coesivas frequentemente aumentam stringing nos primeiros mil metros.
Matrix stripping sem stringing
O corte precisa de uma ruptura coesiva nítida: o adesivo se divide no filme, não na borda da lâmina. Graus com stringing acumulam nos dies rotativos, quebram a matriz e forçam paradas de limpeza. Testes de matrix stripping devem rodar na sua velocidade real de produção; nosso caso de logística de inverno qualificou cerca de 150 m/min de velocidade de teste do conversor com corte limpo, não em contexto de linha de garrafas a 60.000 BPH.
Tack de cadeia fria (-20°C)
PSA padrão perde loop tack em armazéns frios. O balanço de grau inverno mantém agarre agressivo em papelão ondulado reciclado e empoeirado até cerca de -20°C sem sacrificar hold-out em papel térmico. Validação de campo: aplique no papelão, faça cold-soak e depois escaneie; levantamento de borda é o modo de falha visto pelo cliente.
Dica de engenharia
O copy de recursos cita 40% menos pacotes perdidos após a troca para um PSA grau inverno em nosso case de tack de inverno para etiquetas logísticas; isso é um resultado de distribuição do cliente, não uma garantia de linha de coating. Sempre cite seus próprios dados de rastreabilidade.
Bleed-through ou quebra de matriz no seu coater?
Revise graus PSA para etiquetas logísticas com alvo de zero bleed-through, corte limpo e cold tack a -20°C, com baldes de teste para conversores.
Ver PSA para etiquetas logísticasVariabilidade do facestock reciclado
Papelão ondulado com alto teor reciclado é empoeirado e de fibra curta; coat weight que funciona em kraft virgem pode parecer perfeito no laboratório e falhar no centro de distribuição. Ajuste loop tack e wet-out no lote real de papelão. A matriz menciona metas agressivas de loop tack, por exemplo >15 N/inch no copy da página; confirme contra seu método de teste peel/tack.
Caso: queda de etiqueta no inverno em papelão reciclado
Um conversor norte-americano de etiquetas logísticas enfrentava levantamento de borda em caixas recicladas empoeiradas e risco no facestock térmico. Depois de qualificar hold-out, ruptura coesiva e retenção a -20°C, o programa relatou melhor confiabilidade de leitura e o resultado de 40% menos pacotes perdidos documentado no case. História completa: tack de inverno para etiquetas logísticas em papelão reciclado.
Aplicação final da etiqueta (nota breve)
A otimização do coating termina no rolo rebobinado. Temperatura de aplicação, pressão e condição da superfície da caixa nas linhas de embalagem são outro caminho de troubleshooting; veja etiquetas logísticas para e-commerce se o cliente perguntar sobre problemas de aplicador, não sobre coat weight.
Checklist de partida
- Defina coat weight a partir do TDS; verifique com checagens gravimétricas pontuais.
- Estabilize temperatura do bulk e do die antes de aumentar velocidade.
- Inspecione lábios do die e purgue linhas na troca de grau.
- Rode teste de matrix strip na velocidade de produção; registre acúmulo na lâmina.
- Faça cold-soak das etiquetas no papelão reciclado; escaneie após exposição.
- Solicite documentação FDA 175.105 para construções de etiquetas próximas a alimentos.
Conclusão final
Sucesso em slot die é coat weight uniforme, viscosidade estável e ruptura coesiva que mantém os dies limpos. Qualifique hold-out térmico e tack de inverno em um só programa; melhorar o agarre em campo com overcoating geralmente destrói a integridade do código de barras. Envie facestock e liner para análise de corte e adesão se quiser um grau de teste estruturado.
Perguntas frequentes
Vocês conseguem evitar sangramento em papel térmico?
Sim. Graus com hold-out otimizado e coat weight controlado reduzem a migração através de facestock térmico fino. Verifique com contraste de código de barras e testes de envelhecimento no seu stock.
Os adesivos funcionam em papelão reciclado?
Graus logísticos são ajustados para tack agressivo em papelão ondulado empoeirado e com alto teor reciclado. Valide no lote de papelão do cliente, não apenas em kraft virgem de laboratório.
Qual é a temperatura mínima de serviço?
Sistemas grau inverno são projetados para manter desempenho de união até cerca de -20°C em armazéns frios e distribuição. A temperatura de coating na planta continua sendo uma variável separada de controle.
Vocês ajustam para slot die versus roll coaters?
Sim. Reologia, coat weight e hold-out são ajustados para equipamentos slot die, curtain ou roll coating para obter laydown uniforme e matrix stripping estável.
Qual é o MOQ para adesivos PSA de etiquetas?
O MOQ padrão é de cerca de 1.000 kg. Oferecemos amostras grátis de laboratório de 1 kg e baldes de teste de 20 kg para rodadas piloto de coating.
Ajuste o coat weight no seu slot die
Solicite 1 kg de material de laboratório gratuito (frete pré-pago pelo destinatário) após screening no seu substrato e nas suas condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.