Когда бумажные втулки начинают отказывать на высокоскоростных линиях, первым часто обвиняют клей. Иногда это верно. Но столь же часто реальная проблема — плохое технологическое окно: влажная липкость развивается слишком медленно, рез становится грязным, влажность слишком долго остается в структуре или выдержанная прочность на смятие позднее падает.
Содержание
Когдалиния труб или coresускоряется, слабые process assumptions становятся заметны очень быстро. Формула, которая казалась приемлемой на умеренной скорости, может внезапно выглядеть нестабильной после изменения winder, dryer или cutoff.
- High-speed failures не всегда являются чистыми adhesive failures:сорт бумаги, ply tension, add-on level, drying и cutoff setup могут быть частью одной проблемы.
- Первый полезный вопрос не "какой клей лучше?", а "что изменилось, когда линия стала работать быстрее?" Сверьтеstarch vs. PVA,biodegradable starch claimsиhigh-speed winding case studyдо замены химии.
- Важное сравнение находится на стороне машины:wet tack, clean cutoff, moisture load и conditioned crush скажут больше, чем любой буклет.
Небольшая проверка реальности
Что считать high-speed tube line, зависит от конструкции, дизайна машины и формата продукта. Важна не точная цифра сама по себе. Важно, дают ли текущий adhesive и process пригодное operating window при росте скорости.
Почему высокая скорость так быстро проявляет слабости
Более медленная линия дает запас. Есть больше времени для wet-out, раннего развития связи и иногда больше времени, чтобы скрыть moisture problem до cutting. Когда скорость растет, этот запас исчезает. Линия начинает показывать, где система едва держалась.
- У клея меньше времени на создание usable green strength:если core должен раньше удерживать форму, marginal system начинает выглядеть мягким.
- Cutoff behavior становится очевиднее:stringing, splash и dog-ears, которые раньше были эпизодическими, могут стать постоянными.
- Moisture load становится дорогой:слишком много воды в системе может замедлить stabilization, удлинить drying и исказить последующие crush results.
"High speed не создает новой физики. Он просто убирает дополнительное время, которое скрывало ваш слабый пункт."
Четыре failure modes, которые появляются снова и снова
1. Green strength приходит слишком поздно
Это одна из самых частых причин, почему core выглядит хорошо на бумаге, но плохо ведет себя на машине. Линии нужно, чтобы структура почти сразу держала геометрию, а связь еще формируется. Операторы видят мягкие tubes, shape drift или чувствительность при handling до созревания связи.
- Смотрите на раннее удержание формы на mandrel, а не только на финальное dry feel.
- Проверьте, ухудшается ли проблема при росте скорости или только на отдельных paper lots.
2. Cut quality разрушается
Если core начинает показывать dog-ears, грязные кромки или intermittent deformation на cutoff, проблема не всегда только в ноже. На высокой скорости adhesive rheology, add-on level и timing влияют на то, достигает ли структура реза с достаточной cohesion.
- Следите за splash, stringing или buildup вокруг glue station, прежде чем винить только cutoff station.
- Сравните clean edge quality сразу после cutting и еще раз после короткой выдержки.
3. Moisture load слишком долго остается в структуре
Линия может выглядеть производительной, тихо накапливая риск в core. Если adhesive laydown слишком тяжелый, solids плохо подходят задаче или drying отстает от скорости, tube может переносить слишком много воды в дальнейшее handling. Это меняет форму, crush и стабильность.
- Если решение слабой связи всегда "добавить больше клея", проверьте, не решает ли линия одну проблему созданием другой.
4. Conditioned crush strength падает позже
Эта проблема неприятна, потому что часто проходит первый trial. Cores кажутся прочными сразу после winding, все расслабляются, а затем последующие testing или warehouse exposure показывают другую картину. Если crush падает после humidity cycling, логика trial была слишком короткой.
Что фиксировать во время реального trial
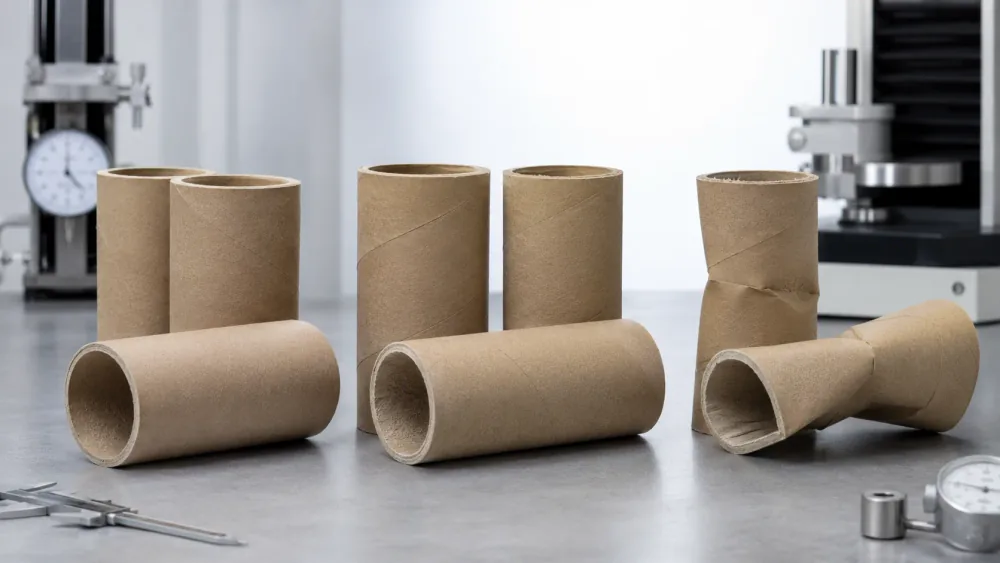
Записывайте фактический диапазон скорости, а не только номинальную цель, потому что drift и acceleration behavior важны.
Сравнение chemistry слабо, если laydown level изменился без документации.
Отмечайте dog-ears, clean edges, soft cuts и как часто операторам приходится вмешиваться.
Проверьте, сохраняется ли результат после storage или humidity exposure, а не только на выходе линии.
Не считайте adhesive единственной переменной
Здесь хорошее troubleshooting становится менее драматичным и намного полезнее. Команды часто меняют chemistry, когда глубинная причина — paper inconsistency, laydown control, drying imbalance или process setting, у которого закончился запас.
Если вы уже не troubleshooting, а реально сравниваете chemistry routes, прочитайтеКрахмал vs. PVA для клеев бумажных втулок. Если procurement продвигает bio-based option, лучшее companion piece —Are Starch-Based Paper Tube Adhesives Biodegradable?
Где starch и PVA обычно возвращаются в разговор
- Starch или dextrinостаются привлекательными там, где командам нужна paper affinity, более сильная bio-based story и линия, не требующая extreme early hold.
- PVA или PVAcчаще остаются в игре, когда wet tack, faster set behavior, cleaner cutoff или stronger conditioned crush становятся решающими.
- На реальных заводах правильный ответ часто trial plan, а не slogan.
Более полезная qualification sequence
- Сначала определите failure:collapse на mandrel, soft cut, splash, moisture load или post-conditioning crush loss — это не одна и та же проблема.
- Держите условия trial честными:та же бумага, то же speed window, та же add-on logic, те же cutoff expectation.
- Сначала наблюдайте машину, потом лабораторию:buildup, stringing, operator interventions и shape drift — все это evidence.
- Валидируйте после conditioning:если application demanding, verdict в ту же смену слишком ранний.Многие команды привязывают эту проверку к признанной практике paper-conditioning, такой какTAPPI T 402.
Нужна реалистичная high-speed отправная точка?
Поделитесь paper grade, winding speed, ply structure и failure mode, который вы хотите устранить. Обычно это говорит больше, чем запрос generic high-speed paper tube glue.
Смотреть варианты tube windingГлавный вывод
Paper tube cores обычно не отказывают на high-speed lines потому, что одна chemistry морально лучше другой. Они отказывают потому, что process требует, чтобы связь формировалась, стабилизировалась и чисто резалась в более узком window, чем раньше. Лучший test отделяет machine window от chemistry choice.
Частые вопросы
Почему paper tube cores отказывают только после увеличения скорости линии?
Потому что более высокая скорость уменьшает process window. У клея меньше времени на usable green strength, cutoff становится менее forgiving, а ранее скрытые moisture или conditioning problems начинают проявляться ясно.
Всегда ли high-speed winding failures вызваны adhesive?
Нет. Adhesive chemistry важна, но также важны paper grade, ply tension, add-on level, drying balance и cutoff setup. Хорошее troubleshooting изолирует failure mode до смены chemistry.
Что измерять во время high-speed tube adhesive trial?
Фиксируйте фактический speed range, glue add-on, early shape retention, cutoff quality, operator interventions и finished-core crush после conditioning. Эти точки обычно объясняют больше, чем один pass-fail комментарий.
Когда PVA обычно имеет больше смысла, чем starch, на быстрой tube line?
Часто когда линии нужен faster wet tack, cleaner cut quality, stronger early hold или better conditioned crush. Но правильный ответ все равно зависит от paper structure, speed range и failure, который нужно устранить.
Стабилизируйте cores на вашем winder
Запросите бесплатный лабораторный материал 1 кг (доставка предоплачивается получателем) после проверки вашего субстрата и условий линии.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.