Cuando los cores de tubo de papel empiezan a fallar en líneas de alta velocidad, el adhesivo suele recibir la culpa primero. A veces es correcto. Igual de frecuente, el problema real es una ventana de máquina mal ajustada: el wet tack se desarrolla demasiado lento, el corte se ensucia, la carga de humedad permanece demasiado tiempo o la resistencia crush acondicionada cae después.
Índice
Cuando unalínea de tubos o coresaumenta velocidad, los supuestos débiles del proceso se vuelven visibles muy rápido. Una formulación que parecía aceptable a velocidad moderada puede verse inestable de pronto cuando cambian la bobinadora, el secador o el corte.
- Las fallas de alta velocidad no siempre son fallas puras de adhesivo:grado de papel, tensión de ply, nivel de add-on, secado y ajuste de corte pueden ser partes del mismo problema.
- La primera pregunta útil no es "¿qué cola es mejor?": es "¿qué cambió cuando la línea empezó a correr más rápido?" Crucealmidón vs. PVA,claims biodegradables de almidóny elcaso de bobinado de alta velocidadantes de cambiar química.
- La comparación que importa está del lado de la máquina:wet tack, corte limpio, carga de humedad y crush acondicionado dicen más que cualquier folleto.
Una pequeña revisión de realidad
Lo que cuenta como línea de tubo de alta velocidad depende de la construcción, diseño de máquina y formato del producto. El punto no es el número exacto por sí solo. El punto es si el adhesivo y proceso actuales todavía le dan una ventana operativa utilizable cuando la velocidad sube.
Por qué la alta velocidad expone debilidades tan rápido
Una línea más lenta perdona más. Hay más tiempo para wet-out, más tiempo para desarrollo inicial de unión y a veces más tiempo para ocultar un problema de humedad antes del corte. Una vez que sube la velocidad, esa tolerancia desaparece. La línea empieza a mostrar dónde el sistema estaba apenas funcionando.
- El adhesivo tiene menos tiempo para construir green strength utilizable:si el core debe mantener forma antes, un sistema marginal empieza a verse blando.
- El comportamiento de corte se vuelve más obvio:stringing, splash y dog-ears que antes eran ocasionales pueden volverse persistentes.
- La carga de humedad se vuelve costosa:demasiada agua en el sistema puede retrasar estabilización, extender secado y distorsionar resultados crush posteriores.
"La alta velocidad no crea nueva física. Solo elimina el tiempo extra que estaba cubriendo su punto débil."
Cuatro modos de falla que aparecen una y otra vez
1. La green strength llega demasiado tarde
Esta es una de las razones más comunes por las que un core se ve bien en papel pero se comporta mal en la máquina. La línea necesita que la estructura mantenga geometría casi de inmediato, pero la unión todavía se está formando. Los operadores ven tubos blandos, deriva de forma o sensibilidad al manipular antes de que la unión madure.
- Observe la retención temprana de forma en el mandril, no solo la sensación seca final.
- Verifique si el problema empeora al subir velocidad o solo con ciertos lotes de papel.
2. La calidad de corte se rompe
Si el core empieza a mostrar dog-ears, bordes sucios o deformación intermitente en el corte, el problema no siempre es la cuchilla. A alta velocidad, la reología del adhesivo, el nivel de add-on y el timing afectan si la estructura llega al corte con suficiente cohesión.
- Observe splash, stringing o acumulación alrededor de la estación de cola antes de culpar solo a la estación de corte.
- Compare la calidad del borde justo después de cortar y otra vez después de un breve reposo.
3. La carga de humedad permanece demasiado tiempo en la estructura
Una línea puede parecer productiva mientras construye riesgo dentro del core. Si el laydown adhesivo es demasiado pesado, los sólidos no coinciden con el trabajo o el secado queda detrás de la velocidad, el tubo puede llevar demasiada agua a la manipulación posterior. Eso puede cambiar forma, crush y estabilidad después.
- Si la solución a una unión débil siempre es "agregar más cola", revise si la línea está resolviendo un problema creando otro.
4. La resistencia crush acondicionada cae después
Esta falla duele porque suele escapar la primera prueba. Los cores se sienten sólidos justo después de bobinar, todos se relajan y luego el ensayo posterior o la exposición en bodega cuenta otra historia. Si el crush cae después de ciclos de humedad, la lógica de prueba fue demasiado corta.
Qué registrar durante una prueba real
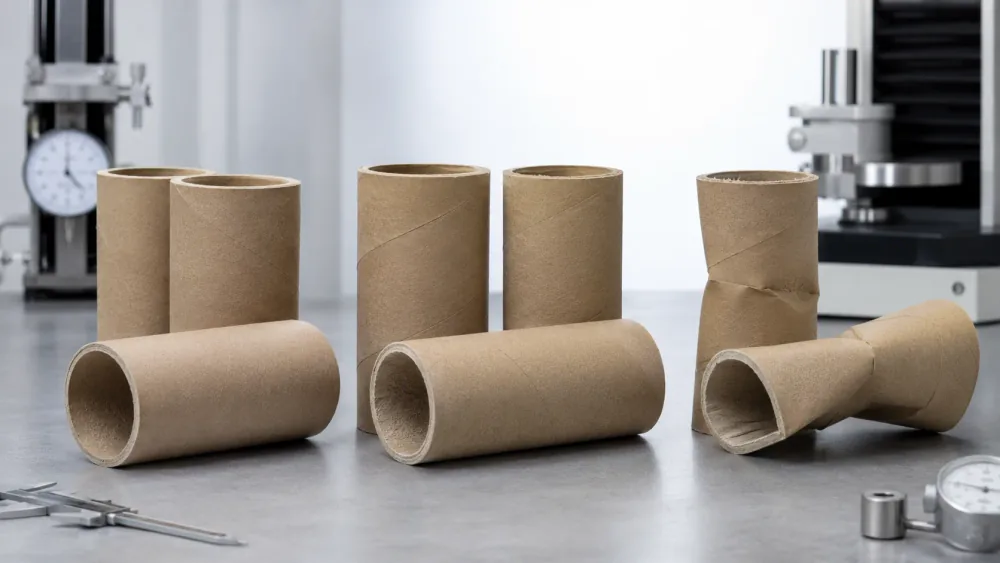
Registre el rango real de velocidad, no solo el objetivo nominal, porque la deriva y la aceleración importan.
Una comparación de química es débil si el nivel de laydown cambió sin documentarse.
Anote dog-ears, limpieza de borde, cortes blandos y qué tan seguido intervienen los operadores.
Revise si el resultado se sostiene después de almacenamiento o exposición a humedad, no solo a la salida de línea.
No asuma que el adhesivo es la única variable
Aquí es donde el buen troubleshooting se vuelve menos dramático y mucho más útil. Los equipos a menudo cambian química cuando el problema más profundo es inconsistencia del papel, control de laydown, desequilibrio de secado o un ajuste de proceso que dejó de tener margen.
Si ya no está haciendo troubleshooting y realmente compara rutas químicas, leaAlmidón vs. PVA para adhesivos de tubos de papel. Si compras está empujando una opción bio-based, la pieza compañera más útil es¿Son biodegradables los adhesivos de almidón para tubos de papel?
Dónde almidón y PVA suelen volver a la conversación
- Almidón o dextrinasigue siendo atractivo donde los equipos quieren afinidad con papel, una historia bio-based más fuerte y una línea que no exige hold temprano extremo.
- PVA o PVActiende a mantenerse en juego más tiempo cuando wet tack, set más rápido, corte más limpio o crush acondicionado más fuerte se vuelven los factores decisivos.
- En plantas reales, la respuesta correcta suele ser un plan de prueba, no un slogan.
Una secuencia de calificación más útil
- Defina primero la falla:colapso en mandril, corte blando, splash, carga de humedad o pérdida de crush post-acondicionamiento no son el mismo problema.
- Mantenga honestas las condiciones de prueba:mismo papel, misma ventana de velocidad, misma lógica de add-on, misma expectativa de corte.
- Observe la máquina antes que el laboratorio:acumulación, stringing, intervenciones de operador y deriva de forma son evidencia.
- Valide después de acondicionar:si la aplicación es exigente, un veredicto del mismo turno es demasiado temprano.Muchos equipos anclan esa revisión a una práctica reconocida de acondicionamiento de papel comoTAPPI T 402.
¿Necesita un punto de partida realista para alta velocidad?
Comparta grado de papel, velocidad de bobinado, estructura de plies y el modo de falla que intenta eliminar. Eso suele decir más que pedir una cola genérica para tubo de papel de alta velocidad.
Revisar opciones de bobinado de tubosConclusión
Los cores de tubo de papel no suelen fallar en líneas de alta velocidad porque una química sea moralmente mejor que otra. Fallan porque el proceso pide que la unión se forme, estabilice y corte limpiamente dentro de una ventana más estrecha que antes. La mejor prueba separa la ventana de máquina de la elección química.
Preguntas frecuentes
¿Por qué los cores de tubo de papel fallan solo después de subir la velocidad de línea?
Porque la velocidad más alta reduce la ventana de proceso. El adhesivo tiene menos tiempo para construir green strength utilizable, el corte perdona menos y los problemas de humedad o acondicionamiento que antes estaban ocultos empiezan a verse con claridad.
¿Las fallas de bobinado de alta velocidad siempre son causadas por el adhesivo?
No. La química adhesiva importa, pero también el grado de papel, tensión de ply, nivel de add-on, balance de secado y ajuste de corte. Un buen troubleshooting aísla el modo de falla antes de cambiar química.
¿Qué debo medir durante una prueba de adhesivo para tubos de alta velocidad?
Registre rango real de velocidad, add-on de cola, retención temprana de forma, calidad de corte, intervenciones de operador y crush del core terminado después de acondicionar. Esos puntos explican más que un comentario pasa/falla.
¿Cuándo PVA suele tener más sentido que almidón en una línea rápida de tubos?
A menudo cuando la línea necesita wet tack más rápido, corte más limpio, hold temprano más fuerte o mejor crush acondicionado. Pero la respuesta correcta aún depende de la estructura de papel, rango de velocidad y falla que busca eliminar.
Estabilice cores en su bobinadora
Solicite material de laboratorio gratuito de 1 kg (flete prepagado por el receptor) después de revisar su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.