Wenn Papierrohrkerne auf Hochgeschwindigkeitslinien versagen, wird oft zuerst der Klebstoff verantwortlich gemacht. Manchmal stimmt das. Genauso oft ist das eigentliche Problem aber ein schlechtes Maschinenfenster: Wet Tack entwickelt sich zu langsam, der Cutoff wird unsauber, die Feuchtelast bleibt zu lange in der Struktur oder die konditionierte Crush-Festigkeit fällt später ab.
Inhaltsverzeichnis
Wenn eineRohr- oder Kernlinieschneller wird, werden schwache Prozessannahmen sehr schnell sichtbar. Eine Formulierung, die bei moderater Geschwindigkeit akzeptabel wirkte, kann plötzlich instabil aussehen, sobald Winder, Dryer oder Cutoff verändert werden.
- High-Speed-Fehler sind nicht immer reine Klebstofffehler:Papierqualität, Ply-Spannung, Add-on-Level, Trocknung und Cutoff-Setup können alle Teil desselben Problems sein.
- Die erste nützliche Frage ist nicht "Welcher Klebstoff ist der beste?": sondern "Was hat sich geändert, als die Linie schneller lief?" Vergleichen SieStärke vs. PVA,biodegradable starch claimsund dieHigh-Speed-Winding-Case-Studybevor Sie die Chemie tauschen.
- Der relevante Vergleich liegt auf der Maschinenseite:Wet Tack, sauberer Cutoff, Feuchtelast und konditionierter Crush sagen mehr als jede Broschüre.
Ein kleiner Realitätscheck
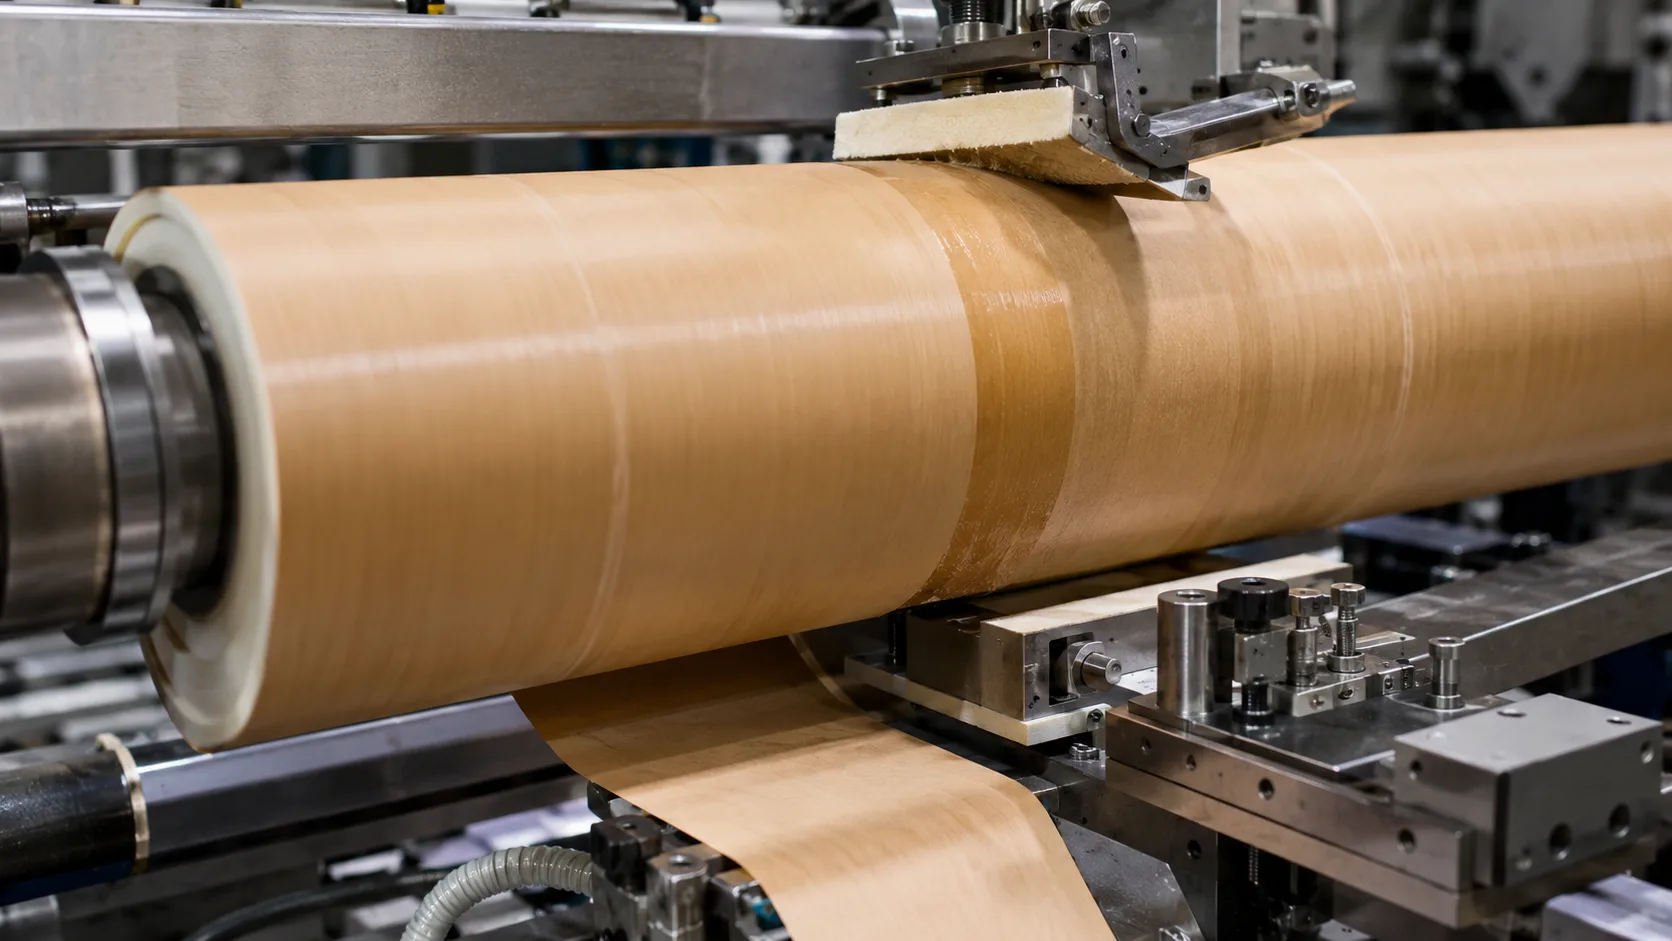
Was als Hochgeschwindigkeits-Rohrlinie zählt, hängt von Konstruktion, Maschinendesign und Produktformat ab. Es geht nicht um die exakte Zahl allein. Es geht darum, ob der aktuelle Klebstoff und Prozess noch ein nutzbares Betriebsfenster liefern.
Warum hohe Geschwindigkeit Schwächen so schnell freilegt
Eine langsamere Linie verzeiht mehr. Es gibt mehr Zeit für Wet-out, mehr Zeit für frühe Bindungsbildung und manchmal mehr Zeit, ein Feuchteproblem vor dem Schneiden zu verdecken. Sobald die Geschwindigkeit steigt, verschwindet diese Toleranz. Die Linie zeigt, wo das System nur knapp funktioniert hat.
- Der Klebstoff hat weniger Zeit, nutzbare Green Strength aufzubauen:wenn der Kern früher Form halten muss, wirkt ein grenzwertiges System weich.
- Das Cutoff-Verhalten wird deutlicher:Stringing, Splash und Dog-ears, die vorher gelegentlich waren, können dauerhaft werden.
- Feuchtelast wird teuer:zu viel Wasser im System kann Stabilisierung verlangsamen, Trocknung verlängern und spätere Crush-Ergebnisse verfälschen.
"High Speed erzeugt keine neue Physik. Er entfernt nur die zusätzliche Zeit, die Ihren Schwachpunkt verdeckt hat."
Vier Fehlermodi, die immer wieder auftreten
1. Green Strength kommt zu spät
Das ist einer der häufigsten Gründe, warum ein Kern auf dem Papier gut aussieht, sich auf der Maschine aber schlecht verhält. Die Linie braucht fast sofort eine formhaltende Struktur, doch die Bindung bildet sich noch. Bediener sehen weiche Rohre, Formdrift oder Empfindlichkeit beim Handling, bevor die Verbindung ausgereift ist.
- Betrachten Sie frühe Formhaltung auf dem Dorn, nicht nur das endgültige trockene Gefühl.
- Prüfen Sie, ob sich das Problem mit steigender Geschwindigkeit verschärft oder nur bei bestimmten Papierlosen auftritt.
2. Die Schnittqualität bricht ein
Wenn der Kern Dog-ears, unsaubere Kanten oder intermittierende Verformung am Cutoff zeigt, ist nicht immer das Messer allein schuld. Bei hoher Geschwindigkeit beeinflussen Klebstoffrheologie, Add-on-Level und Timing, ob die Struktur den Schnitt mit ausreichend Kohäsion erreicht.
- Achten Sie auf Splash, Stringing oder Aufbau an der Leimstation, bevor Sie nur die Cutoff-Station verantwortlich machen.
- Vergleichen Sie saubere Kantenqualität direkt nach dem Schnitt und erneut nach kurzer Ruhezeit.
3. Feuchtigkeit bleibt zu lange in der Struktur
Eine Linie kann produktiv wirken und gleichzeitig Risiko in den Kern einbauen. Wenn Klebstoff-Laydown zu hoch ist, Feststoffe nicht zur Aufgabe passen oder die Trocknung der Geschwindigkeit hinterherläuft, kann das Rohr zu viel Wasser in späteres Handling tragen. Das verändert Form, Crush und Stabilität.
- Wenn die Lösung für eine schwache Bindung immer "mehr Klebstoff" lautet, prüfen Sie, ob die Linie ein Problem löst, indem sie ein anderes erzeugt.
4. Konditionierte Crush-Festigkeit fällt später ab
Dieser Fehler schmerzt, weil er dem ersten Versuch oft entkommt. Die Kerne fühlen sich direkt nach dem Wickeln solide an, alle entspannen sich, und spätere Tests oder Lagerexposition erzählen eine andere Geschichte. Wenn Crush nach Feuchtezyklen abfällt, war die Versuchslogik zu kurz.
Was während eines echten Versuchs zu protokollieren ist
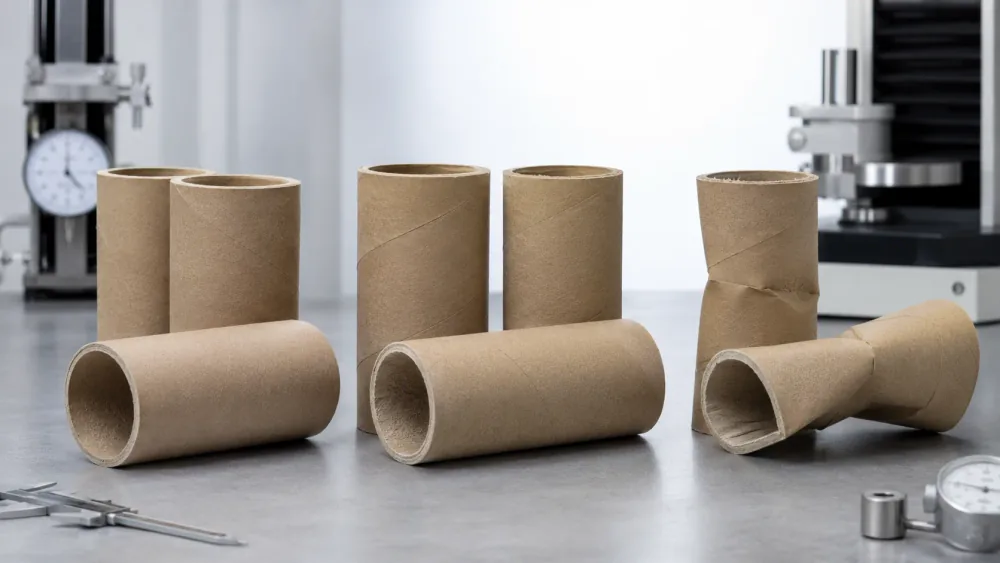
Protokollieren Sie den tatsächlichen Geschwindigkeitsbereich, nicht nur das Nennziel, weil Drift und Beschleunigungsverhalten wichtig sind.
Ein Chemievergleich ist schwach, wenn das Laydown-Level geändert wurde, ohne es zu dokumentieren.
Notieren Sie Dog-ears, Kantenreinheit, weiche Schnitte und wie oft Bediener eingreifen müssen.
Prüfen Sie, ob das Ergebnis nach Lagerung oder Feuchteexposition hält, nicht nur am Linienausgang.
Gehen Sie nicht davon aus, dass der Klebstoff die einzige Variable ist
Hier wird gutes Troubleshooting weniger dramatisch und deutlich nützlicher. Teams wechseln oft die Chemie, obwohl das tiefere Problem Papierinkonsistenz, Laydown-Kontrolle, Trocknungsungleichgewicht oder eine Prozesseinstellung ist, die keinen Spielraum mehr hat.
Wenn Sie nicht mehr troubleshoot-en, sondern wirklich Chemierouten vergleichen, lesen SieStärke vs. PVA für Papierrohrklebstoffe. Wenn Einkauf eine bio-based Option fordert, ist der bessere BegleitartikelSind stärkebasierte Papierrohrklebstoffe biologisch abbaubar?
Wo Stärke und PVA üblicherweise wieder ins Gespräch kommen
- Stärke oder Dextrinbleibt attraktiv, wenn Teams Papieraffinität, eine stärkere bio-based Story und eine Linie wünschen, die keinen extremen frühen Hold verlangt.
- PVA oder PVAcbleibt länger im Spiel, wenn Wet Tack, schnelleres Set-Verhalten, sauberer Cutoff oder stärkerer konditionierter Crush entscheidend werden.
- In realen Werken ist die richtige Antwort oft ein Versuchsplan, kein Slogan.
Eine nützlichere Qualifizierungssequenz
- Definieren Sie zuerst den Fehler:Kollaps am Dorn, weicher Schnitt, Splash, Feuchtelast oder Crush-Verlust nach Konditionierung sind nicht dasselbe Problem.
- Halten Sie die Versuchsbedingungen ehrlich:gleiches Papier, gleiches Geschwindigkeitsfenster, gleiche Add-on-Logik, gleiche Cutoff-Erwartung.
- Beobachten Sie die Maschine vor dem Labor:Aufbau, Stringing, Bedienereingriffe und Formdrift sind Beweise.
- Validieren Sie nach Konditionierung:wenn die Anwendung anspruchsvoll ist, ist ein Urteil in derselben Schicht zu früh.Viele Teams verankern diese Prüfung in einer anerkannten Papierkonditionierungspraxis wieTAPPI T 402.
Brauchen Sie einen realistischen High-Speed-Startpunkt?
Teilen Sie Papierqualität, Wickelgeschwindigkeit, Ply-Struktur und den Fehlermodus, den Sie beseitigen möchten. Das sagt meist mehr als die Anfrage nach einem generischen High-Speed-Papierrohrklebstoff.
Optionen für Rohrwicklung prüfenFazit
Papierrohrkerne versagen auf Hochgeschwindigkeitslinien meist nicht, weil eine Chemie moralisch besser ist als eine andere. Sie versagen, weil der Prozess verlangt, dass die Verbindung in einem engeren Fenster als zuvor entsteht, stabilisiert und sauber schneidet. Der bessere Test trennt Maschinenfenster und Chemieauswahl.
Häufig gestellte Fragen
Warum versagen Papierrohrkerne erst nach Erhöhung der Liniengeschwindigkeit?
Weil höhere Geschwindigkeit das Prozessfenster verkleinert. Der Klebstoff hat weniger Zeit, nutzbare Green Strength aufzubauen, Cutoff verzeiht weniger, und vorher verborgene Feuchte- oder Konditionierungsprobleme werden sichtbar.
Sind High-Speed-Wickelfehler immer durch den Klebstoff verursacht?
Nein. Klebstoffchemie ist wichtig, aber auch Papierqualität, Ply-Spannung, Add-on-Level, Trocknungsbalance und Cutoff-Setup. Gutes Troubleshooting isoliert den Fehlermodus, bevor Chemie gewechselt wird.
Was sollte ich während eines High-Speed-Rohrklebstoffversuchs messen?
Protokollieren Sie tatsächlichen Geschwindigkeitsbereich, Klebstoff-Add-on, frühe Formhaltung, Schnittqualität, Bedienereingriffe und Crush des fertigen Kerns nach Konditionierung. Diese Punkte erklären meist mehr als ein Pass/Fail-Kommentar.
Wann ist PVA auf einer schnellen Rohrlinie meist sinnvoller als Stärke?
Oft dann, wenn die Linie schnelleren Wet Tack, sauberere Schnittqualität, stärkeren frühen Hold oder besseren konditionierten Crush benötigt. Die richtige Antwort hängt aber weiterhin von Papierstruktur, Geschwindigkeitsbereich und dem zu beseitigenden Fehler ab.
Kerne auf Ihrem Winder stabilisieren
Fordern Sie kostenloses Labormaterial von 1 kg an (Versand vom Empfänger vorausbezahlt), nachdem Ihr Substrat und Ihre Linienbedingungen geprüft wurden.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.