Quando cores de tubos de papel começam a falhar em linhas de alta velocidade, o adesivo costuma ser culpado primeiro. Às vezes isso está certo. Com a mesma frequência, o problema real é uma janela de máquina ruim: o wet tack desenvolve devagar demais, o corte fica sujo, a carga de umidade permanece tempo demais ou o crush condicionado cai depois.
Índice
Quando umalinha de tubos ou coresacelera, premissas fracas de processo aparecem muito rápido. Uma formulação que parecia aceitável em velocidade moderada pode parecer instável de repente quando a bobinadeira, o secador ou o corte mudam.
- Falhas de alta velocidade nem sempre são falhas puras de adesivo:grau de papel, tensão de ply, nível de add-on, secagem e ajuste de corte podem fazer parte do mesmo problema.
- A primeira pergunta útil não é "qual cola é melhor?": é "o que mudou quando a linha começou a rodar mais rápido?" Cruzeamido vs. PVA,claims biodegradáveis de amidoe oestudo de caso de bobinamento de alta velocidadeantes de trocar a química.
- A comparação que importa está no lado da máquina:wet tack, corte limpo, carga de umidade e crush condicionado dizem mais do que qualquer folheto.
Um pequeno choque de realidade
O que conta como linha de tubo de alta velocidade depende da construção, desenho da máquina e formato do produto. O ponto não é o número exato sozinho. O ponto é se o adesivo e o processo atuais ainda dão uma janela operacional útil quando a velocidade sobe.
Por que a alta velocidade expõe fraquezas tão rápido
Uma linha mais lenta perdoa mais. Há mais tempo para wet-out, mais tempo para desenvolvimento inicial da união e às vezes mais tempo para esconder um problema de umidade antes do corte. Quando a velocidade aumenta, essa folga desaparece. A linha começa a mostrar onde o sistema estava apenas sobrevivendo.
- O adesivo tem menos tempo para construir green strength utilizável:se o core precisa manter forma mais cedo, um sistema marginal começa a parecer mole.
- O comportamento de corte fica mais óbvio:stringing, splash e dog-ears que antes eram ocasionais podem se tornar persistentes.
- A carga de umidade fica cara:água demais no sistema pode atrasar estabilização, estender secagem e distorcer resultados posteriores de crush.
"Alta velocidade não cria física nova. Ela só remove o tempo extra que estava escondendo seu ponto fraco."
Quatro modos de falha que aparecem de novo e de novo
1. Green strength chega tarde demais
Este é um dos motivos mais comuns para um core parecer bom no papel e se comportar mal na máquina. A linha precisa que a estrutura mantenha geometria quase imediatamente, mas a união ainda está se formando. Operadores veem tubos moles, deriva de forma ou sensibilidade ao manuseio antes de a união amadurecer.
- Observe retenção inicial de forma no mandril, não apenas a sensação seca final.
- Verifique se o problema piora com aumento de velocidade ou apenas em certos lotes de papel.
2. A qualidade de corte se deteriora
Se o core começa a mostrar dog-ears, bordas bagunçadas ou deformação intermitente no corte, o problema nem sempre é a faca. Em alta velocidade, reologia do adesivo, nível de add-on e timing afetam se a estrutura chega ao corte com coesão suficiente.
- Procure splash, stringing ou acúmulo na estação de cola antes de culpar apenas a estação de corte.
- Compare a qualidade da borda logo após o corte e novamente depois de um breve descanso.
3. A carga de umidade fica tempo demais na estrutura
Uma linha pode parecer produtiva enquanto cria risco silencioso dentro do core. Se o laydown de adesivo é pesado demais, os sólidos não combinam com o trabalho ou a secagem fica atrás da velocidade, o tubo pode levar água demais para o manuseio posterior. Isso pode mudar forma, crush e estabilidade depois.
- Se a solução para uma união fraca é sempre "colocar mais cola", veja se a linha está resolvendo um problema criando outro.
4. O crush condicionado cai depois
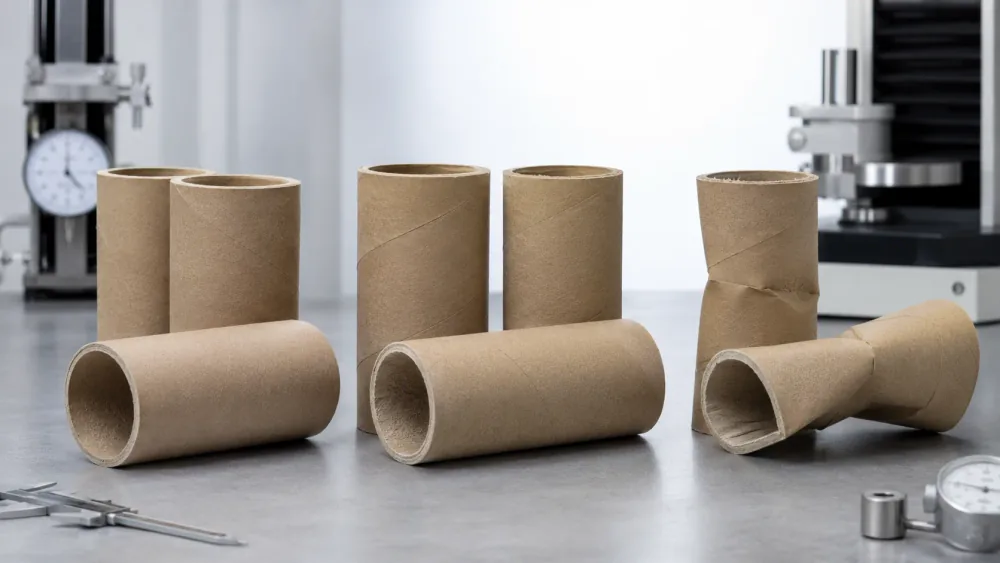
Essa falha dói porque muitas vezes escapa do primeiro teste. Os cores parecem sólidos logo após o bobinamento, todos relaxam, e depois o ensaio posterior ou a exposição no armazém conta outra história. Se o crush cai após ciclos de umidade, a lógica de teste foi curta demais.
O que registrar durante um teste real
Registre a faixa real de velocidade, não apenas a meta nominal, porque deriva e aceleração importam.
Uma comparação de química é fraca se o nível de laydown mudou sem documentação.
Anote dog-ears, limpeza de borda, cortes moles e frequência de intervenção dos operadores.
Verifique se o resultado ainda se sustenta após armazenamento ou exposição à umidade, não apenas na saída da linha.
Não assuma que o adesivo é a única variável
É aqui que o bom troubleshooting fica menos dramático e muito mais útil. Equipes muitas vezes mudam química quando o problema mais profundo é inconsistência do papel, controle de laydown, desequilíbrio de secagem ou ajuste de processo que deixou de ter margem.
Se você não está mais fazendo troubleshooting e realmente compara rotas químicas, leiaAmido vs. PVA para adesivos de tubos de papel. Se compras está pressionando por uma opção bio-based, o material complementar melhor éAdesivos de amido para tubos de papel são biodegradáveis?
Onde amido e PVA normalmente voltam à conversa
- Amido ou dextrinacontinua atraente onde equipes querem afinidade com papel, uma história bio-based mais forte e uma linha que não exige hold inicial extremo.
- PVA ou PVActende a permanecer em jogo por mais tempo quando wet tack, set mais rápido, corte mais limpo ou crush condicionado mais forte viram os fatores decisivos.
- Em plantas reais, a resposta certa costuma ser um plano de teste, não um slogan.
Uma sequência de qualificação mais útil
- Defina primeiro a falha:colapso no mandril, corte mole, splash, carga de umidade ou perda de crush pós-condicionamento não são o mesmo problema.
- Mantenha honestas as condições do teste:mesmo papel, mesma janela de velocidade, mesma lógica de add-on, mesma expectativa de corte.
- Observe a máquina antes do laboratório:acúmulo, stringing, intervenções do operador e deriva de forma são evidências.
- Valide após condicionamento:se a aplicação é exigente, um veredito no mesmo turno é cedo demais.Muitas equipes ancoram essa checagem em uma prática reconhecida de condicionamento de papel comoTAPPI T 402.
Precisa de um ponto de partida realista para alta velocidade?
Compartilhe grau do papel, velocidade de bobinamento, estrutura de plies e o modo de falha que está tentando eliminar. Isso normalmente diz mais do que pedir uma cola genérica para tubo de papel de alta velocidade.
Revisar opções de bobinamento de tubosConclusão
Cores de tubo de papel normalmente não falham em linhas de alta velocidade porque uma química é moralmente melhor que outra. Eles falham porque o processo pede que a união forme, estabilize e corte limpo dentro de uma janela mais apertada do que antes. O melhor teste separa a janela da máquina da escolha química.
Perguntas frequentes
Por que cores de tubo de papel falham só depois que a velocidade da linha aumenta?
Porque velocidade maior reduz a janela de processo. O adesivo tem menos tempo para construir green strength utilizável, o corte fica menos tolerante e problemas de umidade ou condicionamento antes escondidos começam a aparecer com clareza.
Falhas de bobinamento de alta velocidade sempre são causadas pelo adesivo?
Não. A química do adesivo importa, mas também importam grau de papel, tensão de ply, nível de add-on, balanço de secagem e ajuste de corte. Bom troubleshooting isola o modo de falha antes de trocar química.
O que devo medir durante um teste de adesivo para tubos de alta velocidade?
Registre faixa real de velocidade, add-on de cola, retenção inicial de forma, qualidade de corte, intervenções do operador e crush do core acabado após condicionamento. Esses pontos explicam mais que um comentário passa/falha.
Quando PVA normalmente faz mais sentido que amido em uma linha rápida de tubos?
Frequentemente quando a linha precisa de wet tack mais rápido, corte mais limpo, hold inicial mais forte ou melhor crush condicionado. Mas a resposta certa ainda depende da estrutura do papel, faixa de velocidade e falha que você quer eliminar.
Estabilize cores na sua bobinadeira
Solicite material laboratorial gratuito de 1 kg (frete pré-pago pelo destinatário) após triagem no seu substrato e nas condições da linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.