Evite los despegues en barniz UV, cartón metalizado y cajas con recubrimiento acuoso. Una guía técnica para la planta de producción sobre energía superficial, configuración de ruedas y boquillas, zonas de unión, y cuándo el hot melt de metalloceno supera al EVA estándar en sustratos difíciles.
Índice
- ·Por qué el cartón recubierto se comporta como un sustrato diferente
- ·Modos de fallo que observamos en plegadoras-encoladoras
- ·Lista de verificación de línea: Energía superficial, aplicación y compresión
- ·Costura lateral vs. Fondo automático: Diferente estrés, diferente ventana de pegado
- ·Cuándo cambiar de EVA a metalloceno en sustratos recubiertos
- ·Evidencia de campo: Detención de despegues en cajas farmacéuticas con recubrimiento UV
- ·No es el mismo problema que el sellado de cajas para congelador
- ·Flujo de trabajo de calificación antes de aprobar la línea
- ·Conclusión final
- ·Preguntas frecuentes
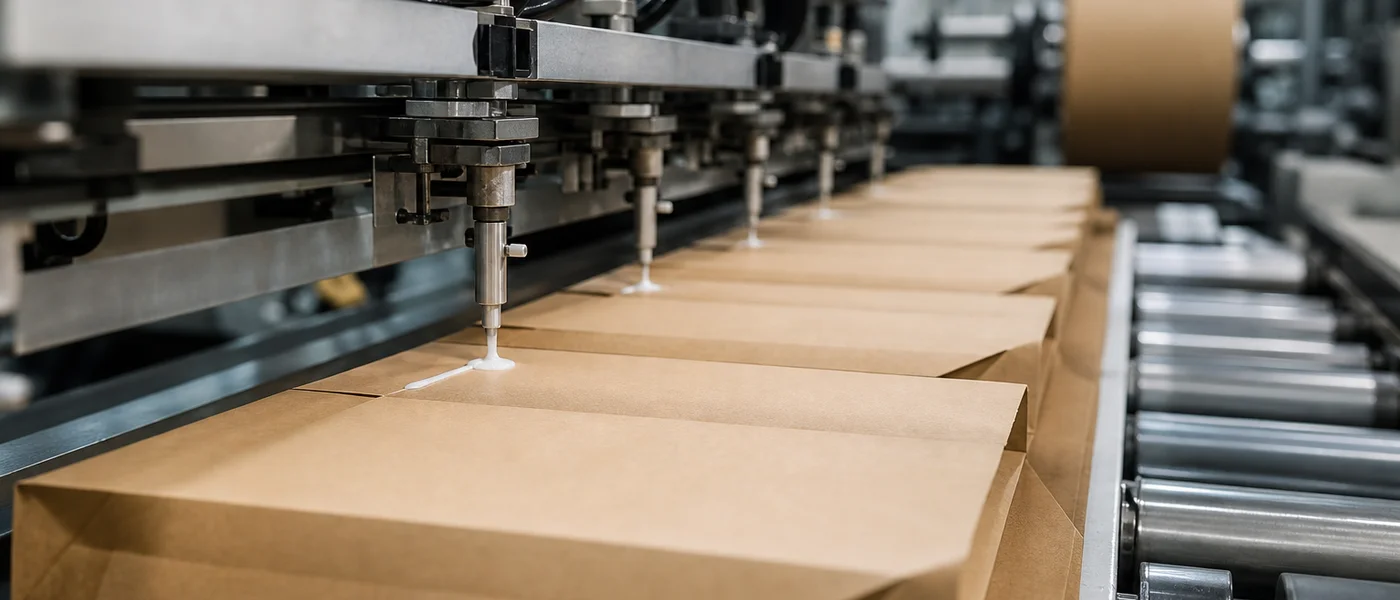
En una plegadora-encoladora, el cartón recubierto no falla de manera silenciosa. La línea sigue funcionando a alta velocidad, la rueda de pegamento parece húmeda y las cajas parecen cuadradas, hasta que los fondos automáticos se abren en la empacadora o las costuras laterales se sueltan tras un cambio de humedad. En la mayoría de las auditorías que realizo, el adhesivo es el primero en ser culpado, pero el problema real suele ser un desajuste en la energía superficial: el pegamento se queda sobre el barniz en lugar de generar una fuerza de desgarro de fibra en el papel.
Esta guía está escrita para equipos de cartón plegable que trabajan con barniz UV, recubrimiento acuoso, laminación OPP o poliéster metalizado; aplicaciones que describimos en nuestra página de adhesivos para cartón plegable como trabajos de plegadoras-encoladoras de alta velocidad y fondos automáticos. Para la evaluación de contacto indirecto según la FDA en envases de papel, consulte adhesivos aptos para contacto alimentario en envases de papel. Esta guía reutiliza el mismo lenguaje de calificación que usamos con los clientes; no reemplaza sus propias pruebas de línea o revisión de cumplimiento.
Por qué el cartón recubierto se comporta como un sustrato diferente
El cartón calandrado con un recubrimiento UV o acuoso por cortina presenta una superficie de baja energía. Las emulsiones estándar base agua pueden parecer pegajosas al contacto pero no logran penetrar, lo que se manifiesta como despegues en fondos automáticos cuando la memoria del cartón lucha contra el pliegue, o como desprendimiento de bordes en las costuras laterales bajo la humedad del almacén.
La señal de aprobación/fallo que utilizamos en sustratos recubiertos sigue siendo el desgarro de fibra: si las fibras del papel no se rompen al separar la unión, el adhesivo no ha penetrado en el sustrato, independientemente de lo limpia que parezca la línea de pegamento.
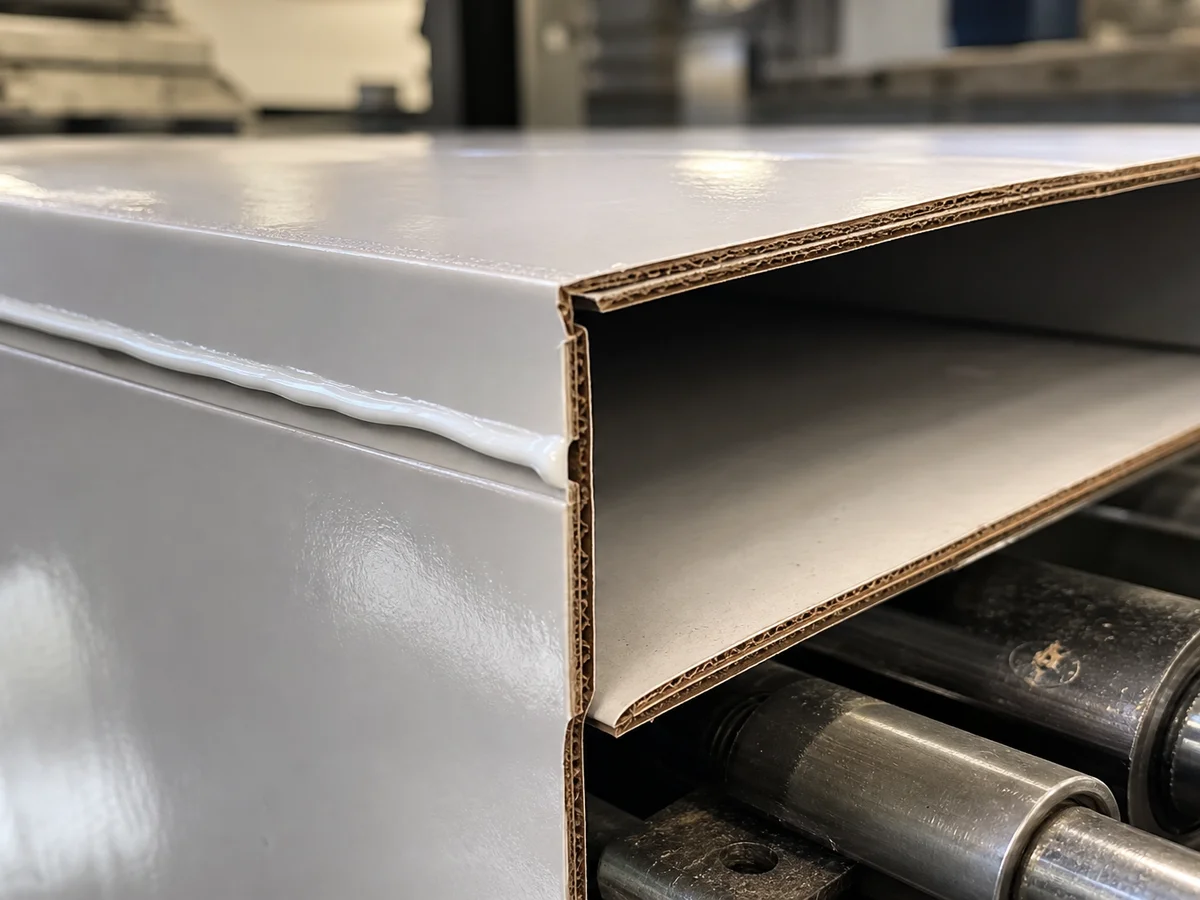
Modos de fallo que observamos en plegadoras-encoladoras
- Despegues en fondos automáticos: Cizallamiento insuficiente contra el efecto muelle del cartón; la unión parece seca pero no tiene agarre antes de la siguiente estación.
- Fallo de adhesión en barniz UV: La película de pegamento se queda sobre el recubrimiento en lugar de penetrar hasta la fibra.
- Formación de hilos (tailing) y gotas satélite por encima de ~400 m/min: Módulo elástico demasiado alto para un corte limpio en la aplicación por boquilla; el adhesivo filamentoso ensucia guías y sensores.
Consejo de ingeniería
Si está pegando cajas adyacentes a alimentos, confirme si la FDA 21 CFR 175.105 (contacto indirecto con una barrera funcional) cubre su geometría antes de optimizar la velocidad. Las rutas de contacto directo con líquidos necesitan una vía de revisión diferente; consulte nuestra guía de adhesivos aptos para contacto alimentario en envases de papel.
Lista de verificación de línea: Energía superficial, aplicación y compresión
1. Confirme qué hay realmente en el cartón
Documente si el material que falla es barniz UV, brillo acuoso, laminación OPP o PET metalizado; cada uno cambia el objetivo de mojado. Nuestra ruta de laboratorio para cartón plegable incluye pruebas de adhesión específicas para cada sustrato antes de recomendar una emulsión para rueda o un hot melt de metalloceno para un bloqueo instantáneo.
2. Coincida con el método de aplicación
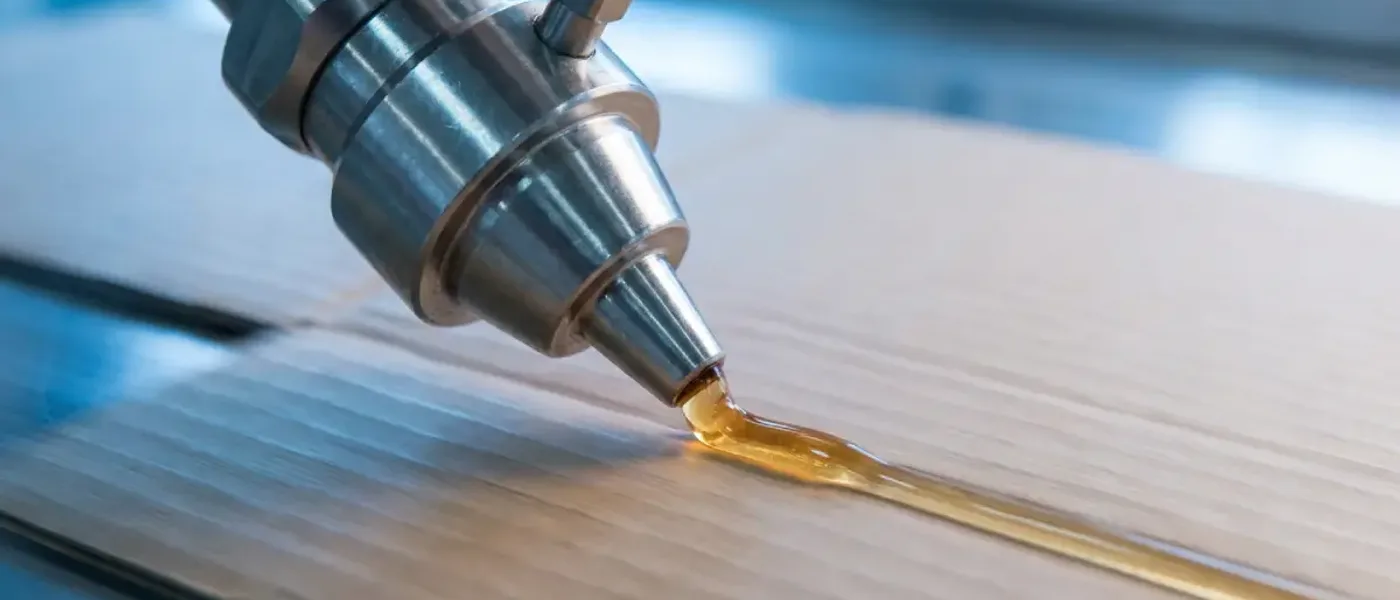
Los sistemas de rueda y boquilla necesitan reologías diferentes. Los grados para boquilla deben inyectarse sin obstruirse; los grados para rueda necesitan un flujo que evite salpicaduras. La matriz de la página cita rangos base agua en torno a 400–2.500 cps y rangos de hot-melt en torno a 1.000–5.000 cps dependiendo de la estación; utilice la TDS de su proveedor, no una viscosidad genérica de "pegamento de embalaje".
3. Respete el tiempo de compresión en las rutas base agua
Las emulsiones base agua necesitan una ventana de compresión mientras el agua se absorbe en el cartón. Si la banda de compresión es corta en relación con la velocidad de la línea, las solapas pueden desviarse, fenómeno a veces descrito como "movimiento de cola de pez" en plegadoras-encoladoras rápidas. Las rutas de hot-melt intercambian ese tiempo abierto por fuerza de manipulación en menos de un segundo en fondos automáticos, razón por la cual las líneas de cartón premium y farmacéutico recubierto suelen cambiar a metalloceno cuando los cierres base agua son marginales.
Costura lateral vs. Fondo automático: Diferente estrés, diferente ventana de pegado
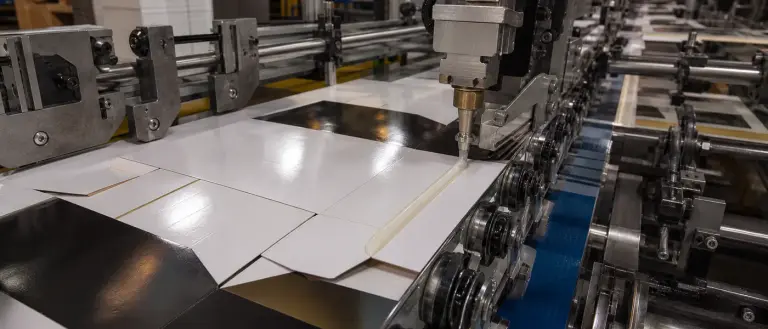
Las costuras laterales longitudinales ven un cizallamiento sostenido en una sola unión. Los pliegues de fondo automático / crash-lock luchan contra la memoria de retorno elástico en el momento en que la caja sale de la sección de plegado. Un pegamento que mantiene la costura lateral puede fallar en el fondo si la velocidad de fraguado es demasiado lenta o si la química no puede resistir la tensión del pliegue durante el almacenamiento.
¿Despegues en cartón UV o metalizado?
Revise las opciones de adhesivos para cartón plegable diseñadas para sustratos recubiertos, mecanizado limpio y velocidades de plegadora-encoladora, incluyendo apoyo con cubetas de prueba.
Ver adhesivos para cartón plegableCuándo cambiar de EVA a metalloceno en sustratos recubiertos
Para cartones recubiertos difíciles, nuestro equipo suele omitir el "EVA estándar" y evalúa el hot melt de poliolefina metalocénica para un corte más limpio, mejor estabilidad térmica en el tanque y retención de desgarro de fibra en superficies de baja energía. El marco de comparación, incluyendo la formación de hilos ("angel-hair") y la carbonización en tanques en reposo, está documentado en nuestra guía de adhesivos de EVA frente a metalloceno para envases alimentarios.
Evidencia de campo: Detención de despegues en cajas farmacéuticas con recubrimiento UV
Un convertidor farmacéutico que trabajaba con barniz UV de alta cobertura reportó meses de despegues hasta que un adhesivo de costura lateral con mayor penetración fue calificado en su plegadora-encoladora. Esa historia, sobre cómo detener los despegues en cajas con recubrimiento UV a velocidad de producción, está capturada en nuestro estudio de caso de cartón plegable farmacéutico. Es la misma clase de fallo descrita en el testimonio sobre cartón plegable con barniz UV pesado en prensa.
No es el mismo problema que el sellado de cajas para congelador
Si su modo de fallo es la pérdida de sellado en formadoras de cajas de cartón corrugado a -40°C en cadena de frío, usted está en un programa de hot-melt de fin de línea, no es un problema de emulsión en plegadora-encoladora. Consulte los adhesivos de envasado de fin de línea y el estudio de caso de logística de alimentos congelados para la comparación de EVA propenso a carbonización vs. metalloceno en selladoras de cajas.
Flujo de trabajo de calificación antes de aprobar la línea
- Realice pruebas de desgarro de fibra en su lote exacto de cartón, no en un cartón sustituto del departamento de marketing.
- Ejecute las estaciones de costura lateral y fondo automático por separado; no asuma que una sola pasada cubre ambas.
- Mantenga las condiciones de humedad y almacenamiento nocturno que coincidan con el almacén de su cliente.
- Solicite la DoC del lote y la TDS alineadas con la FDA 175.105 si el envase está cerca de alimentos.
Conclusión final
El trabajo con cartón recubierto es un problema de energía superficial y velocidad de fraguado antes de ser un problema de "pegamento más fuerte". Comience con la prueba de desgarro de fibra en el cartón real, adapte la química a la realidad de la rueda o boquilla, y solo después busque ganancias de velocidad de línea. Si desea una prueba estructurada en su material, envíe el tipo de recubrimiento, el modelo de plegadora-encoladora y una foto del fallo; nuestro laboratorio suele comenzar con una prueba de adhesión del sustrato antes de recomendar una emulsión frente a un metalloceno.
Preguntas frecuentes
¿Cómo consigo una unión fuerte en cartón con recubrimiento UV o metalizado?
Utilice adhesivos con agentes humectantes penetrantes diseñados para superficies de baja energía y verifique el desgarro de fibra en su lote exacto de cartón. Nuestra página de cartón plegable describe grados de "resolución de problemas" para barniz UV y poliéster metalizado; recomendamos una prueba con muestras antes de la aprobación para gran volumen.
¿Son sus adhesivos para cartón plegable compatibles con plegadoras-encoladoras de alta velocidad?
Sí. Las formulaciones en nuestra página de cartón plegable están diseñadas para plegadoras-encoladoras modernas de alta velocidad y máquinas de fondo automático a velocidades superiores a 400 m/min, con una reología controlada para limitar salpicaduras, neblina y formación de hilos.
¿Cómo puedo evitar los despegues en cajas de fondo automático (crash-lock)?
Los despegues suelen provenir del retorno elástico del cartón. Los adhesivos para fondo automático necesitan un fraguado rápido para bloquear el pliegue y suficiente resistencia al cizallamiento para mantener la tensión durante el almacenamiento; adapte la química a la estación de plegado, no solo a la costura lateral.
¿Puede funcionar el mismo pegamento en estaciones de boquilla y de rueda?
Existen grados versátiles, pero generalmente recomendamos una viscosidad específica para cada estación: grados para boquilla para inyección sin obstrucciones, grados para rueda para evitar salpicaduras. Especifique su aplicador al solicitar una TDS.
¿Tienen opciones aptas para contacto alimentario para cajas de confitería?
Suministramos adhesivos alineados con la norma FDA 21 CFR 175.105 para envases alimentarios indirectos, con grados inodoros para confitería y portabebidas. Confirme la geometría de la barrera con su equipo de cumplimiento normativo.
Califique la adhesión en cartón UV en su plegadora-encoladora
Solicite una muestra de laboratorio de 1 kg sin cargo (envío a cargo del destinatario) tras realizar pruebas en su sustrato y condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.