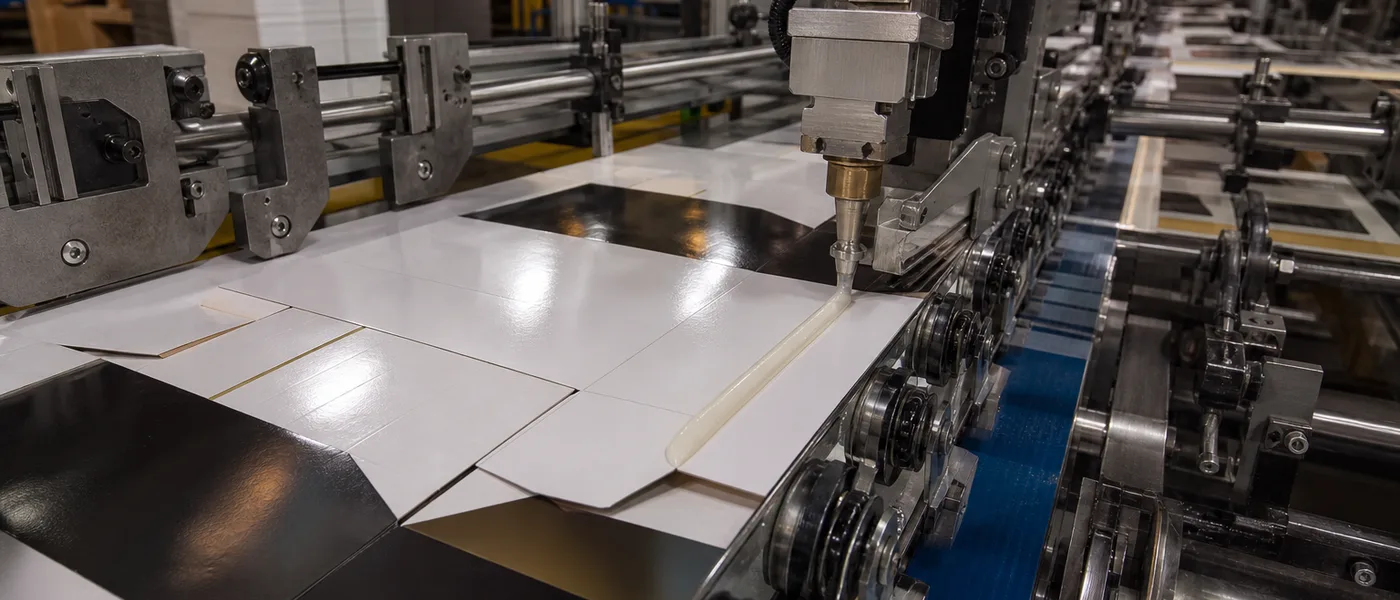
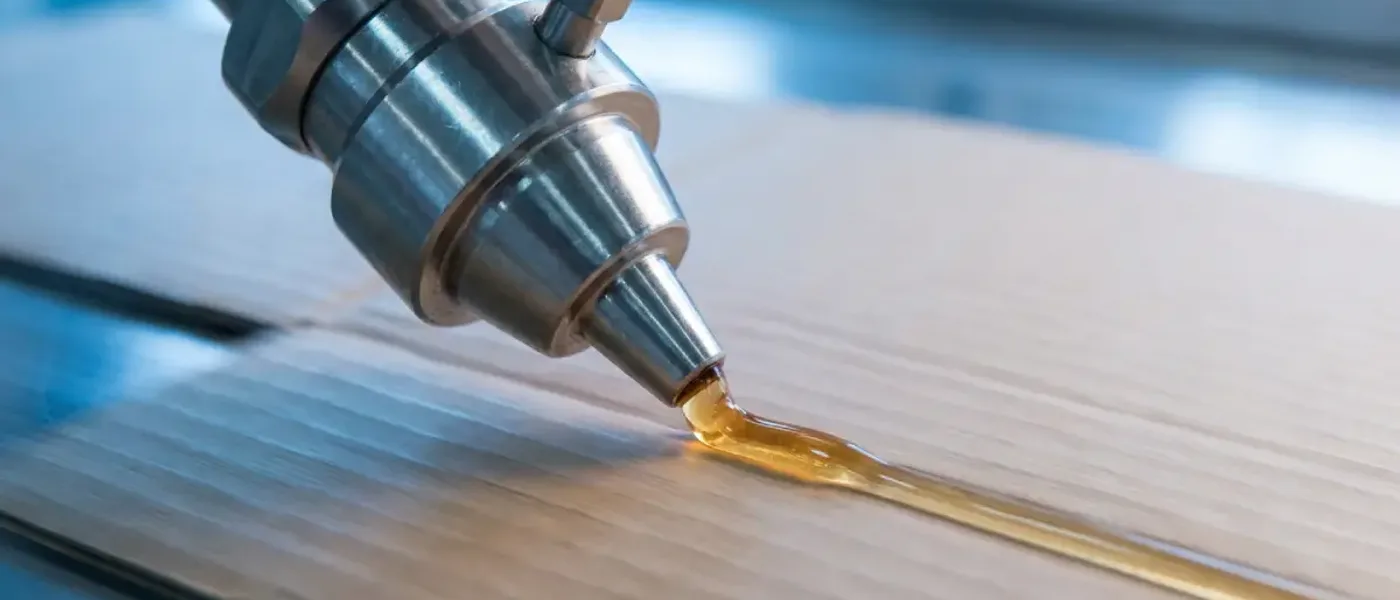
La viscosité d'un adhésif hot-melt est l'une des propriétés les plus critiques pour réussir l'application en production. Comprendre son effet sur la performance, les méthodes d'application et la qualité du produit fini est essentiel pour choisir l'adhésif adapté à votre besoin précis.
Sommaire
Dans ce guide complet, nous explorons les fondamentaux de la viscosité desadhésifs hot-melt, les méthodes de mesure, les facteurs qui l'influencent et les points pratiques pour le réglage de ligne. Pour la chimie propre aux emballages, voirEVA vs. metalloceneethot-melt vs. base aqueuse.
Qu'est-ce que la viscosité et pourquoi est-elle importante ?
En termes simples, la viscosité mesure la résistance d'un fluide à l'écoulement. Pour les adhésifs hot-melt, elle détermine la facilité avec laquelle l'adhésif fondu s'écoule et s'applique. Cette propriété impacte directement :
- Méthode d'application :les adhésifs à faible viscosité conviennent aux applicateurs spray ou ligne fine, tandis que les adhésifs à forte viscosité exigent un autre équipement.
- Force de collage :la viscosité affecte la capacité de l'adhésif à pénétrer les substrats et à former des liaisons fortes.
- Temps ouvert :le temps disponible pour positionner les pièces avant que l'adhésif ne prenne.
- Vitesse de production :une viscosité plus élevée peut demander des cadences d'application plus lentes ou des configurations d'équipement différentes.
Mesurer la viscosité des adhésifs hot-melt
La viscosité est généralement mesurée en centipoise (cP) ou en Pascal-seconde (Pa·s). La méthode la plus courante pour les adhésifs hot-melt utilise un viscosimètre Brookfield à la température d'application. Les températures d'essai standard vont de 150°C à 200°C selon le type d'adhésif.
"Comprendre la viscosité à votre température d'application est crucial. Un adhésif qui s'écoule parfaitement à 180°C peut être trop épais ou trop fluide à votre température réelle d'exploitation de 160°C."
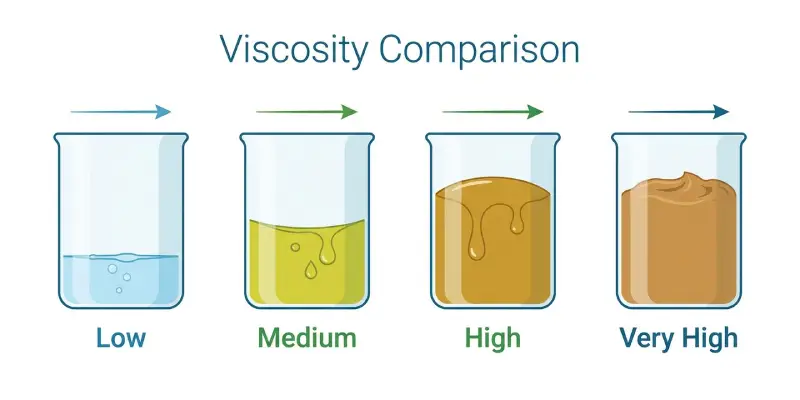
Plages de viscosité par application
Les applications différentes exigent des plages de viscosité différentes :
Idéal pour les applications spray, la dépose en ligne fine et les substrats poreux. Ces adhésifs s'écoulent facilement et pénètrent bien.
Plage polyvalente adaptée à la plupart des applications générales, dont emballage, travail du bois et assemblage.
Meilleure pour le remplissage de gaps, le collage de surfaces irrégulières et les situations exigeant un tack initial élevé.
Utilisée pour les collages structurels, les applications heavy-duty et les cas où l'on souhaite un écoulement minimal.
Facteurs qui affectent la viscosité
Plusieurs facteurs influencent la viscosité des adhésifs hot-melt :
Température
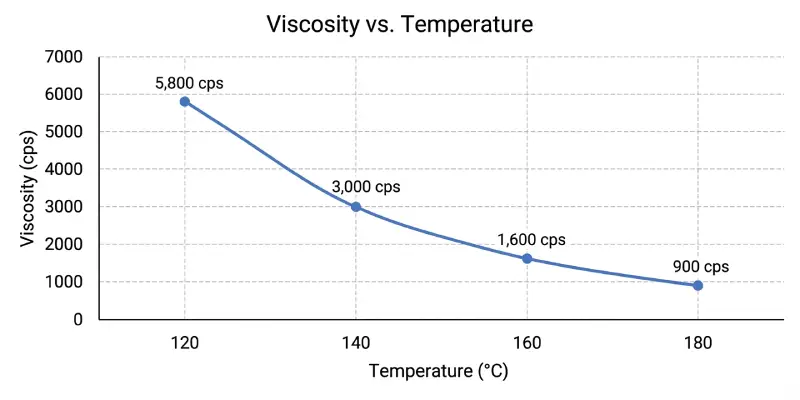
La température a l'impact le plus important sur la viscosité. Quand la température augmente, la viscosité baisse de façon exponentielle. Cette relation explique pourquoi un contrôle précis de la température est essentiel dans les systèmes hot-melt. Une variation de seulement 10°C peut modifier la viscosité de 30-50%.
Type de polymère et poids moléculaire
Le polymère de base dans la formulation adhésive détermine les caractéristiques fondamentales de viscosité. Les polymères de poids moléculaire plus élevé donnent généralement une viscosité plus élevée. Les polymères courants incluent :
- Copolymères éthylène-acétate de vinyle (EVA)
- Polyoléfines (polyéthylène, polypropylène)
- Polyamides
- Polyuréthanes
- Copolymères blocs styréniques
Sélectionner la bonne viscosité
Choisir la viscosité appropriée demande de considérer plusieurs facteurs :
Caractéristiques du substrat
Les substrats poreux, comme papier, carton et bois, bénéficient d'adhésifs à plus faible viscosité capables de pénétrer et de créer des liaisons mécaniques. Les substrats non poreux, comme plastique et métal, peuvent demander des adhésifs plus visqueux avec de meilleures propriétés de mouillage de surface.
Équipement d'application
Les capacités et limites de votre équipement influencent le choix de viscosité. Consultez les spécifications du fabricant pour les plages recommandées. Certains applicateurs fonctionnent mieux dans des fenêtres de viscosité précises.
Vitesse de production
Les lignes à haute cadence peuvent exiger des adhésifs à plus faible viscosité, qui s'écoulent vite et prennent rapidement. Les procédés plus lents peuvent accepter des adhésifs plus visqueux offrant une meilleure force de collage ou une capacité de gap-filling.
Problèmes courants liés à la viscosité et solutions
Problème : adhésif trop épais
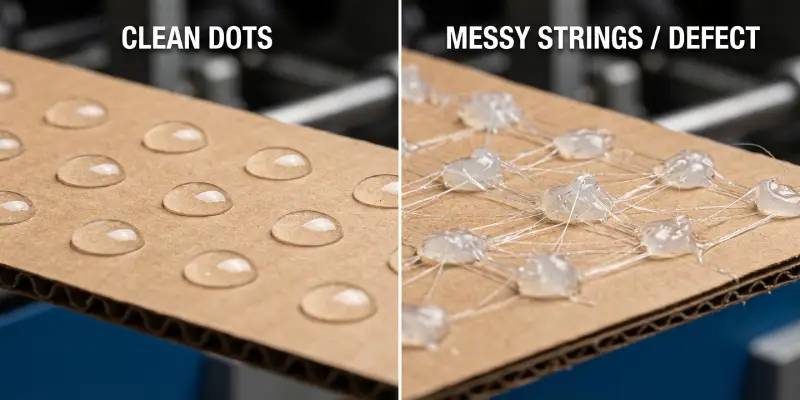
Symptômes :mauvais écoulement, stringing, obstruction de l'équipement, couverture incomplète.
Solutions:
- Augmenter la température d'application dans les limites sûres
- Passer à un grade d'adhésif de viscosité plus faible
- Contrôler l'équipement pour détecter les blocages
- Vérifier la calibration de température
Problème : adhésif trop fluide
Symptômes :écoulement excessif, gouttage, mauvais remplissage de gaps, collages faibles.
Solutions:
- Réduire la température d'application
- Passer à un grade d'adhésif de viscosité plus élevée
- Ajuster le débit ou le motif d'application
- Envisager des modifications d'équipement
Besoin d'un échantillon à tester ?
Vous ne savez pas quelle viscosité convient à votre machine ? Demandez un échantillon gratuit de 1 kg pour réaliser un test en conditions réelles.
Obtenir un échantillon gratuitBonnes pratiques de gestion de viscosité
Pour assurer performance et qualité constantes :
- Maintenir une température constante :utilisez des contrôleurs de température calibrés et surveillez régulièrement.
- Suivre les spécifications fabricant :respectez les températures d'application et plages de viscosité recommandées.
- Tester aux conditions de fonctionnement :mesurez la viscosité à votre température réelle d'application, pas seulement aux conditions standard d'essai.
- Surveiller la performance de l'équipement :des changements de débit ou de qualité d'application peuvent signaler un problème de viscosité.
- Conserver des enregistrements :documentez les réglages de température, les débits d'application et les résultats de performance pour le troubleshooting.
Conclusion
Comprendre la viscosité des adhésifs hot-melt est fondamental pour obtenir une performance de collage optimale. En tenant compte de vos substrats, de votre équipement, de vos exigences de production et de vos conditions d'application, vous pouvez choisir le bon grade de viscosité pour votre besoin spécifique.
Si vous n'êtes pas sûr de la meilleure viscosité pour votre application, consultez des spécialistes adhésifs capables de fournir une orientation technique et de recommander des produits selon vos exigences précises. Une bonne sélection et application des hot-melts peut améliorer nettement l'efficacité de fabrication et la qualité produit.
Questions fréquentes
Puis-je augmenter la température du réservoir pour réduire la viscosité hot melt ?
Soyez prudent. Même si monter la température améliore l'écoulement, dépasser la plage recommandée, par exemple au-dessus de 180°C, provoque charring du hot melt et obstruction des buses. Vérifiez toujours d'abord la limite de la Technical Data Sheet (TDS) afin d'éviter de dégrader l'adhésif.
Pourquoi mon adhésif hot melt fait-il du stringing ou "angel hair" ?
Le stringing apparaît généralement lorsque la viscosité hot melt est trop élevée pour se couper proprement à la buse, ou lorsque l'air le refroidit trop vite. Essayez d'augmenter la température de 5-10°C. Si cela échoue, passez à un grade de plus faible viscosité conçu pour les lignes haute vitesse.
Un hot melt à viscosité plus élevée donne-t-il un collage plus fort ?
Pas nécessairement. Une forte viscosité peut empêcher l'adhésif de faire wet-out, c'est-à-dire pénétrer la surface. Pour des substrats difficiles comme le papier brillant, un hot melt de plus faible viscosité colle souvent mieux car il s'écoule dans les pores microscopiques avant de prendre.
Pourquoi la viscosité hot melt fluctue-t-elle pendant un poste de production ?
C'est souvent dû au "thermal shock". Si les opérateurs ajoutent une grande quantité de pellets froids dans le réservoir en une seule fois, le système refroidit fortement et la viscosité monte brutalement. Nous recommandons la méthode "peu et souvent" pour maintenir la stabilité.
Comment choisir la bonne viscosité hot melt pour le case sealing ?
Cela dépend de la vitesse de ligne. Les systèmes auto-feeding haute vitesse, au-dessus de 50 packs/min, ont besoin d'une faible viscosité, environ 1 000 cP, pour un cutoff propre. Les lignes plus lentes ou pistolets manuels bénéficient d'une viscosité plus élevée, autour de 3 000 cP, pour éviter les gouttes et assurer un bon gap-filling.
Envoyer le facestock pour screening rhéologique
Demandez 1 kg de matière laboratoire gratuit, transport payé par le destinataire, après screening sur votre substrat et vos conditions de ligne.
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.