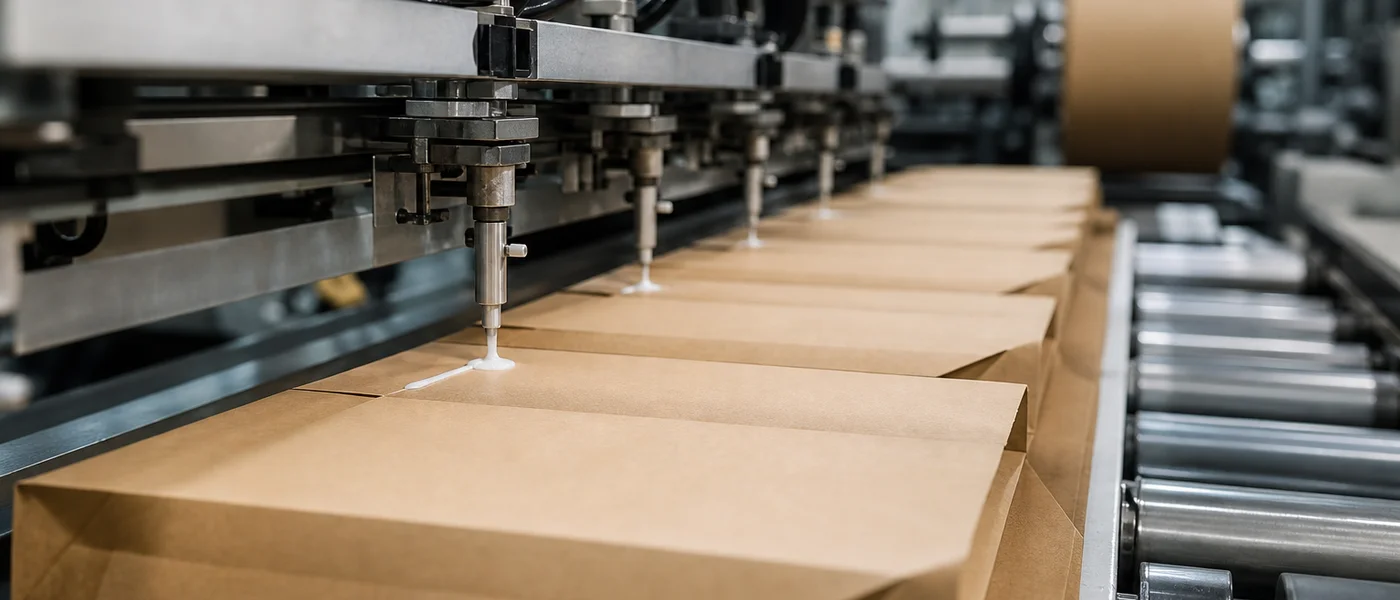
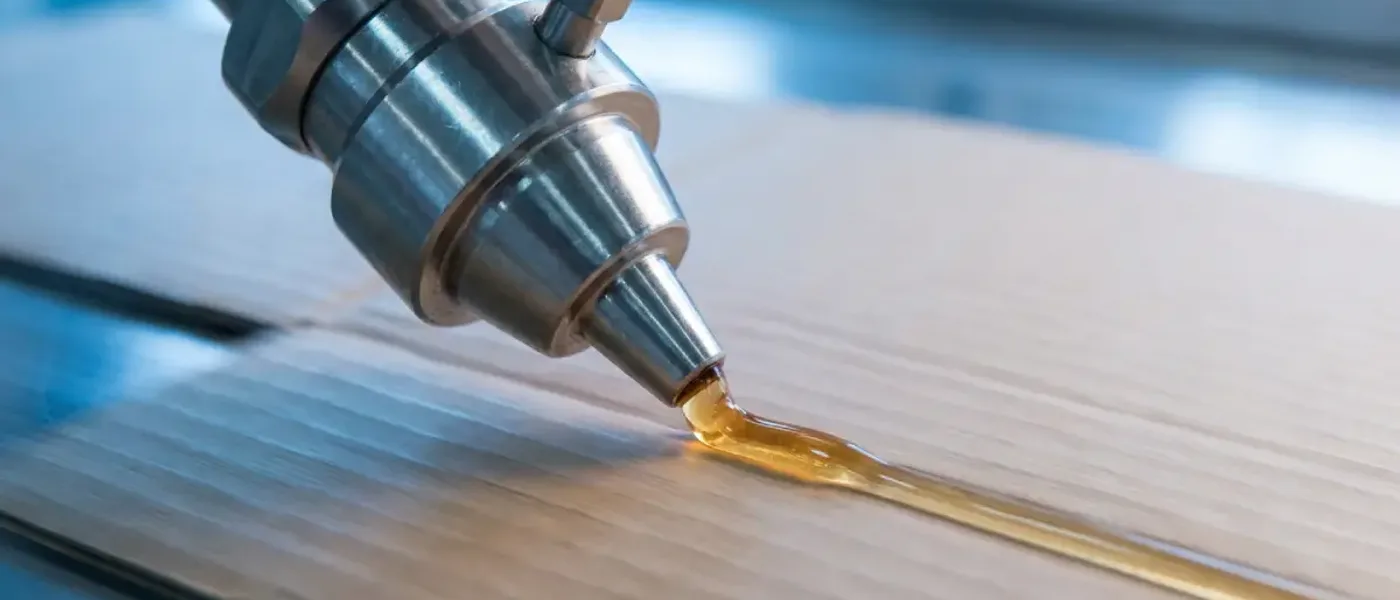
Evite aberturas acidentais em verniz UV, cartão metalizado e cartões com revestimento aquoso. Um guia prático para máquina sobre energia superficial, configuração de rolos e bicos de cola, zonas de adesão e quando o hot melt de metaloceno supera o EVA padrão em substratos difíceis.
Índice
- ·Por que o Cartão Revestido se Comporta como um Substrato Diferente
- ·Modos de Falha que Observamos em Dobradeiras-Coladeiras
- ·Lista de Verificação da Linha: Energia Superficial, Aplicação e Compressão
- ·Costura Lateral vs. Fundo Automático: Estresse Diferente, Janela de Cola Diferente
- ·Quando Migrar de EVA para Metaloceno em Substratos Revestidos
- ·Evidência de Campo: Parando Aberturas Acidentais em Cartões Farmacêuticos com Revestimento UV
- ·Não é o Mesmo Problema que a Selagem de Caixas de Congelados
- ·Fluxo de Trabalho de Qualificação Antes de Aprovar a Linha
- ·Conclusão Final
- ·Perguntas frequentes
Em uma dobradeira-coladeira, o cartão revestido não falha silenciosamente. A linha continua operando em alta velocidade, o rolo de cola parece úmido e os cartões parecem quadrados — até que os fundos automáticos se abram na empacotadora ou as costuras laterais cedam após uma oscilação de umidade. Na maioria das auditorias que realizo, o adesivo é o primeiro a ser culpado, mas o problema real geralmente é uma incompatibilidade de energia superficial: a cola fica sobre o verniz em vez de criar resistência de rasgo de fibra no papel.
Este guia é escrito para equipes de cartões dobráveis que trabalham com verniz UV, revestimento aquoso, laminação OPP ou poliéster metalizado — aplicações que descrevemos em nossa página de adesivos para cartões dobráveis como trabalhos de dobradeira-coladeira de alta velocidade e fundo automático. Para triagem de contato indireto da FDA em embalagens de papel, consulte adesivos seguros para contato com alimentos para embalagens de papel. Este guia reutiliza a mesma linguagem de qualificação que usamos com clientes; ele não substitui seu próprio teste de linha ou revisão de conformidade.
Por que o Cartão Revestido se Comporta como um Substrato Diferente
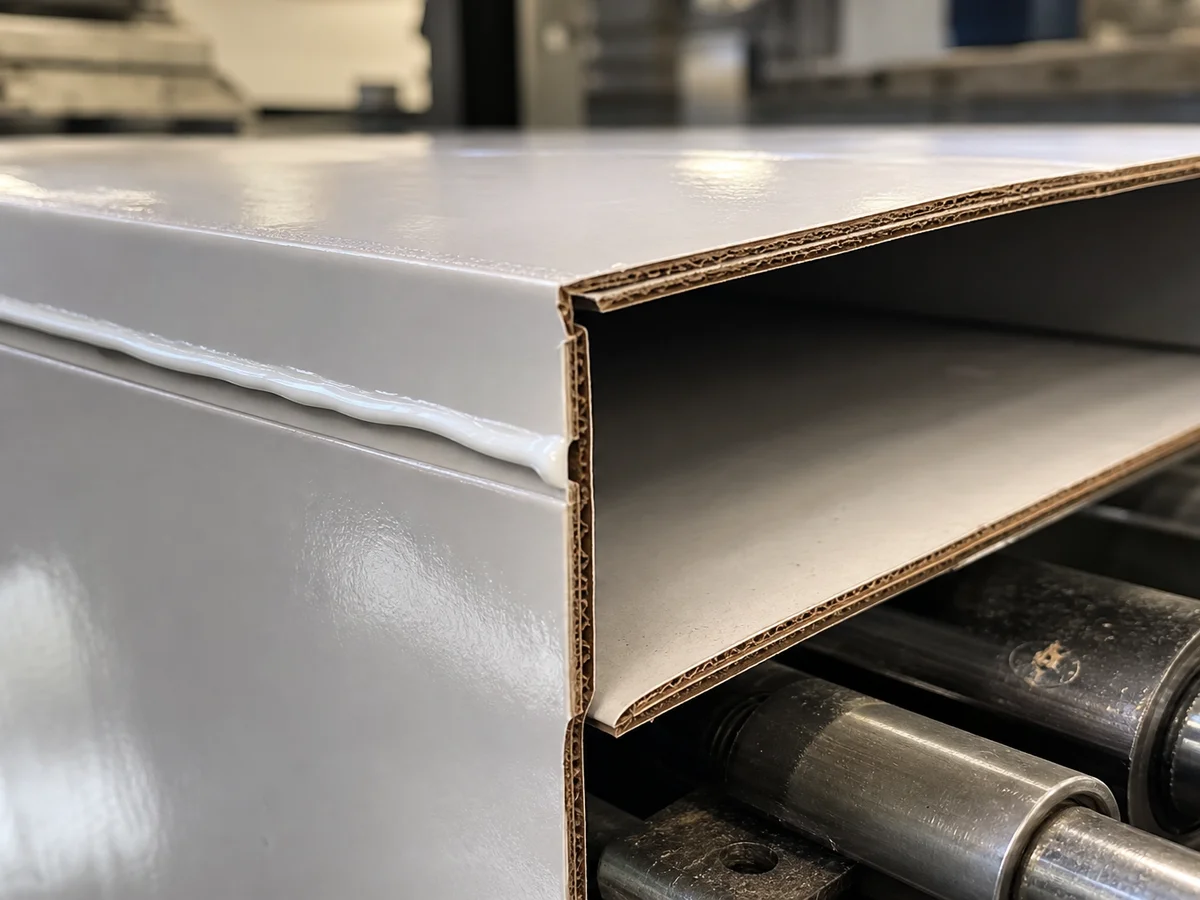
Cartão calandrado com um revestimento cortina UV ou aquoso apresenta uma pele de baixa energia superficial. Emulsões padrão à base de água podem parecer pegajosas ao contato, mas falham em penetrar, o que aparece como aberturas acidentais em fundos automáticos quando a memória do cartão resiste à dobra, ou como levantamento de borda em costuras laterais sob umidade de armazém.
O sinal de aprovação/reprovação que usamos em cartões revestidos ainda é o rasgo de fibra: se as fibras de papel não romperem ao destacar a adesão, o adesivo não penetrou no substrato — independentemente de quão limpa a linha de cola pareça.
Modos de Falha que Observamos em Dobradeiras-Coladeiras
- Aberturas acidentais em fundos automáticos: Cisalhamento insuficiente contra a resistência do cartão; a adesão parece seca, mas não tem travamento antes da próxima estação.
- Falha de adesão em verniz UV: A película de cola fica sobre o revestimento em vez de penetrar até a fibra.
- Formação de fios e satélites acima de ~400 m/min: Módulo elástico alto demais para um corte limpo na ejeção do bico — adesivo filamentoso suja guias e sensores.
Dica de Engenharia
Se você está colando cartões adjacentes a alimentos, confirme se FDA 21 CFR 175.105 (contato indireto com barreira funcional) cobre sua geometria antes de otimizar a velocidade. Rotas de contato líquido direto precisam de um caminho de revisão diferente — consulte nosso guia de adesivos seguros para embalagens de papel.
Lista de Verificação da Linha: Energia Superficial, Aplicação e Compressão
1. Confirme o que está realmente no cartão
Documente se o material que falhou é verniz UV, brilho aquoso, laminação OPP ou PET metalizado — cada um altera o alvo de molhabilidade. Nosso caminho de laboratório para cartões dobráveis inclui testes de adesão específicos para o substrato antes de recomendarmos uma emulsão para rolo ou um hot melt de metaloceno para travamento instantâneo.
2. Combine o Método de Aplicação
Sistemas de rolo e bico precisam de reologia diferente. Graus para bicos devem ser ejetados sem entupir; graus para rolo precisam de um fluxo que evite o espalhamento. A matriz da página cita faixas de base aquosa em torno de 400–2.500 cps e faixas de hot melt em torno de 1.000–5.000 cps dependendo da estação — use o TDS do seu fornecedor, não uma viscosidade genérica de "cola para embalagens".
3. Respeite o Tempo de Compressão em Rotas à Base de Água
Emulsões à base de água precisam de uma janela de compressão enquanto a água é absorvida pelo cartão. Se a correia de compressão for curta em relação à velocidade da linha, as abas podem desalinhadas — às vezes descrito como "rabo de peixe" em dobradeiras-coladeiras rápidas. Rotas de hot melt trocam esse tempo em aberto por resistência de manuseio em menos de um segundo em fundos automáticos, por isso linhas de cartões farmacêuticos revestidos e premium frequentemente migram para metaloceno quando as travas à base de água são marginais.
Costura Lateral vs. Fundo Automático: Estresse Diferente, Janela de Cola Diferente
Costuras laterais longitudinais sofrem cisalhamento contínuo em uma única junta. Dobras de fundo automático/crash-lock combatem a memória de resistência no momento em que o cartão sai da seção de dobra. Uma cola que segura a costura lateral ainda pode falhar no fundo se a velocidade de cura for lenta demais ou se a química não puder resistir à tensão da dobra no armazenamento.
Aberturas acidentais em cartão UV ou metalizado?
Revise as opções de adesivos para cartões dobráveis desenvolvidos para substratos revestidos, usinagem limpa e velocidades de dobradeira-coladeira — incluindo suporte com baldes de teste.
Ver Adesivos para Cartões DobráveisQuando Migrar de EVA para Metaloceno em Substratos Revestidos
Para cartões revestidos difíceis, nossa equipe frequentemente pula o "EVA padrão" e avalia o hot melt de poliolefina metaloceno para um corte mais limpo, melhor estabilidade térmica no tanque e retenção de rasgo de fibra em superfícies de baixa energia (LSE). O framework de comparação — incluindo formação de fios e carbonização em tanques parados — está documentado em nosso guia de adesivos para embalagens de alimentos EVA vs. metaloceno.
Evidência de Campo: Parando Aberturas Acidentais em Cartões Farmacêuticos com Revestimento UV
Um convertedor farmacêutico operando com verniz UV de cobertura densa relatou meses de aberturas acidentais até que uma embalagem de costura lateral com penetração mais profunda foi qualificada em sua dobradeira-coladeira. Essa história — parar aberturas acidentais em cartões revestidos com UV na velocidade de produção — está registrada em nosso estudo de caso de cartões dobráveis farmacêuticos. É a mesma classe de falha descrita no depoimento sobre cartões dobráveis referente ao verniz UV pesado na impressão.
Não é o Mesmo Problema que a Selagem de Caixas de Congelados
Se o seu modo de falha for selagens perdidas em formadoras de caixas de papelão ondulado a -40°C na cadeia de frio, você está em um programa de hot melt de fim de linha — não em um problema de emulsão de dobradeira-coladeira. Veja adesivos de embalagem de fim de linha e o estudo de caso de logística de alimentos congelados para EVA com tendência a carbonizar vs. metaloceno em seladoras de caixas.
Fluxo de Trabalho de Qualificação Antes de Aprovar a Linha
- Faça o teste de rasgo de fibra no seu lote exato de cartão — não em um cartão substituto do marketing.
- Execute as estações de costura lateral e fundo automático separadamente; não presuma que uma passagem cubra ambos.
- Mantenha condições de umidade e armazenamento noturno que correspondam ao armazém do seu cliente.
- Solicite DoC e TDS de lote alinhados à FDA 175.105 se a embalagem for adjacente a alimentos.
Conclusão Final
Trabalhar com cartão revestido é um problema de energia superficial e velocidade de cura antes de ser um problema de "cola mais forte". Comece com o rasgo de fibra no cartão real, combine a química com a realidade do rolo ou bico, e só então busque ganhos de velocidade na linha. Se você deseja um teste estruturado em seu material, envie o tipo de revestimento, modelo da dobradeira-coladeira e foto da falha — nosso laboratório geralmente começa com um teste de adesão no substrato antes de recomendar emulsão vs. metaloceno.
Perguntas frequentes
Como obtenho uma adesão forte em cartão revestido UV ou metalizado?
Use adesivos com agentes molhantes penetrantes projetados para superfícies de baixa energia e verifique o rasgo de fibra no seu lote exato de cartão. Nossa página de cartões dobráveis descreve graus de "solução de problemas" para verniz UV e poliéster metalizado — recomendamos um teste de amostra antes da aprovação em grande escala.
Seus adesivos para cartões dobráveis são compatíveis com dobradeiras-coladeiras de alta velocidade?
Sim. As formulações em nossa página de cartões dobráveis são desenvolvidas para dobradeiras-coladeiras modernas de alta velocidade e máquinas de fundo automático em velocidades superiores a 400 m/min, com reologia controlada para limitar respingos, névoa e formação de fios.
Como posso evitar aberturas acidentais em caixas de fundo automático?
Aberturas acidentais geralmente vêm da resistência do cartão. Adesivos para fundo automático precisam de cura rápida para travar a dobra e cisalhamento suficiente para manter a tensão no armazenamento — combine a química com a estação de dobra, não apenas com a costura lateral.
A mesma cola pode funcionar em estações de bico e rolo?
Existem alguns graus versáteis, mas geralmente recomendamos viscosidade específica para cada estação: graus para bicos para ejeção sem entupir, graus para rolo para evitar espalhamento. Especifique seu aplicador ao solicitar um TDS.
Vocês têm opções seguras para alimentos para cartões de confeitaria?
Fornecemos adesivos alinhados com a FDA 21 CFR 175.105 para embalagens indiretas de alimentos, com graus inodoros para cartões de confeitaria e porta-bebidas. Confirme a geometria da barreira com sua equipe de conformidade.
Qualifique a adesão da dobradeira-coladeira em cartão UV
Solicite material de laboratório cortesia de 1 kg (frete por conta do destinatário) após a triagem em seu substrato e condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.