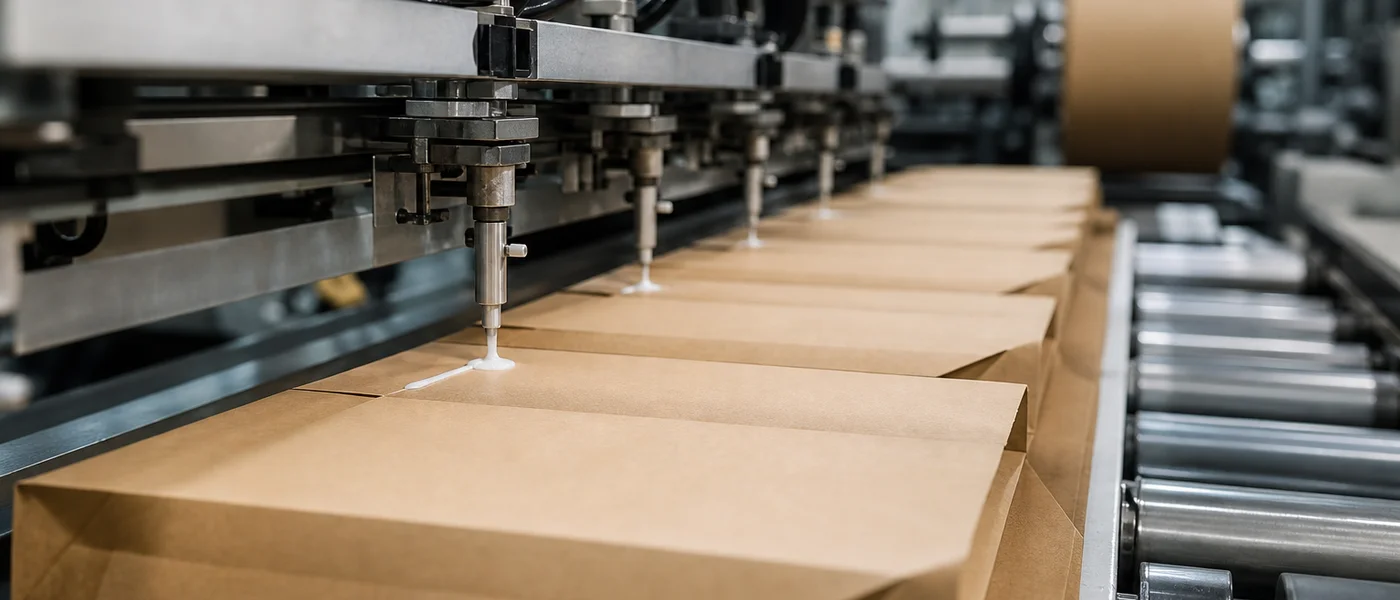
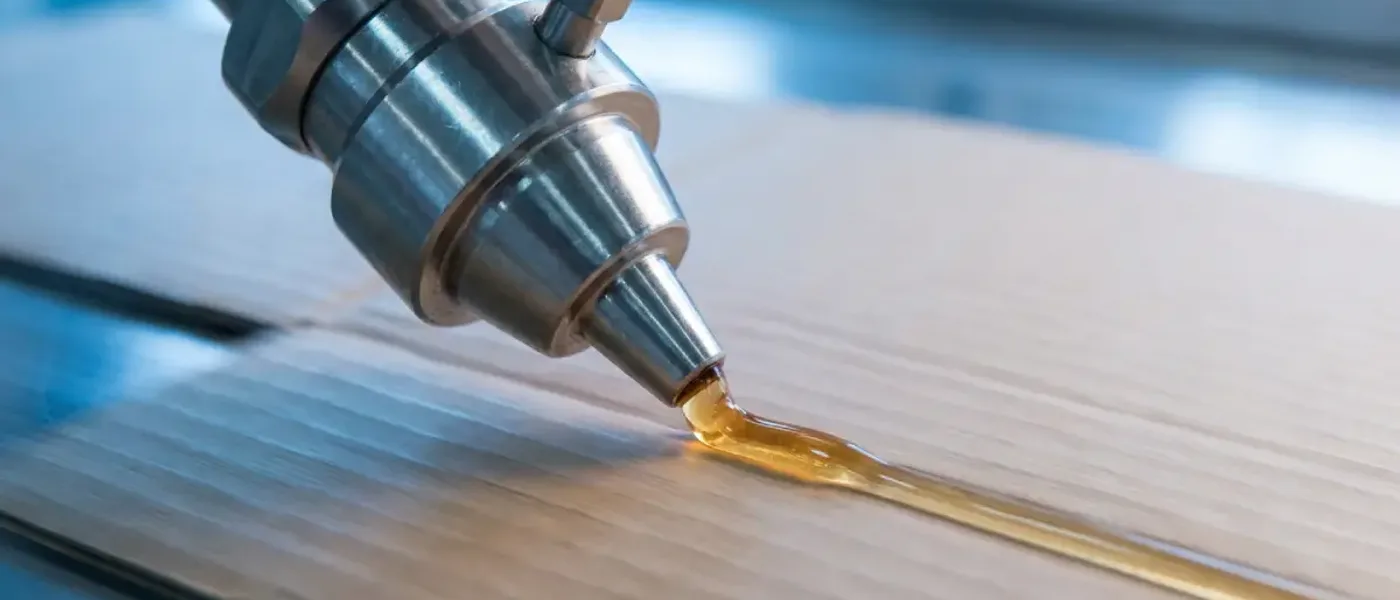
Vermeiden Sie Leimnahtöffnungen bei UV-Lacken, metallisierten Kartons und Dispersionslacken. Ein praxisorientierter Leitfaden für die Maschinenbedienung zu Oberflächenenergie, Leimrad- und Düsenkonfiguration, Verklebungszonen und der Frage, wann Metallocen-Schmelzklebstoffe bei schwierigen Substraten herkömmlichen EVA überlegen sind.
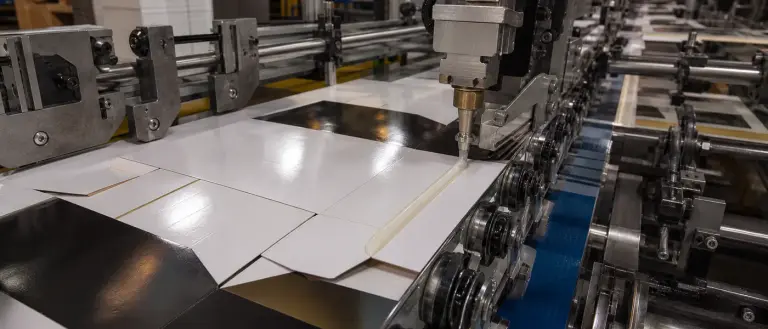
Inhaltsverzeichnis
- ·Warum beschichteter Karton wie ein völlig anderes Substrat reagiert
- ·Fehlermodi, die wir an Faltschachtelklebemaschinen beobachten
- ·Checkliste für die Produktionslinie: Oberflächenenergie, Auftragung und Kompression
- ·Seitennaht vs. Automatikboden: Unterschiedliche Belastung, unterschiedliche Klebzeit
- ·Wann Sie bei beschichteten Materialien von EVA auf Metallocen wechseln sollten
- ·Praxisnachweis: Stoppen von Leimnahtöffnungen bei UV-lackierten Pharma-Faltschachteln
- ·Nicht das gleiche Problem wie bei Tiefkühl-Versandkartons
- ·Qualifizierungs-Workflow vor der Linienfreigabe
- ·Fazit
- ·Häufig gestellte Fragen
Auf einer Faltschachtelklebemaschine kündigen sich Fehler bei beschichtetem Karton selten leise an. Die Linie läuft mit hoher Geschwindigkeit, das Leimrad sieht feucht aus und die Kartons erscheinen maßhaltig – bis sich Automatikböden beim Verpacken plötzlich öffnen oder Seitennähte nach Feuchtigkeitsschwankungen nachgeben. Bei den meisten Audits, die ich durchführe, wird zuerst dem Klebstoff die Schuld gegeben, doch das eigentliche Problem ist meist eine Diskrepanz der Oberflächenenergie: Der Klebstoff liegt auf dem Lack auf, anstatt im Papier für die notwendige Faserriss-Festigkeit zu sorgen.
Dieser Leitfaden richtet sich an Teams in der Faltschachtelproduktion, die mit UV-Lack, Dispersionslack, OPP-Kaschierung oder metallisierten Polyesterfolien arbeiten – Anwendungen, die wir auf unserer Seite zu Faltschachtel-Klebstoffen als Hochgeschwindigkeits-Anwendungen für Faltschachtelklebemaschinen und Automatikböden beschreiben. Für die Prüfung des indirekten Lebensmittelkontakts bei Papierverpackungen siehe lebensmittelgerechte Klebstoffe für Papierverpackungen. Er nutzt dieselbe Qualifizierungsterminologie, die wir in der Kundenberatung verwenden; er ersetzt jedoch nicht Ihre eigenen Linientests oder Konformitätsprüfungen.
Warum beschichteter Karton wie ein völlig anderes Substrat reagiert
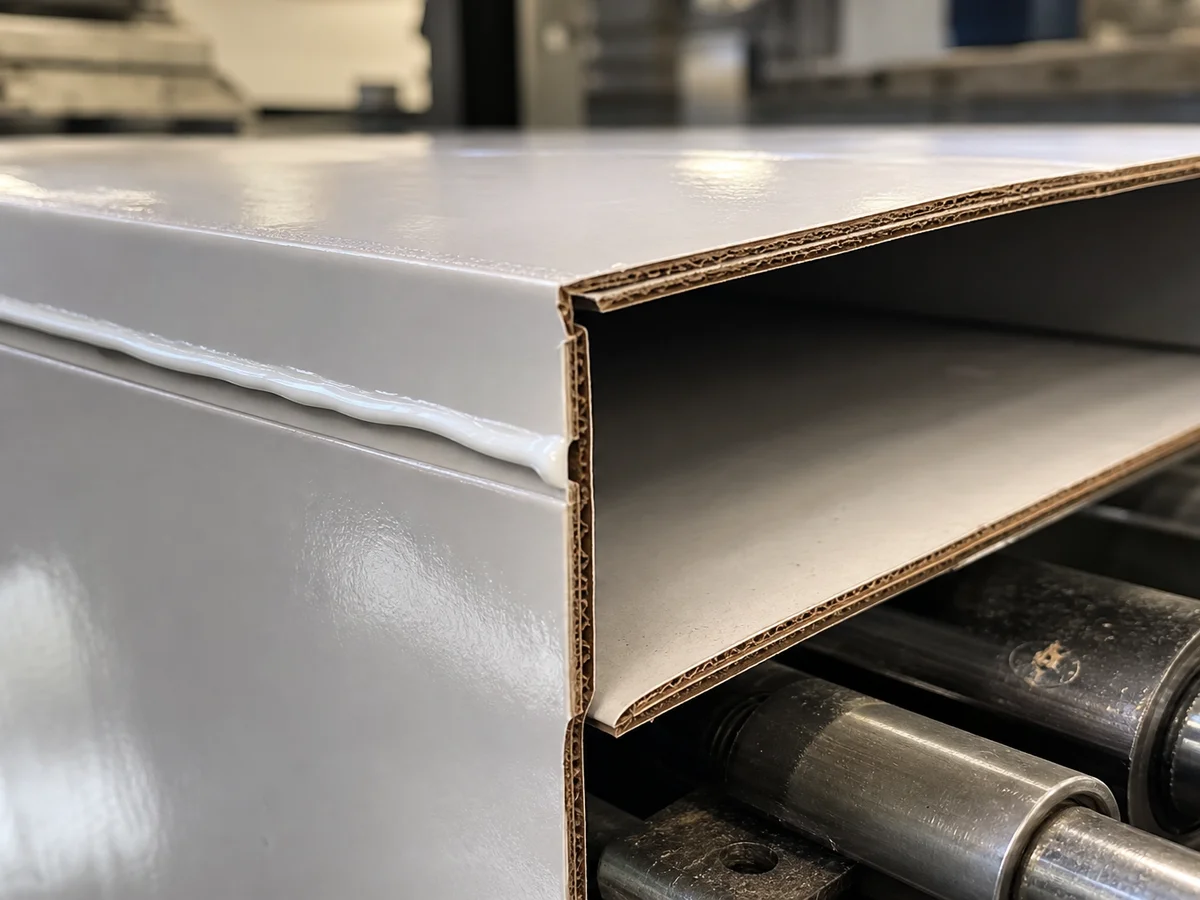
Kalandrierter Karton mit einer UV- oder Dispersionslackierung bietet eine Oberfläche mit niedriger Oberflächenenergie. Herkömmliche wässrige Emulsionen können sich bei Kontakt klebrig anfühlen, dringen jedoch nicht ein, was sich als Leimnahtöffnungen an Automatikböden zeigt, wenn das Rückstellmoment des Kartons gegen die Faltung arbeitet, oder als Kantenablösung an Seitennähten bei Luftfeuchtigkeit im Lager.
Das Signal für Bestehen/Nichtbestehen bei beschichteten Materialien bleibt Faserriss: Wenn die Papierfasern beim Aufreißen der Verbindung nicht mitreißen, hat der Klebstoff das Substrat nicht durchdrungen – ungeachtet dessen, wie sauber die Leimnaht aussieht.
Fehlermodi, die wir an Faltschachtelklebemaschinen beobachten
- Leimnahtöffnungen an Automatikböden: Unzureichende Scherkraft gegen das Rückstellmoment des Kartons; die Verklebung sieht trocken aus, hat aber vor der nächsten Station keine ausreichende Festigkeit.
- Haftungsversagen auf UV-Lack: Der Klebstofffilm liegt auf der Lackschicht auf, anstatt in das Papierfasergewebe einzudringen.
- Fadenbildung und Satellitenbildung bei über ~400 m/Min: Elastizitätsmodul zu hoch für sauberen Abriss bei Düsenauftrag – fädiger Klebstoff verschmutzt Führungen und Sensoren.
Profi-Tipp für Ingenieure
Wenn Sie lebensmittelnahe Kartons verkleben, prüfen Sie, ob FDA 21 CFR 175.105 (indirekter Kontakt mit funktioneller Barriere) Ihre Geometrie abdeckt, bevor Sie die Geschwindigkeit optimieren. Für direkten Flüssigkeitskontakt gelten andere Prüfwege – siehe unseren Leitfaden zu lebensmittelgerechten Klebstoffen für Papierverpackungen.
Checkliste für die Produktionslinie: Oberflächenenergie, Auftragung und Kompression
1. Bestätigen Sie, was tatsächlich auf dem Karton ist
Dokumentieren Sie, ob es sich bei dem fehlerhaften Material um UV-Lack, Dispersionsglanzlack, OPP-Kaschierung oder metallisiertes PET handelt – jedes erfordert ein anderes Benetzungsziel. Unsere Faltschachtel-Laborprüfung beinhaltet substratspezifische Haftungstests bevor wir eine Emulsion für Leimräder oder einen Metallocen-Schmelzklebstoff für sofortigen Halt empfehlen.
2. Passen Sie die Auftragungsmethode an
Leimrad- und Düsensysteme benötigen unterschiedliche Rheologien. Düsenklebstoffe müssen ohne Verstopfen spritzen; Leimradklebstoffe benötigen ein Fließverhalten, das Schleudern vermeidet. Die Matrix auf unserer Website nennt wasserbasierte Bereiche um 400–2.500 mPas und Schmelzklebstoffbereiche um 1.000–5.000 mPas je nach Station – nutzen Sie das TDS Ihres Lieferanten, nicht eine generische „Verpackungsklebstoff“-Viskosität.
3. Achten Sie auf die Kompressionszeit bei wasserbasierten Systemen
Wasserbasierte Emulsionen benötigen ein Kompressionsfenster, während das Wasser in den Karton einzieht. Wenn das Kompressionsband im Verhältnis zur Liniengeschwindigkeit zu kurz ist, können sich Laschen verziehen – was auf schnellen Maschinen manchmal als „Fischschwanz-Effekt“ bezeichnet wird. Schmelzklebstoff-Lösungen tauschen diese offene Zeit gegen Handhabungsfestigkeit in unter einer Sekunde bei Automatikböden, weshalb pharmazeutische und Premium-Kartonserien oft auf Metallocen setzen, wenn wasserbasierte Verklebungen am Limit sind.
Seitennaht vs. Automatikboden: Unterschiedliche Belastung, unterschiedliche Klebzeit
Längsseitige Seitennähte erfahren eine dauerhafte Scherkraft an einer einzigen Verbindung. Automatikboden-/Crash-Lock-Faltungen kämpfen gegen Rückstellmomente in dem Moment, in dem der Karton den Faltabschnitt verlässt. Ein Klebstoff, der die Seitennaht hält, kann am Boden dennoch versagen, wenn die Abbindegeschwindigkeit zu gering ist oder die Chemie der Faltspannung bei der Lagerung nicht standhält.
Leimnahtöffnungen bei UV- oder metallisiertem Karton?
Informieren Sie sich über Klebstoffoptionen für Faltschachteln, die für beschichtete Materialien, saubere Verarbeitung und die Geschwindigkeiten von Faltschachtelklebemaschinen optimiert sind – inklusive Unterstützung durch Testgebinde.
Faltschachtel-Klebstoffe anzeigenWann Sie bei beschichteten Materialien von EVA auf Metallocen wechseln sollten
Für schwierige beschichtete Kartons überspringt unser Team oft den „Standard-EVA“ und evaluiert Metallocen-Polyolefin-Schmelzklebstoffe für saubereren Abriss, bessere thermische Stabilität im Tank und Faserriss-Haftung auf LSE-Oberflächen. Der Vergleichsrahmen – inklusive Fadenbildung und Verkokung in Ruhetanks – ist dokumentiert in unserem Leitfaden EVA vs. Metallocen für Lebensmittelverpackungen.
Praxisnachweis: Stoppen von Leimnahtöffnungen bei UV-lackierten Pharma-Faltschachteln
Ein Pharma-Verarbeiter mit starkem UV-Lackauftrag berichtete von monatelangen Leimnahtöffnungen, bis ein tiefer eindringendes Paket für die Seitennaht auf seiner Faltschachtelklebemaschine qualifiziert wurde. Diese Geschichte – wie man Leimnahtöffnungen bei UV-lackierten Kartons bei Produktionsgeschwindigkeit stoppt – ist in unserer Fallstudie zu pharmazeutischen Faltschachteln. Es handelt sich um dieselbe Fehlerklasse wie im Erfahrungsbericht zur starken UV-Lackierung in der Druckmaschine.
Nicht das gleiche Problem wie bei Tiefkühl-Versandkartons
Wenn Ihr Fehlermodus darin besteht, dass Kartonaufrichter bei -40°C in der Kühlkette die Versiegelung verlieren, befinden Sie sich in einem Endverpackungs-Programm mit Schmelzklebstoff – und nicht bei einem Emulsionsproblem der Faltschachtelklebemaschine. Siehe Klebstoffe für die Endverpackung und die Fallstudie zur Tiefkühl-Logistik zu verkokungsanfälligem EVA vs. Metallocen bei Kartonverschließern.
Qualifizierungs-Workflow vor der Linienfreigabe
- Führen Sie Schältests auf Faserriss mit Ihrer exakten Kartoncharge durch – nicht mit einem Ersatzkarton aus dem Marketing.
- Lassen Sie Seitennaht- und Automatikboden-Stationen separat laufen; gehen Sie nicht davon aus, dass ein Durchgang beides abdeckt.
- Simulieren Sie Luftfeuchtigkeit und nächtliche Lagerbedingungen, die dem Lager Ihres Kunden entsprechen.
- Fordern Sie chargenspezifische DoC und TDS gemäß FDA 175.105 an, wenn die Verpackung lebensmittelnah ist.
Fazit
Die Arbeit mit beschichteten Kartons ist ein Problem der Oberflächenenergie und Abbindegeschwindigkeit, bevor es ein „stärkerer Kleber“-Problem ist. Beginnen Sie mit dem Faserriss-Test auf dem tatsächlichen Karton, stimmen Sie die Chemie auf die Gegebenheiten von Rad oder Düse ab und streben Sie erst danach höhere Liniengeschwindigkeiten an. Wenn Sie einen strukturierten Test auf Ihrem Material wünschen, senden Sie uns den Lacktyp, das Modell der Faltschachtelklebemaschine und ein Foto des Schadens – unser Labor beginnt meist mit einem Substrat-Haftungstest, bevor wir eine Empfehlung zwischen Emulsion und Metallocen aussprechen.
Häufig gestellte Fragen
Wie erreiche ich eine starke Verklebung auf UV-lackiertem oder metallisiertem Karton?
Verwenden Sie Klebstoffe mit penetrierenden Netzmitteln, die für Oberflächen mit niedriger Energie ausgelegt sind, und verifizieren Sie den Faserriss an Ihrer spezifischen Kartoncharge. Unsere Seite zu Faltschachtelklebstoffen beschreibt „Problemlöser“-Qualitäten für UV-Lacke und metallisierte Polyesterfolien – wir empfehlen einen Test mit Mustern vor der Großabnahme.
Sind Ihre Faltschachtel-Klebstoffe für Hochgeschwindigkeits-Faltschachtelklebemaschinen geeignet?
Ja. Die Formulierungen auf unserer Faltschachtel-Seite sind für moderne Hochgeschwindigkeits-Faltschachtelklebemaschinen und Automatikbodenmaschinen bei Geschwindigkeiten von über 400 m/Min. ausgelegt. Die Rheologie ist so gesteuert, dass Spritzen, Nebelbildung und Fadenbildung minimiert werden.
Wie kann ich Leimnahtöffnungen bei Crash-Lock-Böden (Automatikböden) verhindern?
Leimnahtöffnungen entstehen meist durch das Rückstellmoment des Kartons. Klebstoffe für Automatikböden benötigen ein schnelles Abbindeverhalten, um die Faltung zu fixieren, und ausreichend Scherkraft, um die Spannung während der Lagerung zu halten – stimmen Sie die Chemie auf die Faltstation ab, nicht nur auf die Seitennaht.
Kann derselbe Kleber an Düsen- und Leimradstationen verwendet werden?
Es gibt einige vielseitige Qualitäten, aber wir empfehlen meist stationsspezifische Viskositäten: Düsenqualitäten zum Spritzen ohne Verstopfen, Leimradqualitäten zur Vermeidung von Schleudern. Geben Sie Ihren Applikator an, wenn Sie ein TDS anfordern.
Haben Sie lebensmittelsichere Optionen für Süßwarenkartons?
Wir liefern Klebstoffe gemäß FDA 21 CFR 175.105 für indirekten Lebensmittelkontakt sowie geruchsarme Qualitäten für Süßwaren- und Getränkekartons. Bestätigen Sie die Barrieregeometrie mit Ihrem Compliance-Team.
Qualifizieren Sie Verklebungen auf UV-Materialien
Fordern Sie ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei), nachdem wir die Eignung für Ihr Substrat und Ihre Anlagenbedingungen geprüft haben.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.