Le formage haute vitesse des gobelets exige une résistance initiale immédiate. Découvrez comment prévenir les défauts d'ouverture (« flagging ») et de collage en pile (« blocking ») sur les supports PE, PLA et à dispersion aqueuse.
Sommaire
Dans la fabrication de gobelets en papier, la vitesse de ligne est le test de résistance ultime. Que vous utilisiez une PMC, une Hörauf ou une formeuse haute vitesse produisant plus de 150 unités par minute, votre adhésif ne dispose que de quelques millisecondes pour développer sa résistance initiale (« green strength »). Si la prise n'est pas instantanée, le gobelet présente un défaut d'ouverture (« flagging ») avant même d'atteindre l'empileur.
Mais la vitesse n'est pas la seule variable. L'abandon progressif des films PE (polyéthylène) au profit de dispersions aqueuses « sans film plastique » a créé un défi majeur dans le choix des adhésifs de joint latéral. Pour la chimie barrière, consultez notre section sur les barrières aqueuses repulpables ; pour la conformité FDA sur les emballages papier, voir notre guide sur les adhésifs pour contact alimentaire et notre étude de cas sur les gobelets aqueux.
"Un gobelet en papier n'est pas seulement du papier ; c'est un contenant pour liquides résistant à la chaleur. Votre adhésif doit supporter un café à 90 °C sans se ramollir, tout en assurant une prise immédiate sur une machine fonctionnant à température ambiante."
Adapter l'adhésif au revêtement
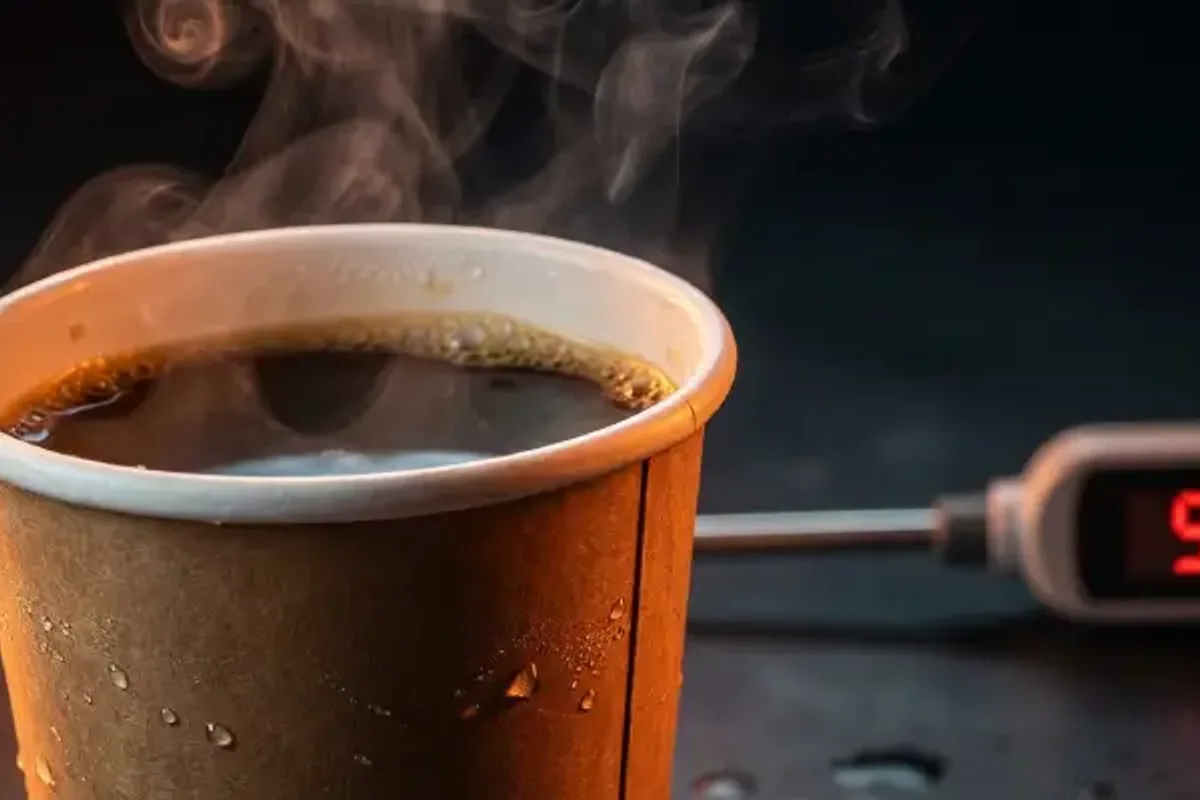
Le succès de votre processus de formage dépend entièrement de l'interaction entre l'adhésif et le revêtement du carton. Les gobelets impliquant un contact direct avec des substances liquides et grasses (comme le lait dans le café), la conformité à la norme FDA 176.170 est impérative. Nous classons les solutions selon la technologie barrière utilisée.
Le standard historique. Compatible avec les hot-melts EVA (éthylène-vinyle acétate) et le scellage par ultrasons. Haute tolérance thermique et facilité de mise en œuvre.
Le standard écoresponsable actuel. Repousse souvent les colles standards. Nécessite des émulsions à fort tack conçues pour mouiller les revêtements barrières hydrophobes.
Bioplastique compostable industriellement. Très sensible à la chaleur. Nécessite un hot-melt basse température pour éviter que le film ne fonde ou se déforme lors de l'application.
Joint latéral : exige une haute résistance au cisaillement (structurel). Scellage de fond : exige de la flexibilité et une étanchéité parfaite (souvent par thermoscellage).
Dépannage des défaillances de joint latéral
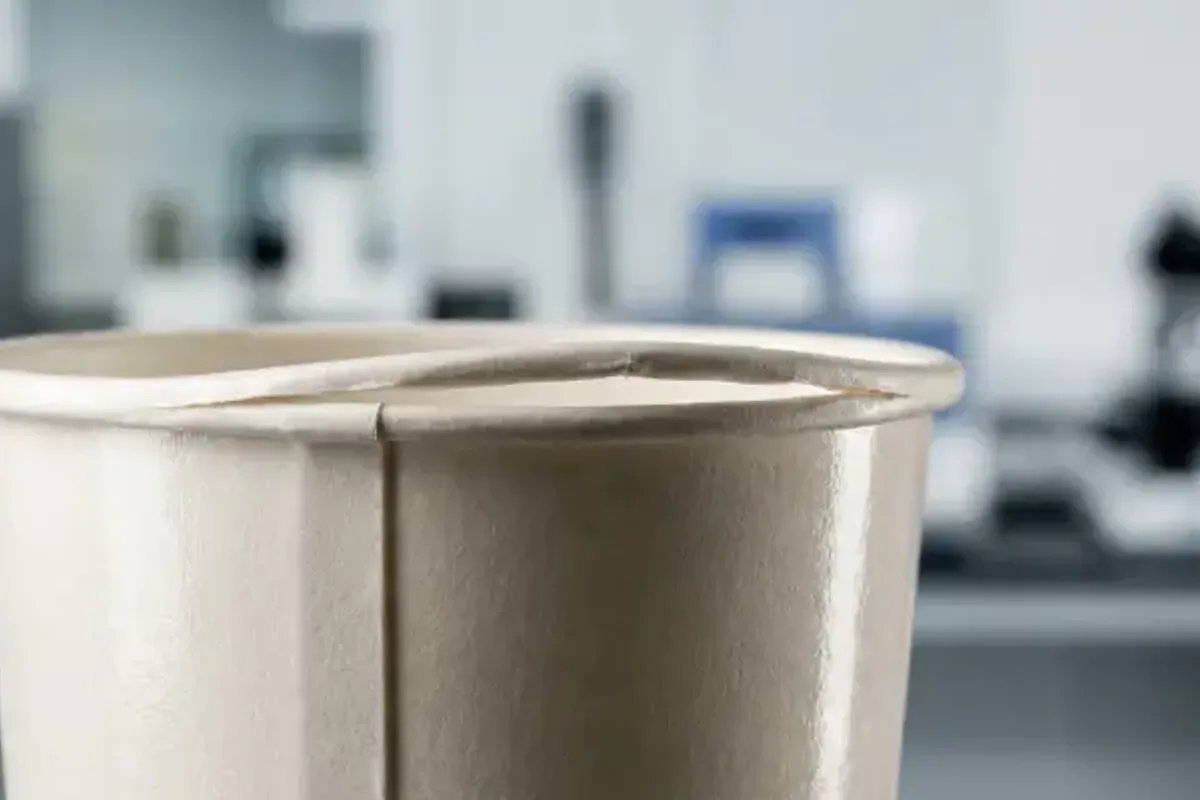
Le défaut le plus courant sur le terrain est le « flagging » : le joint latéral s'ouvre, soit immédiatement sur la ligne, soit plus tard lors du remplissage d'un liquide chaud.
Problème : Ouverture du joint (« Flagging »)
Symptômes : Le chevauchement latéral s'ouvre sur le bord supérieur ou inférieur ; les gobelets s'enrayent dans l'empileur ; des fuites apparaissent lors des tests à chaud.
Solutions :
- Auditer le temps ouvert : Si la cadence est trop élevée pour la colle, la prise s'effectue avant la compression. Passez à un grade à prise plus rapide.
- Vérifier la température : Pour le hot-melt, une température trop basse empêche la pénétration. Augmentez-la par paliers de 5 °C.
- Tension du substrat : Si la découpe du gobelet présente une mémoire élastique trop forte, la pression mécanique sur le mandrin doit être augmentée.
Le cauchemar du « Blocking »
Dans nos simulations d'empilage haute vitesse, nous avons observé que le collage entre gobelets (« blocking ») se produit lorsqu'ils sont emboîtés avant la cristallisation complète de la liaison. Nos analyses thermiques montrent que si le revêtement interne conserve une chaleur résiduelle, il réactive les bavures d'adhésif, fusionnant ainsi les gobelets entre eux à l'intérieur du manchon.
Problème : Collage des gobelets entre eux (Blocking)
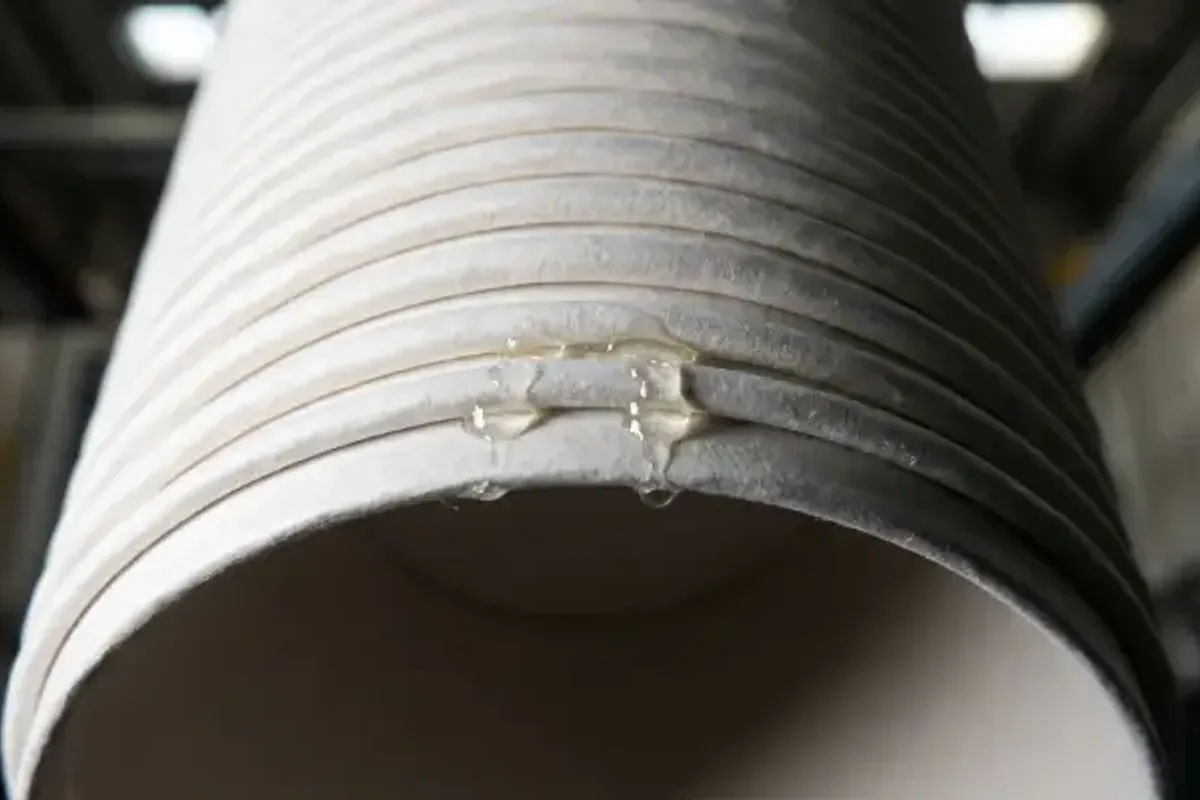
Symptômes : Les gobelets sont soudés dans le manchon ; bruit de craquement lors de la séparation ; résidus d'adhésif sur la paroi interne.
Solutions :
- Réduire le volume d'adhésif appliqué (minimiser les bavures).
- Garantir un séchage ou une réticulation complète avant l'empilage.
- Passer à un grade d'adhésif anti-blocking à prise dure.
Transition vers les barrières aqueuses ?
Ne risquez pas des fuites avec une technologie de colle obsolète. Demandez un échantillon de 1 kg de notre adhésif spécialisé pour joints compatibles avec les solutions aqueuses.
Demander un échantillon pour support aqueuxVerdict technique Senda
- Tester la résistance aux liquides chauds : Ne validez jamais un adhésif pour gobelets sans un test de 30 minutes à 90 °C. Les colles d'emballage standard se ramolliront et échoueront.
- Respecter la nature du revêtement : Vous ne pouvez pas utiliser une colle pour PE sur un carton à barrière aqueuse. L'énergie de surface (niveau Dyne) est différente. Il vous faut une formulation contenant des agents mouillants spécifiques.
- Calibrer le mandrin : La pression mécanique est tout aussi importante que l'adhésion chimique. Assurez-vous que l'outillage est parfaitement ajusté à la forme du mandrin pour éviter le « flagging ».
Questions fréquentes
Pourquoi les joints latéraux des gobelets s'ouvrent-ils (« flagging ») sur la ligne de production ?
L'ouverture est généralement causée par une résistance initiale (« green strength ») insuffisante (le collage prend trop lentement pour la vitesse machine) ou par une application à basse température empêchant l'adhésif de pénétrer le revêtement.
Quel adhésif est requis pour les gobelets avec dispersion aqueuse « sans film plastique » ?
Les revêtements aqueux sont hydrophobes et repoussent souvent les EVA standards. Vous avez besoin d'une émulsion spécialisée à fort tack ou d'un hot-melt spécifique conçu pour mouiller les barrières difficiles à faible énergie de surface.
Pourquoi les adhésifs pour gobelets doivent-ils faire l'objet d'une revue pour contact direct selon la norme FDA 176.170 ?
Les gobelets contiennent des liquides chauds et des corps gras (comme le lait) qui peuvent migrer à travers le papier. La norme FDA 176.170 régit les adhésifs en contact direct avec ces types d'aliments pour garantir leur conformité.
Comment empêcher les gobelets de coller entre eux (« blocking ») dans l'empileur ?
Le collage se produit si les gobelets sont emboîtés avant que l'adhésif n'ait totalement cristallisé ou séché. Réduisez le volume appliqué, garantissez un temps de séchage adéquat ou passez à un grade anti-blocking à prise dure.
Puis-je utiliser la même colle pour les gobelets avec revêtement PE et PLA ?
Généralement non. Le PLA (bioplastique) est sensible à la chaleur et peut se déformer sous les températures des hot-melts standards. Un hot-melt basse température est spécifiquement requis pour le PLA afin de préserver l'intégrité du gobelet.
Qualifier le joint de gobelet sur votre ligne
Demandez un échantillon de laboratoire de 1 kg offert (frais de port à la charge du destinataire) après une étude de faisabilité sur votre substrat.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.