Высокоскоростное формование стаканов требует мгновенной начальной прочности. Узнайте, как предотвратить самопроизвольное раскрытие шва («флаггинг») и слипание («блокинг») на ПЭ, PLA и ВД-покрытиях.
Содержание
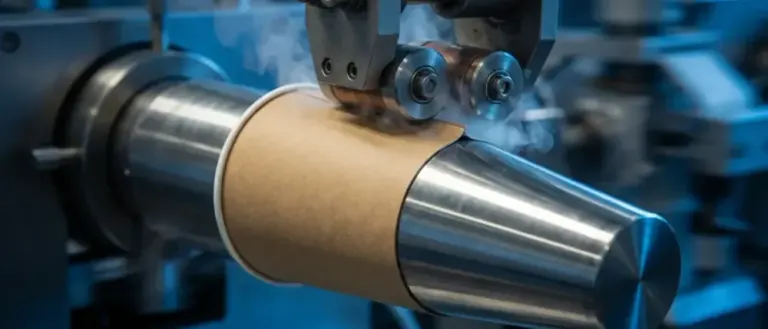
В области производства бумажных стаканов скорость линии является главным стресс-тестом. Работаете ли вы на оборудовании PMC, Hörauf или на высокоскоростных машинах китайского производства со скоростью более 150 шт/мин, у вашего адгезива есть лишь миллисекунды для набора начальной прочности (green strength). Если схватывание не происходит мгновенно, возникает «флаггинг» (раскрытие краев шва) еще до попадания стакана в штабелер.
Однако скорость — не единственная переменная. Глобальный переход от ПЭ-ламинации к водным дисперсиям без содержания пластиковых пленок создал сложности при выборе адгезива для бокового шва. Информацию о химии барьерных слоев можно найти в разделе перерабатываемых водных барьеров; сведения о путях соответствия FDA для бумажной упаковки см. в руководстве по безопасным адгезивам для бумаги и кейсе по стаканам с водным покрытием.
"Бумажный стакан — это не просто бумага, а термостойкий контейнер для жидкости. Адгезив должен выдерживать температуру кофе в 90°C без размягчения и при этом обеспечивать мгновенную фиксацию на оборудовании при комнатной температуре."
Подбор адгезива под тип покрытия
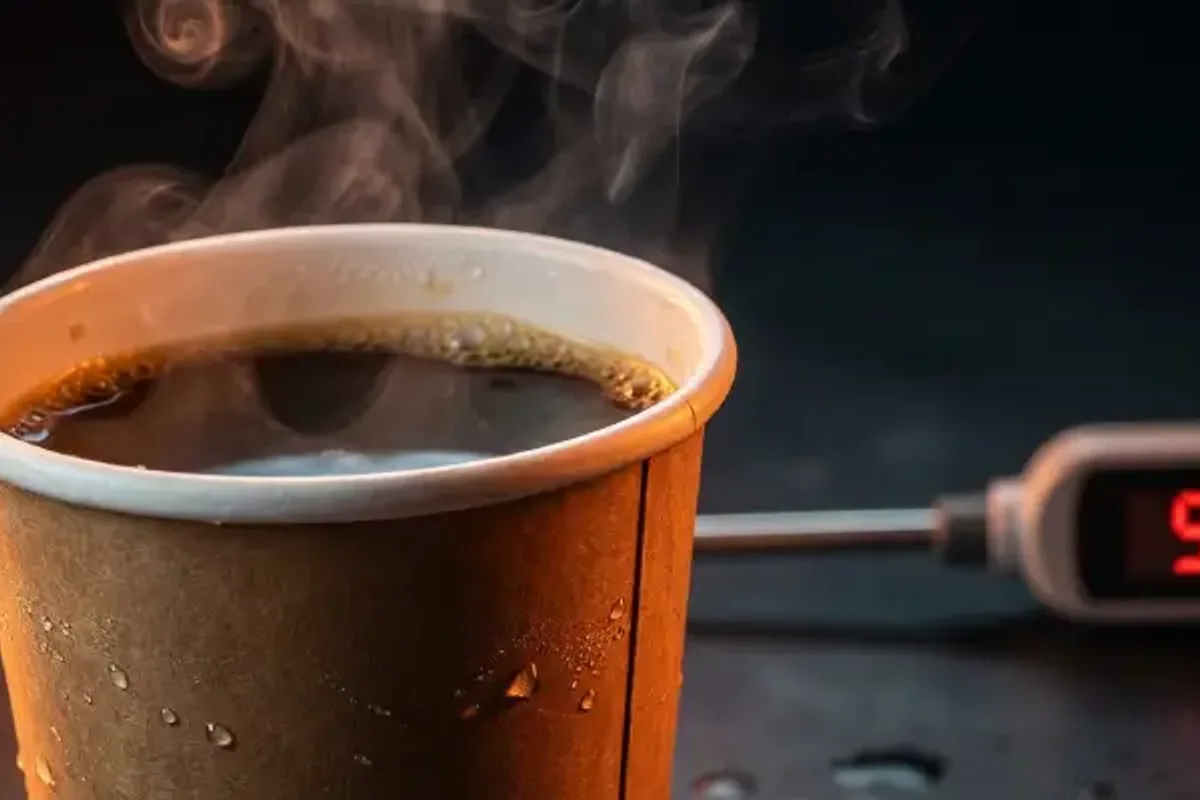
Эффективность процесса формования стаканов напрямую зависит от взаимодействия адгезива с внутренним слоем картона. Поскольку бумажные стаканы предполагают прямой контакт с жидкими и жирными веществами (например, молоком в кофе), соблюдение процедур контроля согласно FDA 176.170 является обязательным. Мы классифицируем решения в зависимости от используемой барьерной технологии.
Базовый отраслевой стандарт. Совместим со стандартными ЭВА (EVA) термоклеями и ультразвуковой сваркой. Обладает высокой термостойкостью и технологичностью.
Экологичный стандарт. Часто обладает низкой адгезией к обычным клеям. Требует специализированных высокоадгезивных эмульсий, разработанных для смачивания гидрофобных барьерных покрытий.
Биоразлагаемый полимер. Крайне чувствителен к нагреву. Требует использования низкотемпературных термоклеев для предотвращения деформации или плавления внутреннего слоя при нанесении.
Боковой шов: требует высокой прочности на сдвиг (конструкционный шов). Донный шов: требует эластичности и герметичности (часто выполняется методом термосварки).
Устранение дефектов бокового шва
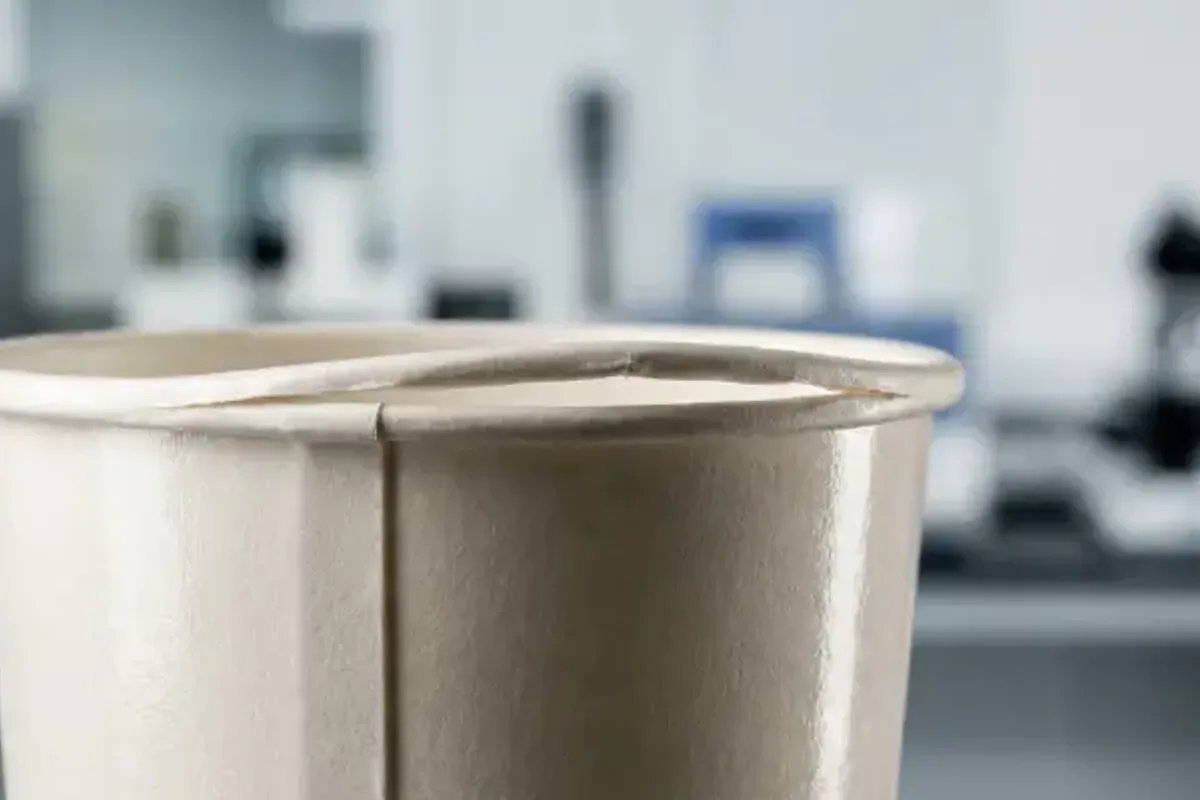
Самый распространенный дефект, с которым мы сталкиваемся на практике — это «флаггинг», при котором боковой шов раскрывается либо сразу на линии, либо позже, при контакте с горячей жидкостью.
Проблема: «Флаггинг» (раскрытие шва)
Симптомы: Боковой нахлест раскрывается по верхнему или нижнему краю; стаканы застревают в штабелере; возникают протечки при испытаниях горячей жидкостью.
Решения:
- Проверка открытого времени: Если скорость машины слишком высока для данного адгезива, шов схватывается до момента прессования. Перейдите на марку с более быстрым схватыванием.
- Контроль температуры: Слишком низкая температура термоклея препятствует его проникновению в структуру. Повышайте температуру с шагом в 5°C.
- Натяжение субстрата: Если заготовка стакана обладает сильным эффектом «памяти формы», необходимо увеличить механическое давление на оправке.
Проблема слипания («блокинг»)
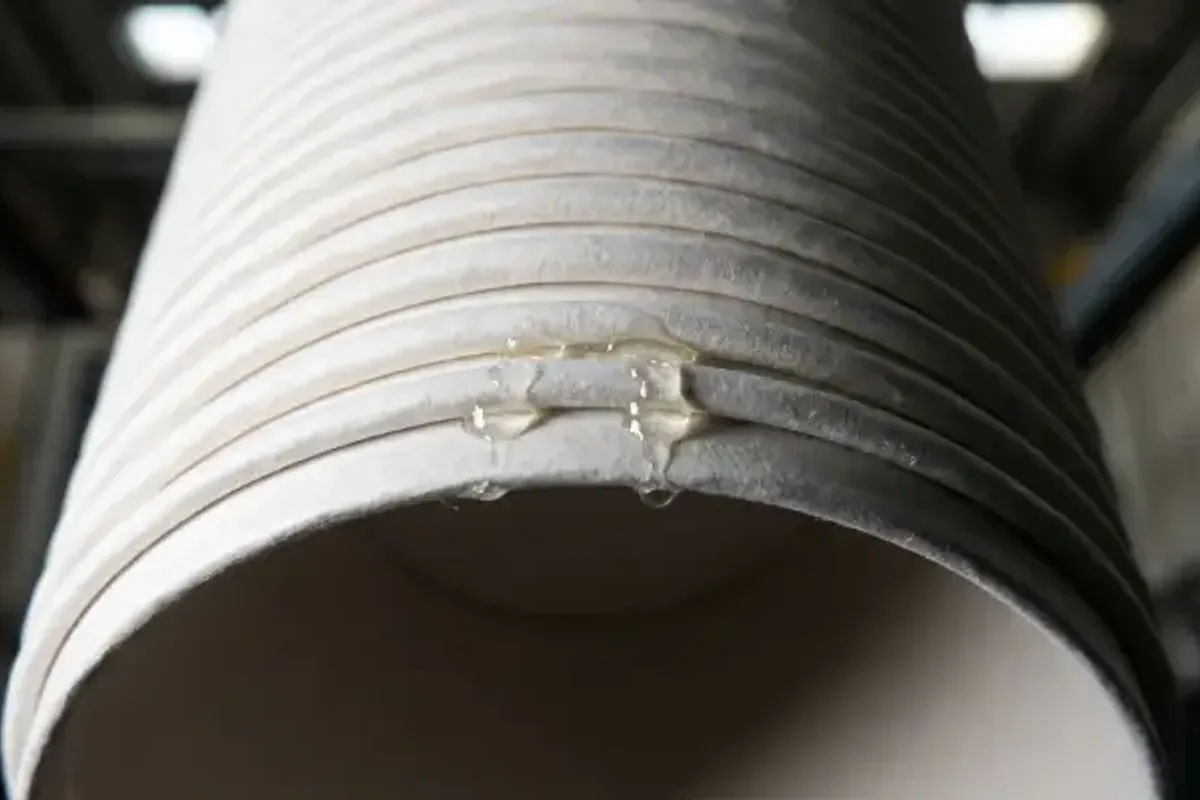
В ходе лабораторного моделирования высокоскоростного штабелирования мы обнаружили, что слипание (блокинг) происходит, когда стаканы вставляются друг в друга до полной кристаллизации шва. Тепловой анализ показывает: если внутреннее покрытие сохраняет остаточное тепло, оно реактивирует выдавленные излишки адгезива, сплавляя стаканы внутри упаковки.
Проблема: Слипание стаканов
Симптомы: Стаканы слиплись в рукаве; слышен громкий треск при их разделении; на внутренней стенке видны следы адгезива.
Решения:
- Сократите объем наносимого адгезива (минимизируйте выдавливание излишков).
- Убедитесь, что покрытие полностью высохло или отвердело перед штабелированием.
- Перейдите на марку адгезива с жестким схватыванием, устойчивую к блокингу.
Переходите на водные барьерные покрытия?
Не рискуйте герметичностью, используя устаревшие технологии. Получите образец 1 кг нашего специализированного адгезива для бокового шва, совместимого с ВД-покрытиями.
Запросить образец для ВД-покрытийТехническое заключение Senda
- Тестируйте устойчивость к горячим жидкостям: Никогда не утверждайте адгезив для стаканов без 30-минутного теста при 90°C. Стандартные упаковочные клеи размягчатся и приведут к браку.
- Учитывайте тип покрытия: Нельзя использовать клей для ПЭ на картоне с ВД-покрытием. Поверхностная энергия этих материалов различается. Вам необходима рецептура со специальными смачивающими агентами.
- Калибруйте оправку: Механическое давление не менее важно, чем химическая адгезия. Следите за плотным прилеганием оснастки к форме оправки для предотвращения флаггинга.
Частые вопросы
Почему происходит самопроизвольное раскрытие бокового шва бумажных стаканов («флаггинг») на производственной линии?
Причиной раскрытия шва обычно является недостаточная начальная прочность (адгезив схватывается слишком медленно для текущей скорости оборудования) или слишком низкая температура нанесения, препятствующая проникновению клея в структуру покрытия.
Какой адгезив необходим для стаканов с ВД-покрытием без содержания пластиковых пленок?
Водные покрытия гидрофобны и часто отталкивают стандартные ЭВА-составы. Требуется специализированная высокоадгезивная эмульсия или особый термоклей, разработанный для смачивания сложных поверхностей с низкой энергией.
Почему адгезивы для стаканов должны проходить проверку на прямой контакт согласно FDA 176.170?
Бумажные стаканы предназначены для горячих жидкостей и жирных продуктов (например, молока), которые могут способствовать миграции веществ через бумагу. Стандарт FDA 176.170 регулирует использование компонентов в прямом контакте с такими типами продуктов для обеспечения безопасности.
Как предотвратить «блокинг» или слипание бумажных стаканов в штабелере?
Слипание происходит, если стаканы вкладываются друг в друга до полной кристаллизации или высыхания адгезива. Рекомендуется уменьшить объем нанесения, обеспечить достаточное время отверждения или перейти на марку с жестким схватыванием, устойчивую к блокингу.
Можно ли использовать один и тот же клей для стаканов с ПЭ и PLA покрытием?
Как правило, нет. PLA (биопластик) чувствителен к нагреву и может деформироваться при стандартных температурах нанесения термоклея. Для сохранения целостности стаканов из PLA требуется специальный низкотемпературный термоклей.
Проведите квалификацию шва стакана на вашей линии
Запросите бесплатный лабораторный образец 1 кг для тестирования после предварительной проверки вашего субстрата и условий линии (доставка за счет получателя).
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.