Le remplacement du PE par une barrière repulpable est un projet de qualification technique, pas un simple changement de slogan. Cet article détaille la logique des tests Kit, Cobb et de mise en hydropulpeur pour les revêtements aqueux adaptés aux filières papier.
Sommaire
L'industrie de l'emballage papier connaît une mutation profonde. Alors que les interdictions mondiales sur les plastiques à usage unique se durcissent, le film traditionnel en PE (polyéthylène) devient un risque opérationnel pour les programmes de barrières recyclables. Pourtant, le défi technique demeure : comment permettre à une feuille de papier poreuse de contenir des graisses chaudes ou de la soupe sans qu'elle ne ramollisse — et ce, sans utiliser de « polluants éternels » (PFAS) ? Pour le contexte réglementaire, consultez notre article sur les interdictions PFAS 2026 et PFAS fantômes.
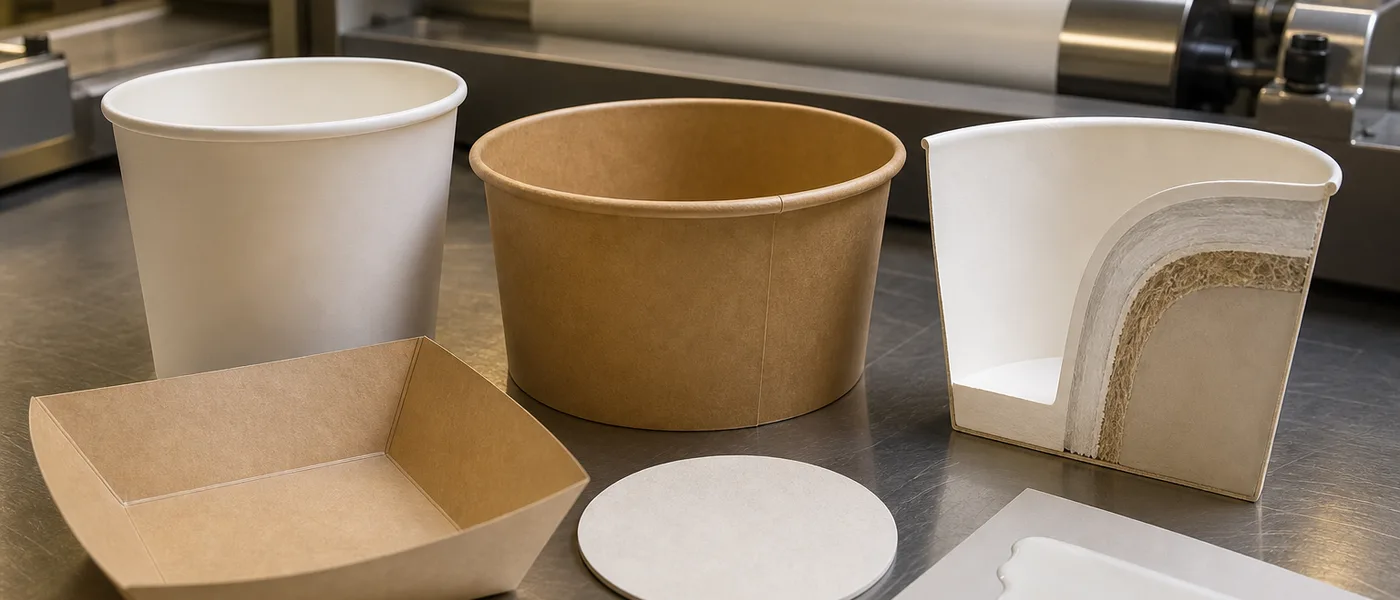
La réponse réside dans la nouvelle génération de revêtements barrières aqueux. Contrairement aux films plastiques extrudés, ces dispersions en phase aqueuse créent une surface fonctionnelle qui résiste aux huiles (lipophobe) et à l'eau (hydrophobe) tout en visant une validation de repulpabilité dans les filières de recyclage papier. Cela permet aux marques de passer de complexes difficiles à recycler à de véritables solutions monomatériaux.
« La réalité du test Kit : un papier 'ingraissable' générique échoue souvent au niveau Kit 4 (pâtisseries légères). Pour du poulet frit ou des burgers, il faut un revêtement conçu pour atteindre le niveau Kit 12, capable de résister à la pénétration d'huile à 180°C pendant 30 minutes. Couplez la sélection de votre barrière avec nos conseils sur le HSIT de thermoscellage et le contrôle des moisissures sur la vaisselle bio lorsque l'emballage est en fibre moulée. »
L'évolution technologique : du contrecollage à la dispersion
Nous classons les technologies barrières selon leur recyclabilité et leur méthode d'application. L'objectif est de passer des « composites multicouches » (difficiles à recycler) aux « barrières dispersées » qui se comportent comme du papier lors du processus de pulpage.
Film plastique extrudé. Barrière totale mais difficile à séparer. Nécessite des installations spécialisées pour le recyclage. Empreinte carbone élevée.
Dispersion aqueuse pour programmes monomatériaux. Objectifs de repulpabilité et niveaux Kit 12/Cobb validés par poids de couche et par support.
Barrière à l'humidité économique mais faible résistance thermique. Fond au contact d'aliments chauds. Non recyclable (encrasse les papeteries). En voie d'obsolescence.
Historiquement utilisés pour la résistance aux huiles. Désormais interdits dans la plupart des régions (UE/USA) pour leur toxicité. Les alternatives sans PFAS sont désormais obligatoires.
Ingénierie de la résistance aux huiles : le test Kit
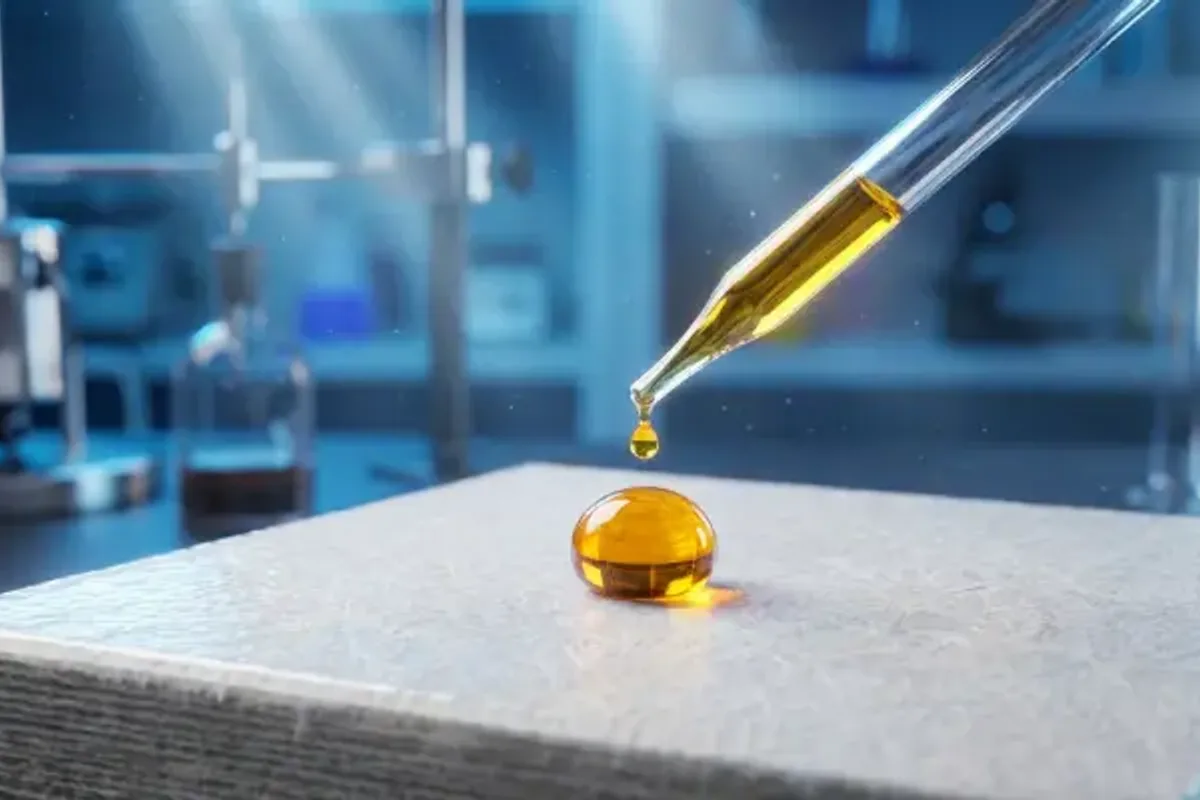
La résistance aux graisses est mesurée via le TAPPI T559 (test Kit), qui utilise des réactifs de plus en plus agressifs (de l'huile de ricin au toluène). Un carton non couché est au niveau Kit 0. La plupart des applications de restauration rapide exigent :
- Kit 3-5 : Produits de boulangerie secs (donuts, biscuits).
- Kit 6-8 : Sandwiches, frites.
- Kit 9-12 : Poulet frit, sauces huileuses, plats en sauce.
Lors de nos essais en laboratoire, nous avons observé que les revêtements WB-Series de Senda atteignent systématiquement une performance Kit 12, grâce à un réseau acrylique réticulé dense qui bloque physiquement les molécules d'huile sans recourir à la chimie fluorée.
L'avantage de la « repulpabilité » et conformité fiscale
Le principal argument commercial en faveur des revêtements aqueux réside dans la gestion de fin de vie et l'évitement fiscal. Les gobelets avec film PE finissent souvent en décharge ou sont soumis à des taxes punitives (comme la taxe britannique sur les emballages plastiques) car la séparation du film est coûteuse.
Atout durabilité : le standard de la filière papier
Le défi : Les marques ont besoin d'emballages pouvant intégrer les flux standards de recyclage du papier pour éviter d'être classés comme « plastiques ».
La solution Senda :
- Récupération des fibres : Nos revêtements se désagrègent en particules microscopiques lors du processus de pulpage, permettant une récupération des fibres supérieure à 95 %.
- Réduction de l'exposition fiscale : En remplaçant un film PE de 15 g/m² par un revêtement aqueux de 4 g/m², la teneur totale en plastique chute drastiquement, permettant souvent de classer l'emballage comme « papier » selon les réglementations locales.
- Support à la certification : Nous fournissons les données nécessaires aux certificats de repulpabilité basés sur les standards PTS ou de la Western Michigan University.
Transition du PE vers l'aqueux ?
Ne risquez pas de fuites. Envoyez-nous votre papier support. Nous l'enduirons et réaliserons des tests Cobb et Kit de 24 heures pour valider la performance barrière.
Demander un essai de barrièreVerdict technique Senda
- Visez le niveau Kit 12 : Pour l'emballage d'aliments chauds et gras, exigez le Kit 12. Un niveau inférieur expose à des taches de graisse inesthétiques pour le consommateur final.
- Vérifiez l'absence de PFAS : Exigez une certification par lot attestant que votre revêtement ingraissable ne contient aucun PFAS ajouté intentionnellement.
- Testez à température de service : Un revêtement efficace à température ambiante peut échouer à 80°C. Effectuez toujours vos tests de migration à la température de remplissage maximale.
Note technique sur la terminologie
Nos revêtements aident les marques à s'aligner sur les standards de suppression des films plastiques en remplaçant les laminés plastiques continus par des dispersions aqueuses avancées. Bien qu'ils contiennent des liants polymères pour assurer leur fonctionnalité, ils sont conçus pour passer les tests de repulpabilité dans les filières papier qualifiées, sous réserve d'une validation de la conception monomatériau auprès de votre centre de traitement.
Questions fréquentes
Qu'est-ce que le test Kit et pourquoi la performance Kit 12 est-elle déterminante ?
Le test Kit (TAPPI T559) mesure la résistance d'un support aux graisses et aux huiles. Le niveau Kit 12 est l'indice le plus élevé, indispensable pour les applications à forte teneur en gras comme le poulet frit ou les sauces huileuses, afin de prévenir les taches et la perte de tenue structurelle.
Comment les barrières aqueuses améliorent-elles la recyclabilité par rapport aux films PE ?
Les films PE sont des couches plastiques continues difficiles à séparer des fibres cellulosiques. Les revêtements aqueux sont des dispersions qui facilitent la récupération des fibres par rapport au film PE lors d'un criblage de repulpabilité — les résultats dépendant du poids de couche, du support et du protocole de la papeterie.
Quelle est la différence entre les différentes allégations de suppression de film plastique ?
Les distributeurs et les régulateurs utilisent des définitions variables pour les allégations « sans film » ou « sans plastique ». Documentez l'élimination des films extrudés PE/PLA et la validation de la repulpabilité des couches aqueuses auprès de votre centre de traitement cible, plutôt que de vous fier à un label global unique.
Les revêtements aqueux peuvent-ils supporter un contact alimentaire à haute température ?
Certains grades sont conçus pour le remplissage à chaud. Validez le ramollissement, la rétention des graisses et les voies de migration selon votre poids de couche et votre classe de contact — ne supposez pas qu'une seule résistance thermique s'applique à toutes les références.
Qu'est-ce que la valeur Cobb et quel est son lien avec la résistance à l'eau ?
Le test Cobb mesure la quantité d'eau absorbée par le papier ou le carton sur une durée définie. Des valeurs Cobb faibles (ex. : <20) indiquent une hydrophobicité supérieure, cruciale pour l'emballage de liquides et les applications sensibles à l'humidité.
Évaluer le poids de couche sur votre support
Échantillon de laboratoire de 1 kg offert pour les programmes qualifiés — frais de transport à la charge du destinataire (liquides prépayés uniquement).
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.