A formação de copos em alta velocidade exige resistência inicial instantânea. Saiba como evitar falhas de "flagging" e "blocking" em revestimentos de PE, PLA e dispersão aquosa.
Índice
Na manufatura de copos de papel, a velocidade da linha é o teste de estresse final. Seja operando equipamentos PMC, Hörauf ou formadoras de alta velocidade de origem chinesa a mais de 150 copos por minuto, seu adesivo dispõe de milissegundos para desenvolver a resistência inicial (green strength). Se a união não for instantânea, o copo apresenta o efeito "flagging" (abertura acidental) antes mesmo de chegar ao empilhador.
Mas a velocidade não é a única variável. A transição global dos revestimentos de PE (Polietileno) para dispersões aquosas isentas de filme plástico criou um desafio na seleção da costura lateral. Para entender sobre a química de barreira, leia sobre barreiras aquosas repolpáveis; para triagem da FDA em embalagens de papel, consulte adesivos para contato com alimentos e o estudo de caso de copos com barreira aquosa.
"Um copo de papel não é apenas papel; é um recipiente para líquidos com resistência térmica. Seu adesivo deve suportar café a 90°C sem amolecer e, ao mesmo tempo, promover adesão instantânea em uma máquina operando em temperatura ambiente."
Alinhando o Adesivo ao Revestimento
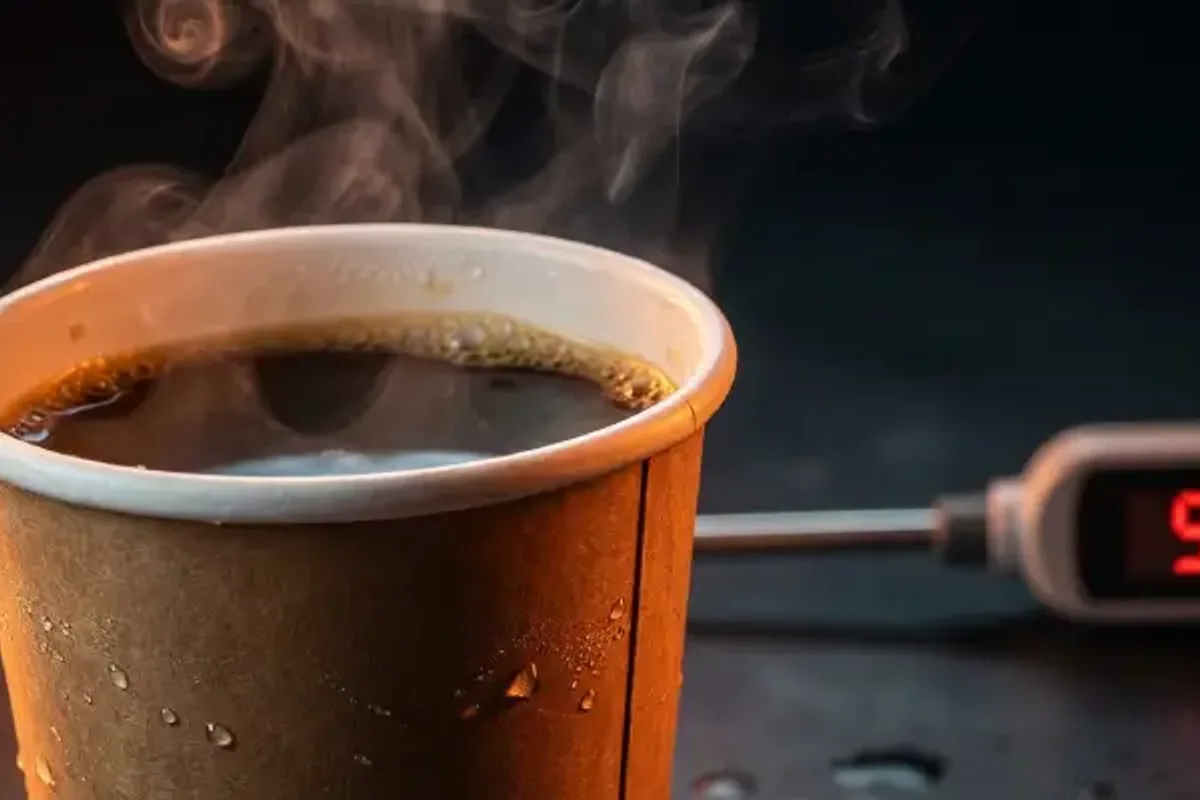
O sucesso do seu processo de formação de copos depende inteiramente da interação entre o adesivo e o revestimento do papel-cartão. Como os copos envolvem contato direto com substâncias líquidas e gordurosas (como leite no café), a conformidade com a norma FDA 176.170 é um requisito indispensável. Categorizamos nossas soluções com base na tecnologia de barreira utilizada.
O padrão da indústria. Compatível com hot melts de Acetato de Vinila (EVA) convencionais e selagem ultrassônica. Alta tolerância ao calor e fácil processabilidade.
O novo padrão sustentável. Frequentemente repele colas convencionais. Exige adesivos de emulsão de alto tack (High-Tack), projetados para molhar revestimentos de barreira hidrofóbicos.
Bioplástico compostável. Extremamente sensível ao calor. Requer hot melt de baixa temperatura para evitar que o liner derreta ou se deforme durante a aplicação.
Costura Lateral: Exige alta resistência ao cisalhamento (estrutural). Vedação do Fundo: Exige flexibilidade e integridade contra vazamentos (frequentemente termosselada).
Solucionando Falhas na Costura Lateral
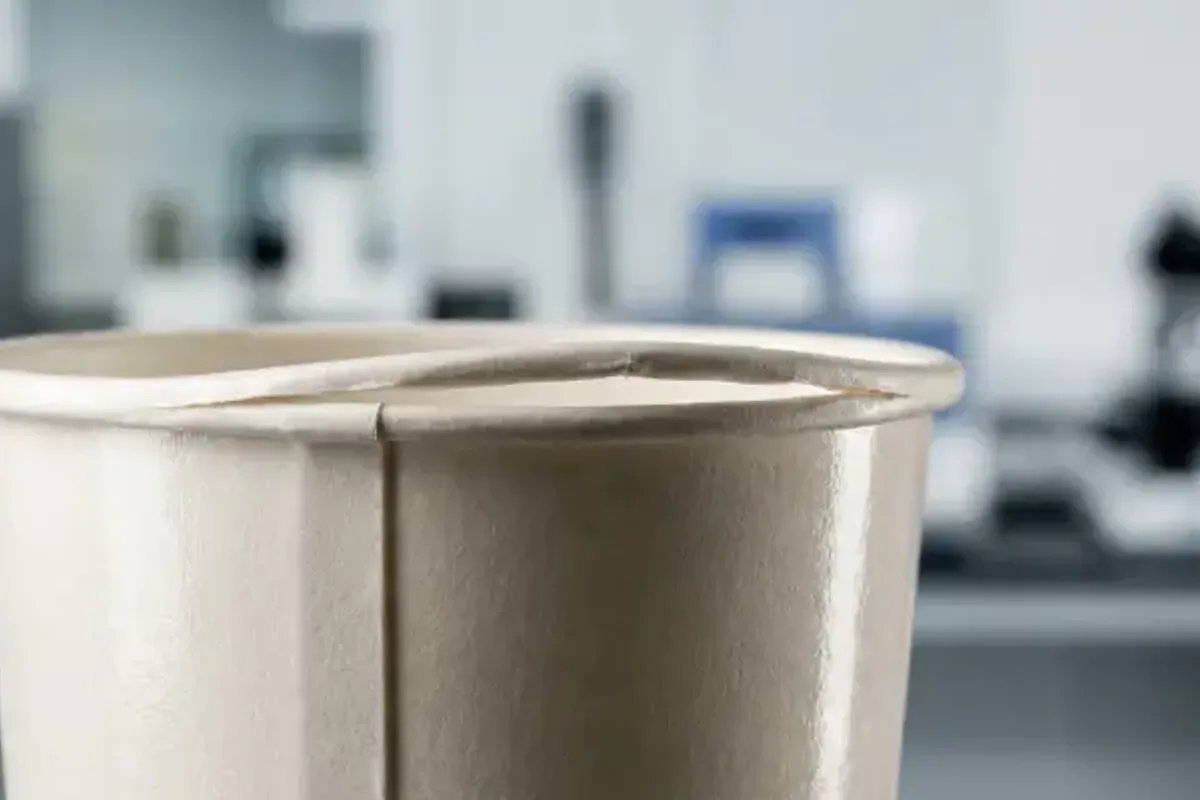
O defeito mais comum que observamos em campo é o "Flagging" — quando a costura lateral se abre, seja imediatamente na linha ou posteriormente, ao receber líquido quente.
Problema: "Flagging" na Costura do Copo
Sintomas: A sobreposição lateral abre na borda superior ou inferior; copos travam no empilhador; ocorrem vazamentos durante testes com líquidos quentes.
Soluções:
- Audite o Tempo em Aberto: Se a máquina for rápida demais para a cola, a união se estabiliza antes da compressão. Mude para um grau de secagem mais rápida.
- Verifique a Temperatura: No caso de hot melt, operar em temperatura baixa impede a penetração. Aumente a temperatura em incrementos de 5°C.
- Tensão do Substrato: Se o blank do copo tiver muita memória de resistência ("spring-back"), a pressão mecânica no mandril deve ser aumentada.
O Pesadelo do "Blocking"
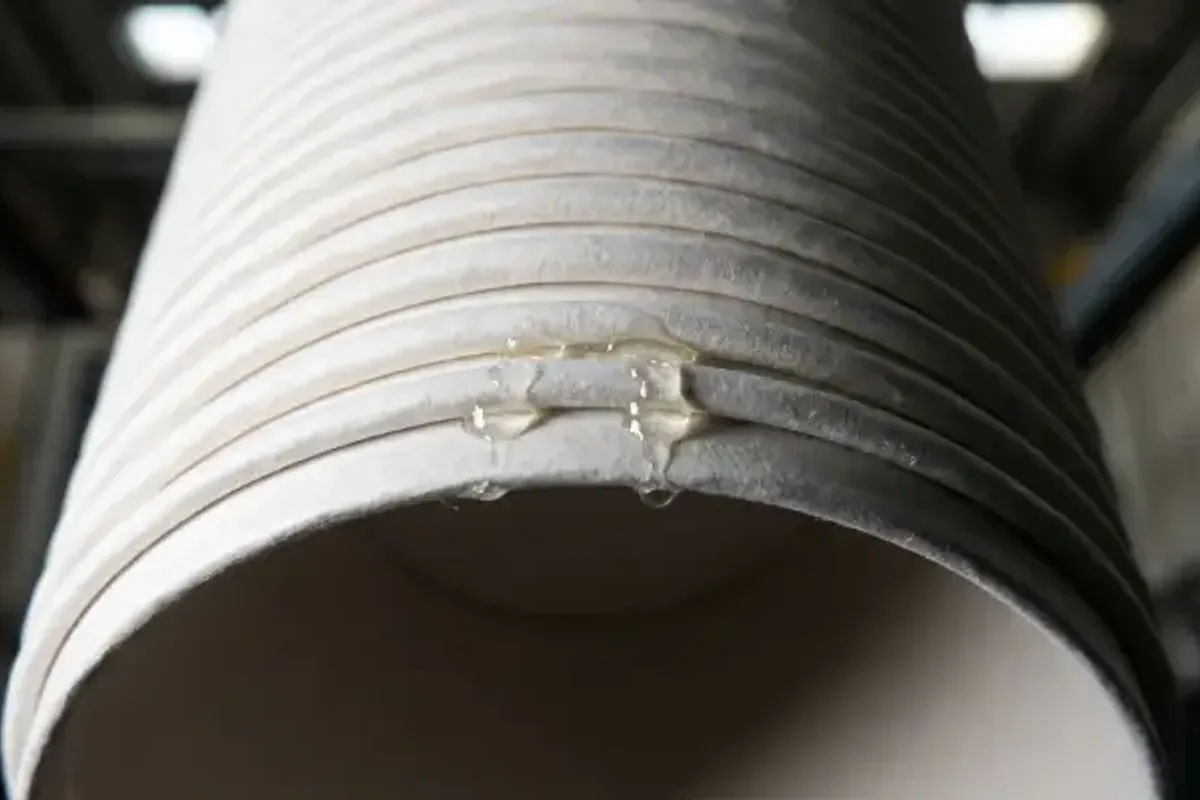
Em nossas simulações laboratoriais de empilhamento em alta velocidade, observamos que o "blocking" (aderência entre copos) ocorre quando eles são encaixados antes que a adesão esteja totalmente estabilizada. Nossa análise térmica demonstra que, se o revestimento interno retiver calor residual, ele reativa o adesivo excedente (squeeze-out), fundindo os copos dentro da manga de embalagem.
Problema: Blocking de Copos (Aderência)
Sintomas: Copos fundidos dentro da embalagem; som de "estalo" alto ao tentar separá-los; resíduos de adesivo na parede interna.
Soluções:
- Reduza o volume de aplicação de adesivo (minimize o excesso lateral).
- Garanta que o revestimento esteja totalmente seco/curado antes do empilhamento.
- Mude para um grau de adesivo anti-blocking de cura rígida.
Mudando para Revestimentos Aquosos?
Não arrisque vazamentos com tecnologias de colagem defasadas. Obtenha uma amostra de 1kg do nosso adesivo especializado para costura lateral compatível com sistemas aquosos.
Solicitar Amostra para Sistema AquosoVeredito Técnico Senda
- Teste a Resistência a Líquidos Quentes: Nunca aprove um adesivo para copos sem um teste de 30 minutos a 90°C. Colas de embalagem padrão tendem a amolecer e falhar.
- Respeite o Tipo de Revestimento: Não é possível usar cola para PE em cartões aquosos. A energia de superfície (nível de Dinas) é distinta. É necessária uma formulação com agentes molhantes específicos.
- Calibre o Mandril:A pressão mecânica é tão vital quanto a adesão química. Certifique-se de que o ferramental esteja perfeitamente ajustado ao formato do mandril para evitar o flagging.
Perguntas frequentes
Por que as costuras laterais dos copos de papel abrem (flagging) na linha de produção?
O flagging geralmente é causado por insuficiência de resistência inicial (o adesivo cura de forma muito lenta para a velocidade da máquina) ou por aplicação em baixa temperatura, o que impede a penetração da cola no revestimento.
Qual adesivo é necessário para copos com dispersão aquosa isenta de filme plástico?
Revestimentos aquosos são hidrofóbicos e costumam repelir o EVA padrão. Você precisa de uma emulsão de alto tack especializada ou de um hot melt específico projetado para molhar barreiras difíceis de baixa energia superficial.
Por que os adesivos para copos de papel precisam de revisão para contato direto sob a norma FDA 176.170?
Os copos de papel contêm líquidos quentes e substâncias gordurosas (como leite) que podem migrar pelo papel. A norma FDA 176.170 regula adesivos em contato direto com esses tipos de alimentos para garantir a segurança no uso.
Como evitar que os copos de papel grudem uns nos outros (blocking) no empilhador?
O blocking ocorre se os copos forem encaixados antes que o adesivo tenha cristalizado ou secado totalmente. Reduza o volume de aplicação, garanta o tempo de cura adequado ou mude para um grau de adesão rígida anti-blocking.
Posso usar a mesma cola para copos com revestimento de PE e de PLA?
Geralmente não. O PLA (bioplástico) é sensível ao calor e pode se deformar sob as temperaturas padrão de hot melt. Um hot melt de baixa temperatura é especificamente exigido para o PLA a fim de manter a integridade do copo.
Qualifique a costura do copo em sua linha
Solicite 1 kg de material de laboratório cortesia (frete por conta do destinatário) após a triagem técnica em seu substrato e condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.