Les revêtements PE sont soumis à des taxes élevées et ne sont pas recyclables. Découvrez comment les revêtements thermoscellables aqueux résolvent les problèmes de blocage et abaissent le HSIT pour des emballages repulpables à haute cadence.
Sommaire
Les ingénieurs emballage savent que la « fraîcheur » n'est qu'un argument marketing pour désigner les propriétés barrières et l'intégrité de la soudure sur leslignes de revêtements thermoscellables. Si votre revêtement thermoscellable ne parvient pas à créer une liaison hermétique au temps de pose spécifié, c'est l'entrée d'oxygène — et non le marketing — qui définira la durée de conservation.
L'industrie abandonne actuellement l'extrusion de PE (polyéthylène) au profit de revêtements thermoscellables aqueux pour atteindre les objectifs de repulpabilité. Cependant, cette transition introduit des risques de blocage et des fenêtres de HSIT plus basses — à quantifier avec notreguide aqueux HSIT/COF/Cobbet notreétude de cas VFFS sur le bas HSITavant de déclasser votre ligne d'extrusion.
"Le paradoxe technique : vous recherchez un revêtement qui s'active à basse énergie thermique (scellage rapide) mais reste totalement inerte en bobine (pas de blocage). Les revêtements génériques échouent souvent à cet équilibre, menant à des bobines « bloquées » impossibles à dérouler."
Comparaison technologique : PE versus dispersion aqueuse
Remplacer une couche de PE standard de 15 microns par un revêtement aqueux de 2 microns nécessite de redéfinir fondamentalement les paramètres de scellage. Nous classons nos solutions selon leur profil de recyclage et leur mécanique de soudure.
Le standard historique. Excellente force de soudure (> 10 N/15 mm) mais nécessite un HSIT élevé. Difficile à séparer lors du recyclage ; souvent soumis aux taxes sur le plastique.
Solution aqueuse pour le remplacement du PE à des poids de couche qualifiés. Cibles de HSIT basses (à partir de ~70 °C) ; voies de documentation pour le contact alimentaire selon le 21 CFR 176.170 selon votre structure.
Haute performance mais fortes émissions de COV. En voie d'obsolescence en raison des réglementations environnementales et de sécurité dans l'emballage alimentaire.
Lock-Seal : liaison avec arrachage de fibres (> 5 N/15 mm) pour les sachets lourds. Peel-Seal : ouverture facile et contrôlée (2-4 N/15 mm) pour le confort du consommateur.
Le cauchemar du « blocage »
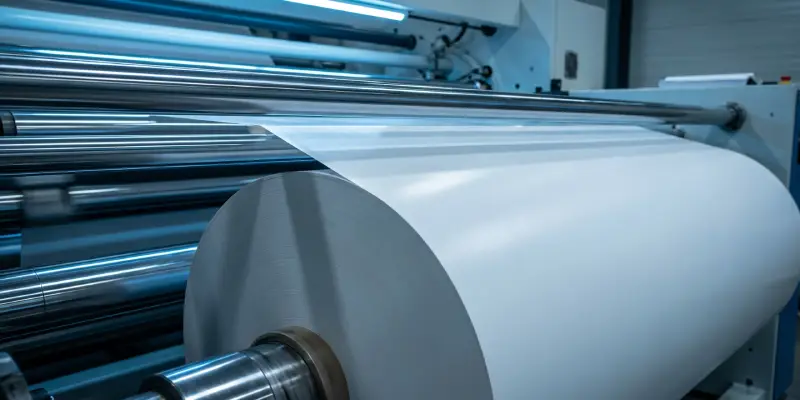
Le mode de défaillance le plus fréquent avec les revêtements aqueux est le « blocage » — lorsque le revêtement sur la face de la bande adhère au dos du papier lors de l'enroulement. Cela crée un bloc solide provoquant des ruptures de bande lors de l'impression ou de la transformation.
Problème : Blocage dans la bobine mère
Symptômes :Bruit de « crépitement » lors du déroulage ; arrachement du revêtement sur le verso ; rupture de la bande sous tension.
Solutions :
- Audit du refroidissement :Assurez-vous que la température de la bande est inférieure à 35 °C avant le rembobinage. La chaleur résiduelle réactive le polymère.
- Additifs anti-blocage :Vérifiez que votre formulation contient suffisamment de silice à grosses particules ou de cire pour créer un espace physique entre les couches.
- Contrôle de l'humidité :Le papier hygroscopique peut gonfler et augmenter la pression dans la bobine, forçant les couches à adhérer. Stockez les bobines dans des environnements à climat contrôlé.
Usinabilité : optimiser le coefficient de frottement (COF)
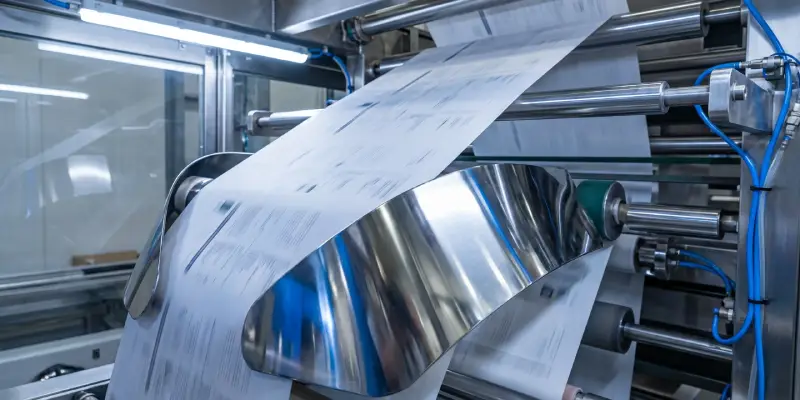
Sur les lignes haute cadence VFFS (Vertical Form Fill Seal), le frottement du revêtement contre le col de forme détermine la vitesse de défilement. Si le COF est trop élevé (> 0,4), le film traîne et se rompt. S'il est trop bas (0,2), le sachet glisse et les soudures se désalignent.
Chez Senda, nous adaptons le COF cinétique de nos revêtements thermoscellables en fonction du grade d'acier de votre machine, garantissant une usinabilité fluide sans phénomène de broutement.
Tester votre COF et votre force de soudure ?
Ne jouez pas aux devinettes avec les réglages machine. Envoyez-nous votre support et nous formulerons un revêtement avec le COF et le HSIT exacts pour votre ligne HFFS/VFFS.
Demander un essai techniqueLe verdict technique Senda
- Définir le type de soudure :Spécifiez si vous avez besoin d'une soudure avec « arrachage de fibres » (destructive) ou d'une soudure « pelable ». La chimie est totalement différente.
- Un HSIT bas économise l'énergie :Passer à un revêtement qui scelle à 80 °C au lieu de 120 °C permet d'augmenter les cadences de ligne et de réduire la consommation d'énergie.
- Valider la repulpabilité :Assurez-vous que le revêtement passe les tests de repulpage standards (ex: méthode PTS) pour vérifier qu'il se sépare proprement de la fibre, évitant ainsi les contaminants collants dans le flux de recyclage.
Questions fréquentes
Qu'est-ce que la température d'initiation de scellage (HSIT) et pourquoi est-elle déterminante ?
Le HSIT est la température minimale à laquelle un revêtement atteint une soudure fonctionnelle. Abaisser le HSIT (ex: de 120 °C à 80 °C) permet d'augmenter les cadences et de réduire la consommation d'énergie sans endommager les supports thermosensibles.
Comment prévenir le phénomène de « blocage » dans les bobines mères de papier avec revêtement thermoscellable ?
Le blocage est évité en s'assurant que la température de la bande est inférieure à 35 °C avant le rembobinage et en utilisant des formulations contenant des additifs anti-blocage (comme de la silice) qui créent une séparation physique entre les couches dans la bobine.
Pourquoi le coefficient de frottement (COF) est-il critique pour le conditionnement sur machines VFFS ?
Le COF détermine la fluidité du passage du film sur les cols de forme. Si le COF est trop élevé, le film traîne et se rompt ; s'il est trop bas, le film glisse, entraînant des soudures mal alignées. La plupart des lignes haute cadence exigent un COF cinétique entre 0,2 et 0,4.
Les revêtements thermoscellables aqueux sont-ils réellement recyclables ?
Oui, contrairement aux complexes PE, la gamme WB-Series de Senda est conçue pour être « repulpable ». Le revêtement se sépare proprement des fibres de papier dans un hydropulpeur standard, permettant une récupération de haute qualité sans colmater les tamis de recyclage.
Quelle est la différence entre une soudure de type « Lock-Seal » et « Peel-Seal » ?
Une soudure « Lock-Seal » crée une liaison permanente et destructive (arrachage de fibres) pour une protection robuste. Un « Peel-Seal » est conçu pour une ouverture facile et contrôlée par le consommateur, avec une force de scellage typique de 2-4 N/15 mm.
Effectuer un test de blocage et de scellage
Demandez un échantillon de laboratoire de 1 kg offert — frais de transport à la charge du destinataire pour les grades liquides qualifiés.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.