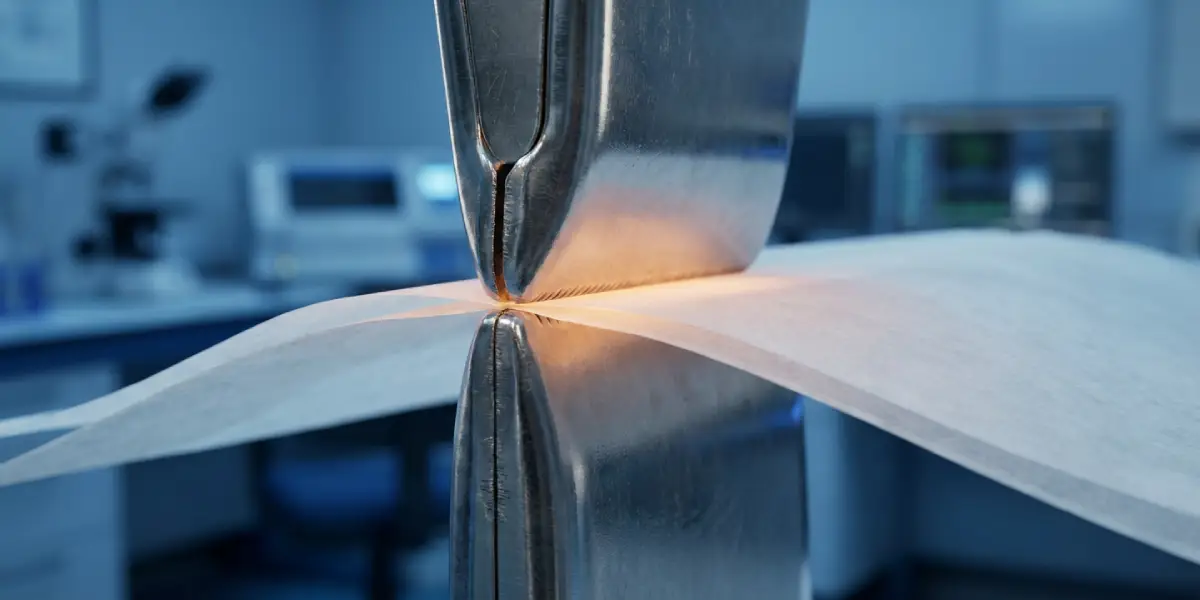
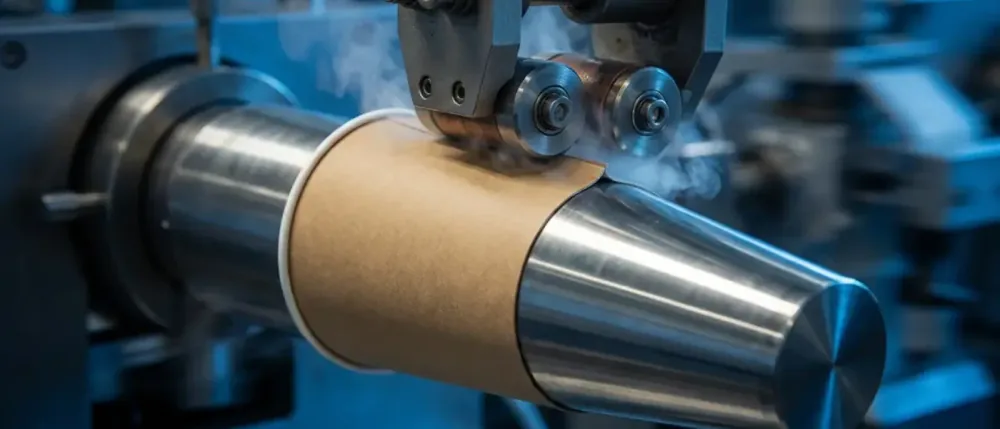
Les revêtements thermoscellables aqueux ne sont efficaces que si le HSIT, le COF, le temps de pose et les contraintes d'utilisation finale sont en parfaite adéquation. Ce guide détaille la logique de qualification pour les secteurs de l'alimentaire, des boissons, du médical et des machines VFFS.
Sommaire
Dans la transformation à haut volume, l'abandon du contrecollage au polyéthylène (PE) n'est plus seulement un objectif de durabilité, c'est une nécessité opérationnelle. Bien que le PE constitue une barrière contre l'humidité efficace, sa température d'initiation de scellage (HSIT) élevée et son manque de recyclabilité créent des goulots d'étranglement majeurs sur les lignes d'emballage modernes axées sur l'économie circulaire. Le standard industriel s'oriente vers les revêtements thermoscellables aqueux et les problématiques associées de HSIT et de blocage : des dispersions en phase aqueuse qui offrent une intégrité de scellage hermétique avec des coûts énergétiques réduits.
En tant qu'ingénieur, je constate que de nombreuses usines rencontrent des échecs de scellage car elles traitent les revêtements aqueux comme des films plastiques traditionnels. Les revêtements aqueux sont des modifications de surface conçues techniquement. La réussite dépend de l'équilibre précis entre l'énergie thermique, le temps de pose et le coefficient de frottement (COF) pour garantir l'usinabilité sans risque de « blocage » en bobine.
"Le paradoxe technique du thermoscellage réside dans l'obtention d'une liaison avec arrachage de fibres en quelques millisecondes sur la ligne de conditionnement, tout en garantissant que le revêtement reste totalement inerte pendant le stockage, afin d'éviter que la bobine mère ne fusionne pour former un cylindre solide."
Sélection technique : adapter les grades aux contraintes d'application
Tous les scellages ne se valent pas. Un sachet de snacks nécessite une rhéologie différente de celle d'un blister médical stérile. Nous classons les revêtements aqueux en fonction de leurs fenêtres d'activation et de leurs environnements de service.
HSIT : 85°C - 105°C. Optimisé pour la FDA 176.170. Fournit une barrière résistante aux graisses avec une valeur Cobb < 20.
HSIT : 90°C - 110°C. Conforme à la norme ISO 11607. Conçu pour une ouverture sans fibres dans les blisters et les sachets stériles.
Résistance du scellage : >5N/15mm. Conçu pour les opercules et les gobelets. Haute résistance aux vibrations pour éviter les fuites pendant le transport.
COF : 0.20 - 0.30. Formulation à faible traînée pour les machines de formage-remplissage-scellage vertical (VFFS), assurant des longueurs de sachet constantes à plus de 120 cycles/min.
Focus secteur B2B : au-delà de l'emballage alimentaire — Pour les travaux de sachets et d'operculage, complétez ce guide avec notre gamme d'adhésifs refermables pour l'emballage alimentaire et l'étude de cas sur le thermoscellage VFFS. Pour les programmes de barrières sans film plastique, consultez nos barrières aqueuses repulpables.
Bien que la « fraîcheur » des aliments soit un sujet courant, les applications industrielles exigent une validation technique bien plus poussée. Dans le secteur médical, les revêtements thermoscellables sont essentiels pour maintenir une barrière stérile. Nos formulations se concentrent sur une mécanique de « pelage propre » (Clean Peel) ; si le revêtement se fragmente ou crée des « peluches » (arrachage de fibres) lors de l'ouverture, il peut contaminer un champ stérile. Nos revêtements aqueux de grade médical sont testés pour leur intégrité de barrière microbienne, même après un vieillissement accéléré.
Dans le secteur des boissons et de l'emballage liquide, le défi principal est la pression hydrostatique exercée sur le scellage. Lorsqu'une palette de briques de jus est transportée, des vibrations à haute fréquence imposent une contrainte intense sur le scellage de l'opercule. Les revêtements traditionnels deviennent souvent cassants, entraînant des micro-fissures. Nous utilisons des élastomères spécialisés dans nos dispersions aqueuses pour maintenir une liaison flexible et « élastique » qui absorbe l'énergie cinétique sans rupture du scellage.
Problème : Scellage cassant ou « fuites par canal »
Symptômes : L'emballage semble scellé mais fuit sous pression ; la liaison se détache nettement du substrat (rupture adhésive) au lieu d'arracher les fibres.
Solutions :
- Auditez le HSIT : Si la température est trop basse, le polymère ne « mouille » pas suffisamment le substrat. Augmentez la température des mâchoires de 5°C.
- Vérifiez le temps de pose : À haute vitesse, le papier peut ne pas atteindre la température d'activation. Augmentez la pression ou ralentissez la ligne pour validation.
- Vérifiez l'énergie de surface : Si le substrat est fortement couché ou paraffiné, le revêtement aqueux peut « perler ». Utilisez un grade avec une adhésion spécifique plus élevée.
Étude de cas associée : Stabilisation des fermetures refermables sur barquettes alimentaires biosourcées — contexte de qualification issu d'un programme en ligne réelle.
Besoin d'un échantillon pour test ?
Vous hésitez sur le HSIT adapté à votre machine ou application ? Recevez un échantillon gratuit de 1 kg pour effectuer un test réel sur votre ligne VFFS, HFFS ou d'operculage médical.
Obtenir un échantillon gratuitLogique de durabilité et de conformité
L'argument le plus convaincant pour la transition vers les revêtements aqueux est le coût total de possession (TCO). Au-delà de l'évitement des taxes sur le plastique, les revêtements en phase aqueuse sont strictement sans PFAS et satisfont aux normes de repulpabilité de PTS et de la Western Michigan University. Cela permet à votre emballage d'être intégralement orienté vers la filière « Papier uniquement », un avantage majeur pour les distributeurs mondiaux.
Verdict technique Senda
- Spécifiez le pelage : Ne demandez pas simplement une « colle forte ». Précisez si vous avez besoin d'un « arrachage de fibres » (destructif) pour la sécurité, ou d'un « pelage propre » (cohésif) pour le médical ou la commodité.
- Optimisez le COF : Si votre machine présente des traînées ou des ruptures de bande, votre revêtement est trop « collant ». Demandez un grade avec un COF plus faible (inférieur à 0,25).
- La stérilité avant tout : Pour les applications médicales, vérifiez toujours la conformité à la norme ISO 11607. Ne substituez jamais un grade alimentaire standard à une liaison critique pour le médical.
- Auditez votre refroidissement : La plupart des problèmes de « blocage » en bobine mère sont causés par une chaleur résiduelle. Assurez-vous que la bande est en dessous de 35°C avant le rembobinage.
Questions fréquentes
Quelle est la différence entre un revêtement thermoscellable de grade alimentaire et de grade médical ?
Un revêtement de grade médical doit être conforme à la norme ISO 11607 et est conçu pour un « pelage propre » (ouverture sans fibres) afin d'éviter toute contamination des champs stériles. Un revêtement de grade alimentaire privilégie les propriétés barrières et la conformité FDA pour le contact alimentaire.
Comment éviter les fuites sur les scellages d'emballages liquides soumis à des vibrations ?
La prévention des fuites nécessite une liaison flexible et non cassante. Senda intègre des élastomères spécialisés dans ses revêtements de grade boisson pour absorber l'énergie cinétique issue des vibrations de transport, prévenant ainsi les micro-fissures et les fuites par canal.
Qu'est-ce que le « pelage propre » (Clean Peel) et pourquoi est-ce critique pour l'emballage stérile ?
Le « pelage propre » désigne un scellage cohésif qui se sépare proprement sans arracher de fibres de papier (« peluches »). C'est obligatoire dans les applications médicales pour garantir qu'aucune particule ne contamine un dispositif ou un environnement stérile lors de l'ouverture.
Pourquoi un faible coefficient de frottement (COF) est-il essentiel pour les machines VFFS ?
Un faible COF (cible : 0,20-0,30) réduit la traînée lorsque le matériau d'emballage glisse sur le col de forme de la machine. Cela évite les ruptures de bande, assure des longueurs de sachet constantes et permet un débit plus élevé (sachets par minute).
Les revêtements thermoscellables aqueux sont-ils repulpables ?
Oui, contrairement aux contrecollages PE, les dispersions aqueuses de Senda sont conçues pour se désagréger dans les hydropulpeurs standards des papeteries. Nous fournissons des rapports de repulpabilité tiers (par exemple, de PTS) pour vérifier ce point et soutenir les objectifs d'économie circulaire de votre marque.
Valider le HSIT sur votre complexe
Échantillon de laboratoire de 1 kg offert pour vos essais — frais de port à la charge du destinataire.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.