Die Hochgeschwindigkeits-Becherformung erfordert sofortige Anfangsfestigkeit. Erfahren Sie, wie Sie das Aufspringen der Naht („Flagging“) und das Verkleben der Becher („Blocking“) bei PE-, PLA- und Dispersionsbeschichtungen vermeiden.
Inhaltsverzeichnis
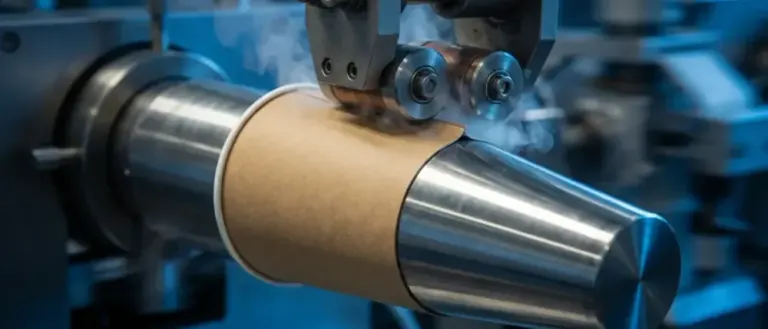
In der Papierbecherherstellung ist die Liniengeschwindigkeit der ultimative Belastungstest. Ob Sie auf Anlagen von PMC, Hörauf oder Hochgeschwindigkeitsmaschinen mit über 150 Bechern pro Minute produzieren – Ihr Klebstoff hat nur Millisekunden Zeit, um seine Anfangsfestigkeit („Grünkraft“) zu entwickeln. Wenn die Verbindung nicht sofort stabil ist, neigt der Becher zum „Flagging“ (Aufspringen der Naht), noch bevor er den Stapler erreicht.
Doch Geschwindigkeit ist nicht die einzige Variable. Der globale Trend weg von PE-Beschichtungen (Polyethylen) hin zu „kunststofffolienfreien“ wässrigen Dispersionen stellt neue Anforderungen an die Längsnahtverklebung. Für Details zur Barrierechemie lesen Sie unseren Beitrag über re-pulpierbare wässrige Barrieren; für Informationen zur FDA-Konformitätsprüfung bei Papierverpackungen beachten Sie bitte lebensmittelgeeignete Klebstoffe für Papier sowie die Fallstudie zu Bechern mit Dispersionsbeschichtung.
"Ein Papierbecher ist nicht nur Papier; er ist ein hitzebeständiger Behälter für Flüssigkeiten. Ihr Klebstoff muss heißem Kaffee bei 90°C standhalten, ohne zu erweichen, und dennoch auf einer Maschine bei Umgebungstemperatur sofort abbinden."
Abstimmung des Klebstoffs auf die Beschichtung
Der Erfolg Ihres Becherformprozesses hängt vollständig von der Interaktion zwischen dem Klebstoff und der Innenbeschichtung des Materials ab. Da Papierbecher in direktem Kontakt mit wässrigen und fetthaltigen Substanzen stehen, ist die Einhaltung der Pfade gemäß FDA 176.170 unverzichtbar. Wir kategorisieren unsere Lösungen basierend auf der von Ihnen eingesetzten Barrieretechnologie.
Der Industriestandard. Kompatibel mit gängigen EVA-Schmelzklebstoffen und Ultraschallversiegelung. Hohe Hitzebeständigkeit und einfache Verarbeitbarkeit.
Der nachhaltige Standard. Wirkt oft abweisend auf Standardkleber. Erfordert spezialisierte High-Tack-Emulsionen, die für die Benetzung hydrophober Barrierebeschichtungen entwickelt wurden.
Kompostierbarer Biokunststoff. Extrem hitzeempfindlich. Erfordert Niedrigtemperatur-Schmelzklebstoffe, um ein Schmelzen oder Verformen des Liners beim Auftrag zu verhindern.
Längsnaht: Erfordert hohe Scherfestigkeit (strukturell). Bodenversiegelung: Erfordert Flexibilität und absolute Dichtigkeit (oft heißgesiegelt).
Fehlerbehebung bei Längsnaht-Defekten
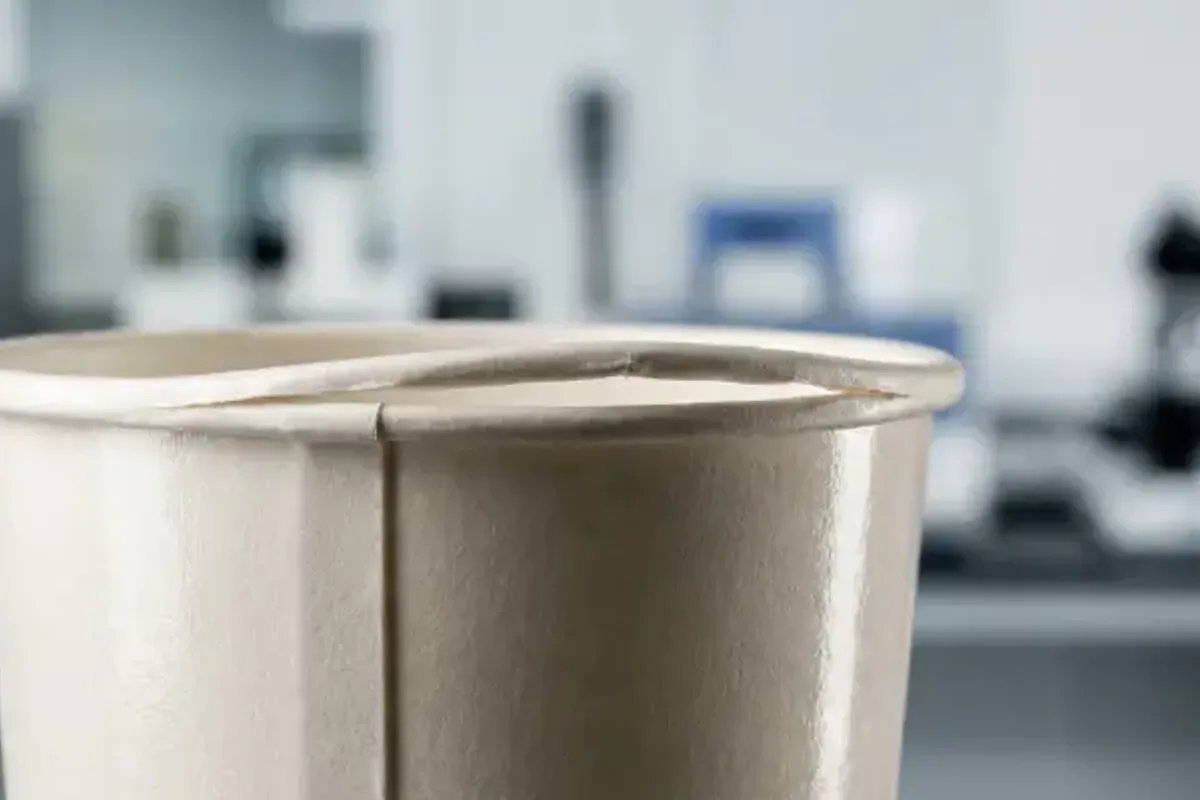
Der am häufigsten beobachtete Defekt ist das „Flagging“ – dabei öffnet sich die Längsnaht, entweder sofort in der Maschine oder später beim Einfüllen heißer Flüssigkeiten.
Problem: Nahtaufspringen („Flagging“)
Symptome: Die seitliche Überlappung springt an der Ober- oder Unterkante auf; Becher verklemmen im Stapler; Undichtigkeiten bei Heißgetränketests.
Lösungen:
- Offene Zeit prüfen: Wenn die Maschine für den Klebstoff zu schnell läuft, bindet dieser bereits vor der Kompression ab. Wechseln Sie zu einer Qualität mit schnellerer Abbindung.
- Temperatur verifizieren: Bei Schmelzklebstoffen verhindert eine zu niedrige Temperatur die Penetration. Erhöhen Sie die Temperatur um 5°C.
- Substratspannung: Wenn der Becherzuschnitt zu hohe Rückstellkräfte aufweist, muss der mechanische Druck am Dorn erhöht werden.
Das „Blocking“-Problem
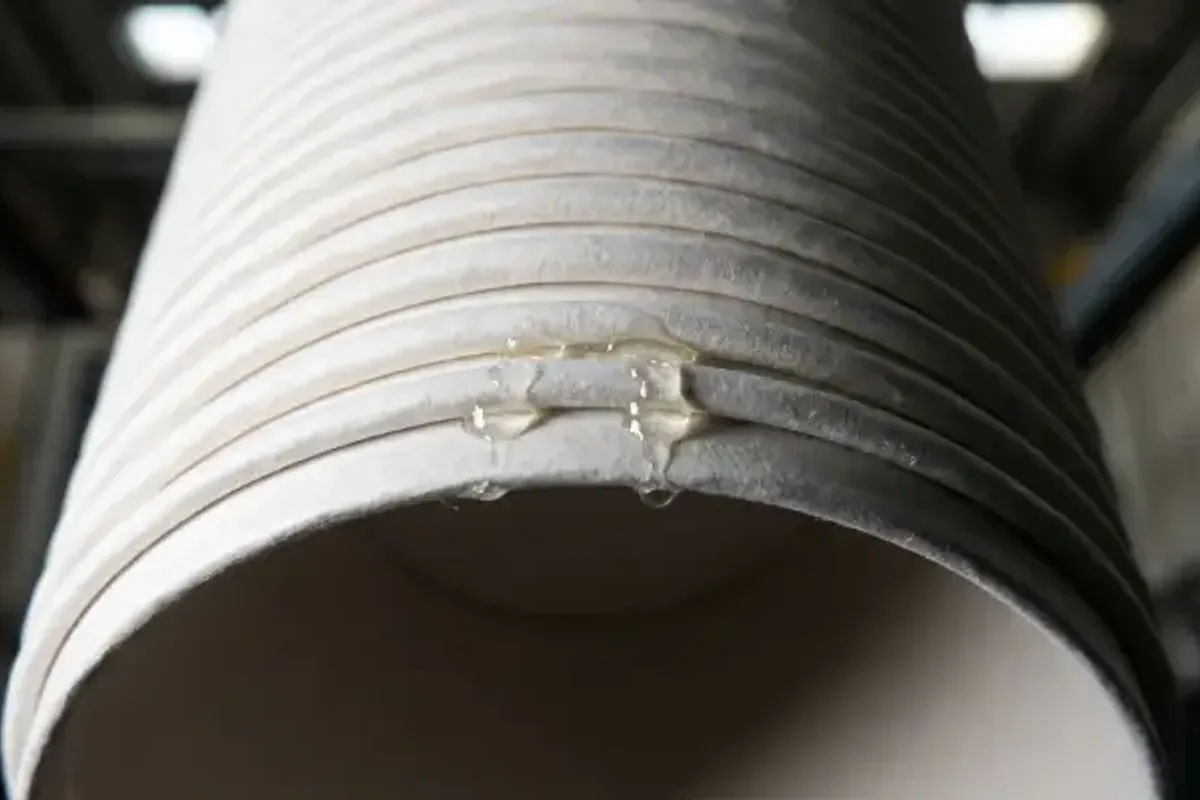
In unseren Laborsimulationen für Hochgeschwindigkeitsstapelung haben wir festgestellt, dass „Blocking“ (Zusammenkleben) auftritt, wenn Becher ineinandergestapelt werden, bevor die Verklebung vollständig auskristallisiert ist. Unsere thermische Analyse zeigt: Wenn die Innenbeschichtung Restwärme speichert, kann dies den ausgetretenen Klebstoff reaktivieren und die Becher im Karton verschweißen.
Problem: Becherverklebung („Blocking“)
Symptome: Becher sind in der Verpackungseinheit miteinander verschmolzen; lautes Knacken beim Trennen; Klebstoffrückstände an der Innenwand.
Lösungen:
- Klebstoff-Auftragsmenge reduzieren (Herausquetschen minimieren).
- Sicherstellen, dass die Beschichtung vor dem Stapeln vollständig getrocknet/ausgehärtet ist.
- Wechsel zu einer blockfesten, hart abbindenden Klebstoffqualität.
Umstellung auf Dispersionsbeschichtungen?
Riskieren Sie keine undichten Becher durch veraltete Klebstofftechnik. Fordern Sie ein 1-kg-Muster unseres speziellen dispersionstauglichen Längsnahtklebstoffs an.
Muster für Dispersion anfordernTechnische Einschätzung von Senda
- Heißflüssigkeitsbeständigkeit testen: Geben Sie niemals einen Becherklebstoff frei, ohne einen 30-minütigen Test bei 90°C durchgeführt zu haben. Standard-Verpackungsklebstoffe erweichen und versagen unter diesen Bedingungen.
- Beschichtung berücksichtigen: PE-Klebstoffe sind für Dispersionsbeschichtungen ungeeignet. Die Oberflächenenergie (Dyne-Level) unterscheidet sich grundlegend. Sie benötigen eine Rezeptur mit spezifischen Netzmitteln.
- Dornkalibrierung optimieren: Mechanischer Anpressdruck ist genauso wichtig wie die chemische Adhäsion. Stellen Sie sicher, dass Ihre Werkzeuge präzise am Dorn schließen, um Flagging zu vermeiden.
Häufig gestellte Fragen
Warum springen die Längsnähte von Papierbechern („Flagging“) in der Produktionslinie auf?
Flagging wird meist durch unzureichende Anfangsfestigkeit (der Klebstoff bindet für die Maschinengeschwindigkeit zu langsam ab) oder durch zu kalte Applikation verursacht, die das Eindringen in die Beschichtung verhindert.
Welcher Klebstoff wird für kunststofffolienfreie Becher mit Dispersionsbeschichtung benötigt?
Dispersionsbeschichtungen sind hydrophob und wirken oft abweisend auf Standard-EVA. Erforderlich ist eine spezialisierte High-Tack-Emulsion oder ein spezifischer Hot-Melt, der für LSE-Oberflächen (niedrige Oberflächenenergie) optimiert ist.
Warum benötigen Papierbecher-Klebstoffe eine Konformitätsprüfung für Direktkontakt gemäß FDA 176.170?
Papierbecher enthalten heiße Flüssigkeiten und fetthaltige Substanzen (wie Milch), die durch das Papier migrieren können. FDA 176.170 regelt Klebstoffe im direkten Kontakt mit diesen Lebensmitteltypen, um die Sicherheit der Anwendung zu gewährleisten.
Wie verhindere ich, dass Papierbecher im Stapler zusammenkleben („Blocking“)?
Blocking tritt auf, wenn Becher ineinandergestapelt werden, bevor der Klebstoff vollständig auskristallisiert oder getrocknet ist. Reduzieren Sie die Auftragsmenge, sorgen Sie für ausreichende Abbindezeit oder wechseln Sie zu einer hart abbindenden Qualität.
Kann ich denselben Klebstoff für PE- und PLA-beschichtete Becher verwenden?
Im Regelfall nicht. PLA (Biokunststoff) ist hitzeempfindlich und kann sich bei Standard-Hot-Melt-Temperaturen verformen. Für PLA ist ein spezieller Niedrigtemperatur-Schmelzklebstoff erforderlich, um die Integrität des Bechers zu wahren.
Bechernaht auf Ihrer Anlage qualifizieren
Fordern Sie nach einer technischen Prüfung auf Ihrem Substrat ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.