El formado de vasos a alta velocidad exige una resistencia inicial (green strength) instantánea. Aprenda a prevenir el despegue de bordes (flagging) y el bloqueo (blocking) en recubrimientos de PE, PLA y dispersiones acuosas.
Índice
En la fabricación de vasos de papel, la velocidad de línea es la prueba de estrés definitiva. Ya sea operando equipos PMC, Hörauf o formadoras de alta velocidad a más de 150 vasos por minuto, su adhesivo dispone de milisegundos para desarrollar su resistencia inicial. Si la unión no fragua al instante, el vaso presentará despegues (flagging) antes de llegar al apilador.
Sin embargo, la velocidad no es la única variable. La transición global de los recubrimientos de PE (polietileno) hacia dispersiones acuosas sin película plástica ha generado un desafío técnico en la selección de la costura lateral. Para conocer la química de barrera, consulte barreras acuosas repulpables; para la evaluación de la FDA en envases de papel, vea adhesivos para contacto con alimentos en papel y nuestro estudio de caso de vasos con barrera acuosa.
"Un vaso de papel no es solo papel; es un contenedor de líquidos resistente al calor. Su adhesivo debe soportar café a 90°C sin ablandarse, pero asegurar una unión instantánea en una máquina que opera a temperatura ambiente."
Alineación del adhesivo con el tipo de recubrimiento
El éxito de su proceso de formado depende totalmente de la interacción entre el adhesivo y el recubrimiento del cartón. Debido a que los vasos implican contacto directo con líquidos y sustancias grasas, el cumplimiento de la ruta FDA 176.170 es indispensable. Clasificamos las soluciones según la tecnología de barrera empleada.
La base de la industria. Compatible con hot-melts de EVA estándar y sellado por ultrasonido. Alta tolerancia al calor y fácil procesamiento.
El nuevo estándar sostenible. A menudo repele los adhesivos convencionales. Requiere emulsiones especializadas de alto agarre diseñadas para humectar recubrimientos de barrera hidrofóbicos.
Bioplástico compostable. Extremadamente sensible al calor. Requiere hot-melt de baja temperatura para evitar que el recubrimiento se derrita o deforme durante la aplicación.
Costura lateral: requiere alta resistencia al cizallamiento (estructural). Sello del fondo: requiere flexibilidad e integridad a prueba de fugas.
Resolución de fallos en la costura lateral
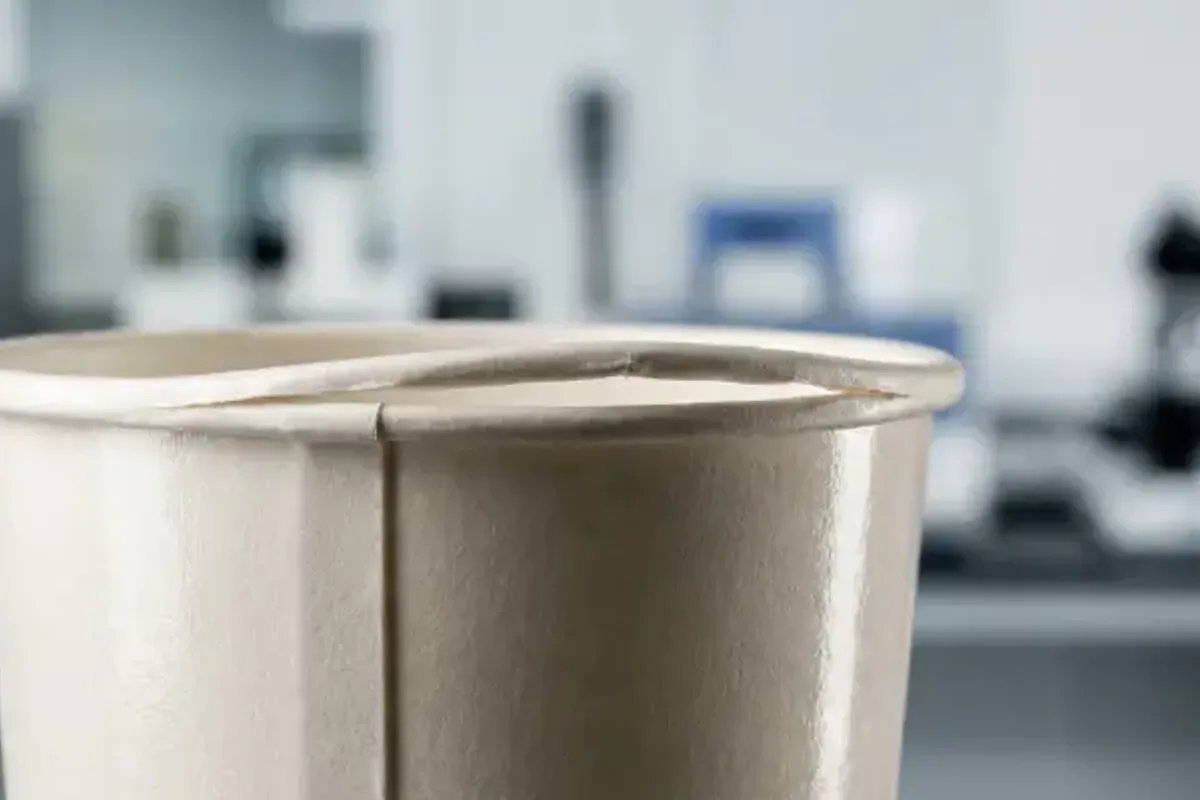
El defecto más común en campo es el despegue o "flagging", donde la costura lateral se abre, ya sea inmediatamente en la línea o posteriormente al verter líquidos calientes.
Problema: Despegue de costura (Flagging)
Síntomas: El solape lateral se abre en los bordes superior o inferior; los vasos se traban en el apilador; se presentan fugas en las pruebas con líquidos calientes.
Soluciones:
- Audite el tiempo abierto: Si la velocidad de máquina supera la capacidad del adhesivo, la unión fragua antes de la compresión. Cambie a un grado de fraguado más rápido.
- Verifique la temperatura: En aplicaciones hot-melt, operar a temperaturas bajas impide la penetración. Incremente la temperatura en intervalos de 5°C.
- Tensión del sustrato: Si el troquel del vaso tiene demasiada memoria de retorno, debe incrementarse la presión mecánica en el mandril.
La pesadilla del bloqueo (Blocking)
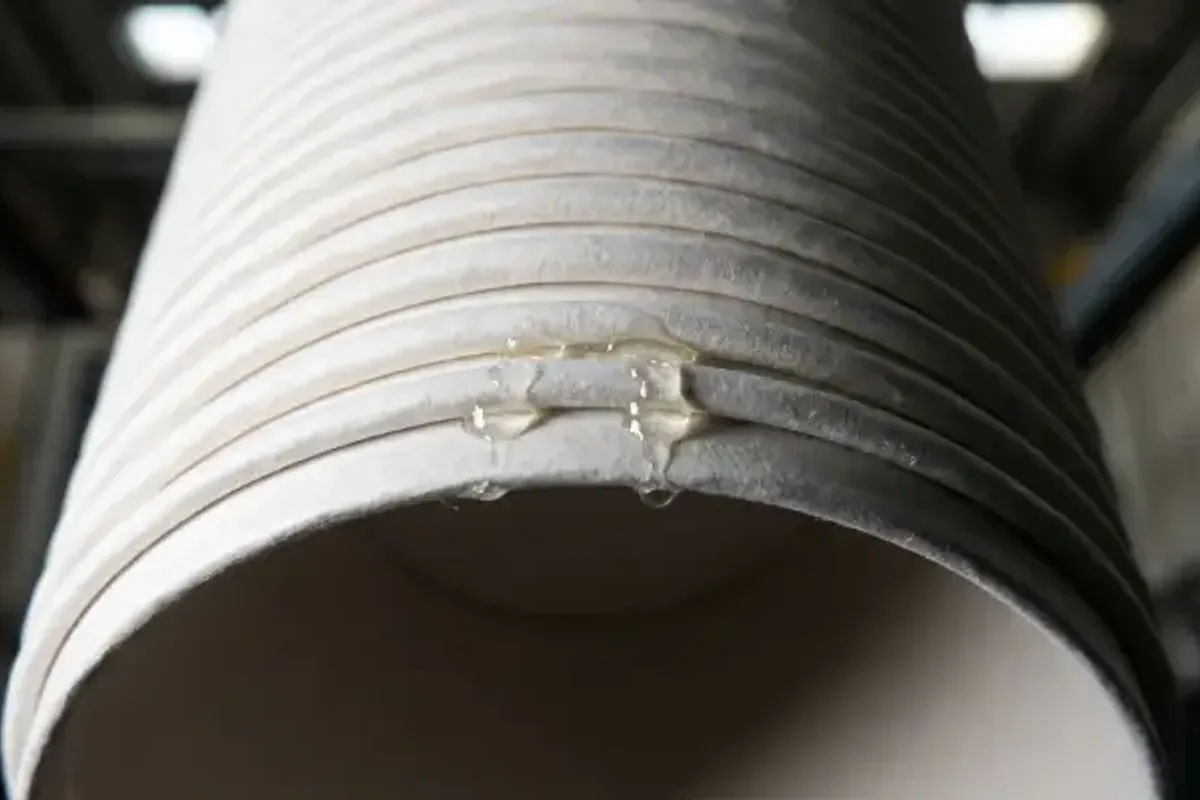
En nuestras simulaciones de apilado a alta velocidad, observamos que el bloqueo ocurre cuando los vasos se encajan antes de que la unión haya cristalizado por completo. El análisis térmico indica que, si el recubrimiento interno retiene calor residual, este reactiva el exceso de adhesivo, fusionando los vasos dentro de la funda.
Problema: Bloqueo de vasos (Adherencia)
Síntomas: Los vasos están fusionados en la funda; sonido de crujido al separarlos; presencia de residuos de adhesivo en la pared interna.
Soluciones:
- Reduzca el volumen de aplicación para minimizar el exceso de adhesivo.
- Asegúrese de que el recubrimiento esté totalmente seco o curado antes del apilado.
- Cambie a un grado de adhesivo de fraguado duro y anti-bloqueo.
¿Va a migrar a recubrimientos base agua?
Evite el riesgo de fugas con tecnología obsoleta. Solicite una muestra de 1 kg de nuestro adhesivo especializado para costura lateral compatible con barreras acuosas.
Solicitar muestra para base aguaVeredicto técnico de Senda
- Pruebe la resistencia a líquidos calientes: Nunca valide un adhesivo para vasos sin una prueba de 30 minutos a 90°C. Los pegamentos de empaque estándar se ablandarán y fallarán.
- Respete el tipo de recubrimiento: No puede usar adhesivo para PE en cartón con barrera acuosa. La energía superficial (nivel de dinas) es distinta. Requiere una fórmula con agentes humectantes específicos.
- Calibre el mandril: La presión mecánica es tan crítica como la adhesión química. Asegure que el herramental se ajuste perfectamente a la forma del mandril para prevenir despegues.
Preguntas frecuentes
¿Por qué las costuras laterales de los vasos de papel se despegan (flagging) en la línea de producción?
El despegue suele deberse a una resistencia inicial insuficiente (el adhesivo fragua muy lento para la velocidad de máquina) o a una aplicación a baja temperatura que impide que el pegamento penetre el recubrimiento.
¿Qué tipo de adhesivo se requiere para vasos con recubrimientos de dispersión acuosa sin película plástica?
Los recubrimientos acuosos son hidrofóbicos y suelen repeler el EVA estándar. Requiere emulsiones especializadas de alto agarre o hot-melts específicos diseñados para humectar barreras de baja energía superficial.
¿Por qué los adhesivos para vasos de papel requieren una revisión bajo la norma FDA 176.170 de contacto directo?
Los vasos contienen líquidos calientes y sustancias grasas que pueden migrar a través del papel. La regulación FDA 176.170 evalúa los componentes en contacto directo con estos alimentos para asegurar que la química permanezca estable.
¿Cómo puedo evitar que los vasos de papel se peguen entre sí (blocking) en el apilador?
El bloqueo ocurre si los vasos se encajan antes de que el adhesivo cristalice o seque. Se debe reducir el volumen de aplicación, asegurar el tiempo de curado o cambiar a un grado de fraguado duro anti-bloqueo.
¿Es posible utilizar el mismo pegamento para vasos con recubrimiento de PE y de PLA?
Generalmente no. El PLA es termosensible y puede deformarse con temperaturas de hot-melt estándar. Se requiere específicamente un hot-melt de baja temperatura para PLA para mantener la integridad del vaso.
Valide la costura del vaso en su línea
Solicite una muestra de laboratorio de 1 kg sin cargo tras la evaluación técnica de su sustrato y condiciones de línea (envío pagado por el destinatario).
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.