

Resumen ejecutivo
- 150 m/min Ventana de bobinado calificada
- 1000N+ Meta de compresion acondicionada
- Menos Intervencion en corte
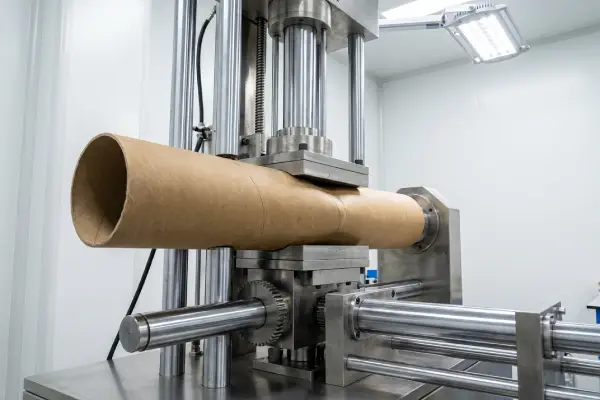
La aprobacion final quedo ligada a compresion acondicionada y geometria despues de almacenamiento, no solo a la apariencia al salir del mandril.
Un bobinador espiral mas rapido expuso debilidad de resistencia inicial humeda y corte
El convertidor buscaba llevar un programa mixto de tubos a una ventana mas estrecha, pero el adhesivo existente no construia agarre suficiente para el nuevo rango de velocidad.
- Con mas velocidad, los operadores veian cortes blandos, orejas y deriva ocasional de forma en el mandril.
- La linea podia hacer nucleos aceptables en el turno y luego perder confianza de compresion tras almacenamiento y humedad.
- Agregar mas adhesivo mejoraba la sensacion inicial, pero elevaba humedad y hacia menos predecible la estabilidad dimensional posterior.
Sistema de mayor solidos ajustado a adhesividad humeda, cantidad aplicada y compresion acondicionada
Senda ajusto la quimica y el metodo de prueba juntos, manteniendo papel y deposito constantes para comparar agarre temprano, limpieza de corte y desempeno despues del acondicionamiento.
Productos utilizados:
- Paquete adhesivo para bobinado rapido de tubos
Para desarrollo mas rapido de resistencia inicial humeda, menor arrastre de humedad y corte mas estable.
El proyecto avanzo porque la calificacion se mantuvo en maquina. En vez de elegir por primera impresion, el equipo midio retencion temprana de forma, consistencia de cantidad aplicada, limpieza de corte y compresion despues de acondicionar la misma construccion.
Ruta de calificacion
Mapeo de modo de falla
El equipo separo problemas de resistencia inicial humeda tardia, inestabilidad de corte y perdida de compresion despues del acondicionamiento antes de cambiar quimica.
Prueba lado a lado en maquina
Grado de papel, pliegues, velocidad y cantidad aplicada se mantuvieron alineados para que la comparacion reflejara ajuste quimico.
Revision de desempeno acondicionado
Los nucleos se revisaron despues de almacenamiento y humedad para confirmar compresion y geometria fuera del turno de prueba.
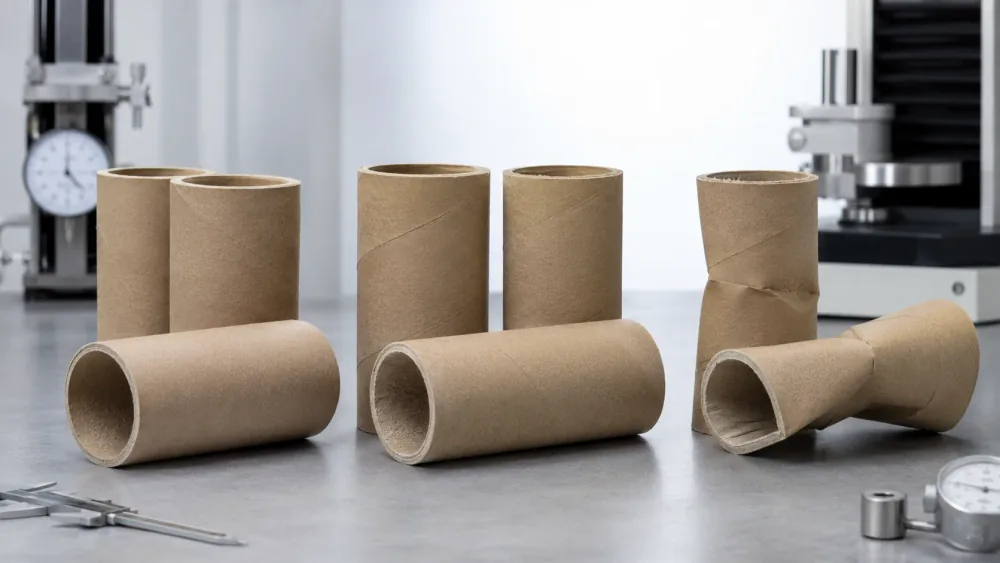
La comparacion acondicionada importa: sentirse estable recien cortado no basta en programas exigentes.
Que cambio en la linea
- Agarre util mas temprano: La adhesividad humeda desarrollo antes en el mandril y redujo cortes blandos durante aceleracion.
- Corte mas limpio: La linea corrio con menos orejas y menor intervencion alrededor del cortador y estacion de adhesivo.
- Logica de aprobacion mas honesta: La liberacion paso de sensacion en turno a compresion acondicionada y estabilidad dimensional bajo almacenamiento real.
Ventana de produccion validada
Ventana de produccion validada
La linea sostuvo un rango mas rapido sin depender de sobreaplicacion.
La aprobacion final se amarro a compresion acondicionada, no solo rigidez fresca.
Mismo papel, misma logica de cantidad aplicada y misma expectativa de corte hicieron creible la comparacion.
Recursos relacionados
- Almidon vs. PVA para adhesivos de tubos de papel: como deciden los convertidores
Adhesividad humeda, cantidad aplicada y decisiones entre almidon y PVA para esta calificacion.
- Maximizar resistencia de nucleos y carton en lineas rapidas de conversion
Compresion acondicionada y disciplina de corte en lineas rapidas de tubos y nucleos.
- Solicitar prueba de bobinado de tubos
Muestra pagada para evaluar resistencia inicial humeda en mandril, corte y compresion acondicionada con su construccion.
" Nuestro proceso de bobinado de alta tension para nucleos de 10 pulgadas causaba colapsos frecuentes. Al cambiar al PVA alto en solidos de Senda logramos resistencia radial estable sobre 1000N y redujimos desperdicio 12%. "
Listo para crear su propia historia de exito?
Nuestro equipo tecnico puede ayudarle a resolver retos especificos de adhesion. Comparta muestras y condiciones de linea para una revision practica.
Replicar este resultado


