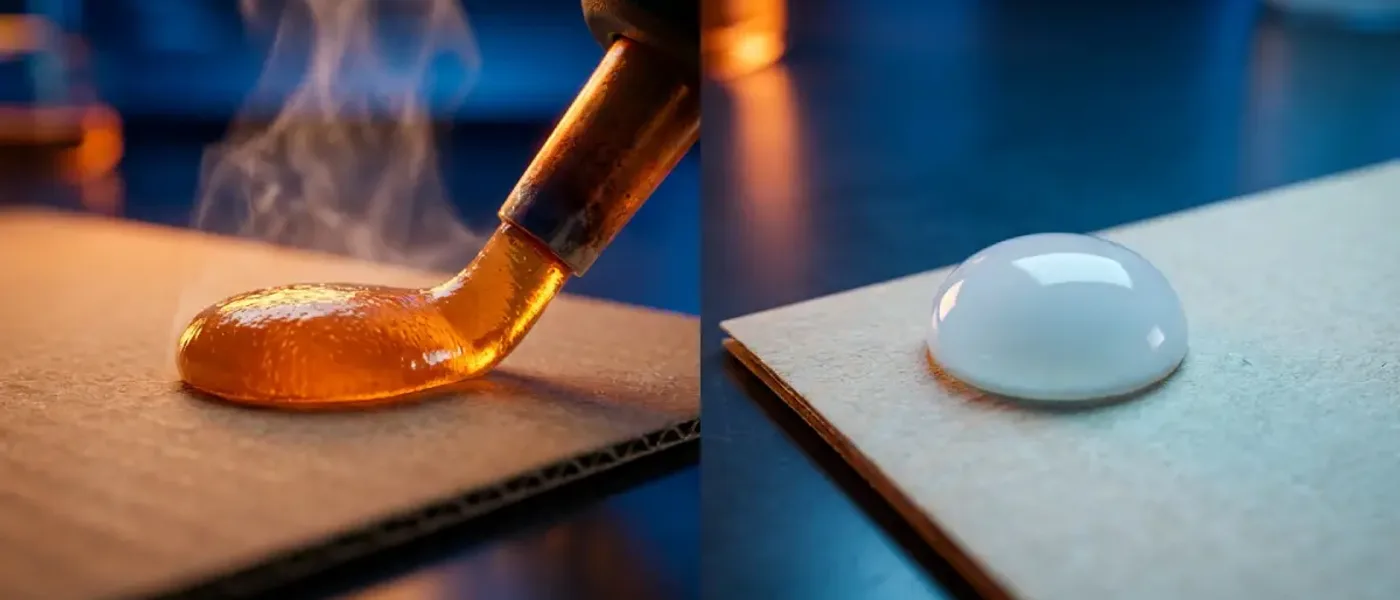
Controle la introducción de humedad, la aplicación de adhesivo y la presión de laminación para mitigar el alabeo del honeycomb, la delaminación del núcleo y los cuellos de botella en el secado de paneles estructurales y tarimas de papel.
Índice
- ·Alabeo tipo banana: Mecánica de la humedad
- ·Tasa de aplicación y gramaje en los liners
- ·Equilibrio entre presión y tiempo de prensado/horno
- ·Delaminación del núcleo bajo carga en tarimas
- ·Rutas químicas: Dextrina frente a PVA de altos sólidos
- ·Rendimiento cuando el secado es el cuello de botella
- ·Caso: Cambio a sistema antialabeo en paneles estructurales
- ·Nota sobre estructura repulpable y cumplimiento
- ·Lista de verificación para el arranque
- ·Conclusión técnica
- ·Preguntas frecuentes
Los paneles de panal (honeycomb) fallan de dos formas visibles: se curvan como un plátano o permanecen planos hasta que reciben carga, momento en el que se delaminan. Ambos fallos se deben a la cantidad de agua inyectada en el kraft, la uniformidad con la que el adhesivo humecta el liner y el acondicionamiento del apilado. Esta guía es para los equipos de laminación de honeycomb; para conocer las diferencias químicas en tubos y mandriles, consulte almidón vs. PVA para tubos de papel.
Esta guía está dirigida a responsables de laminación de honeycomb que fabrican tarimas de papel, núcleos para puertas, paneles de muebles y esquineros de protección. Es la lista técnica de verificación de nuestra página de adhesivos para cartón honeycomb y complementa nuestro estudio de caso sobre antialabeo; no sustituye sus pruebas de compresión ni las especificaciones del cliente.
Alabeo tipo banana: Mecánica de la humedad
Los pegamentos con mucha agua hinchan las fibras irregularmente durante el secado. Una cara se contrae más que la otra y el panel se arquea, lo que llamamos el efecto banana. Los fabricantes de puertas y las líneas automáticas de tarimas rechazan tableros curvos; por lo tanto, el alabeo se traduce en merma, no solo en estética. Las rutas de altos sólidos y baja agua minimizan la transferencia de humedad para que los liners y el núcleo se mantengan dimensionalmente estables durante el curado.
- Síntoma: El panel se arquea tras el almacenamiento en estiba → Verifique la humedad total añadida, no solo el tiempo abierto.
- Síntoma: Alabeo más severo en liner reciclado → Los agentes de penetración no deben implicar "más agua".
- Síntoma: El panel sale plano de la prensa pero amanece curvo → Perfil de secado o prensado incompleto.
Tasa de aplicación y gramaje en los liners
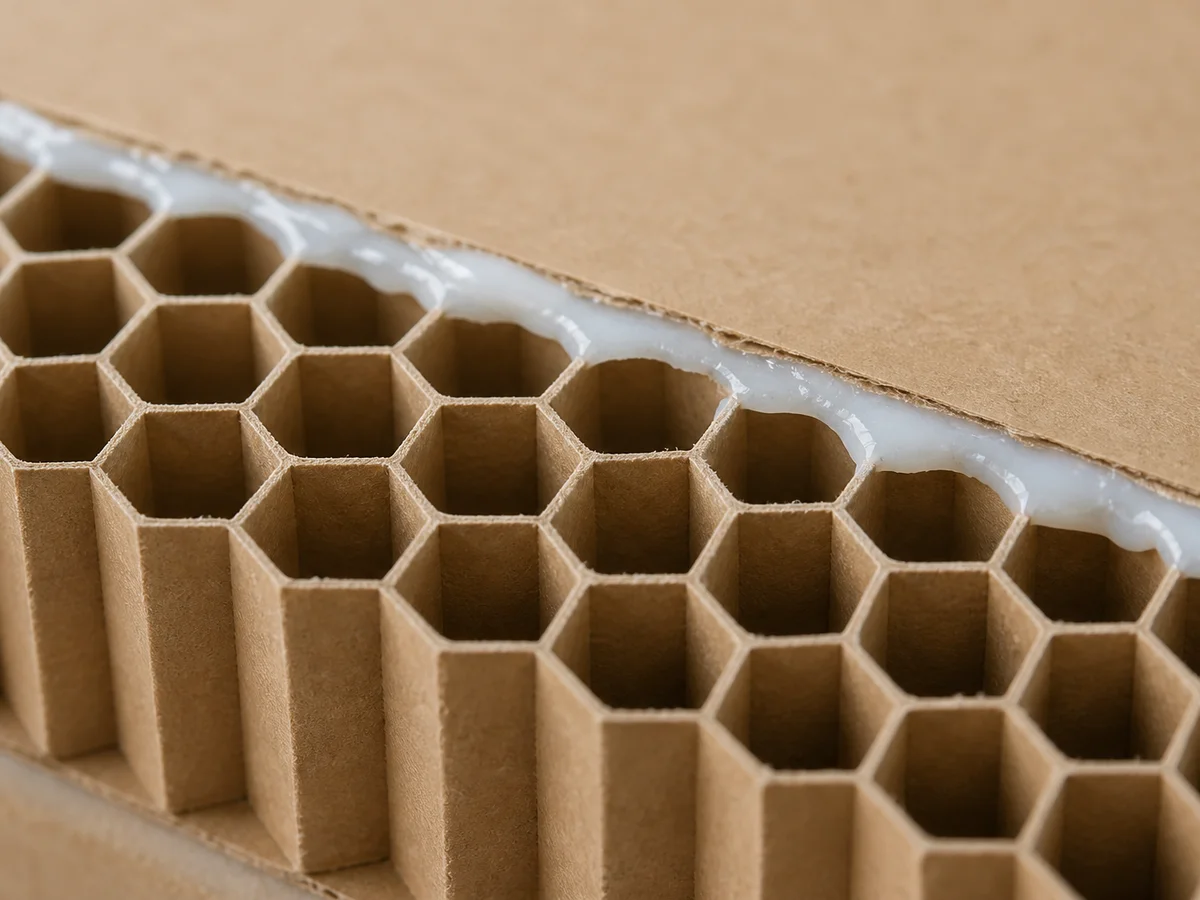
La tasa de aplicación determina cuánto adhesivo entra en las celdas hexagonales frente a cuánto queda en la superficie del liner. Insuficiente: anclaje mecánico débil bajo compresión. Excesivo: la carga de humedad aumenta sin una ganancia proporcional de fuerza. Nuestras referencias incluyen dextrina biobasada a ~800–1,500 cps para expansión de núcleo y bobinado, y PVA de altos sólidos a ~2,000–4,000 cps para laminación de paneles planos; consulte la TDS para su gramaje y tamaño de celda específicos.
Equilibrio entre presión y tiempo de prensado/horno
La presión de los rodillos (nip) fuerza el adhesivo hacia el kraft; el tiempo de prensado y la energía del horno eliminan el agua. Si la presión es alta pero el tiempo es corto, se atrapa humedad. Si el horno es agresivo pero la presión es baja, se seca la superficie mientras el núcleo sigue húmedo, y el alabeo reaparece después. La tecnología de emulsión de fraguado rápido de nuestra página busca liberar la humedad más rápido en la etapa de contacto, lo que puede acortar los tiempos de prensado/horno. Algunos programas han reportado hasta un 20% más de velocidad en el rendimiento de laminación (resultado sujeto a validación en cada planta).
Delaminación del núcleo bajo carga en tarimas
La delaminación ocurre cuando el liner se desprende de las celdas hexagonales al apilar cargas estáticas en tarimas de papel. El agarre de penetración profunda con agentes humectantes está diseñado para crear un anclaje mecánico en las paredes de las celdas. Los objetivos de compresión vertical superiores a 1000 kg/m² se mencionan en nuestras especificaciones técnicos utilizando materiales de núcleo adecuados; siempre debe calificar estos valores según su densidad de núcleo, papel de recubrimiento y método de prueba.
Consejo técnico de ingeniería
Nuestros análisis de eficiencia también mencionan un 15% menos de consumo energético en ciertos programas. Considere las afirmaciones de energía y velocidad como resultados de pruebas vinculados a la reducción del tiempo de secado, no como valores predeterminados para cualquier laminadora.
Rutas químicas: Dextrina frente a PVA de altos sólidos
- Expansión de núcleo / Bobinado: Dextrina biobasada; alto agarre en húmedo para limitar el colapso de las celdas durante la expansión; ruta de almidón repulpable.
- Laminación de paneles (planicidad): PVA de altos sólidos; humedad ultra baja para núcleos de puertas y paneles de muebles con efecto antialabeo.
- Cargas estructurales pesadas: Mezcla de PVA reforzado para rigidez de grado tarima cuando tanto la planicidad como la compresión son críticas.
¿Alabeo tipo banana o delaminación en tarimas?
Revise los adhesivos para honeycomb diseñados para laminación plana con baja humedad, calificación de compresión y opciones repulpables de dextrina o PVA.
Ver adhesivos para honeycombRendimiento cuando el secado es el cuello de botella
Cuando la laminadora debe esperar a que los paneles se estabilicen, la capacidad de la línea está limitada por el secado, no por la química de unión. Una menor carga de agua por metro cuadrado es la clave que libera la velocidad. Compare pruebas de tiempo de estabilización de planicidad y compresión tras el acondicionamiento sobre la misma estructura de panel antes de validar un cambio de grado.
Caso: Cambio a sistema antialabeo en paneles estructurales
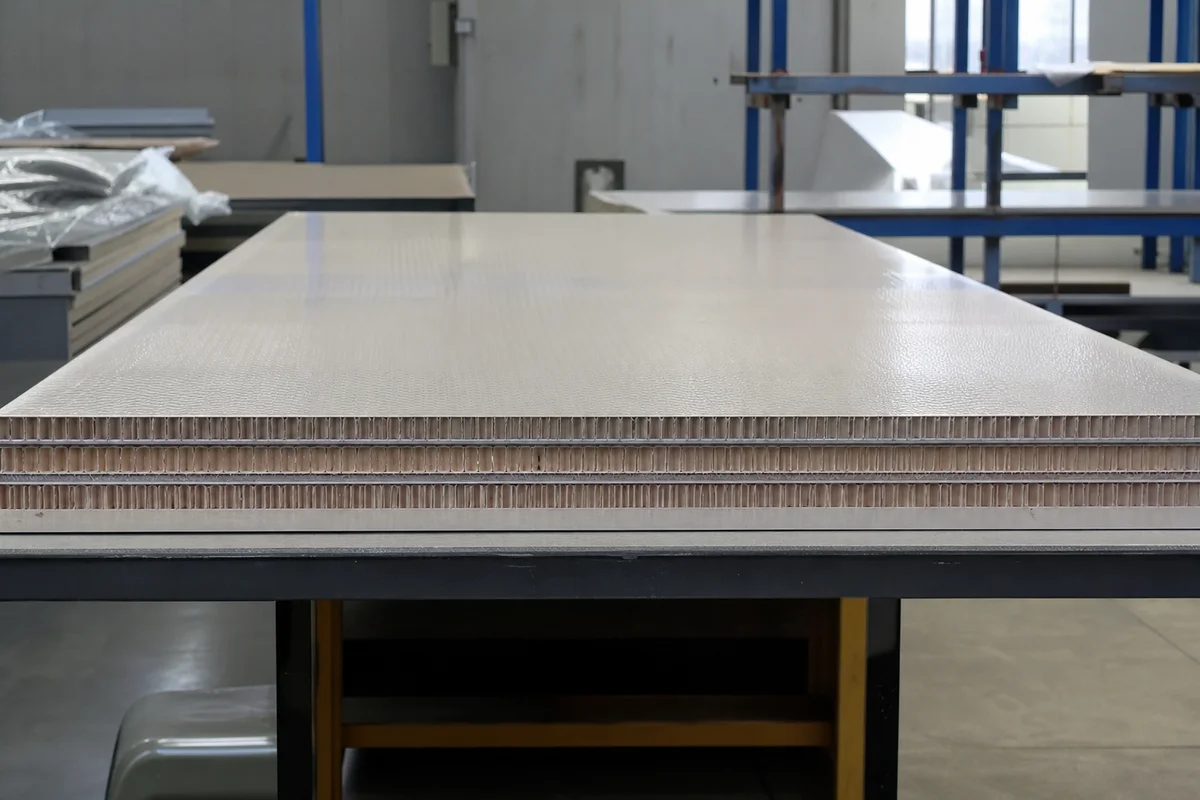
Un convertidor de honeycomb estructural que enfrentaba alabeo y largos periodos de secado migró a un sistema de laminación de menor humedad. La calificación vinculó la planicidad con la compresión; los paneles más rectos debían cumplir con las expectativas de carga para tarimas. Resultados: salida de paneles más estable, objetivos de compresión de 1000 kg/m²+ alcanzados y menos demoras por secado. Historia completa: estudio de caso antialabeo en honeycomb.
Nota sobre estructura repulpable y cumplimiento
Las rutas de dextrina biobasada permiten fabricar estructuras de honeycomb repulpables en los flujos estándar de recuperación de fibra. El empaque secundario adyacente a alimentos suele alinearse con FDA 21 CFR 175.105 (contacto indirecto); no se asume contacto directo con líquidos en cada estructura. Para uso industrial en tarimas, documente REACH y las necesidades de auditoría. Conversión estructural relacionada: esquineros de protección.
Lista de verificación para el arranque
- Mida la dirección y magnitud del alabeo tras el almacenamiento acondicionado.
- Registre la tasa de aplicación, el gramaje y los sólidos por gramaje de liner (GSM).
- Ajuste la presión de los rodillos y el tiempo de prensado a la carga de agua del adhesivo.
- Realice pruebas de compresión vertical en los mismos paneles evaluados para planicidad.
- Compare la dextrina frente al PVA de altos sólidos en estructuras de panel idénticas.
Conclusión técnica
La prevención de defectos en honeycomb es, ante todo, gestión de humedad y, en segundo lugar, resistencia. Controle la aplicación y la presión como un sistema de secado; califique la planicidad y la compresión conjuntamente antes de buscar mayores rendimientos. Envíe sus materiales para una evaluación técnica de antialabeo y compresión si desea una recomendación de grado estructurada.
Preguntas frecuentes
¿Cómo se previene el alabeo o curvatura del tablero?
Utilice formulaciones de bajos niveles de agua y altos sólidos para limitar la humedad en las fibras kraft. Posteriormente, equilibre la tasa de aplicación, la presión de rodillos y el tiempo de secado para que ambas caras se estabilicen uniformemente, eliminando el efecto banana en la mayoría de los casos cuando el sistema está ajustado.
¿Qué resistencia a la compresión pueden alcanzar los paneles honeycomb?
Con los materiales de núcleo y papeles de recubrimiento adecuados, nuestros adhesivos permiten alcanzar resistencias a la compresión vertical superiores a 1000 kg/m²; siempre valide estos valores con su construcción de panel específica.
¿Son repulpables los adhesivos para honeycomb?
Sí. Las rutas de dextrina biobasada y los sistemas de PVA compatibles están diseñados para dispersarse durante el repulpado en estructuras de empaque de papel reciclables.
¿Debo usar dextrina o PVA en mi línea de producción?
La dextrina es adecuada para la expansión del núcleo y el bobinado gracias a su alto agarre en húmedo. El PVA de altos sólidos se enfoca en la laminación de paneles planos con mínima humedad. Para cargas pesadas en tarimas, se pueden emplear mezclas de PVA reforzado; valide siempre planicidad y compresión en conjunto.
¿Cuál es su cantidad mínima de pedido (MOQ)?
El MOQ industrial estándar es de aproximadamente 1,000 kg. Ofrecemos cubetas de prueba de 20 kg y muestras de laboratorio de 1 kg sin costo para la evaluación inicial de laminación.
Valide la planicidad de sus paneles en línea
Solicite una muestra de laboratorio de 1 kg sin costo (envío pagado por el destinatario) tras la evaluación técnica de su sustrato.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.