
Adhesivo para tubos de papel, núcleos y bobinado de alta velocidad

Pegamento directo de fábrica para tubos de papel y núcleos industriales en portadores textiles, núcleos de film y cinta. Grados base agua de dextrina y PVA ajustados a capas, gramaje aplicado y meta de aplastamiento radial: cribado de 1 kg y prueba de 20 kg en bobinadora.
*Material de laboratorio 1 kg sin cargo; flete prepago por el destinatario. Cubetas de 20 kg para pruebas en bobinadora tras el cribado. MOQ típico ~1.000 kg (IBC).*
✅ Aplastamiento y corte calificados en su papel • Rutas dextrina/almidón y PVA • Declaraciones REACH bajo solicitud
Optimizado para:
Aplastamiento calificado
Resistencia radial evaluada en su pila de capas
Ajustado a línea
Reología según velocidad de mandril y corte
40–60% sólidos
Sólidos según grado y ventana de secado
Programas de tubos y núcleos que calificamos
Textil, film y cinta exigen distinto esfuerzo de unión; un solo pegamento rara vez cubre todas las velocidades, sólidos y metas de aplastamiento.
Tubos textiles (DTY/POY)
Portadores de hilo de alta tensión requieren costuras rígidas que resistan colapso radial; califique tras acondicionamiento, no solo en mandril.
Núcleos para film y aluminio
Líneas de unión suaves que limitan marcas de superficie en films sensibles; balancee tack húmedo, corte y secado en su pared.
Núcleos para cintas
Estabilidad dimensional ante cambios de temperatura para cintas adhesivas y de enmascarar; evalúe geometría y aplastamiento juntos.
De colapso y bordes doblados a una ventana de bobinado calificada
La mayoría de fallas de tubos son problemas de ventana de proceso: resistencia verde, corte y aplastamiento acondicionado, no una etiqueta de “pegamento más fuerte”.
Fallas comunes
Colapso radial del tubo
Una unión débil o mal ajustada permite que el núcleo implosione bajo tensión de bobinado o carga apilada; suele ser rechazo de lote.
Cortes blandos y orejas
Un tack húmedo lento deja el tubo demasiado blando para corte inmediato; aparecen curvatura de borde y deriva de forma a mayor velocidad.
Alta humedad y carga energética
Exceso de aplicación atrapa agua entre capas, extiende el tiempo de horno y vuelve impredecible el aplastamiento postacondicionamiento.
Nuestra solución
Cribado de aplastamiento acondicionado
Pruebas de laboratorio y línea apuntan a su especificación de aplastamiento en la pila real, incluso tras almacenamiento y humedad.
Tack húmedo rápido y corte limpio
Reología ajustada para resistencia verde en el mandril, con cortes más limpios sin solo subir el gramaje de adhesivo.
Ajuste de sólidos y secado
Alineamos contenido de sólidos y tiempo abierto con su capacidad de horno; a menudo es la palanca antes de subir viscosidad.
Calificación de bobinado de alta velocidad
Antes de subir la velocidad del mandril, valide química, corte, tack húmedo y aplastamiento acondicionado en el mismo núcleo.

Fallas comunes a alta velocidad
El bobinado más rápido suele exponer problemas de ventana de máquina antes que la química de unión.
-
Salpicadura y orejas cuando la reología falla en aplicador o cuchilla.
-
Resistencia verde lenta que deja el núcleo blando para corte de precisión.
-
Caída de aplastamiento acondicionado tras almacenamiento, humedad o alta tensión.
Qué verificar antes de cambiar química
Una comparación justa requiere las mismas condiciones de proceso para cada adhesivo.
-
Grado de papel, número de capas, nivel de aplicación y pared objetivo.
-
Rango real de velocidad, comportamiento de corte y ventana de secado en producción.
-
Estabilidad recién cortada y desempeño final tras acondicionamiento.
Almidón/dextrina vs. PVA a alta velocidad
Ambas rutas pueden funcionar; intercambian prioridades distintas.
-
Empiece con almidón o dextrina si pesan afinidad al papel, posicionamiento renovable y estabilidad de línea.
-
Avance a PVA/PVAc si importan más tack húmedo, calidad de corte o aplastamiento acondicionado.
-
En líneas mixtas, la respuesta suele ser un sistema modificado o mezclado.
Lista de corte, tack y aplastamiento
No apruebe el adhesivo por sensación inicial solamente.
-
¿El núcleo mantiene forma en el mandril sin curvatura o deformación?
-
¿El tack húmedo crece lo suficiente para manipulación y corte a velocidad calificada?
-
¿El núcleo terminado cumple aplastamiento y dimensión tras almacenamiento o humedad?
Comparta velocidad de línea, grado de papel, número de capas y aplastamiento objetivo. Reduciremos la química para muestras sin adivinar desde etiquetas genéricas.
Soporte de laboratorio para convertidores de tubos y núcleos
Simulamos aplastamiento, corte y acondicionamiento en su papel; no promesas genéricas de “1000 N”.
Cribado de aplastamiento radial
Aplastamiento y geometría alineados a su tensión y escenario de apilado.
Ajuste reológico de alta velocidad
Aplicador y cuchilla evaluados en el rango de velocidad que usted nomina.
Protocolo de acondicionamiento
Muestras bajo ciclos de humedad/almacenamiento antes de aprobar exportación o programas textiles.
Ajuste por capas, velocidad y meta de aplastamiento
Textil, film y paredes pesadas requieren distinta viscosidad, sólidos y tecnología; confirme en su bobinadora.
| Aplicación | Tecnología | Viscosidad típica | Beneficio técnico |
|---|---|---|---|
| Tubos textiles (DTY/POY) | 1.500–3.000 cps | Dextrina alto sólido / PVA | Costuras rígidas para alta tensión; aplastamiento calificado en sus capas. |
| Núcleos film y cinta | 1.000–2.500 cps | Emulsión alto tack / PVA | Superficie lisa y corte limpio a su velocidad de bobinado calificada. |
| Pared pesada / tambores de fibra | 400–800 cps | Silicato / mezcla PVA | Rigidez para cargas apiladas; secado alineado a aplicación y sólidos. |
Tecnología: 1.500–3.000 cps
Viscosidad típica: Dextrina alto sólido / PVA
Beneficio técnico: Costuras rígidas para alta tensión; aplastamiento calificado en sus capas.
Tecnología: 1.000–2.500 cps
Viscosidad típica: Emulsión alto tack / PVA
Beneficio técnico: Superficie lisa y corte limpio a su velocidad de bobinado calificada.
Tecnología: 400–800 cps
Viscosidad típica: Silicato / mezcla PVA
Beneficio técnico: Rigidez para cargas apiladas; secado alineado a aplicación y sólidos.
Por qué convertidores de tubos preseleccionan Senda
Ventanas de aplastamiento calificadas, adhesivo ajustado al mandril y elección de química (almidón/dextrina vs PVA) sin garantías de velocidad no verificadas.
Aplastamiento y corte en su línea
Doble ruta química
Documentación lista para auditoría
Documentación para calidad y programas de exportación
Los grados para tubos industriales no son adhesivos para pajillas de contacto alimentario: solicite declaraciones según su uso final.
Alcance de cumplimiento
Tubos para empaque alimentario pueden requerir 175.105; núcleos textiles industriales quizá solo REACH/RoHS. Nomine el grado antes de declarar aptitud.
- FDA 175.105 ( Rutas indirectas para empaque alimentario cuando aplique (depende de la estructura) )
- REACH & RoHS ( Declaraciones SVHC bajo solicitud )
- Rutas repulpables ( Opciones base agua; dependen del molino y pila de recubrimientos )
TDS, SDS, DoC y CoA por lote para el grado nominado, acotados a su programa de tubos.
Líneas relacionadas de conversión de papel
El bobinado de tubos es una estación; compare preparación de polvo y protección de bordes sin mezclar su lógica de calificación con el adhesivo líquido para núcleos.

Adhesivo en polvo para tubos de papel
Ruta de polvo seco de almidón/dextrina para plantas que pueden mezclar o cocinar en sitio; compare flete, preparación, vida útil de mezcla y aplastamiento antes de cambiar.
Ver ruta de adhesivo en polvo
Adhesivos para protectores de borde
Unión de capas para perfil V y U en protección de pallets; resistencia bajo fleje, distinta de la costura espiral.
Ver grados para protectores
El bobinado de alta tensión en núcleos textiles anchos seguía colapsando hasta calificar un PVA de mayor sólido en nuestra pila. El protocolo de aplastamiento y acondicionamiento de Senda nos dio datos auditables, no solo una afirmación de ficha técnica.
Prueba técnica (lectura opcional)
Compártalo con ingeniería de proceso tras pedir muestras. Ruta principal: cribado de laboratorio + paquete de auditoría con los botones arriba.
 CASO
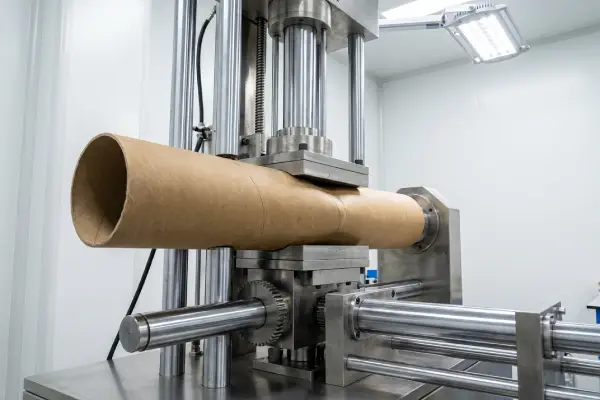
Caso: ventana de bobinado de alta velocidad
Cómo un convertidor ajustó tack húmedo y corte para mantener aplastamiento acondicionado sin solo aumentar adhesivo.
Leer el caso completo →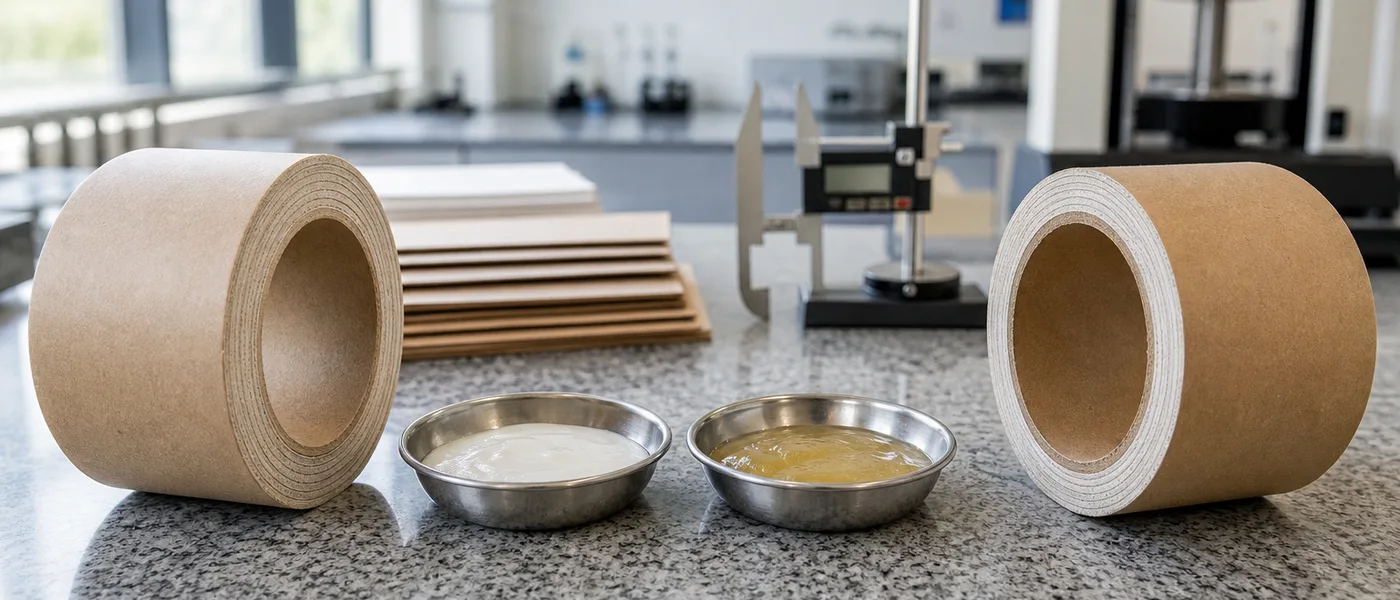 GUÍA QUÍMICA
Guía: almidón vs PVA para tubos
Compare posicionamiento biobasado, tack húmedo, estabilidad de velocidad y aplastamiento final antes de cambiar química.
Leer artículo completo →Preguntas frecuentes
Respuestas sobre adhesivos, cualificación y soporte técnico.
Almidón/dextrina vs PVA: ¿qué adhesivo probar primero?
Muchas líneas empiezan con almidón o dextrina por costo y afinidad al papel; avance a PVA/PVAc cuando el tack, corte o aplastamiento acondicionado necesiten más margen.
¿Los adhesivos de almidón son biobasados o biodegradables?
Almidón y dextrina suelen ser materias primas biobasadas, pero la biodegradabilidad depende de la formulación completa. Califique antes de asumir.
¿Cómo manejan MOQ, plazo de entrega y muestras para calificar esta aplicación?
MOQ típico ~1.000 kg. Plazo habitual 7–10 días hábiles para grados calificados. Empiece con 1 kg de laboratorio y luego cubetas de 20 kg.
¿Cómo califican el aplastamiento radial según diámetro, capas de papel y velocidad de bobinado?
Evaluamos núcleos recién cortados y acondicionados en su papel, capas y aplicación; los objetivos se acuerdan en la prueba.
¿A qué velocidades puede correr el adhesivo con nuestro papel, aplicación y secado?
Los límites son específicos de línea: aplicador, sólidos, secado y tack se validan juntos. Comparta su rango de RPM.
¿Qué nivel de sólidos suministran para nuestra velocidad de línea y ventana de secado?
A menudo ~40–60%, según capacidad de secado y rigidez requerida. Confirme en el TDS del grado.
¿Pueden entregar documentación REACH y RoHS para el grado que aprobemos?
Declaraciones REACH/RoHS están disponibles bajo solicitud para grados nominados; incluya mercado de exportación.
¿Qué vida útil y condiciones de almacenamiento recomiendan para el grado aprobado?
Normalmente 6–12 meses sellado a 5–35°C en grados base agua; proteja de congelación y confirme en TDS.
