

Кратко
- 150 m/min Окно намотки квалифицировано
- 1000N+ Цель по кондиционированному сжатию
- Меньше Вмешательств на резе
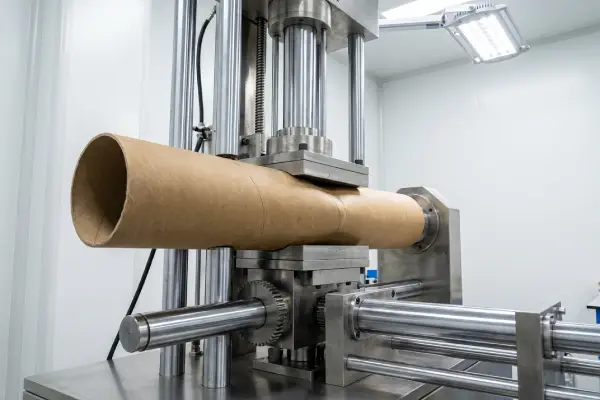
Финальное одобрение привязали к кондиционированной прочности на сжатие и геометрии после хранения, а не только к виду сразу после оправки.
Более быстрый спиральный намотчик выявил слабую начальную влажную прочность и нестабильный рез
Производитель хотел ужать рабочее окно смешанной программы труб, но прежний клей не набирал удержание достаточно быстро для новой скорости.
- При росте скорости операторы видели мягкие резы, загнутые уши и периодический дрейф формы на оправке.
- Линия могла выпускать приемлемые втулки в той же смене, а затем терять уверенность в crush после хранения и воздействия влаги.
- Добавление большего количества клея улучшало начальное ощущение, но повышало влаговую нагрузку и делало позднюю размерную стабильность менее предсказуемой.
Система с повышенным сухим остатком под влажную липкость, массу нанесения и кондиционированное сжатие
Senda вместе изменила химию и методику испытаний, сохранив марку бумаги и логику нанесения постоянными для честного сравнения раннего удержания, реза и результата после кондиционирования.
Использованные продукты:
- Клеевой пакет для быстрой намотки труб
Для более быстрого набора начальной влажной прочности, меньшего переноса влаги и стабильного качества реза.
Проект сработал потому, что квалификация осталась на машине. Вместо выбора по первому впечатлению команда отслеживала раннее сохранение формы, стабильность массы нанесения, чистоту реза и прочность на сжатие после кондиционирования на одной конструкции.
Маршрут квалификации
Карта режимов отказа
Команда разделила поздний набор начальной влажной прочности, нестабильность реза и потерю прочности на сжатие после кондиционирования до смены химии.
Параллельное машинное испытание
Марка бумаги, слои, скорость и масса нанесения были выровнены, чтобы сравнение показывало пригодность химии.
Проверка conditioned performance
Втулки снова проверили после хранения и влажности, чтобы подтвердить прочность на сжатие и геометрию после окончания линейного теста.
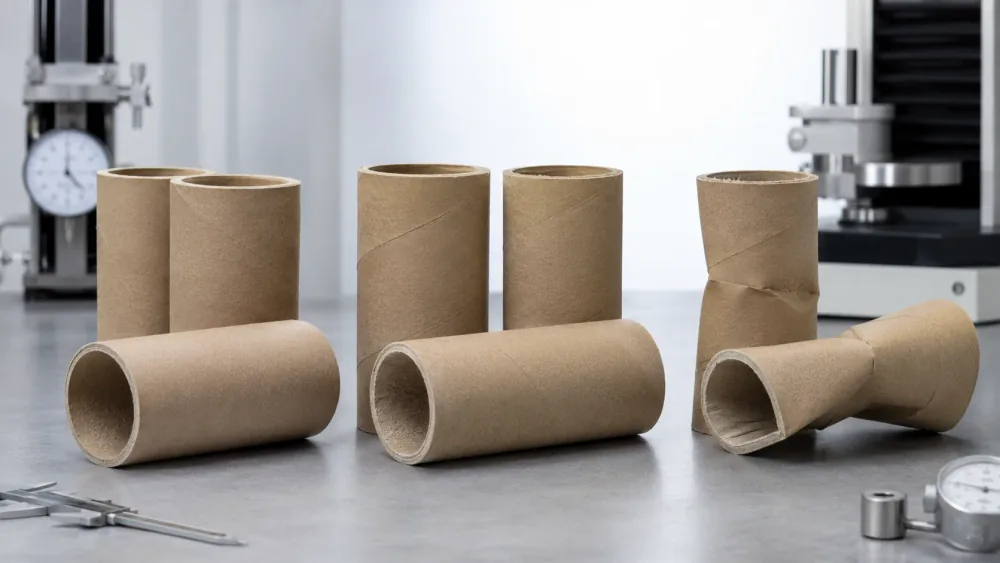
Сравнение после кондиционирования важно: стабильного ощущения свежего реза недостаточно для сложных программ втулок.
Что изменилось на линии
- Более раннее полезное удержание: Влажная начальная липкость развивалась раньше на оправке и снижала мягкий рез во время ускорения.
- Более чистый рез: Линия работала с меньшим количеством ушей и меньшим вмешательством вокруг ножа и клеевой станции.
- Более честная логика допуска: Одобрение сместилось от ощущения в смену к кондиционированной прочности на сжатие и размерной стабильности при реальном хранении.
Валидированное производственное окно
Валидированное производственное окно
Линия удерживала более быстрый диапазон без опоры на перерасход.
Финальный допуск был привязан к кондиционированной прочности на сжатие, а не только к свежей жесткости.
Одна бумага, одна логика массы нанесения и одно ожидание реза сделали сравнение достоверным.
Связанные ресурсы
- Крахмал против PVA в клеях для бумажных труб: как переработчики принимают решение
Влажная начальная липкость, масса нанесения и выбор крахмал против PVA для этой квалификации намотки.
- Как повысить прочность бумажных втулок и картона на быстрых линиях переработки
Кондиционированная прочность на сжатие и дисциплина реза на быстрых линиях труб и втулок.
- Запросить испытание намотки труб
Платный образец для проверки начальной влажной прочности на оправке, реза и кондиционированной прочности на сжатие на вашей конструкции.
" Наш высоконатяжной процесс намотки 10-дюймовых втулок раньше часто приводил к схлопыванию. Перейдя на высокосухой PVA Senda, мы получили стабильную радиальную прочность выше 1000N и снизили отходы на 12%. "
Готовы создать свою историю успеха?
Наши технические инженеры помогут разобрать конкретные проблемы склеивания. Передайте образцы и параметры линии для практической оценки.
Повторить этот результат


