Оптимизируйте покрытие клея, давление прижима и сорт бумаги на линиях V-board, чтобы устранить расслоение от стяжки, мягкие углы и медленную сушку, а также квалифицировать прочность на изгиб для тяжелых профилей.
Содержание
- ·Почему V-board отказывает под стяжкой
- ·Покрытие против веса клея
- ·Давление сжатия и конструкция nip
- ·Компромиссы сорта бумаги и количества plies
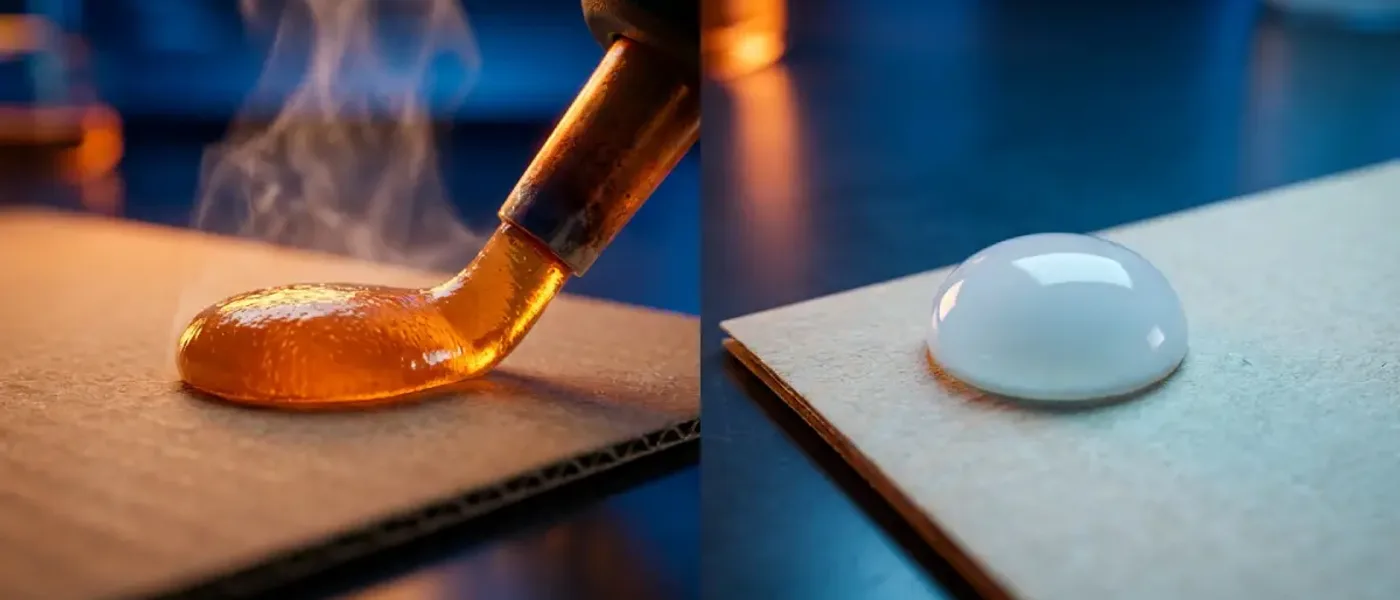
- ·High-solid VAE для более быстрого dry-down
- ·Интерпретация beam test (качественно)
- ·Case: расслоение под стяжкой устранено
- ·Repulpable bond и compliance
- ·Startup checklist
- ·Главный вывод
- ·Частые вопросы
V-board может выглядеть нормально на ламинаторе и отказать уже на паллете. Натяжение стяжки первым находит слабую ply line, часто на внешнем угле; затем распространение похоже на "плохую бумагу", хотя реальная причина — покрытие, сжатие или остаточная влажность в клее с высокой долей крахмала.
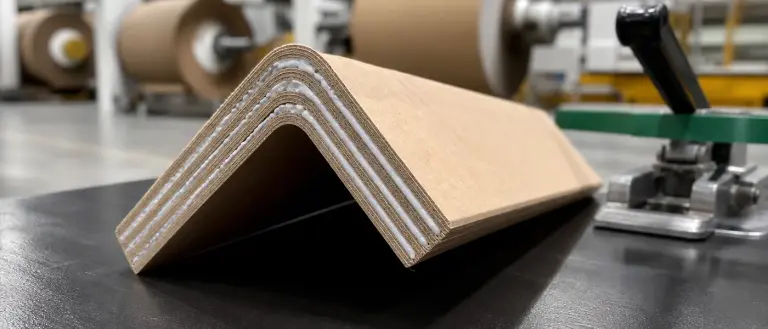
Это руководство для конвертеров защитных уголков, которые выпускают V-board, U-профили и усиленные защитные элементы: три рычага на нашей странице защитных уголков — покрытие, сжатие и сорт бумаги. Оно связано с кейсом по расслоению под стяжкой, но не заменяет вашу методику трехточечного изгиба или клиентскую спецификацию.
Почему V-board отказывает под стяжкой
Разделение слоев подвысоконатяжной стяжкойявляется shear failure между слоями, а не только edge crush. Стандартные starch routes могут казаться жесткими в руке, но открываются, когда нагрузка стяжки концентрируется на тонкой влажной клеевой линии. ВысокосдвиговыеVAEмарки настроены на внутреннюю связь под упаковочным напряжением; converter из нашего case сообщилнулевое расслоениев испытании стяжкой после смены химии и сужения технологических окон.
- Сначала открывается внешний угол -> проверьте равномерность нанесения на слой острого угла.
- Мягкие края в транзите -> часто недостаточное сжатие или высокая влажность, замедляющая crystal set.
- Разброс beam от партии к партии -> drift solids или смена поставщика бумаги без re-qualification.
Покрытие против веса клея
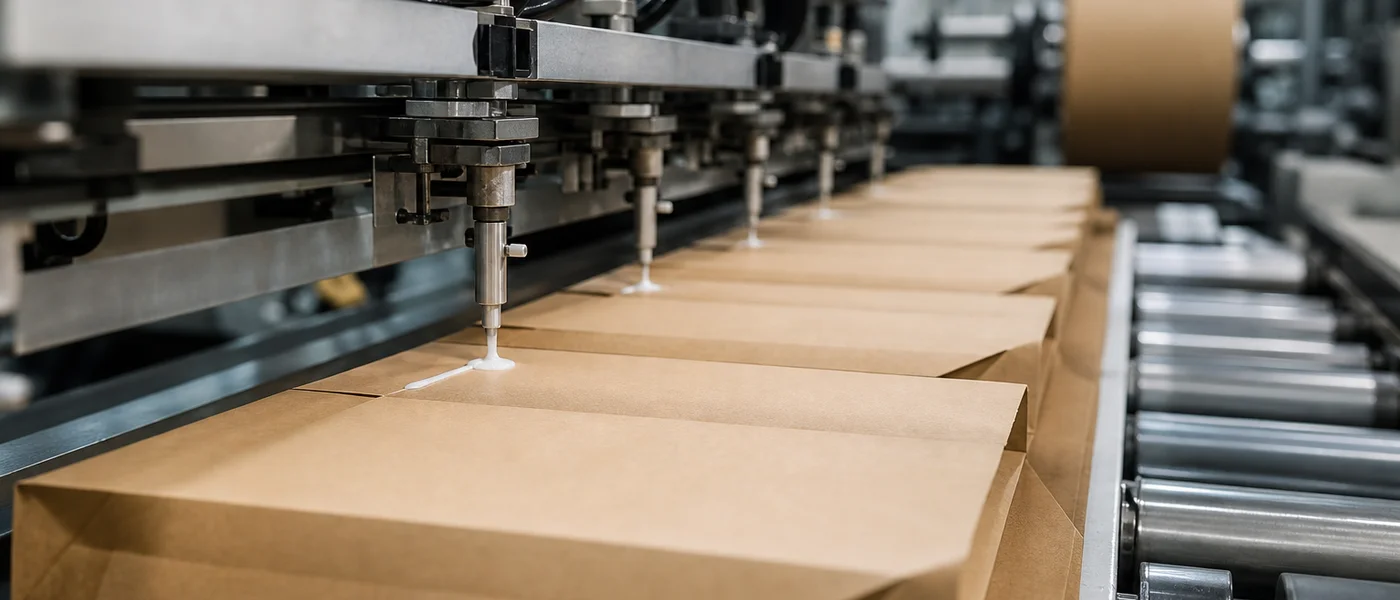
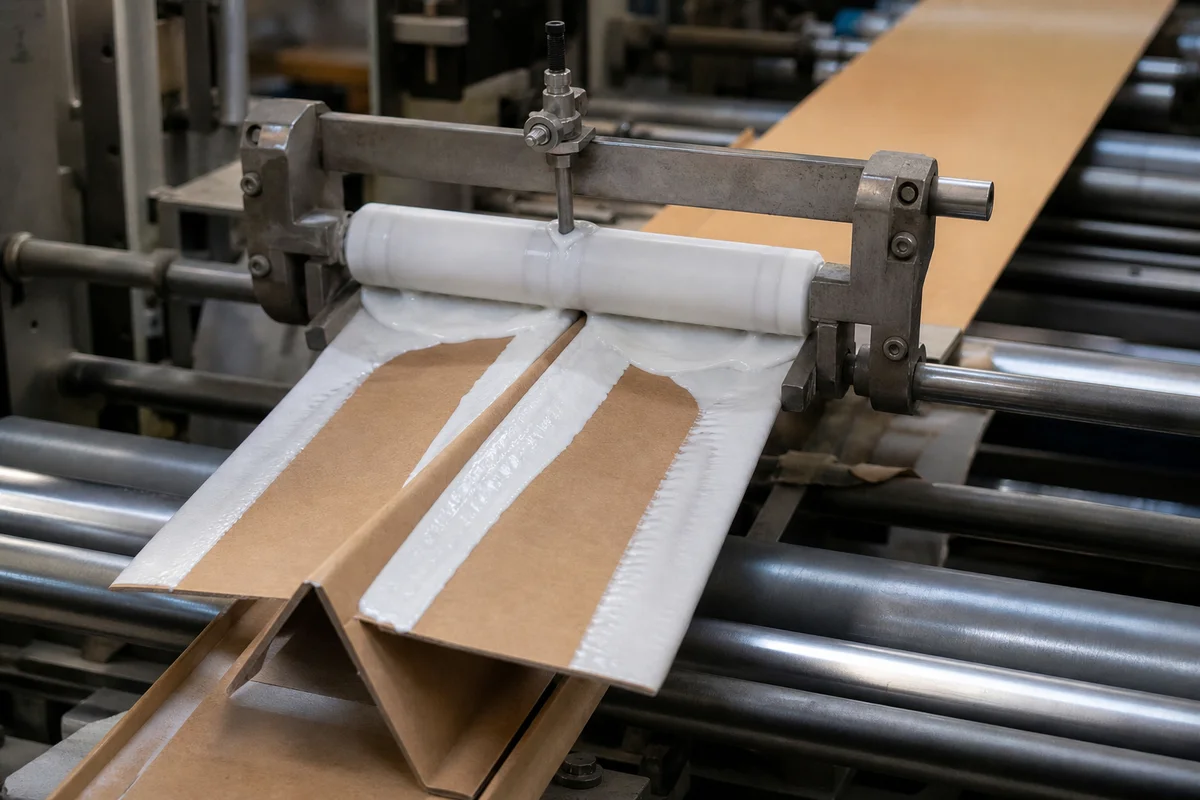
Больше клея не означает больше жесткости. Избыточная вода увеличивает время сушки и можетпластифицироватьпрофиль до приложения нагрузки стяжки. Цель —стабильная масса покрытия на каждый слойс равномерным покрытием на scarfed edges. Matrix bands указывают500-1,500 cpsдля стандартного V-board (линии около 30-60 m/min) и1,000-3,000 cpsдля heavy-duty profiles; подтвердите на вашем applicator (roller/wheel/nozzle).
Давление сжатия и конструкция nip
Клей должен бытьвдавлен в волокнодо схватывания. Легкое давление nip оставляет сухой interface; чрезмерное давление может раздавить тонкие recycled plies. Настройте давление вместе сdwell timeчтобы fast-tack VAE набрал green strength до выхода профиля из зоны сжатия, особенно на heavy-duty guards со стенкой>4 mm.
Компромиссы сорта бумаги и количества plies
Большее число plies повышает потенциал beam, но также умножает площадь связи, которая должна равномерно схватиться. Recycled liner furnishes требуютудобной для проникновенияреологии без заливания профиля водой. Документируйте GSM и lot поставщика в production traveler, когда растут отказы под стяжкой.
High-solid VAE для более быстрого dry-down
Формулы high-solid с низкой водой сокращаютdry-to-cutвремя и уменьшают энергию печи по сравнению с legacy starch; whyChoose приводит directionalулучшение TCO до ~15%от mileage/energy на некоторых линиях, но это не гарантированная экономия для каждого завода. Capabilities copy ссылается на чистое нанесение до120 m/minна настроенных линиях; whyChoose упоминает>100 m/min— трактуйте оба как qualification contexts, а не объединенные паспортные пределы.
Инженерный совет
Строка cold-storage matrix упоминает целостность при-20°Cдля export-grade profiles; задавайте эту марку только если цепочка поставки включает freezer storage, и не считайте все VAE routes freezer-stable.
Ply separation под стяжкой?
Проверьте клеи edge protector для high-shear VAE ply bonding, beam strength и repulpable compliance, с поддержкой trial pail.
Смотреть клеи для edge protectorИнтерпретация beam test (качественно)
Лабораторная3-point bendingпроверяет тренды жесткости между партиями клея. Сравнивайте trials при одинаковом ply build и moisture conditioning.15% beam-strength improvementфигурирует в нашем опубликованном case и совпадающем testimonial по европейской программе protectors; это язык customer validation, а не универсальное повышение спецификации для каждого V-board plant.
Case: расслоение под стяжкой устранено
Производитель защитных профилей для бытовой техники с ply separation под strap load перешел с starch наболее жесткий VAEмаршрут с более строгим контролем moisture и compression. Наблюдаемые результаты в case:zero delamination in strap test,15% higher beam strengthи более быстрый dry-to-cut на тяжелых профилях. Полная история:case study по расслоению edge protector под стяжкой.
Repulpable bond и compliance
Edge protectors в потоках paper recovery требуютrepulpableсвязей VAE/PVA. Food-adjacent secondary packaging обычно согласуется сFDA 21 CFR 175.105. Родственное structural converting:honeycomb board adhesivesиwater-based platforms.
Startup checklist
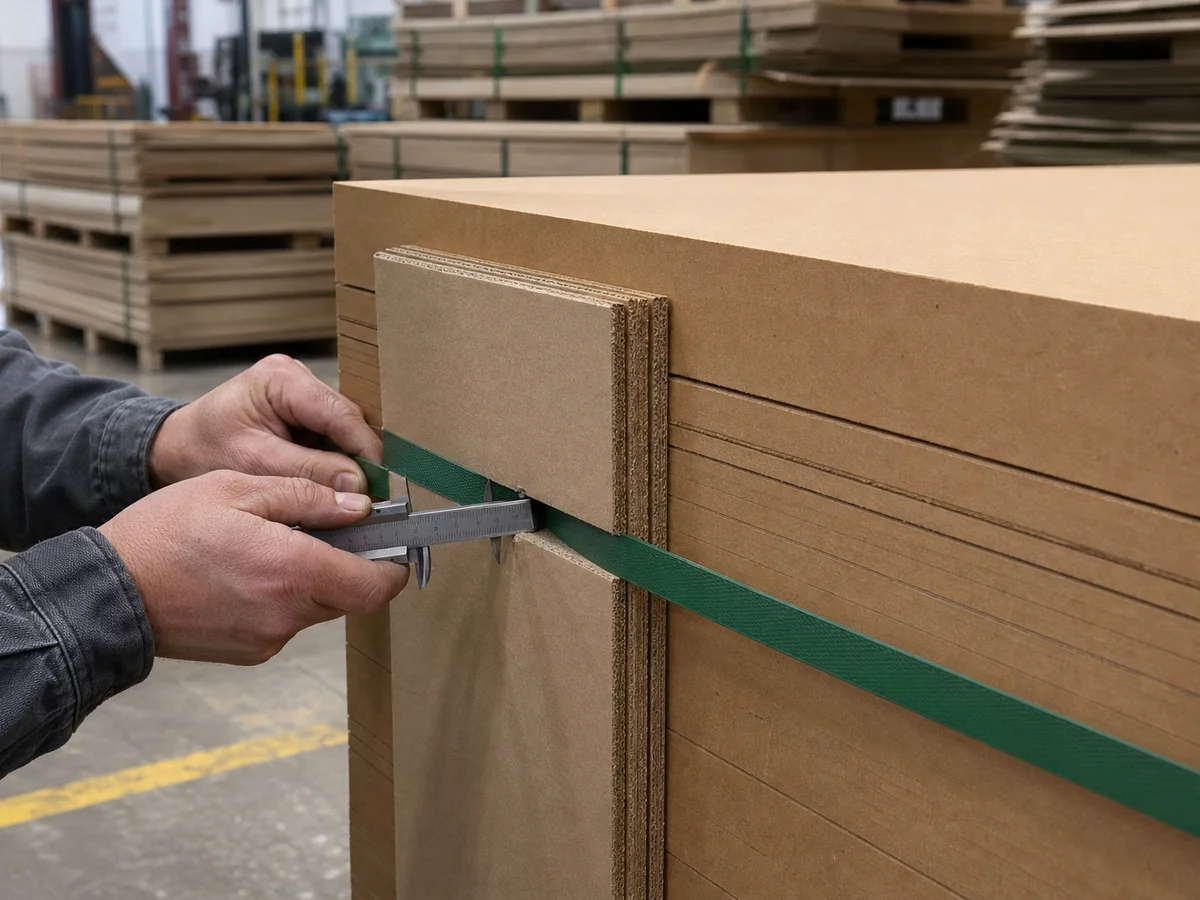
- Проводите strap-tension test на production boards, а не только lab peel.
- Записывайте coat weight на каждый ply и nip pressure каждую смену.
- Согласуйте viscosity band со скоростью линии (30-60 против high-speed heavy-duty).
- Сравните старый и новый lot через 3-point bend при conditioned moisture.
- Запросите batch DoC для customer audits.
Главный вывод
Жесткость V-board — это внутренняя связь под shear от стяжки, обеспеченная совместной работой покрытия, сжатия и сорта бумаги. Исправьте delamination на strap test, затем оптимизируйте beam и speed. Отправьте board stock на бесплатный strength и strap screening, если нужен data-based подбор.
Частые вопросы
Подходит ли это для heavy-duty V-board со стенкой более 4 mm?
Да. High-stiffness VAE grades рассчитаны на тяжелые профили с более сильной внутренней связью и контролем spring-back; квалифицируйте через strap-tension и 3-point bend на вашем точном ply build.
Какого улучшения beam strength ожидать?
Наш опубликованный case и testimonial говорят примерно о 15% higher beam strength относительно прежнего starch route в этой программе. Ваш результат зависит от сорта бумаги, ply count и process control; проводите side-by-side trials.
Какие скорости линии поддерживаются?
Стандартные марки настроены примерно на 30-60 m/min; high-speed capability до примерно 100-120 m/min указана в page copy для rheology-optimized lines. Валидируйте splashing и coverage на вашем laminator.
Является ли клей repulpable?
Да. Формулы для edge protector разработаны так, чтобы разделяться в стандартных потоках переработки бумаги.
Какой у вас MOQ?
Стандартный MOQ около 1,000 kg. Мы предлагаем бесплатные 1 kg lab samples и 20 kg trial pails для проверки ламинирования.
Проверьте связь на вашей линии V-board
Запросите бесплатный лабораторный материал 1 кг (доставка предоплачивается получателем) после проверки вашего субстрата и условий линии.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.