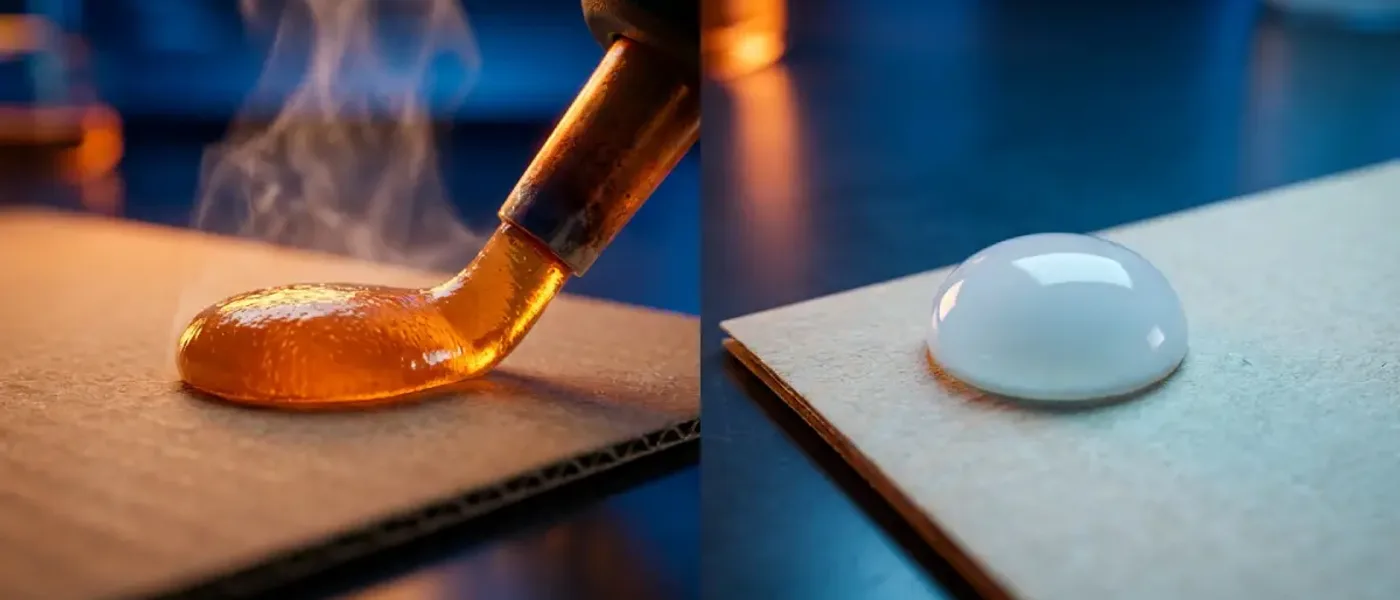
Контролируйте ввод влаги, расход клея и давление ламинации, чтобы предотвратить скручивание панелей, деламинацию заполнителя и устранить простои при сушке на линиях производства структурных панелей и бумажных паллет.
Содержание
- ·«Эффект банана»: механика воздействия влаги
- ·Расход и вес покрытия на лайнерах
- ·Баланс давления, выдержки и сушки
- ·Деламинация заполнителя под нагрузкой на паллету
- ·Варианты химии: декстрин против ПВА с высоким сухим остатком
- ·Производительность при ограничениях по сушке
- ·Кейс: Предотвращение скручивания на структурных панелях
- ·Перерабатываемая структура и нормативная информация
- ·Чек-лист для запуска
- ·Заключение
- ·Частые вопросы
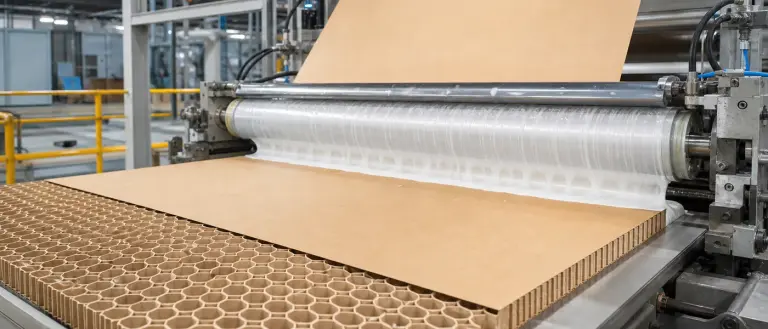
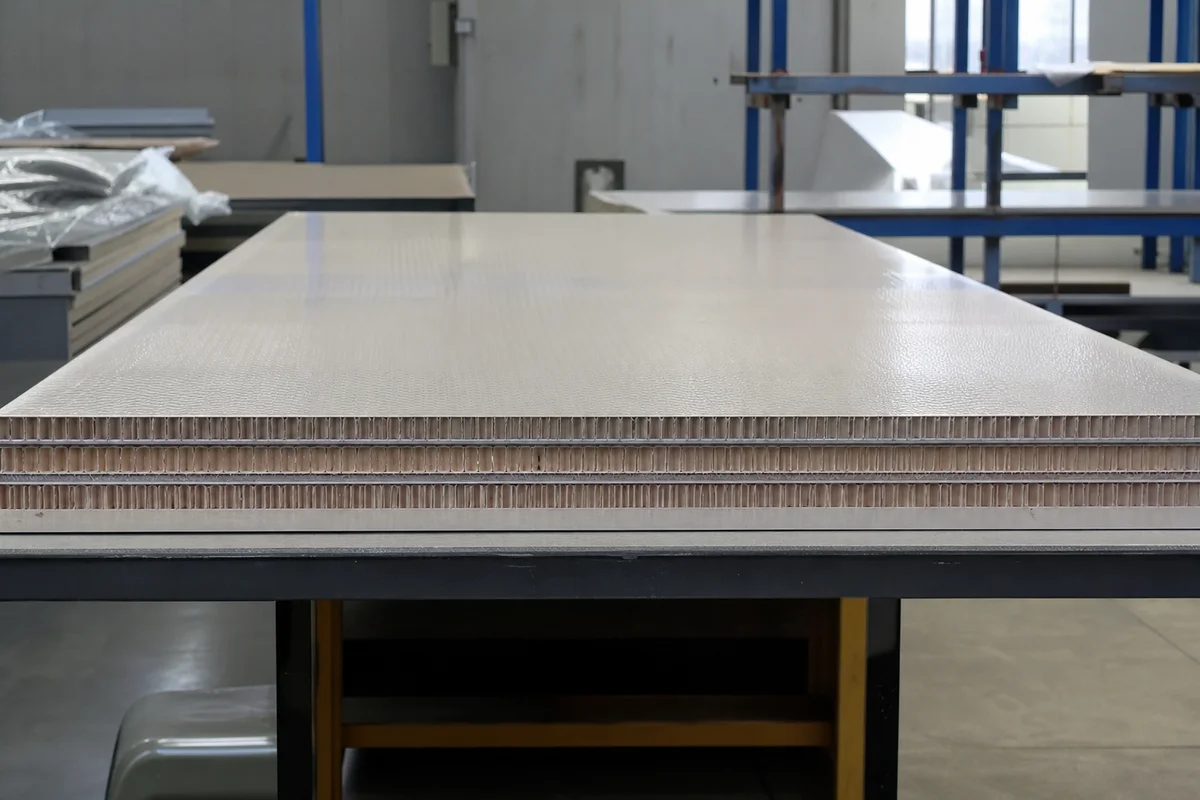
Брак сотовых панелей проявляется в двух формах: они скручиваются, принимая дугообразную форму («эффект банана»), либо сохраняют плоскостность до момента нагрузки, после чего происходит деламинация. Оба случая зависят от объема воды, вносимой в крафт-бумагу, равномерности смачивания лайнера адгезивом и условий акклиматизации в стопе. Это руководство предназначено для команд, занимающихся ламинацией сотовых панелей; информацию о выборе химии для гильз и втулок см. в разделе «крахмал против ПВА для бумажных гильз».
Данное руководство составлено для руководителей производств по ламинации сотовых панелей для бумажных паллет, дверных заполнителей, мебельных щитов и защитных демпферов. Это чек-лист по дефектам, дополняющий нашу страницу адгезивов для сотовых панелей. Он используется совместно с кейсом по борьбе со скручиванием и не заменяет ваши стандартные испытания на сжатие или спецификации заказчиков.
«Эффект банана»: механика воздействия влаги
Стандартные клеи с высоким содержанием воды вызывают неравномерное разбухание волокон при высыхании. Одна сторона деформируется сильнее другой, что приводит к изгибу панели — так называемому «эффекту банана». Производители дверей и автоматические линии по сборке паллет отбраковывают изогнутые листы, поэтому скручивание — это брак, а не эстетический нюанс. Рецептуры с низким содержанием воды и высоким сухим остатком минимизируют передачу влаги, позволяя лайнерам и заполнителю сохранять стабильность размеров в процессе отверждения.
- Симптом: панель изгибается после хранения в стопе → проверьте общий объем внесенной влаги, а не только открытое время.
- Симптом: скручивание усиливается на макулатурном лайнере → использование проникающих агентов не должно приводить к увеличению содержания воды.
- Симптом: панель плоская сразу после пресса, но изогнутая на следующее утро → не соблюден температурно-временной профиль сушки или прессования.
Расход и вес покрытия на лайнерах
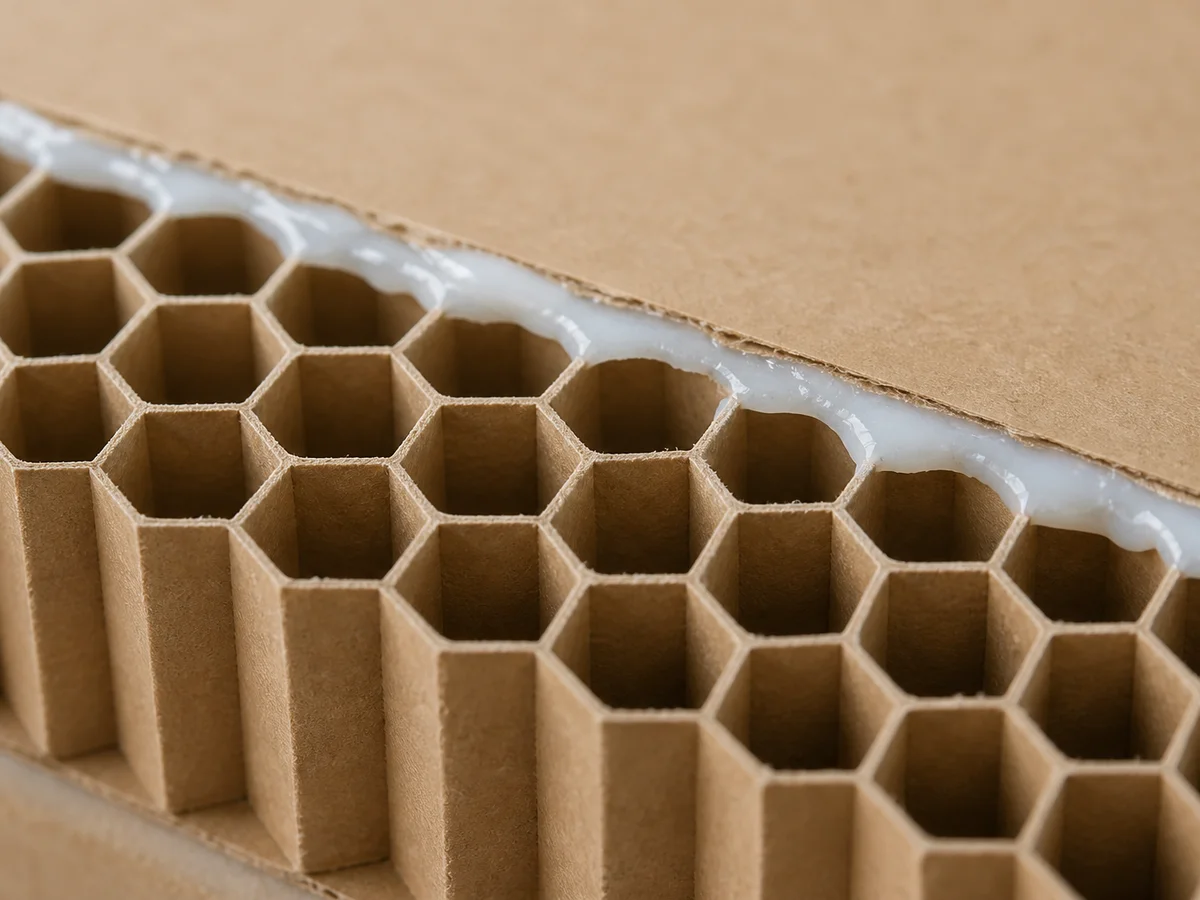
Расход определяет, сколько адгезива попадает на торцы сот, а сколько остается на поверхности лайнера. Слишком мало: слабая механическая фиксация при сжатии. Слишком много: влажностная нагрузка растет без пропорционального увеличения прочности. Наши рекомендации включают декстрин на биооснове (~800–1500 сПз) для растяжения/навивки заполнителя и ПВА с высоким сухим остатком (~2000–4000 сПз) для ламинации плоских панелей — используйте TDS для учета вашей плотности бумаги и размера ячейки.
Баланс давления, выдержки и сушки
Давление в прижимных валах заставляет адгезив проникать в крафт-бумагу; время выдержки и энергия сушки удаляют воду. Если давление высокое, а время выдержки мало, влага запирается внутри. Если сушка агрессивная, но давление недостаточное, вы сушите поверхность, пока сердцевина остается влажной — скручивание вернется позже. Технология эмульсий с быстрым схватыванием, представленная на нашем сайте, направлена на более быстрый отвод влаги на этапе прессования, что позволяет сократить время выдержки (в кейсах отмечается повышение производительности до 20% в программах заказчиков — данный результат следует рассматривать как итог испытаний, а не как универсальную гарантию).
Деламинация заполнителя под нагрузкой на паллету
Деламинация — это отслоение лайнера от ячеек при воздействии статических нагрузок на бумажные паллеты. Высокая липкость и глубокое проникновение за счет смачивающих агентов призваны создать надежную механическую фиксацию в стенках ячеек. Показатели вертикального сжатия свыше 1000 кг/м² достижимы при использовании соответствующих материалов заполнителя — проводите квалификацию на вашей плотности сот, облицовочной бумаге и согласно вашей методике испытаний.
Совет инженера
Наши отчеты по внедрению также упоминают снижение энергопотребления на 15% в ряде проектов. Считайте заявления об экономии энергии и скорости результатами конкретных испытаний, связанными с сокращением времени сушки, а не автоматическим преимуществом для любого оборудования.
Варианты химии: декстрин против ПВА с высоким сухим остатком
- Растяжение заполнителя / навивка: Декстрин на биооснове — высокая влажная липкость для предотвращения схлопывания ячеек при растяжении; перерабатываемый крахмальный путь.
- Ламинация панелей (плоскостность): ПВА с высоким сухим остатком — сверхнизкое содержание влаги для защиты от скручивания дверных заполнителей и мебельных щитов.
- Высокие структурные нагрузки: Усиленная смесь ПВА для обеспечения жесткости паллетного уровня, когда критичны и плоскостность, и сопротивление сжатию.
Скручивание панели или деламинация паллеты?
Изучите адгезивы для сотовых панелей: ламинация с низким содержанием влаги, квалификация на сжатие и перерабатываемые варианты на базе декстрина или ПВА.
Смотреть адгезивы для сотовых панелейПроизводительность при ограничениях по сушке
Если ламинатор простаивает в ожидании стабилизации панелей, мощность линии ограничена скоростью сушки, а не химией адгезии. Снижение влажностной нагрузки на квадратный метр — это рычаг для увеличения скорости. Сравнивайте испытания по показателям «времени достижения плоскостности» и «сжатия после акклиматизации» на одинаковых конструкциях панелей перед принятием решения.
Кейс: Предотвращение скручивания на структурных панелях
Производитель структурных сотовых панелей, столкнувшийся с эффектом банана и длительной сушкой, перешел на систему ламинации с пониженным содержанием влаги. В ходе квалификации проверялись и плоскостность, и сопротивление сжатию — более ровные панели по-прежнему должны были выдерживать нагрузки, требуемые для паллет и дверей. Результаты: стабильный выход плоских панелей, достижение целевого сжатия 1000 кг/м²+ и сокращение задержек при сушке. Подробности: кейс по защите от скручивания сотовых панелей.
Перерабатываемая структура и нормативная информация
Решения на базе декстрина поддерживают создание перерабатываемых (пригодных к роспуску) сотовых конструкций в стандартных потоках восстановления волокна. Вторичная упаковка, контактирующая с пищевой продукцией, часто соответствует FDA 21 CFR 175.105 (непрямой контакт). Для промышленного использования паллет фиксируйте требования REACH и нужды аудита заказчика. Связанное производство: защитные уголки.
Чек-лист для запуска
- Измерьте направление и величину изгиба после акклиматизации при хранении.
- Зафиксируйте расход клея, вес покрытия и сухой остаток относительно плотности лайнера.
- Соотнесите давление в валах и время выдержки с влажностной нагрузкой адгезива.
- Проведите испытания на вертикальное сжатие на тех же панелях, которые проверялись на плоскостность.
- Сравните работу декстрина и ПВА с высоким сухим остатком на идентичных конструкциях панелей.
Заключение
Предотвращение дефектов сотовых панелей — это прежде всего управление влажностью, а уже потом прочность. Рассматривайте расход и давление как элементы системы сушки, квалифицируйте плоскостность и сжатие в комплексе, и только затем повышайте производительность. Предоставьте образцы вашего материала для лабораторного скрининга против скручивания и на сжатие для получения профессиональных рекомендаций по выбору марки.
Частые вопросы
Как предотвратить скручивание панелей?
Используйте рецептуры с низким содержанием воды и высоким сухим остатком для ограничения увлажнения крафт-волокон. Сбалансируйте расход клея, давление в валах и время сушки/выдержки, чтобы обе стороны высыхали равномерно — при полной настройке системы это устраняет «эффект банана» в большинстве проектов.
Какую прочность на сжатие могут обеспечить сотовые панели?
При использовании подходящих материалов заполнителя и облицовочной бумаги наши адгезивы позволяют достигать прочности на вертикальное сжатие свыше 1000 кг/м². Всегда проводите испытания на вашей конкретной конструкции и по вашей методике нагружения.
Являются ли адгезивы для сотовых панелей перерабатываемыми?
Да. Решения на базе декстрина и совместимые марки ПВА разработаны так, чтобы диспергироваться при роспуске макулатуры в составе перерабатываемых бумажных конструкций.
Декстрин или ПВА — что выбрать для моей линии?
Декстрин подходит для растяжения заполнителя и навивки благодаря высокой влажной липкости. ПВА с высоким сухим остатком предназначен для ламинации плоских панелей с минимальным внесением влаги. Для тяжелых нагрузок на паллеты могут использоваться усиленные смеси ПВА — проверяйте плоскостность и сжатие совместно.
Каков минимальный объем заказа (MOQ)?
Стандартный промышленный MOQ составляет около 1000 кг. Мы предлагаем пробные ведра по 20 кг и бесплатные лабораторные образцы 1 кг для предварительной проверки процесса ламинации.
Проверьте плоскостность панелей на вашей линии
Запросите бесплатный лабораторный образец 1 кг для тестирования после предварительной проверки вашего субстрата и условий линии (доставка за счет получателя).
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.