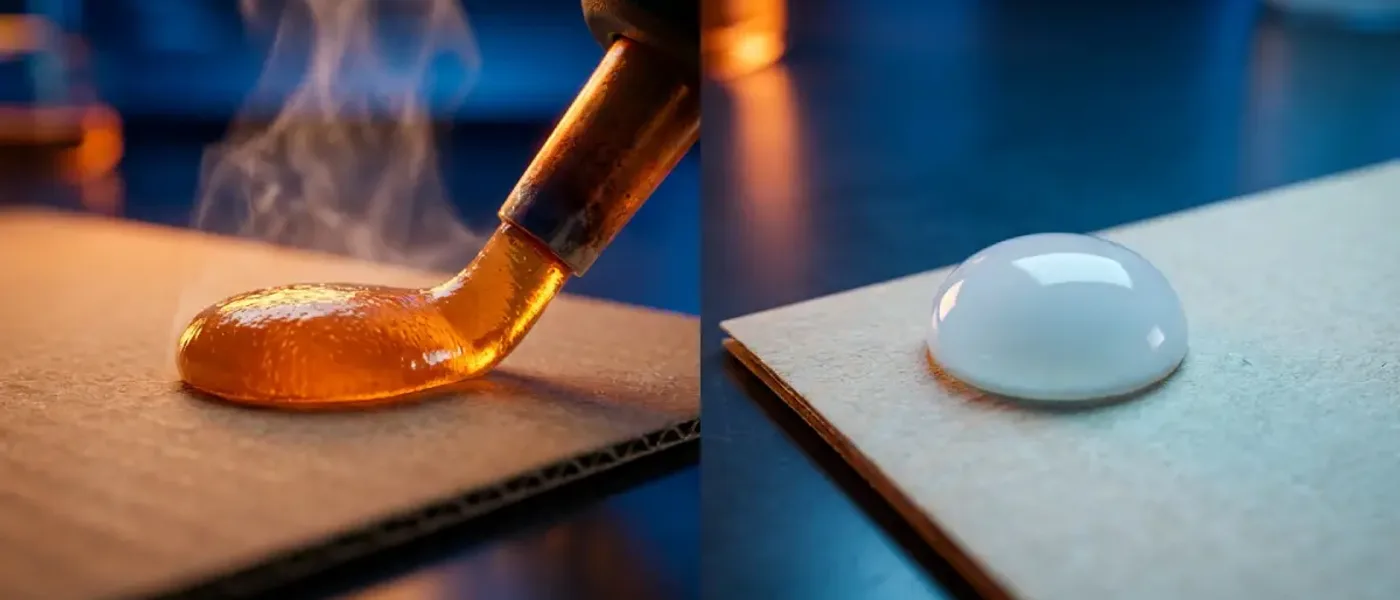
Controle a introdução de umidade, o espalhamento da cola e a pressão de laminação para evitar o encanoamento (efeito banana), a delaminação do miolo e os gargalos de secagem em linhas de painéis estruturais e paletes de papel.
Índice
- ·Efeito Banana: A Mecânica da Umidade
- ·Taxa de Aplicação e Gramatura de Cola nos Liners
- ·Equilíbrio entre Pressão e Prensagem/Estufa
- ·Delaminação do Miolo sob Carga de Palete
- ·Caminhos Químicos: Dextrina vs. PVA de Alto Teor de Sólidos
- ·Produtividade Quando a Secagem é o Gargalo
- ·Estudo: Migração para Sistema Antiempeno em Painéis Estruturais
- ·Estrutura Repolpável e Nota de Conformidade
- ·Checklist de Início
- ·Conclusão Final
- ·Perguntas frequentes
Painéis honeycomb falham de duas formas visíveis: eles encanoam (efeito banana) ou permanecem planos até receberem carga — e então delaminam. Ambos os problemas derivam de quanta água você injeta no kraft, da uniformidade com que o adesivo molha o liner e do condicionamento da pilha. Este guia é para equipes de laminação de honeycomb; para comparativos químicos em tubos e núcleos, consulte amido vs. PVA para tubos de papel.
Este guia é voltado para líderes de laminação de honeycomb que produzem paletes de papel, miolos de portas, painéis de móveis e calços de proteção — o checklist de defeitos por trás de nossa página de adesivos para honeycomb. Ele complementa o estudo de caso antiempeno, mas não substitui seus equipamentos de teste de compressão ou as especificações técnicas de paletes de seus clientes.
Efeito Banana: A Mecânica da Umidade
Adesivos comuns com muita água incham as fibras de forma desigual ao secar. Uma face se movimenta mais que a outra e o painel arqueia — o conhecido efeito banana. Preenchimentos de portas e linhas automáticas de paletes rejeitam chapas curvadas; portanto, o empenamento é refugo, não apenas estética. Rotas com pouca água e alto teor de sólidos minimizam a transferência de umidade para que os liners e o miolo permaneçam dimensionalmente estáveis durante a cura.
- Sintoma: o painel arqueia após o armazenamento em pilha → verifique a adição total de umidade, não apenas o tempo em aberto.
- Sintoma: empenamento pior em liners reciclados → agentes de penetração não devem significar “mais água”.
- Sintoma: plano ao sair da prensa, curvado na manhã seguinte → perfil de secagem/prensagem incompleto.
Taxa de Aplicação e Gramatura de Cola nos Liners
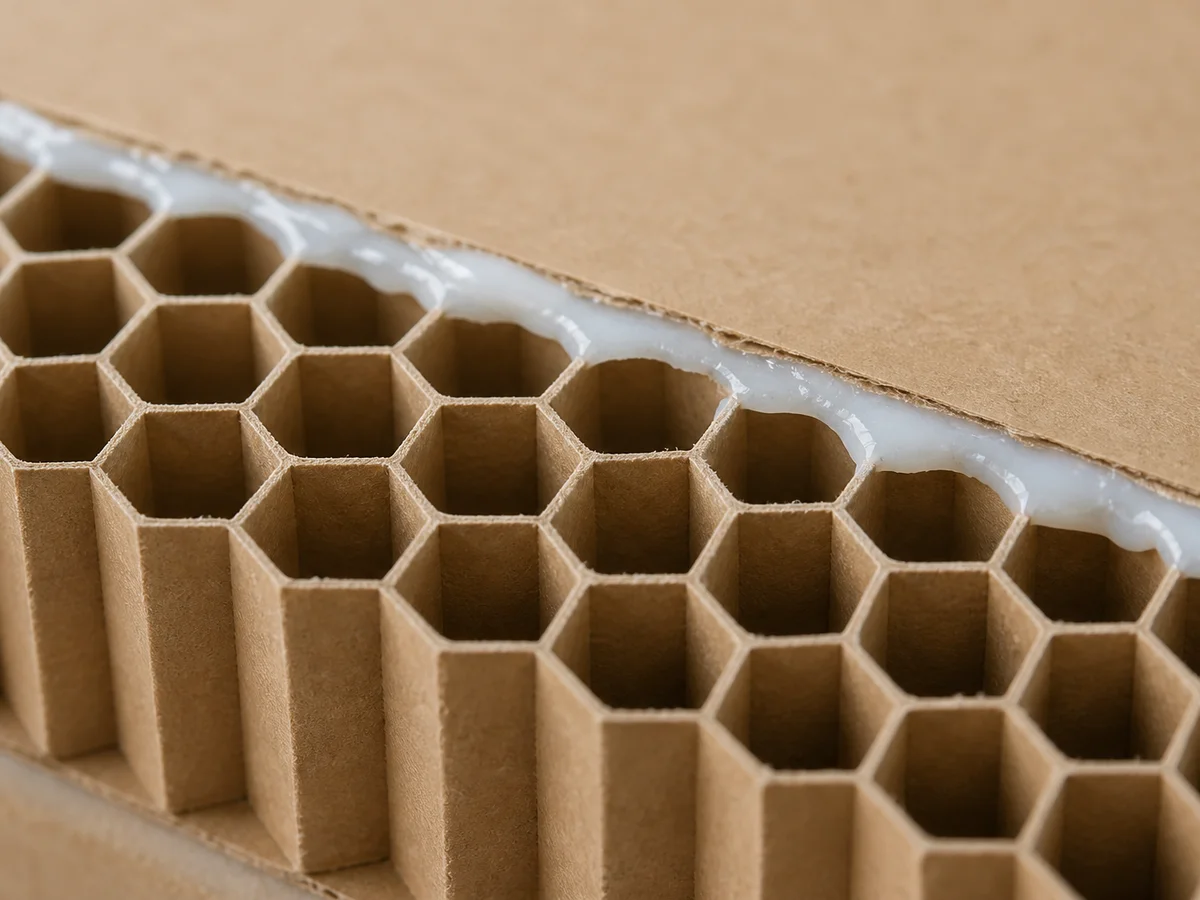
A taxa de aplicação define quanto adesivo penetra nas células hexagonais versus quanto fica na superfície do liner. Pouca cola: ancoragem mecânica fraca sob compressão. Muita cola: a carga de umidade aumenta sem ganho proporcional de resistência. As referências da nossa matriz incluem dextrina de base biológica em ~800–1.500 cps para expansão de miolo e enrolamento, e PVA de alto teor de sólidos em ~2.000–4.000 cps para laminação de painéis planos — utilize o TDS do fornecedor para sua gramatura (GSM) e tamanho de célula.
Equilíbrio entre Pressão e Prensagem/Estufa
A pressão do nip força o adesivo no kraft; o tempo de prensagem e a energia da estufa removem a água. Se a pressão for alta, mas o tempo de permanência for curto, você aprisiona a umidade. Se a estufa for agressiva, mas a pressão for leve, você seca a superfície enquanto o miolo permanece úmido — o empenamento retorna depois. A tecnologia de emulsão de quebra rápida em nossa página visa liberar a umidade mais rapidamente no estágio de nip, o que pode encurtar o tempo de prensagem/estufa (estudos citam até 20% de ganho de velocidade no rendimento da laminação em programas de clientes — não sendo uma garantia universal para todas as plantas).
Delaminação do Miolo sob Carga de Palete
A delaminação é o desprendimento do liner das células hexagonais quando cargas estáticas são empilhadas em paletes de papel. O tack de penetração profunda com agentes molhantes visa criar um travamento mecânico nas paredes das células. Alvos de compressão vertical acima de 1.000 kg/m² são citados em nossa página com materiais de miolo apropriados — qualifique com base na densidade do seu miolo, papel de revestimento e método de teste.
Dica Técnica de Engenharia
Nossos dados técnicos também mencionam um consumo de energia 15% menor em alguns programas. Trate as alegações de energia e velocidade como resultados de testes vinculados à redução do tempo de secagem, não como padrões fixos para qualquer laminadora.
Caminhos Químicos: Dextrina vs. PVA de Alto Teor de Sólidos
- Expansão de miolo / enrolamento: Dextrina de base biológica — alto tack úmido para limitar o colapso das células durante a expansão; rota de amido repolpável.
- Laminação de painéis (planeidade): PVA de alto teor de sólidos — umidade baixíssima para miolos de portas e painéis de móveis com propriedades antiempeno.
- Cargas estruturais pesadas: Mistura de PVA reforçada para rigidez de grau palete, onde a planeidade e a compressão devem ser aprovadas simultaneamente.
Efeito Banana ou Delaminação do Palete?
Revise adesivos para honeycomb com foco em laminação de baixa umidade, qualificação de compressão e opções repolpáveis de dextrina/PVA.
Ver Adesivos para HoneycombProdutividade Quando a Secagem é o Gargalo
Quando a laminadora precisa esperar os painéis estabilizarem, a capacidade da linha é limitada pela secagem — e não pela química de adesão. A menor carga de água por metro quadrado é a alavanca que libera velocidade. Compare testes de tempo para planeidade e compressão após condicionamento no mesmo tipo de painel antes de definir o vencedor.
Estudo: Migração para Sistema Antiempeno em Painéis Estruturais
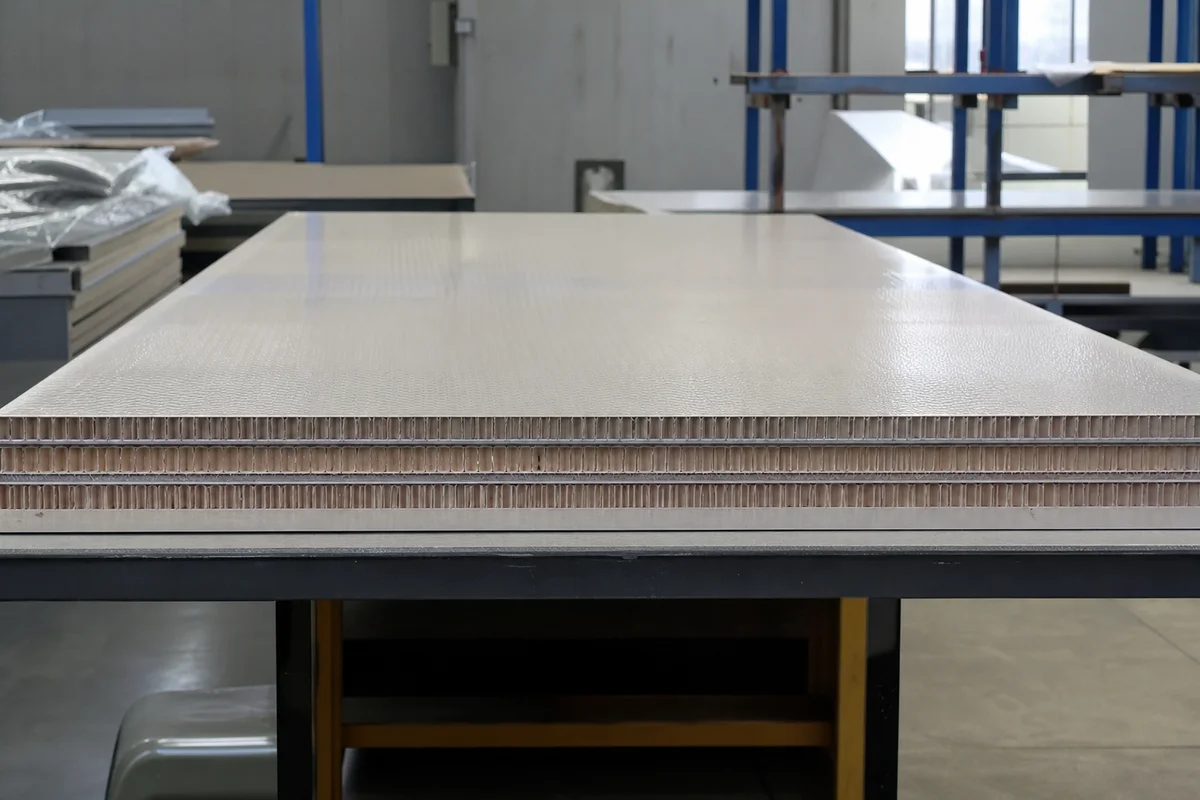
Um convertedor de honeycomb estrutural que enfrentava o efeito banana e longas janelas de secagem migrou para um sistema de laminação de baixa umidade. A qualificação manteve a planeidade e a compressão vinculadas — painéis mais planos ainda precisavam atender às expectativas de carga para paletes e miolos de porta. Resultados: saída de material plano mais estável, alvo de compressão acima de 1.000 kg/m² atingido e menor atraso por secagem. História completa: estudo de caso antiempeno honeycomb.
Estrutura Repolpável e Nota de Conformidade
As rotas de dextrina de base biológica suportam estruturas de honeycomb repolpáveis em fluxos padrão de recuperação de fibras. Embalagens secundárias adjacentes a alimentos frequentemente alinham-se à FDA 21 CFR 175.105 — e não contato direto com líquidos para todas as construções de honeycomb. Para uso industrial exclusivo em paletes, ainda assim documente o REACH e as necessidades de auditoria do cliente. Conversão estrutural relacionada: cantoneiras de proteção.
Checklist de Início
- Meça a direção e a magnitude do empenamento após armazenamento condicionado.
- Registre a taxa de espalhamento, gramatura de aplicação e sólidos por gramatura (GSM) do liner.
- Alinhe a pressão do nip e o tempo de prensagem à carga de água do adesivo.
- Realize testes de compressão vertical nos mesmos painéis testados para planeidade.
- Compare dextrina vs. PVA de alto teor de sólidos em tipos idênticos de painéis.
Conclusão Final
A prevenção de defeitos em honeycomb foca primeiro na gestão de umidade e depois na resistência. Controle o espalhamento e a pressão como um sistema de secagem, qualifique a planeidade e a compressão em conjunto e só então busque produtividade. Envie amostras de honeycomb para triagem laboratorial de compressão e antiempeno se desejar uma recomendação técnica estruturada.
Perguntas frequentes
Como prevenir o encanoamento (efeito banana) das chapas?
Utilize formulações com pouca água e alto teor de sólidos para limitar a umidade nas fibras kraft. Equilibre a taxa de aplicação, pressão de nip e o tempo de secagem/prensagem para que ambas as faces sequem uniformemente — eliminando o efeito banana na maioria dos programas quando o sistema está ajustado.
Qual resistência à compressão os painéis honeycomb podem atingir?
Com materiais de miolo e papéis de revestimento apropriados, nossos adesivos suportam resistências à compressão vertical superiores a 1.000 kg/m² em validações de clientes — sempre teste sua construção específica de painel e método de carga.
Os adesivos para honeycomb são repolpáveis?
Sim. As rotas de dextrina de base biológica e de PVA compatível são projetadas para se dispersarem na repolpagem, visando estruturas de embalagens de papel recicláveis.
Devo usar Dextrina ou PVA em minha linha?
A dextrina é adequada para expansão de miolo e enrolamento devido ao alto tack úmido; o PVA de alto teor de sólidos é focado na laminação de painéis planos com o mínimo de umidade. Cargas pesadas de paletes podem exigir blends de PVA reforçados — qualifique a planeidade e a compressão simultaneamente.
Qual é a quantidade mínima de pedido (MOQ)?
O MOQ padrão é de aproximadamente 1.000 kg. Oferecemos baldes de teste de 20 kg e amostras laboratoriais gratuitas de 1 kg para triagem de laminação.
Qualifique chapas planas em sua linha
Solicite 1 kg de material de laboratório cortesia (frete por conta do destinatário) após triagem técnica em seu substrato e condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.