
Adesivo para tubos de papel, tubetes e enrolamento rápido

Cola direto da fábrica para tubos de papel e tubetes industriais em suportes têxteis, tubetes de filme e fita. Graus à base de água de dextrina e PVA ajustados a camadas, aplicação e meta de esmagamento radial: triagem 1 kg e teste 20 kg na enroladora.
*Material de laboratório 1 kg sem custo; frete pré-pago pelo destinatário. Baldes de 20 kg para testes na enroladora. MOQ típico ~1.000 kg (IBC).*
✅ Esmagamento e corte qualificados no seu papel • Rotas dextrina/amido e PVA • Declarações REACH sob solicitação
Otimizado para:
Esmagamento qualificado
Resistência radial avaliada na sua pilha de camadas
Ajustado à linha
Reologia para velocidade do mandril e corte
40–60% sólidos
Sólidos conforme grau e janela de secagem
Programas de tubos e tubetes que qualificamos
Linhas têxteis, filme e fita exigem esforços diferentes; uma única cola raramente cobre todas as velocidades e metas.
Tubos têxteis (DTY/POY)
Carriers de fios de alta tensão precisam de emendas rígidas contra colapso radial; qualifique após condicionamento.
Tubetes de filme e alumínio
Linhas de união suaves limitam marcas superficiais em filmes sensíveis; equilibre tack úmido, corte e secagem.
Tubetes para fitas
Estabilidade dimensional sob variação térmica para fitas adesivas e de mascaramento; avalie geometria e esmagamento juntos.
De colapso e bordas viradas a uma janela qualificada
A maioria das falhas de tubos vem da janela de processo: resistência verde, corte e esmagamento condicionado.
Falhas comuns
Colapso radial do tubo
Ligação fraca ou mal ajustada deixa o tubete implodir sob tensão de enrolamento ou carga empilhada.
Cortes moles e bordas viradas
Tack úmido lento deixa o tubo mole para corte imediato, gerando curvatura de borda e deriva de forma.
Alta umidade e energia
Aplicação excessiva retém água entre camadas, aumenta tempo de forno e torna o esmagamento menos previsível.
Nossa solução
Triagem de esmagamento condicionado
Testes de laboratório e linha miram sua especificação na pilha real, inclusive após armazenamento e umidade.
Tack úmido rápido e corte limpo
Reologia para resistência verde no mandril, com cortes mais limpos sem apenas aumentar aplicação.
Sólidos e secagem compatíveis
Ajustamos teor de sólidos e tempo aberto à capacidade do forno antes de perseguir viscosidade maior.
Qualificação de enrolamento em alta velocidade
Antes de subir a velocidade do mandril, valide química, corte, tack úmido e esmagamento condicionado no mesmo tubete.

Falhas comuns em alta velocidade
O enrolamento mais rápido expõe problemas de janela de máquina antes da química.
-
Respingo e bordas viradas quando a reologia falha no aplicador ou faca.
-
Resistência verde lenta que deixa o tubete mole para corte.
-
Queda no esmagamento condicionado após armazenamento, umidade ou alta tensão.
O que verificar antes de trocar química
Comparação justa exige as mesmas condições de processo.
-
Papel, número de camadas, aplicação e parede-alvo.
-
Velocidade real, comportamento de corte e janela de secagem.
-
Estabilidade recém-cortada e desempenho após condicionamento.
Amido/dextrina vs. PVA em alta velocidade
As duas rotas funcionam, com prioridades diferentes.
-
Comece com amido ou dextrina para afinidade ao papel e posicionamento renovável.
-
Migre para PVA/PVAc quando tack, corte ou esmagamento exigirem margem.
-
Em linhas mistas, a resposta costuma ser sistema modificado ou misturado.
Checklist de corte, tack e esmagamento
Não aprove só pela sensação inicial.
-
O tubete mantém forma no mandril sem deformar?
-
O tack úmido permite manuseio e corte na velocidade qualificada?
-
O tubete final cumpre dimensão e esmagamento após armazenamento ou umidade?
Compartilhe velocidade de linha, papel, número de camadas e esmagamento-alvo. Selecionamos a química para amostra sem adivinhar.
Suporte de laboratório para convertedores de tubos
Simulamos esmagamento, corte e condicionamento no seu papel; sem promessa genérica de “1000 N”.
Triagem de esmagamento radial
Esmagamento e geometria alinhados à sua tensão e empilhamento.
Ajuste reológico de alta velocidade
Aplicador e faca avaliados na faixa de velocidade indicada.
Protocolo de condicionamento
Amostras passam por ciclos de umidade/armazenamento antes de aprovar exportação ou têxtil.
Ajuste por camadas, velocidade e esmagamento
Têxtil, filme e paredes pesadas pedem viscosidade, sólidos e tecnologia diferentes; confirme na sua enroladora.
| Aplicação | Tecnologia | Viscosidade típica | Benefício técnico |
|---|---|---|---|
| Tubos têxteis (DTY/POY) | 1.500–3.000 cps | Dextrina alto sólido / PVA | Emendas rígidas para alta tensão; esmagamento qualificado nas suas camadas. |
| Tubetes de filme e fita | 1.000–2.500 cps | Emulsão alto tack / PVA | Superfície lisa e corte limpo na velocidade qualificada. |
| Parede pesada / tambores de fibra | 400–800 cps | Silicato / blend PVA | Rigidez para empilhamento; secagem compatível com aplicação e sólidos. |
Tecnologia: 1.500–3.000 cps
Viscosidade típica: Dextrina alto sólido / PVA
Benefício técnico: Emendas rígidas para alta tensão; esmagamento qualificado nas suas camadas.
Tecnologia: 1.000–2.500 cps
Viscosidade típica: Emulsão alto tack / PVA
Benefício técnico: Superfície lisa e corte limpo na velocidade qualificada.
Tecnologia: 400–800 cps
Viscosidade típica: Silicato / blend PVA
Benefício técnico: Rigidez para empilhamento; secagem compatível com aplicação e sólidos.
Por que convertedores de tubos avaliam a Senda
Janelas de esmagamento qualificadas, adesivo ajustado ao mandril e escolha de química (amido/dextrina vs PVA) sem promessas de velocidade não verificadas.
Esmagamento e corte na sua linha
Duas rotas químicas
Documentação para auditoria
Documentação para qualidade e exportação
Graus para tubos industriais não são cola para canudos de contato alimentar; solicite declarações para seu uso final.
Escopo de conformidade
Tubos de embalagem alimentar podem exigir 175.105; tubetes têxteis podem precisar só de REACH/RoHS. Nomeie o grau antes de declarar conformidade.
- FDA 175.105 ( Rotas indiretas para embalagem alimentar quando aplicável (depende da estrutura) )
- REACH & RoHS ( Declarações SVHC sob solicitação )
- Rotas repolpáveis ( Opções à base de água; dependem do moinho e da pilha de revestimentos )
TDS, SDS, DoC e CoA por lote para o grau nominado, limitados ao seu programa de tubos.
Linhas relacionadas de conversão de papel
O enrolamento de tubos é uma estação; compare preparo de pó e protetores de borda sem misturar a lógica de qualificação com cola líquida para tubetes.

Adesivo em pó para tubos de papel
Rota de pó seco de amido/dextrina para plantas que misturam ou cozinham no local; compare frete, preparo, pot life e esmagamento antes da troca.
Ver rota de adesivo em pó
Adesivos para protetores de borda
Colagem de camadas para perfil V e U em proteção de pallets; resistência sob cinta, diferente da emenda espiral.
Ver graus para protetores
O enrolamento de alta tensão em tubetes têxteis largos continuava colapsando até qualificarmos um PVA de maior sólido na nossa pilha. O protocolo de esmagamento e condicionamento da Senda gerou dados auditáveis, não só uma alegação de ficha técnica.
Prova técnica
Compartilhe com engenharia de processo após pedir amostras. Rota principal: triagem de laboratório + pacote de auditoria pelos botões acima.
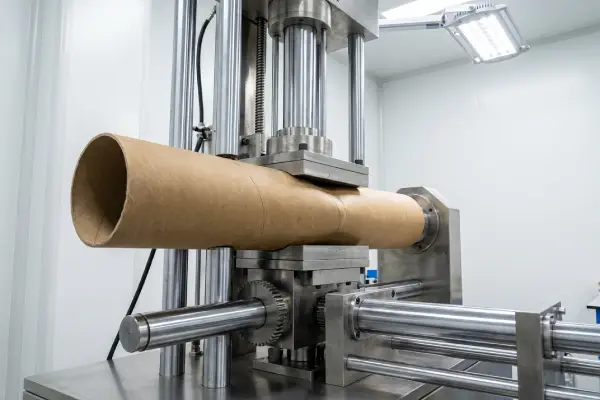 CASO
Caso: janela de enrolamento rápido
Como um convertedor ajustou tack úmido e corte para manter esmagamento condicionado sem apenas aumentar aplicação.
Ler o caso completo →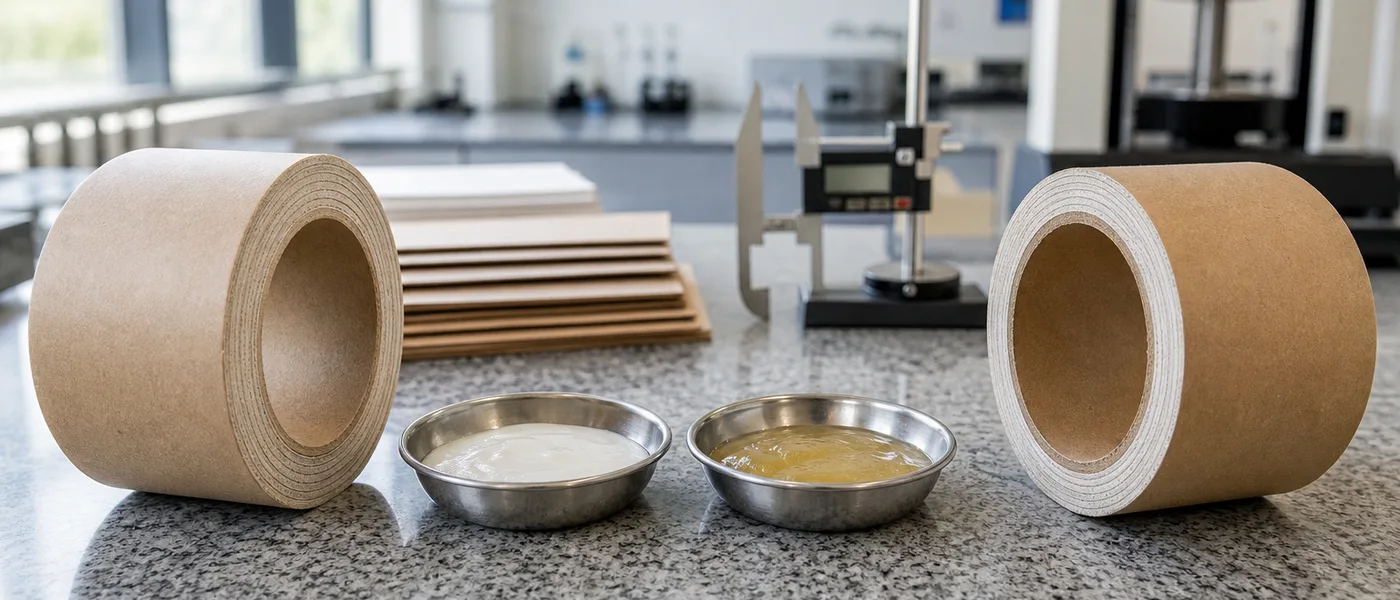 GUIA QUÍMICO
Guia: amido vs PVA para tubos
Compare posicionamento biobasado, tack úmido, estabilidade de velocidade e esmagamento final antes de trocar química.
Ler artigo completo →Perguntas frequentes
Respostas sobre adesivos, qualificação e suporte técnico.
Amido/dextrina vs PVA: qual adesivo testar primeiro?
Muitas linhas começam com amido ou dextrina por custo e afinidade ao papel; migram para PVA/PVAc quando tack, corte ou esmagamento precisam de mais margem.
Adesivos de amido são biobasados ou biodegradáveis?
Amido e dextrina costumam ser matérias-primas biobasadas, mas biodegradabilidade depende da formulação completa. Qualifique antes de assumir.
Como funcionam MOQ, prazo de entrega e amostras para qualificar esta aplicação?
MOQ típico ~1.000 kg. Prazo comum 7–10 dias úteis. Comece com 1 kg de laboratório e depois baldes de 20 kg.
Como qualificam esmagamento radial conforme diâmetro, camadas de papel e velocidade de enrolamento?
Avaliamos tubetes recém-cortados e condicionados no seu papel, camadas e aplicação; metas são acordadas no teste.
Quais velocidades o adesivo suporta com nosso papel, aplicação e janela de secagem?
Limites são específicos da linha: aplicador, sólidos, secagem e tack devem ser validados juntos. Informe sua faixa de RPM.
Qual teor de sólidos vocês fornecem para nossa velocidade de linha e janela de secagem?
Frequentemente ~40–60%, conforme secagem e rigidez necessárias. Confirme no TDS do grau.
Vocês podem fornecer documentação REACH e RoHS para o grau que aprovarmos?
Declarações REACH/RoHS estão disponíveis sob solicitação para graus nominados; informe o mercado de exportação.
Qual vida útil e quais condições de armazenamento vocês recomendam para o grau aprovado?
Normalmente 6–12 meses lacrado a 5–35°C em graus à base de água; proteger de congelamento e confirmar no TDS.
