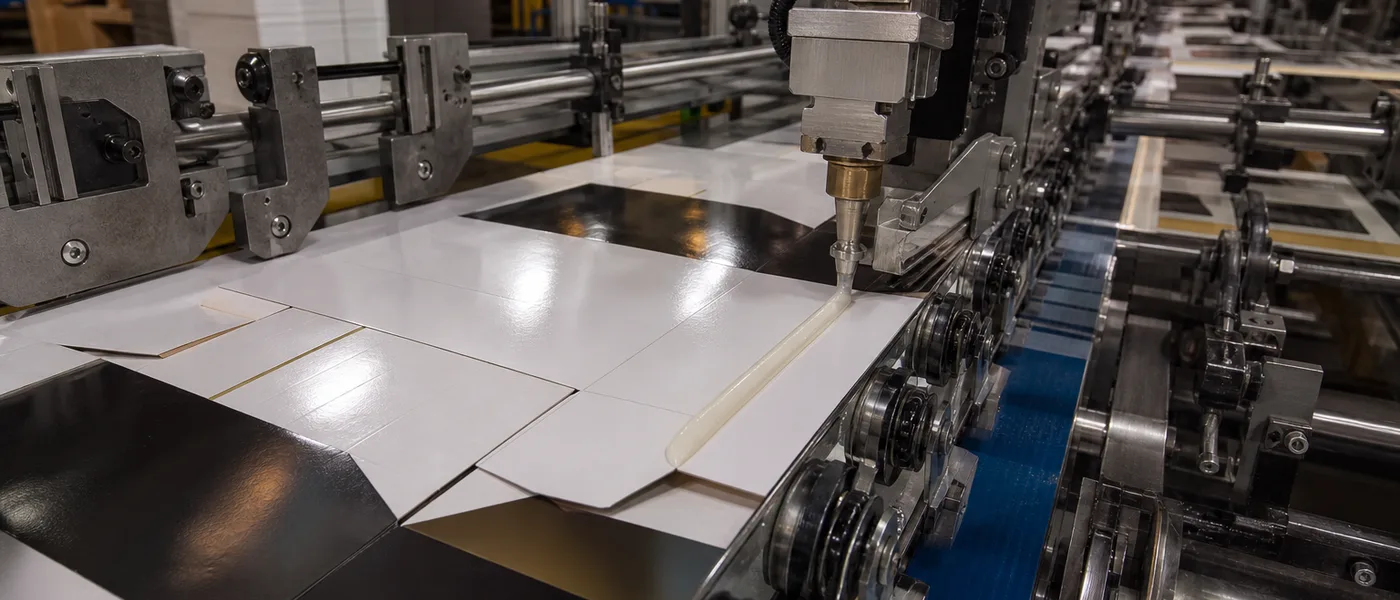
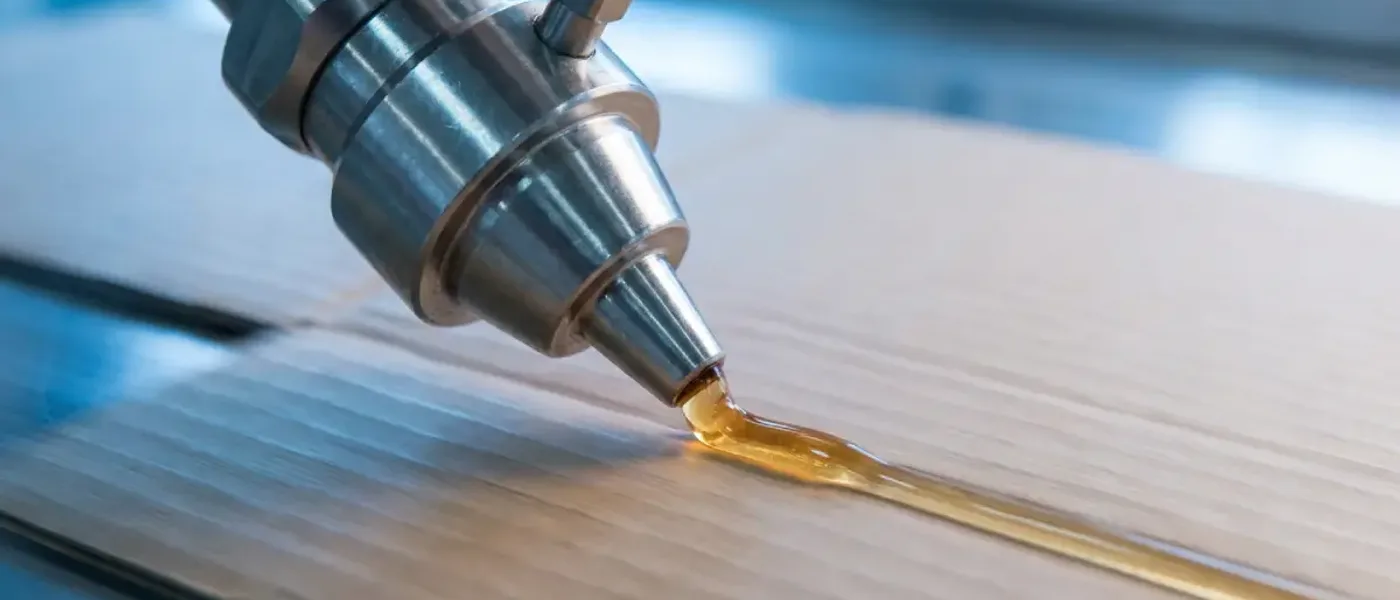
La viscosidad del adhesivo termofusible es una de las propiedades más críticas que determina el éxito de la aplicación en la fabricación. Comprender cómo la viscosidad afecta el rendimiento, los métodos de aplicación y la calidad del producto final es esencial para seleccionar el adhesivo adecuado para sus necesidades específicas.
Índice
- ·¿Qué es la viscosidad y por qué es importante?
- ·Medición de la viscosidad del adhesivo termofusible
- ·Factores que afectan la viscosidad
- ·Selección de la viscosidad correcta
- ·Problemas comunes relacionados con la viscosidad y sus soluciones
- ·Mejores prácticas para la gestión de la viscosidad
- ·Conclusión
- ·Preguntas frecuentes
En esta guía completa, exploraremos los fundamentos de la viscosidad de los adhesivos termofusibles, los métodos de medición, los factores que influyen en la viscosidad y consideraciones prácticas para la línea. Para química de empaque, consulte EVA vs. metalloceno y termofusible vs. base agua.
¿Qué es la viscosidad y por qué es importante?
La viscosidad, en términos simples, es una medida de la resistencia de un fluido a fluir. Para los adhesivos termofusibles, la viscosidad determina con qué facilidad fluye el adhesivo cuando se derrite y se aplica. Esta propiedad impacta directamente en:
- Método de aplicación: Los adhesivos de baja viscosidad funcionan bien con aplicadores de pulverización o de línea fina, mientras que los adhesivos de alta viscosidad requieren equipos diferentes.
- Fuerza de adhesión: La viscosidad afecta qué tan bien el adhesivo penetra los sustratos y forma uniones fuertes.
- Tiempo abierto: El tiempo disponible para posicionar las piezas antes de que el adhesivo se seque.
- Velocidad de producción: Una viscosidad más alta puede requerir velocidades de aplicación más lentas o configuraciones de equipo diferentes.
Medición de la viscosidad del adhesivo termofusible
La viscosidad se mide típicamente en centipoise (cP) o Pascal-segundos (Pa·s). El método más común para los adhesivos termofusibles es usar un viscosímetro Brookfield a la temperatura de aplicación. Las temperaturas de prueba estándar varían de 150°C a 200°C, dependiendo del tipo de adhesivo.
"Comprender la viscosidad a su temperatura de aplicación es crucial. Un adhesivo que fluye perfectamente a 180°C podría ser demasiado espeso o demasiado fluido a su temperatura de operación real de 160°C."
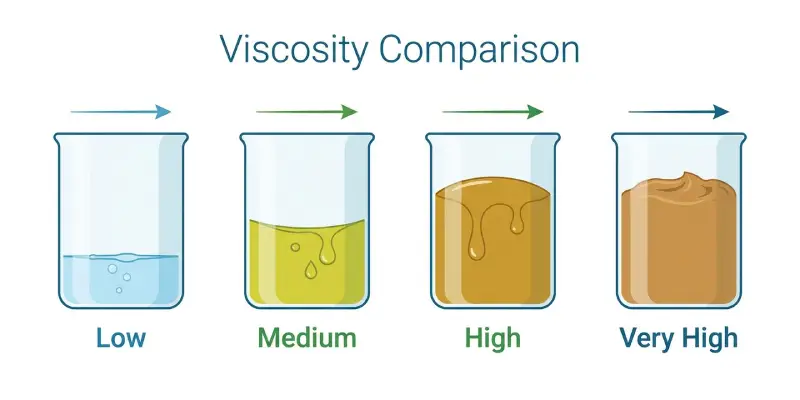
Rangos de viscosidad por aplicación
Diferentes aplicaciones requieren diferentes rangos de viscosidad:
Ideal para aplicaciones de pulverización, dispensación de líneas finas y sustratos porosos. Estos adhesivos fluyen fácilmente y penetran bien.
Rango versátil adecuado para la mayoría de las aplicaciones de propósito general, incluyendo empaques, carpintería y ensamblaje.
Ideal para aplicaciones de relleno de huecos, unión de superficies irregulares y situaciones que requieren una alta adherencia inicial.
Se utiliza para uniones estructurales, aplicaciones de alta resistencia y cuando se desea un flujo mínimo.
Factores que afectan la viscosidad
Varios factores influyen en la viscosidad de los adhesivos termofusibles:
Temperatura
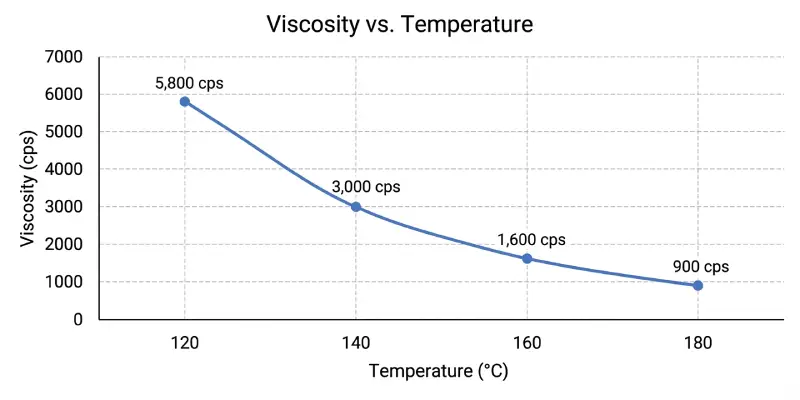
La temperatura tiene el impacto más significativo en la viscosidad. A medida que aumenta la temperatura, la viscosidad disminuye exponencialmente. Esta relación es la razón por la cual el control preciso de la temperatura es esencial en los sistemas de aplicación de termofusibles. Una variación de temperatura de solo 10°C puede cambiar la viscosidad en un 30-50%.
Tipo de polímero y peso molecular
El polímero base en la formulación del adhesivo determina sus características fundamentales de viscosidad. Los polímeros de mayor peso molecular generalmente dan como resultado una mayor viscosidad. Los polímeros comunes incluyen:
- Copolímeros de etileno-acetato de vinilo (EVA)
- Poliolefinas (polietileno, polipropileno)
- Poliamidas
- Poliuretanos
- Copolímeros de bloque de estireno
Selección de la viscosidad correcta
Elegir la viscosidad adecuada requiere considerar múltiples factores:
Características del sustrato
Los sustratos porosos (papel, cartón, madera) se benefician de adhesivos de menor viscosidad que pueden penetrar y crear uniones mecánicas. Los sustratos no porosos (plástico, metal) pueden requerir adhesivos de mayor viscosidad con mejores propiedades de humectación de la superficie.
Equipo de aplicación
Las capacidades y limitaciones de su equipo influirán en la selección de la viscosidad. Verifique las especificaciones del fabricante de su equipo para conocer los rangos de viscosidad recomendados. Algunos aplicadores funcionan mejor dentro de ventanas de viscosidad específicas.
Velocidad de producción
Las líneas de producción de alta velocidad pueden requerir adhesivos de menor viscosidad que fluyan rápidamente y se sequen con celeridad. Los procesos más lentos pueden acomodar adhesivos de mayor viscosidad que pueden ofrecer una mejor fuerza de unión o capacidades de relleno de huecos.
Problemas comunes relacionados con la viscosidad y sus soluciones
Problema: Adhesivo demasiado espeso
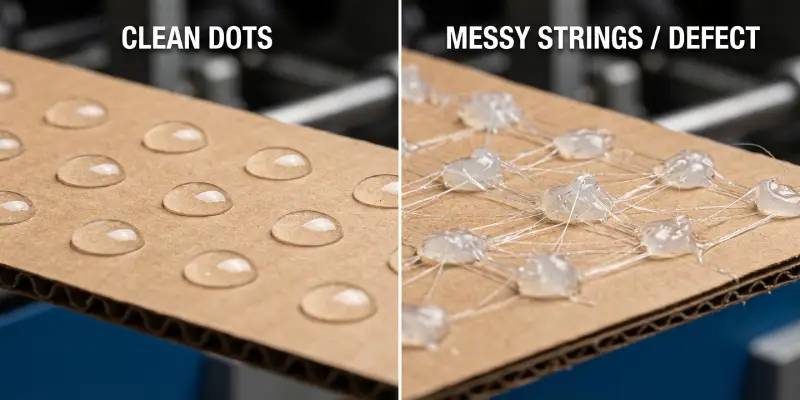
Síntomas: Flujo deficiente, stringing, obstrucción del equipo y cobertura incompleta.
Soluciones:
- Aumente la temperatura de aplicación dentro de límites seguros
- Cambie a un grado adhesivo de menor viscosidad
- Revise el equipo para detectar bloqueos
- Verifique la calibración de temperatura
Problema: Adhesivo demasiado fluido
Síntomas: Flujo excesivo, goteo, relleno deficiente de gaps y uniones débiles.
Soluciones:
- Reduzca la temperatura de aplicación
- Cambie a un grado adhesivo de mayor viscosidad
- Ajuste la tasa o el patrón de aplicación
- Considere modificaciones del equipo
¿Necesita una muestra para probar?
¿No está seguro de qué viscosidad se adapta a su maquinaria? Obtenga una muestra gratuita de 1 kg para realizar una prueba en vivo.
Obtener muestra gratisMejores prácticas para la gestión de la viscosidad
Para garantizar un rendimiento y una calidad constantes:
- Mantener una temperatura constante: Use controladores de temperatura calibrados y monitoree regularmente.
- Siga las especificaciones del fabricante: Adhiérase a las temperaturas de aplicación y los rangos de viscosidad recomendados.
- Pruebe en condiciones de operación: Mida la viscosidad a su temperatura de aplicación real, no solo en condiciones de prueba estándar.
- Monitoree el rendimiento del equipo: Los cambios en el caudal o la calidad de la aplicación pueden indicar problemas de viscosidad.
- Mantenga registros: Documente los ajustes de temperatura, las tasas de aplicación y los resultados de rendimiento para la solución de problemas.
Conclusión
Comprender la viscosidad del adhesivo termofusible es fundamental para lograr un rendimiento de unión óptimo. Al considerar sus sustratos, equipos, requisitos de producción y condiciones de aplicación, puede seleccionar el grado de viscosidad adecuado para sus necesidades específicas.
Si no está seguro de la mejor viscosidad para su aplicación, consulte con especialistas en adhesivos que puedan brindarle orientación técnica y recomendarle productos según sus requisitos específicos. La selección y aplicación adecuadas de adhesivos termofusibles pueden mejorar significativamente la eficiencia de su fabricación y la calidad del producto.
Preguntas frecuentes
¿Puedo aumentar la temperatura del tanque para reducir la viscosidad del termofusible?
Debe tener cuidado. Si bien aumentar la temperatura mejora el flujo, exceder el rango recomendado (p. ej., >180°C) causa carbonización del termofusible y obstrucciones en la boquilla. Siempre verifique primero el límite de la Hoja de Datos Técnicos (TDS) para evitar degradar el adhesivo.
¿Por qué mi adhesivo termofusible forma "hilos de ángel" (stringing)?
El hilado generalmente ocurre cuando la viscosidad del termofusible es demasiado alta para cortarse limpiamente en la boquilla, o el aire lo enfría demasiado rápido. Intente aumentar la temperatura en 5-10°C. Si eso falla, cambie a un grado de viscosidad más bajo destinado a líneas de alta velocidad.
¿Un termofusible de mayor viscosidad proporciona una unión más fuerte?
No necesariamente. La alta viscosidad puede evitar que el adhesivo "humedezca" (penetre) la superficie. Para sustratos difíciles como el papel brillante, un termofusible de menor viscosidad a menudo se adhiere mejor porque fluye hacia los poros microscópicos antes de fraguar.
¿Por qué la viscosidad del termofusible fluctúa durante un turno de producción?
Esto a menudo se debe al "choque térmico". Si los operadores agregan una gran cantidad de pellets fríos al tanque de una vez, enfría drásticamente el sistema y dispara la viscosidad. Recomendamos el método de "alimentar poco y con frecuencia" para mantener la estabilidad.
¿Cómo elijo la viscosidad de termofusible adecuada para el sellado de cajas?
Depende de la velocidad de la línea. Los sistemas de alimentación automática de alta velocidad (>50 paquetes/min) necesitan baja viscosidad (1,000 cP) para un corte limpio. Las líneas más lentas o las pistolas manuales se benefician de una viscosidad más alta (3,000 cP) para evitar goteos y asegurar un buen relleno de huecos.
¿Listo para optimizar su producción?
Obtenga una cotización personalizada o un kit de muestra gratuito para su aplicación específica.
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.