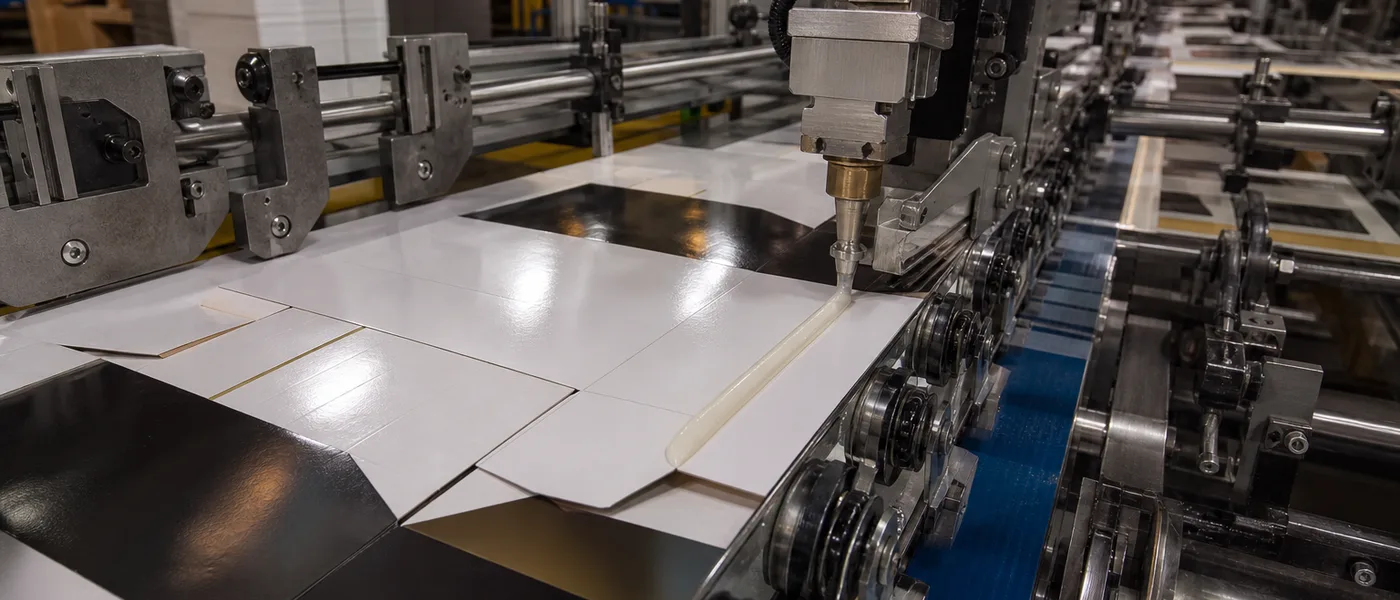
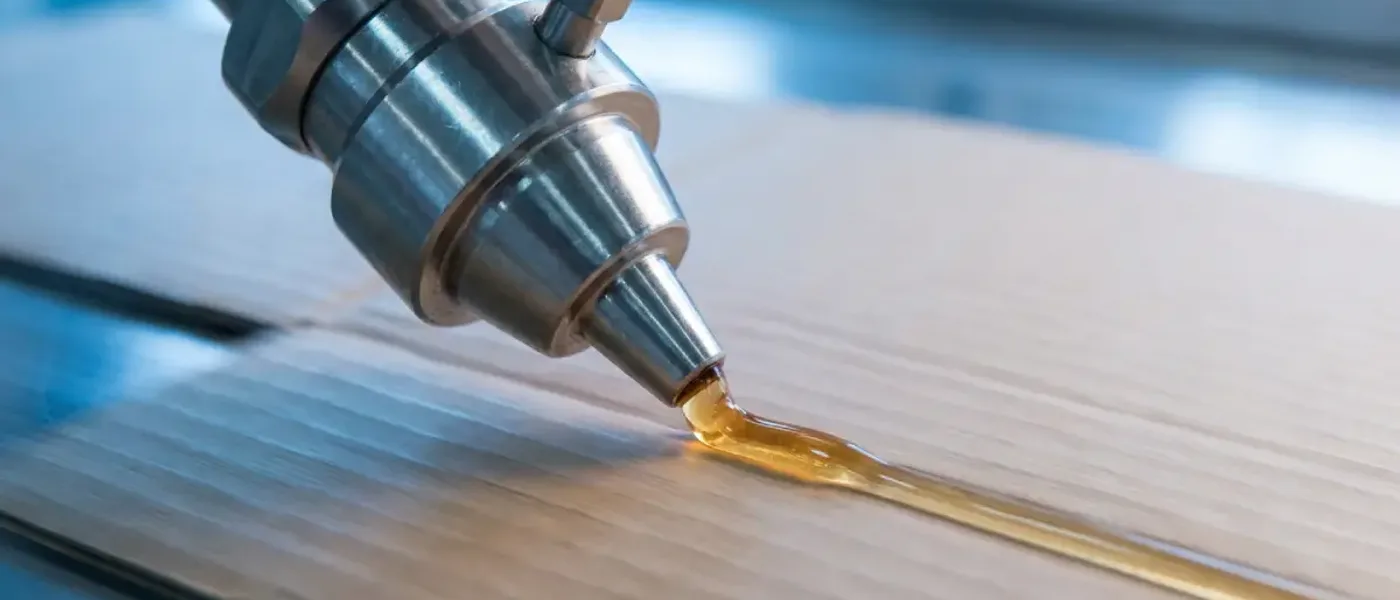
Die Viskosität von Hotmelt-Klebstoffen ist eine der wichtigsten Eigenschaften für erfolgreiche Applikation in der Fertigung. Wer versteht, wie Viskosität Leistung, Auftragsmethode und Endproduktqualität beeinflusst, kann den passenden Klebstoff für den konkreten Bedarf auswählen.
Inhaltsverzeichnis
In diesem umfassenden Leitfaden betrachten wir die Grundlagen der Viskosität vonHotmelt-Klebstoffen, Messmethoden, Einflussfaktoren und praktische Überlegungen für das Linien-Setup. Für verpackungsspezifische Chemie sieheEVA vs. MetalloceneundHotmelt vs. wasserbasiert.
Was ist Viskosität und warum ist sie wichtig?
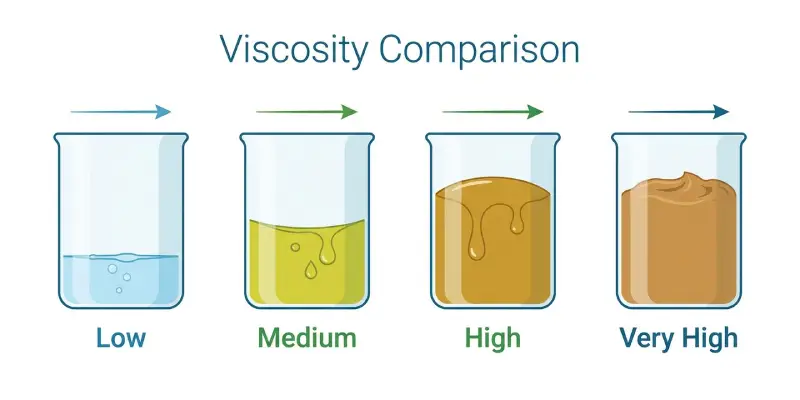
Viskosität ist vereinfacht ein Maß für den Widerstand einer Flüssigkeit gegen Fließen. Bei Hotmelt-Klebstoffen bestimmt sie, wie leicht der Klebstoff im geschmolzenen Zustand fließt und appliziert wird. Diese Eigenschaft wirkt sich direkt aus auf:
- Auftragsmethode:Klebstoffe mit niedriger Viskosität eignen sich gut für Sprüh- oder Feinlinienapplikatoren, während hochviskose Klebstoffe andere Ausrüstung benötigen.
- Klebfestigkeit:Viskosität beeinflusst, wie gut der Klebstoff in Substrate eindringt und starke Verbindungen bildet.
- Offene Zeit:die verfügbare Zeit zum Positionieren von Teilen, bevor der Klebstoff abbindet.
- Produktionsgeschwindigkeit:höhere Viskosität kann langsamere Auftragsraten oder andere Anlagenkonfigurationen erfordern.
Messung der Hotmelt-Klebstoffviskosität
Viskosität wird typischerweise in Centipoise (cP) oder Pascal-Sekunden (Pa·s) gemessen. Die gebräuchlichste Methode für Hotmelt-Klebstoffe ist ein Brookfield-Viskosimeter bei Applikationstemperatur. Standard-Prüftemperaturen liegen je nach Klebstofftyp zwischen 150°C und 200°C.
"Viskosität bei Ihrer Applikationstemperatur zu verstehen ist entscheidend. Ein Klebstoff, der bei 180°C perfekt fließt, kann bei Ihrer tatsächlichen Betriebstemperatur von 160°C zu dick oder zu dünn sein."
Viskositätsbereiche nach Anwendung
Unterschiedliche Anwendungen benötigen unterschiedliche Viskositätsbereiche:
Ideal für Sprühanwendungen, Feinliniendosierung und poröse Substrate. Diese Klebstoffe fließen leicht und dringen gut ein.
Vielseitiger Bereich für die meisten allgemeinen Anwendungen, einschließlich Verpackung, Holzbearbeitung und Montage.
Am besten für Gap-Filling, Verklebung unregelmäßiger Oberflächen und Situationen mit hohem Anfangstack.
Eingesetzt für strukturelle Verklebung, Heavy-Duty-Anwendungen und wenn minimaler Fluss gewünscht ist.
Faktoren, die Viskosität beeinflussen
Mehrere Faktoren beeinflussen die Viskosität von Hotmelt-Klebstoffen:
Temperatur
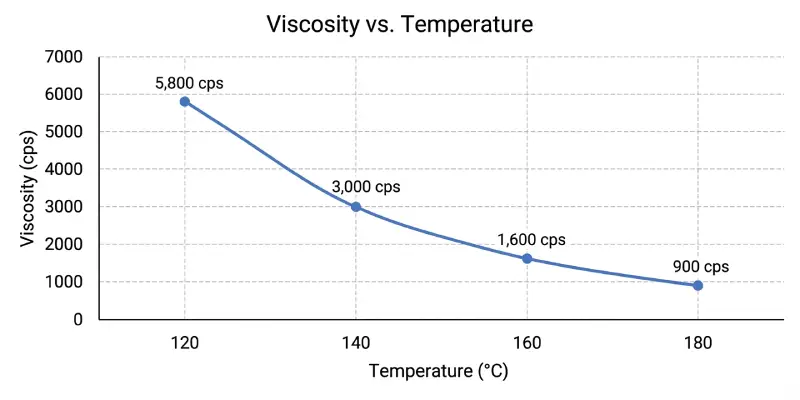
Temperatur hat den größten Einfluss auf die Viskosität. Mit steigender Temperatur sinkt die Viskosität exponentiell. Genau deshalb ist präzise Temperaturkontrolle in Hotmelt-Applikationssystemen essenziell. Schon 10°C Abweichung können die Viskosität um 30-50% verändern.
Polymertyp und Molekulargewicht
Das Basispolymer in der Klebstoffformulierung bestimmt die grundlegenden Viskositätseigenschaften. Polymere mit höherem Molekulargewicht führen im Allgemeinen zu höherer Viskosität. Häufige Polymere sind:
- Ethylen-Vinylacetat-Copolymere (EVA)
- Polyolefine (Polyethylen, Polypropylen)
- Polyamide
- Polyurethane
- Styrol-Blockcopolymere
Die richtige Viskosität auswählen
Die Auswahl der passenden Viskosität erfordert die Betrachtung mehrerer Faktoren:
Substrateigenschaften
Poröse Substrate wie Papier, Karton und Holz profitieren von niedrigviskosen Klebstoffen, die eindringen und mechanische Verankerung bilden. Nicht poröse Substrate wie Kunststoff und Metall können höher viskose Klebstoffe mit besserer Oberflächenbenetzung benötigen.
Applikationsausrüstung
Die Fähigkeiten und Grenzen Ihrer Ausrüstung beeinflussen die Viskositätsauswahl. Prüfen Sie die Spezifikationen des Anlagenherstellers für empfohlene Viskositätsbereiche. Manche Applikatoren arbeiten am besten innerhalb enger Viskositätsfenster.
Produktionsgeschwindigkeit
Hochgeschwindigkeitslinien können niedrigviskose Klebstoffe benötigen, die schnell fließen und rasch abbinden. Langsamere Prozesse können höher viskose Klebstoffe aufnehmen, die bessere Klebfestigkeit oder Gap-Filling bieten.
Häufige viskositätsbezogene Probleme und Lösungen
Problem: Klebstoff zu dick
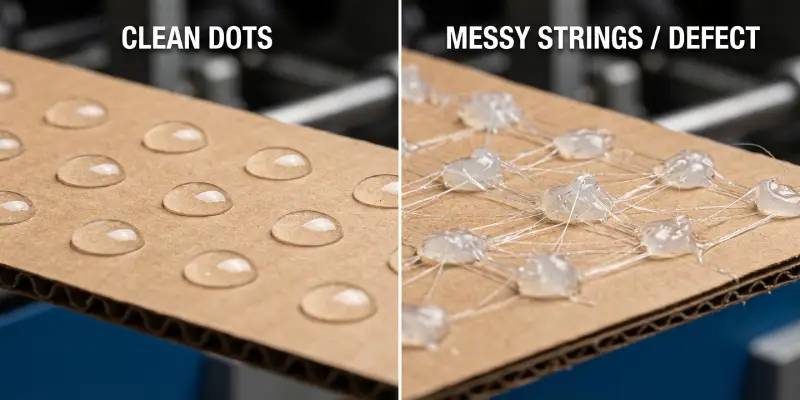
Symptome:schlechter Fluss, Stringing, verstopfte Ausrüstung, unvollständige Abdeckung.
Lösungen:
- Applikationstemperatur innerhalb sicherer Grenzen erhöhen
- Auf einen Klebstoffgrade mit niedrigerer Viskosität wechseln
- Ausrüstung auf Blockaden prüfen
- Temperaturkalibrierung verifizieren
Problem: Klebstoff zu dünn
Symptome:übermäßiger Fluss, Tropfen, schwaches Gap-Filling, schwache Verbindungen.
Lösungen:
- Applikationstemperatur reduzieren
- Auf einen Klebstoffgrade mit höherer Viskosität wechseln
- Auftragsrate oder Muster anpassen
- Anlagenmodifikationen erwägen
Benötigen Sie eine Probe zum Testen?
Unsicher, welche Viskosität zu Ihrer Maschine passt? Fordern Sie eine kostenlose 1-kg-Probe für einen Live-Test an.
Kostenlose Probe erhaltenBest Practices für Viskositätsmanagement
Für konstante Leistung und Qualität:
- Konstante Temperatur halten:kalibrierte Temperaturregler nutzen und regelmäßig überwachen.
- Herstellerspezifikationen befolgen:empfohlene Applikationstemperaturen und Viskositätsbereiche einhalten.
- Unter Betriebsbedingungen testen:Viskosität bei Ihrer tatsächlichen Applikationstemperatur messen, nicht nur unter Standardprüfbedingungen.
- Anlagenleistung überwachen:Änderungen bei Durchflussrate oder Auftragsqualität können auf Viskositätsprobleme hinweisen.
- Aufzeichnungen führen:Temperatureinstellungen, Auftragsraten und Leistungsergebnisse für Troubleshooting dokumentieren.
Fazit
Das Verständnis der Hotmelt-Klebstoffviskosität ist grundlegend für optimale Klebleistung. Wenn Sie Substrate, Ausrüstung, Produktionsanforderungen und Applikationsbedingungen berücksichtigen, können Sie den richtigen Viskositätsgrade für Ihren konkreten Bedarf auswählen.
Wenn Sie unsicher sind, welche Viskosität am besten zu Ihrer Anwendung passt, sprechen Sie mit Klebstoffspezialisten, die technische Beratung geben und Produkte anhand Ihrer Anforderungen empfehlen können. Richtige Auswahl und Applikation von Hotmelt-Klebstoffen können Fertigungseffizienz und Produktqualität deutlich verbessern.
Häufig gestellte Fragen
Kann ich die Tanktemperatur erhöhen, um die Hotmelt-Viskosität zu senken?
Seien Sie vorsichtig. Höhere Temperatur verbessert zwar den Fluss, aber das Überschreiten des empfohlenen Bereichs, zum Beispiel über 180°C, verursacht Charring des Hotmelts und verstopfte Düsen. Prüfen Sie immer zuerst die Grenze im Technical Data Sheet (TDS), um Klebstoffabbau zu vermeiden.
Warum zieht mein Hotmelt-Klebstoff Fäden, also "Angel Hair"?
Stringing entsteht meist, wenn die Hotmelt-Viskosität zu hoch ist, um an der Düse sauber abzureißen, oder wenn die Luft den Klebstoff zu schnell abkühlt. Versuchen Sie, die Temperatur um 5-10°C zu erhöhen. Wenn das nicht hilft, wechseln Sie zu einem niedrigviskosen Grade für Hochgeschwindigkeitslinien.
Liefert Hotmelt mit höherer Viskosität eine stärkere Verklebung?
Nicht unbedingt. Hohe Viskosität kann verhindern, dass der Klebstoff die Oberfläche richtig benetzt oder eindringt. Bei schwierigen Substraten wie glänzendem Papier bindet ein niedriger viskoser Hotmelt oft besser, weil er vor dem Abbinden in mikroskopische Poren fließt.
Warum schwankt die Hotmelt-Viskosität während einer Produktionsschicht?
Das liegt häufig an "thermal shock". Wenn Bediener eine große Menge kalter Pellets auf einmal in den Tank geben, kühlt das System drastisch ab und die Viskosität steigt sprunghaft. Wir empfehlen die Methode "wenig und häufig nachfüllen", um Stabilität zu halten.
Wie wähle ich die richtige Hotmelt-Viskosität für Case Sealing?
Das hängt von der Liniengeschwindigkeit ab. High-speed Auto-Feeding-Systeme über 50 Packs/min benötigen niedrige Viskosität, etwa 1.000 cP, für sauberen Cutoff. Langsamere Linien oder Handpistolen profitieren von höherer Viskosität, etwa 3.000 cP, um Tropfen zu vermeiden und gutes Gap-Filling sicherzustellen.
Facestock für Rheologie-Screening senden
Fordern Sie kostenloses 1-kg-Labormaterial an, Versand durch den Empfänger, nachdem Screening auf Ihrem Substrat und unter Ihren Linienbedingungen erfolgt ist.
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.