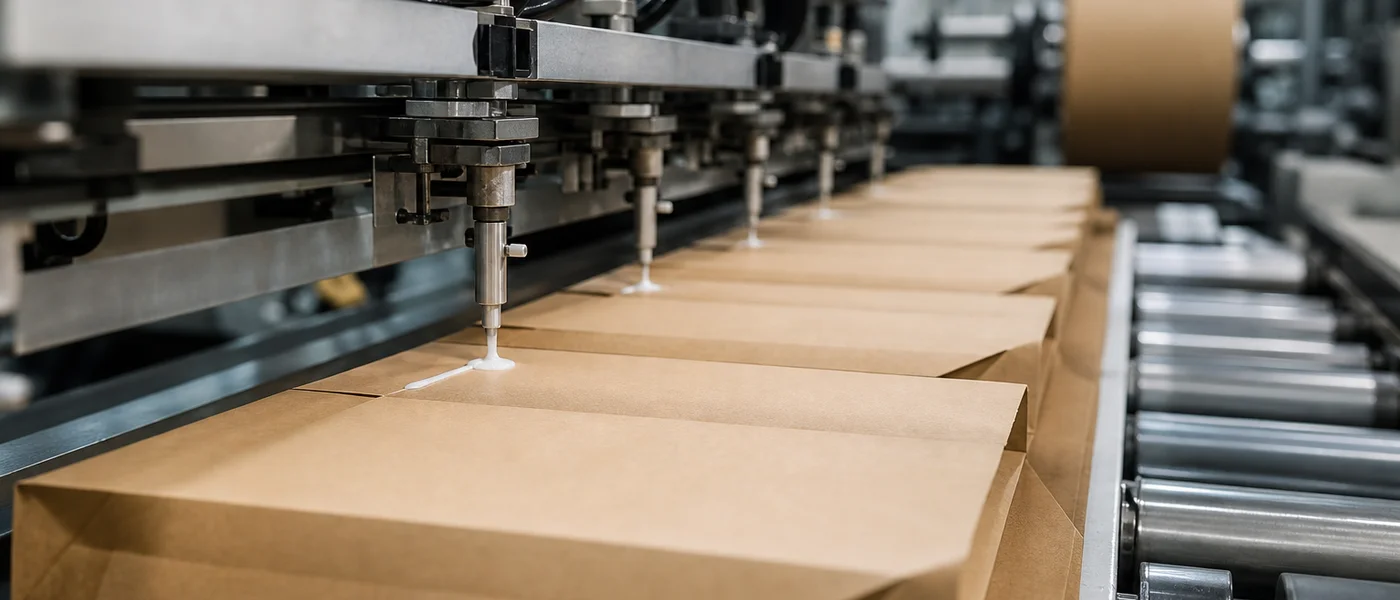
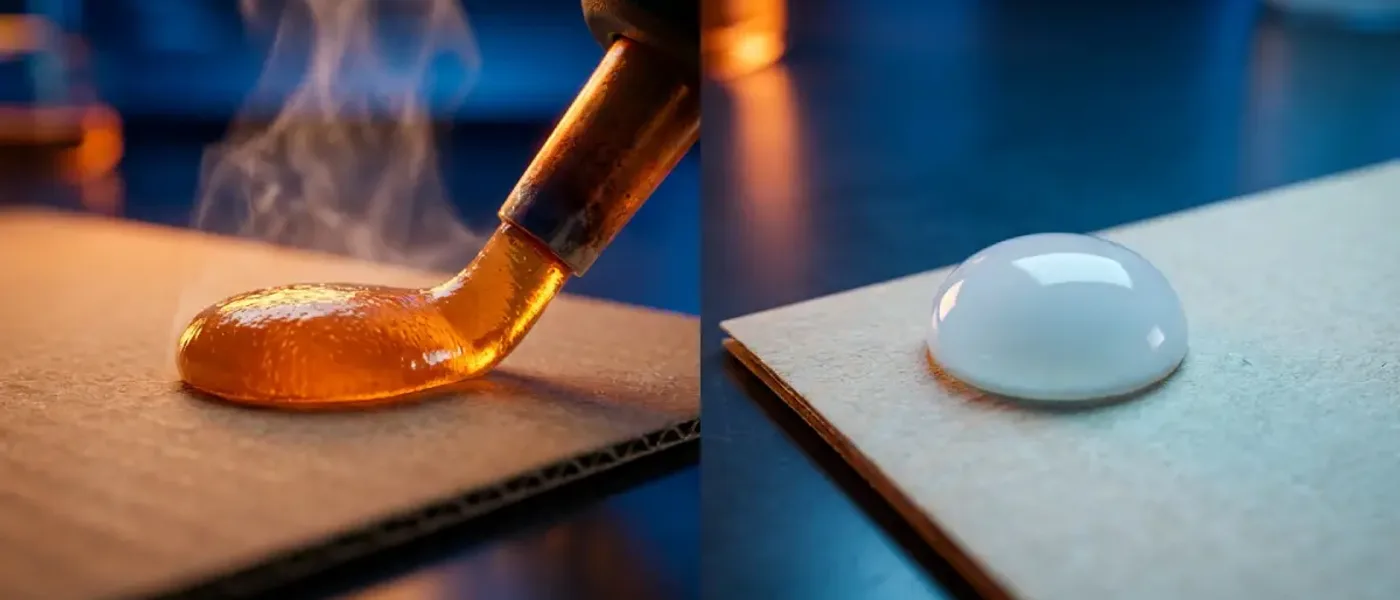
Optimieren Sie Klebstoffabdeckung, Nip-Druck und Papierqualität auf V-board-Linien, um Delamination durch Umreifung, weiche Ecken und langsames Trocknen zu stoppen, plus Qualifizierung der Biegefestigkeit für schwere Profile.
Inhaltsverzeichnis
- ·Warum V-board unter Umreifung versagt
- ·Abdeckung gegenüber Klebstoffgewicht
- ·Kompressionsdruck und Nip-Design
- ·Kompromisse bei Papierqualität und Ply-Anzahl
- ·High-Solid VAE für schnellere Trocknung
- ·Interpretation der Balkenprüfung (qualitativ)
- ·Fall: Delamination durch Umreifung eliminiert
- ·Repulpable Bindung und Compliance
- ·Startup-Checkliste
- ·Fazit
- ·Häufig gestellte Fragen
V-board sieht auf dem Laminator gut aus und versagt später auf der Palette. Die Bandspannung findet zuerst die schwächste Ply-Linie, oft am Außenwinkel; danach wirkt die Ausbreitung wie "schlechtes Papier", obwohl das eigentliche Problem Abdeckung, Kompression oder Restfeuchte in einem stärkereichen Klebstoff ist.
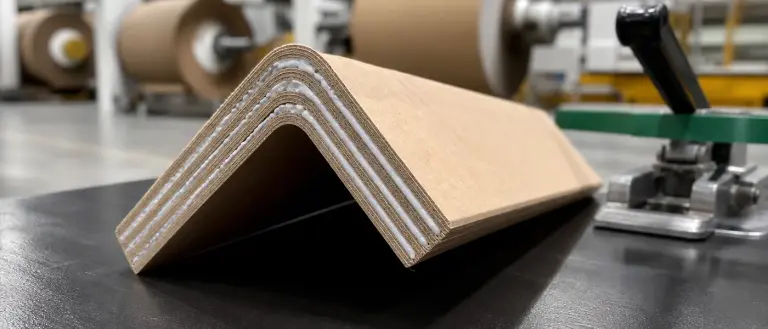
Dieser Leitfaden richtet sich an Kantenschutz-Converter, die V-board, U-profile und schwere Schutzprofile fahren: die drei Stellhebel auf unserer Kantenschutzseite sind Abdeckung, Kompression und Papierqualität. Er verweist auf den Fall zur Delamination durch Umreifung, ersetzt aber nicht Ihre eigene 3-Punkt-Biegeprüfung oder Kundenspezifikation.
Warum V-board unter Umreifung versagt
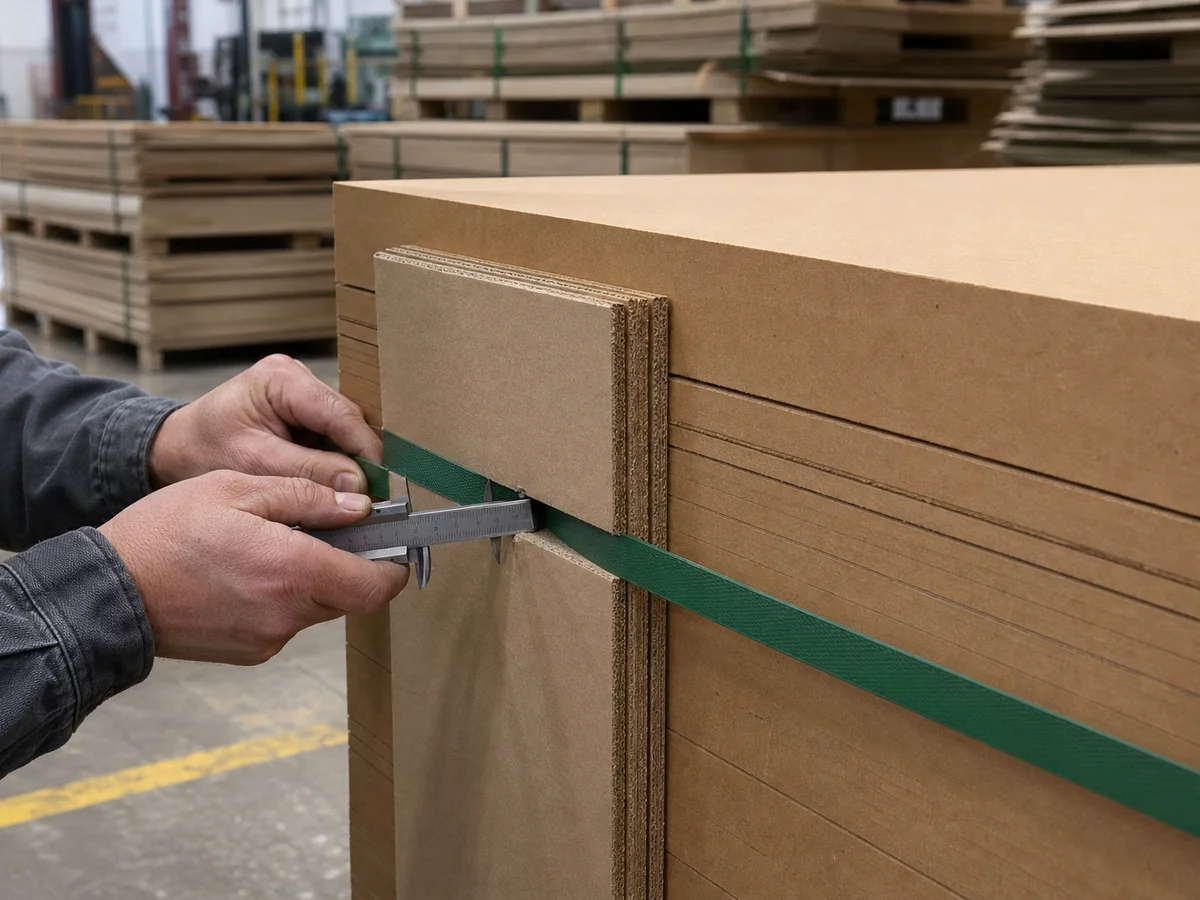
Ply-Trennung unterhoch gespannter Umreifungist ein Scherversagen zwischen Lagen, nicht nur Kantenquetschung. Standard-Stärkerouten können sich in der Hand steif anfühlen, öffnen sich aber, wenn die Bandlast auf eine dünne, feuchte Klebstofflinie konzentriert wird. HochscherfesteVAETypen sind auf innere Bindung unter Verpackungsstress abgestimmt; unser Converter im Fall berichtetenull Delaminationim Bandtest nach Chemiewechsel und engeren Prozessfenstern.
- Außenwinkel öffnet zuerst -> Gleichmäßigkeit des Auftrags auf der spitzen Ecklage prüfen.
- Weiche Kanten im Transport -> häufig zu wenig Kompression oder zu hohe Feuchte, die das Kristallsetzen verlangsamt.
- Streuung der Balkenwerte von Los zu Los -> Feststoffdrift oder Papierlieferantenwechsel ohne erneute Qualifizierung.
Abdeckung gegenüber Klebstoffgewicht
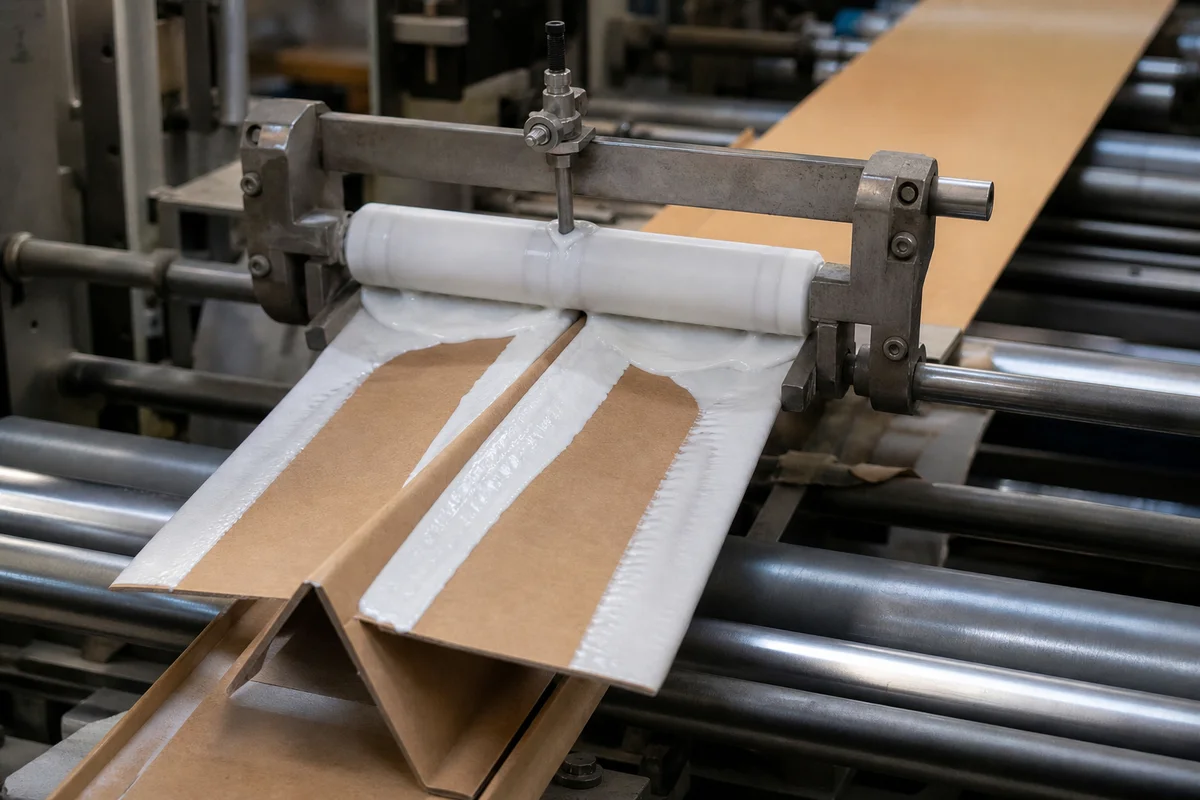
Mehr Klebstoff bedeutet nicht mehr Steifigkeit. Überschüssiges Wasser verlängert die Trocknungszeit und kann das Profil vor Bandlastplastifizieren. Ziel ist einkonstantes Auftragsgewicht je Plymit gleichmäßiger Abdeckung an den angeschrägten Kanten. Matrixbänder nennen500-1,500 cpsfür Standard-V-board (etwa 30-60 m/min Linien) und1,000-3,000 cpsfür schwere Profile; bestätigen Sie dies auf Ihrem Applikator (Walze/Rad/Düse).
Kompressionsdruck und Nip-Design
Der Klebstoff mussin die Faser gedrücktwerden, bevor er setzt. Leichter Nip-Druck lässt eine trockene Grenzfläche zurück; zu hoher Druck kann dünne Recyclinglagen quetschen. Stimmen Sie den Druck mit derVerweilzeitab, damit schnell tackendes VAE green strength aufbaut, bevor das Profil die Kompressionszone verlässt, besonders bei schweren Schutzprofilen mit>4 mm Wand.
Kompromisse bei Papierqualität und Ply-Anzahl
Eine höhere Ply-Anzahl erhöht das Balkenpotenzial, vervielfacht aber auch die Klebefläche, die gleichmäßig setzen muss. Recyclingliner benötigen einepenetrationsfreundlicheRheologie, ohne das Profil mit Wasser zu fluten. Dokumentieren Sie GSM und Lieferantenlos auf dem Produktionsbegleitschein, wenn Bandversagen zunimmt.
High-Solid VAE für schnellere Trocknung
High-Solid-Formeln mit wenig Wasser verkürzen diedry-to-cutZeit und reduzieren Ofenenergie gegenüber Legacy-Stärke; whyChoose nennt eine richtungsweisendeTCO-Verbesserung bis etwa 15%aus Mileage/Energie auf manchen Linien, keinen garantierten Vorteil für jedes Werk. Capability-Copy nennt sauberen Auftrag bis120 m/minauf eingestellten Linien; whyChoose erwähnt>100 m/min; behandeln Sie beides als Qualifizierungskontext, nicht als zusammengeführte Typenschildgrenze.
Technischer Praxistipp
Die Matrixzeile für Kühlhauslagerung nennt-20°CIntegrität für Exportprofile; spezifizieren Sie diese Type nur, wenn Ihre Lieferkette Gefrierlagerung enthält, und nehmen Sie nicht an, dass alle VAE-Routen freezer-stabil sind.
Ply-Trennung unter Umreifung?
Prüfen Sie Kantenschutzklebstoffe für hochscherfeste VAE-Ply-Bindung, Balkenfestigkeit und repulpable Compliance, mit Unterstützung durch Testgebinde.
Kantenschutzklebstoffe ansehenInterpretation der Balkenprüfung (qualitativ)
Die Laborprüfung mit3-Punkt-Biegungfiltert Steifigkeitstrends zwischen Klebstofflosen. Vergleichen Sie Versuche bei gleichem Ply-Aufbau und gleicher Feuchtekonditionierung. Eine15%ige Verbesserung der Balkenfestigkeiterscheint in unserem veröffentlichten Fall und im passenden Testimonial eines europäischen Kantenschutzprogramms; das ist Kundennachweis, keine universelle Spezifikationsanhebung für jedes V-board-Werk.
Fall: Delamination durch Umreifung eliminiert
Ein Hersteller von Geräteschutzprofilen mit Ply-Trennung unter Bandlast wechselte von Stärke auf einesteifere VAERoute mit engerer Feuchte- und Kompressionskontrolle. Beobachtete Ergebnisse im Fall:null Delamination im Bandtest,15% höhere Balkenfestigkeitund schnelleres dry-to-cut bei schweren Profilen. Vollständige Darstellung:Case Study zur Delamination von Kantenschutz unter Umreifung.
Repulpable Bindung und Compliance
Kantenschutzprofile in Papierrecyclingströmen benötigenrepulpableVAE/PVA-Bindungen. Sekundärverpackungen in Lebensmittelumgebung passen typischerweise zuFDA 21 CFR 175.105. Verwandtes strukturelles Converting:Klebstoffe für Honeycomb Boardundwasserbasierte Plattformen.
Startup-Checkliste
- Führen Sie Bandspannungsprüfung auf Produktionsboards durch, nicht nur Labor-Peel.
- Protokollieren Sie Auftragsgewicht je Ply und Nip-Druck in jeder Schicht.
- Stimmen Sie das Viskositätsband auf die Liniengeschwindigkeit ab (30-60 gegenüber High-Speed Heavy-Duty).
- Vergleichen Sie alte und neue Lose mit 3-Punkt-Biegung bei konditionierter Feuchte.
- Fordern Sie Chargen-DoC für Kundenaudits an.
Fazit
V-board-Steifigkeit ist innere Bindung unter Bandscherung, geliefert durch Abdeckung, Kompression und Papierqualität im Zusammenspiel. Beheben Sie Delamination im Bandtest, optimieren Sie danach Balkenwert und Geschwindigkeit. Senden Sie Boardmaterial ein, wenn Sie ein kostenloses Strength- und Strap-Screening mit datenbasierter Abstimmung wünschen.
Häufig gestellte Fragen
Funktioniert das für schwere V-board-Profile über 4 mm Wand?
Ja. Hochsteife VAE-Typen zielen auf schwere Profile mit stärkerer innerer Bindung und Spring-back-Kontrolle; qualifizieren Sie mit Bandspannung und 3-Punkt-Biegung auf Ihrem exakten Ply-Aufbau.
Wie viel Verbesserung der Balkenfestigkeit sollte ich erwarten?
Unser veröffentlichter Fall und das Testimonial nennen etwa 15% höhere Balkenfestigkeit gegenüber der vorherigen Stärkeroute in diesem Programm. Ihr Ergebnis hängt von Papierqualität, Ply-Anzahl und Prozesskontrolle ab; fahren Sie Side-by-Side-Versuche.
Welche Liniengeschwindigkeiten werden unterstützt?
Standardtypen sind ungefähr auf 30-60 m/min abgestimmt; High-Speed-Fähigkeit bis etwa 100-120 m/min erscheint im Seitentext für rheologisch optimierte Linien. Validieren Sie Spritzen und Abdeckung auf Ihrem Laminator.
Ist der Klebstoff repulpable?
Ja. Kantenschutzformulierungen sind darauf ausgelegt, sich in Standard-Papierrecyclingströmen zu trennen.
Was ist Ihr MOQ?
Das Standard-MOQ liegt bei etwa 1,000 kg. Wir bieten kostenlose 1-kg-Labormuster und 20-kg-Testgebinde für die Laminierungsvalidierung an.
Verbindung auf Ihrer V-board-Linie prüfen
Fordern Sie kostenloses Labormaterial von 1 kg an (Versand vom Empfänger vorausbezahlt), nachdem Ihr Substrat und Ihre Linienbedingungen geprüft wurden.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.