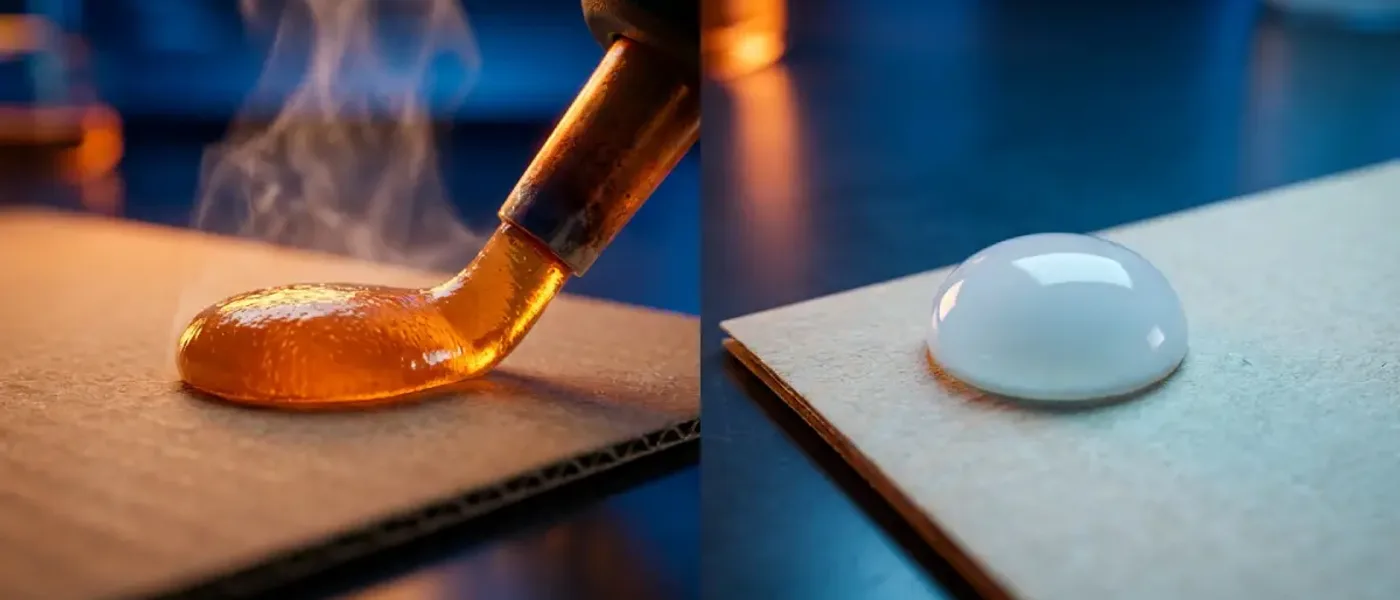
حسّن تغطية اللاصق وضغط الأسطوانات ودرجة الورق على خطوط ألواح V لإيقاف انفصال الطبقات تحت الربط، والزوايا اللينة، والتجفيف البطيء، مع تأهيل قوة الانحناء للملفات الثقيلة.
جدول المحتويات
- ·لماذا يفشل لوح V تحت الربط
- ·التغطية مقابل وزن الغراء
- ·ضغط الانضغاط وتصميم منطقة ضغط الأسطوانات
- ·مفاضلات درجة الورق وعدد الطبقات
- ·VAE عالي المواد الصلبة لتجفيف أسرع
- ·تفسير اختبار الانحناء (نوعياً)
- ·حالة: إزالة انفصال الطبقات تحت الربط
- ·رابطة قابلة لإعادة اللب والامتثال
- ·قائمة بدء التشغيل
- ·الخلاصة
- ·الأسئلة الشائعة
قد يبدو لوح V جيداً على آلة اللمنة ثم يفشل على المنصة. شد الرباط يجد أولاً أضعف خط طبقة، غالباً عند الزاوية الخارجية؛ ثم يبدو الانتشار كأنه "ورق سيئ"، بينما السبب الحقيقي هو التغطية أو الضغط أو رطوبة متبقية في غراء غني بالنشا.
هذا الدليل لمحوّلي واقيات الحافة الذين يشغلون ألواح V ومقاطع U والحواجز الثقيلة، وهي الروافع الثلاث في صفحة واقيات الحافة لدينا: التغطية والضغط ودرجة الورق. وهو يربط بحالة انفصال الطبقات تحت الربط، لكنه لا يستبدل اختبار الانحناء ثلاثي النقاط أو مواصفات العميل لديك.
لماذا يفشل لوح V تحت الربط
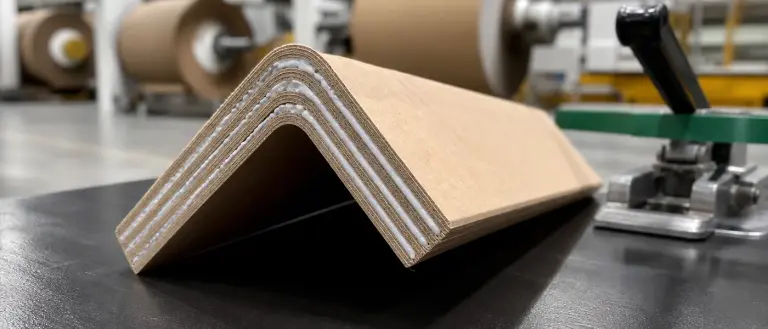
انفصال الطبقات تحتربط عالي الشدهو فشل قص بين الطبقات، وليس سحق الحافة فقط. مسارات النشا القياسية قد تبدو صلبة في اليد لكنها تنفتح عندما تتركز حمولة الرباط على خط ربط رطب ورقيق. درجاتVAEعالية القص تضبط للربط الداخلي تحت إجهاد التغليف؛ محوّل الحالة لدينا أبلغ عنصفر انفصال طبقاتفي اختبار الربط بعد تغيير الكيمياء وتشديد نوافذ العملية.
- الزاوية الخارجية تفتح أولاً -> افحص انتظام الفرد على طبقة الزاوية الحادة.
- حواف لينة أثناء النقل -> غالباً ضغط ناقص أو رطوبة عالية تبطئ التبلور الأولي.
- تشتت الانحناء من دفعة لأخرى -> انجراف في المواد الصلبة أو تغيير مورّد الورق دون إعادة تأهيل.
التغطية مقابل وزن الغراء
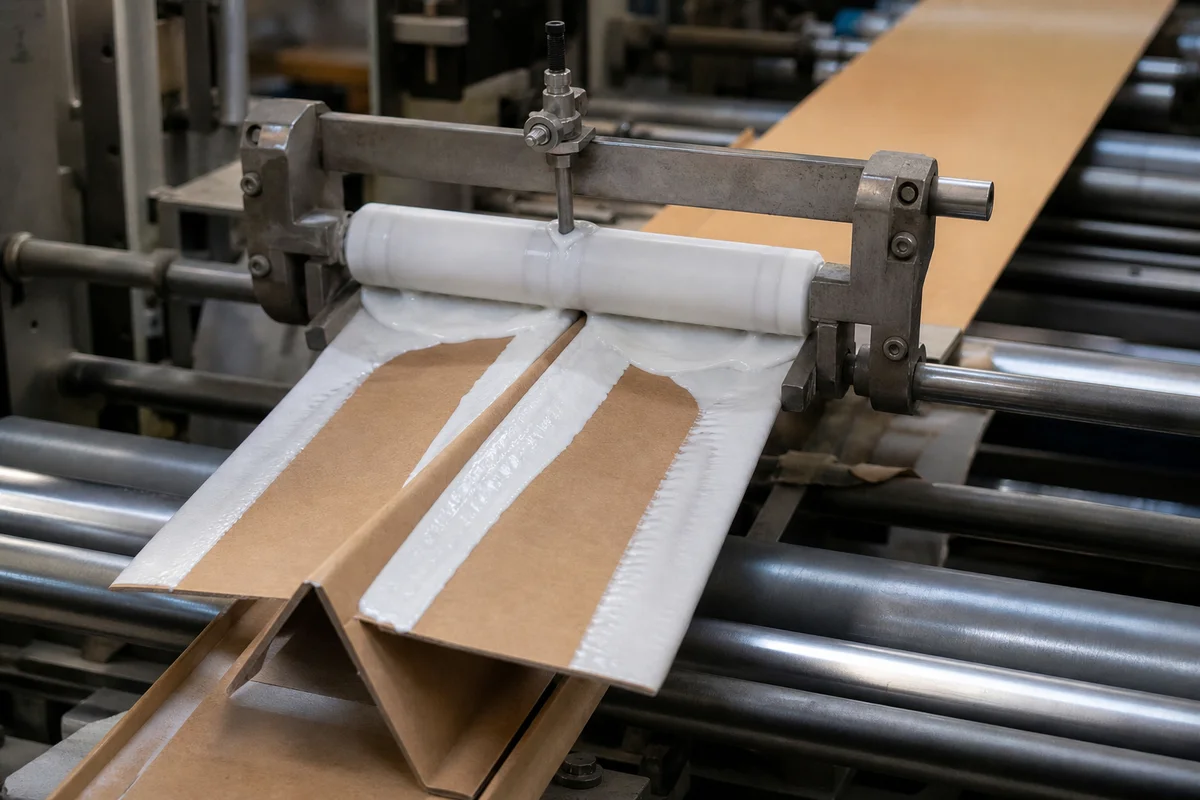
زيادة الغراء لا تعني زيادة الصلابة. الماء الزائد يطيل زمن التجفيف وقديلدنالملف قبل حمولة الربط. استهدفوزن طلاء ثابت لكل طبقةمع تغطية متساوية على الحواف المشطوفة. نطاقات المصفوفة تذكر500-1,500 cpsللوح V القياسي (خطوط نحو 30-60 م/دقيقة) و1,000-3,000 cpsللملفات الثقيلة؛ أكد ذلك على جهاز التطبيق لديك (رول/عجلة/فوهة).
ضغط الانضغاط وتصميم منطقة ضغط الأسطوانات
يجب أن يتمدفع اللاصق داخل الأليافقبل أن يثبت. ضغط الأسطوانات الخفيف يترك واجهة جافة؛ والضغط الزائد قد يسحق طبقات معاد تدويرها رقيقة. اضبط الضغط معزمن المكوثحتى يبني VAE سريع الالتصاق قوة خضراء قبل خروج الملف من منطقة الضغط، خصوصاً في الحواجز الثقيلة بجدار>4 mm.
مفاضلات درجة الورق وعدد الطبقات
زيادة عدد الطبقات ترفع مقاومة الانحناء لكنها تضاعف أيضاً مساحة الرابطة التي يجب أن تثبت بانتظام. خامات البطانة المعاد تدويرها تحتاج ريولوجيامناسبة للاختراقدون إغراق الملف بالماء. وثّق GSM ودفعة المورّد في سجل الإنتاج عندما ترتفع أعطال الربط.
VAE عالي المواد الصلبة لتجفيف أسرع
الصيغ عالية المواد الصلبة ومنخفضة الماء تختصر زمنالجفاف حتى القصوتقلل طاقة الفرن مقابل النشا القديم؛ يذكر قسم أسباب الاختيار تحسناً اتجاهياً فيTCO حتى نحو ~15%من استهلاك المادة والطاقة على بعض الخطوط، وليس وفراً مضموناً لكل مصنع. نص القدرات يشير إلى تطبيق نظيف حتى120 م/دقيقةعلى خطوط مضبوطة؛ ويذكر قسم أسباب الاختيار>100 م/دقيقة؛ اعتبر الاثنين سياقي تأهيل لا حدود لوحة تشغيل مدمجة.
نصيحة هندسية
صف مصفوفة التخزين البارد يذكر سلامة عند-20°Cلملفات درجة التصدير؛ حدد هذه الدرجة فقط عندما تشمل سلسلة الإمداد تخزيناً مجمداً، ولا تفترض أن كل مسارات VAE مستقرة في التجميد.
انفصال طبقة تحت الربط؟
راجع لواصق واقيات الحافة لربط VAE عالي القص بين الطبقات، وقوة الانحناء، وامتثال قابلية إعادة اللب، مع دعم دلو تجريبي.
عرض لواصق واقيات الحافةتفسير اختبار الانحناء (نوعياً)
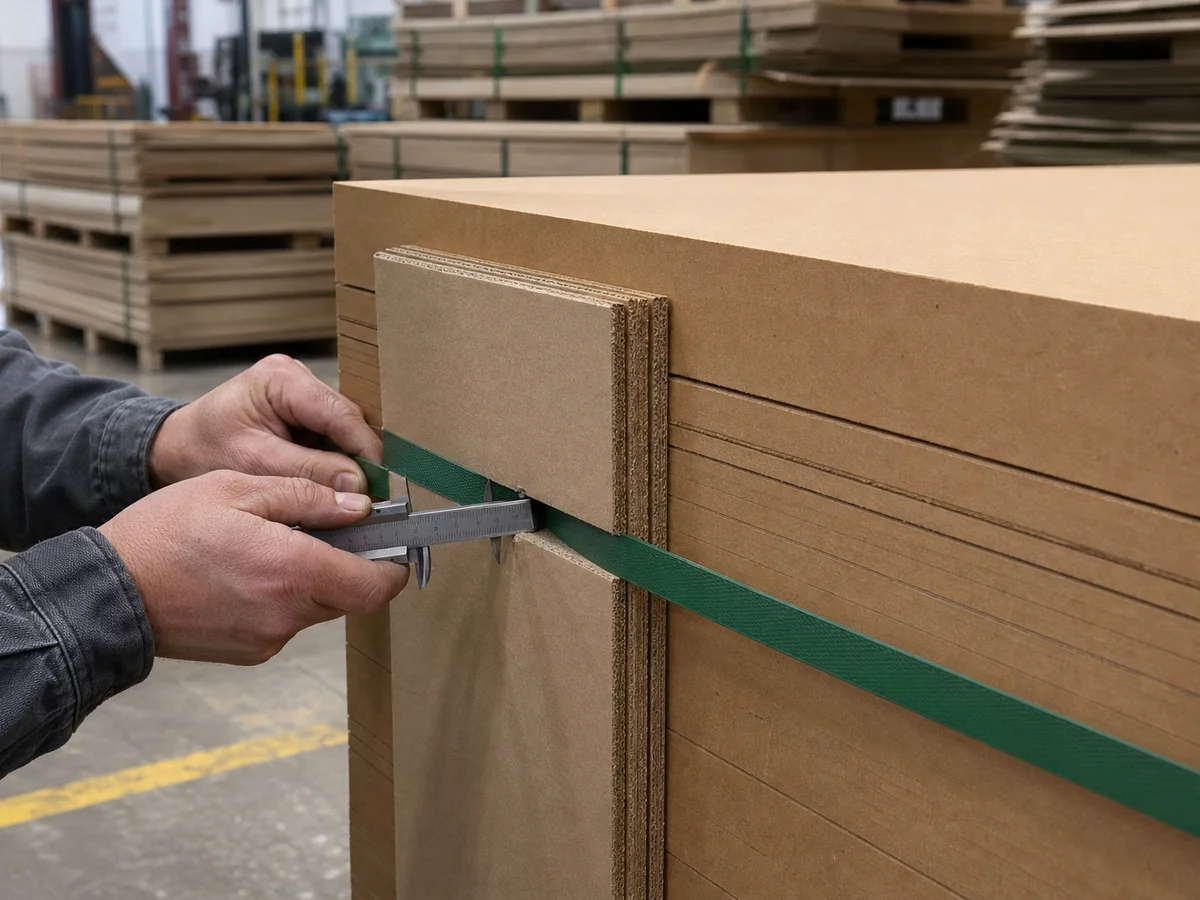
اختبارانحناء ثلاثي النقاطفي المختبر يفحص اتجاهات الصلابة بين دفعات اللاصق. قارن التجارب عند نفس بناء الطبقات ونفس تهيئة الرطوبة. يظهرتحسن 15% في قوة الانحناءفي حالتنا المنشورة والشهادة المطابقة ضمن برنامج أوروبي لواقيات الحافة؛ هذه لغة تحقق عميل، وليست رفع مواصفة عاماً لكل مصنع لوح V.
حالة: إزالة انفصال الطبقات تحت الربط
مصنع واقيات للأجهزة كان يعاني انفصال الطبقات تحت حمولة الربط انتقل من النشا إلى مسارVAE أعلى صلابةمع تحكم أضيق في الرطوبة والضغط. النتائج الملحوظة في الحالة:صفر انفصال طبقات في اختبار الربط،قوة انحناء أعلى بنسبة 15%، وجفاف أسرع حتى القص في الملفات الثقيلة. السرد الكامل:دراسة حالة انفصال الطبقات في واقي الحافة تحت الربط.
رابطة قابلة لإعادة اللب والامتثال
واقيات الحافة في تدفقات استرداد الورق تحتاج روابط VAE/PVAقابلة لإعادة اللب. التغليف الثانوي القريب من الغذاء يتوافق عادة معFDA 21 CFR 175.105. تحويل هيكلي مرتبط:لواصق الألواح المعشقةومنصات اللواصق المائية.
قائمة بدء التشغيل
- نفذ اختبار شد الرباط على ألواح الإنتاج، لا اختبار النزع المختبري فقط.
- سجل وزن الطلاء لكل طبقة وضغط الأسطوانات في كل وردية.
- طابق نطاق اللزوجة مع سرعة الخط (30-60 مقابل خدمة ثقيلة عالية السرعة).
- قارن الدفعة القديمة والجديدة بانحناء ثلاثي النقاط عند رطوبة مهيأة.
- اطلب DoC الدفعة لتدقيق العملاء.
الخلاصة
صلابة لوح V هي رابطة داخلية تحت قص الربط، تنتج من عمل التغطية والضغط ودرجة الورق معاً. أصلح انفصال الطبقات في اختبار الربط، ثم حسّن الانحناء والسرعة. أرسل خامة اللوح لفحص مجاني للقوة والربط إذا أردت ضبطاً مبنياً على البيانات.
الأسئلة الشائعة
هل يعمل هذا مع لوح V ثقيل بجدار أكثر من 4 مم؟
نعم. درجات VAE عالية الصلابة تستهدف الملفات الثقيلة بربط داخلي أقوى وتحكم في الارتداد؛ أهلها باختبار شد الرباط والانحناء ثلاثي النقاط على بناء الطبقات الدقيق لديك.
ما مقدار تحسن قوة الانحناء المتوقع؟
حالتنا المنشورة والشهادة تذكران قوة انحناء أعلى بنحو 15% مقابل مسار النشا السابق في ذلك البرنامج. نتيجتك تعتمد على درجة الورق وعدد الطبقات وتحكم العملية؛ نفذ تجارب مقارنة جنباً إلى جنب.
ما سرعات الخط المدعومة؟
الدرجات القياسية مضبوطة تقريباً لـ 30-60 م/دقيقة؛ قدرة السرعة العالية حتى نحو 100-120 م/دقيقة تظهر في نص الصفحة للخطوط المحسنة ريولوجياً. تحقق من الرش والتغطية على آلة اللمنة لديك.
هل اللاصق قابل لإعادة اللب؟
نعم. صيغ واقيات الحافة مصممة للانفصال في تدفقات إعادة تدوير الورق القياسية.
ما هو MOQ؟
MOQ القياسي نحو 1,000 كجم. نقدم عينات مختبرية مجانية 1 كجم ودلاء تجربة 20 كجم للتحقق من اللمنة.
افحص الرابطة على خط لوح V لديك
اطلب مادة مختبرية مجانية بوزن 1 كغ (الشحن مدفوع مسبقاً من المستلم) بعد فحص الركيزة وظروف الخط لديك.
المراجع
إخلاء مسؤولية تقني: جميع البيانات التقنية تستند إلى ظروف معملية قياسية. يجب على المستخدمين إجراء اختبارات التحقق الخاصة بهم للتأكد من ملاءمة المنتجات للركائز والعمليات والمتطلبات التنظيمية المحددة. لا تقدم Senda Glue أي ضمانات صريحة أو ضمنية، ولا تتحمل أي مسؤولية عن سوء استخدام المنتجات أو الاعتماد على هذه المعلومات.