Corrija flagging de rótulo e slinging de adesivo em linhas rotativas: temperatura da cola, desgaste de palete, compressão em garrafas úmidas, qualificação em banho de gelo e wash-off para vidro retornável, validado até 60.000 BPH em linhas de bebidas.
Índice
- ·Mapa de sintomas: flagging vs. slinging vs. skew
- ·Temperatura da cola e viscosidade
- ·Desgaste do palete e pickup do rótulo
- ·Compressão em garrafas frias e úmidas
- ·Vidro vs. PET vs. latas (notas rápidas de substrato)
- ·Qualificação em banho de gelo: o que "Ice-Proof" deve significar na sua linha
- ·Wash-off e vidro retornável
- ·Evidência de campo: zero flagging a 60.000 BPH
- ·Nota de compliance: FDA 175.105 para rotulagem
- ·Checklist de partida antes de buscar um novo adesivo
- ·Conclusão final
- ·Perguntas frequentes
Em uma rotuladora rotativa, o adesivo raramente falha de forma isolada. A garrafa chega fria e úmida, o palete pega um rótulo de papel em uma fração de segundo, e a correia de compressão tem uma única chance de travar a borda de entrada antes que força centrífuga e condensação trabalhem contra você. Quando a manutenção chama por "cola ruim", o sintoma geralmente é flagging, slinging ou skew, mas a causa raiz muitas vezes é uma variável da máquina que se deslocou durante a partida.
Este guia é para engenheiros de envase e técnicos de rotuladora que trabalham com vidro, PET ou latas em sistemas rotativos industriais, os mesmos modos de falha que documentamos na nossa página de adesivos para rotulagem de garrafas. Resultados de campo de uma operação de cervejaria com condensação a 60.000 BPH estão resumidos abaixo; isso não substitui o manual OEM nem sua própria validação de banho de gelo e wash-off.
Mapa de sintomas: flagging vs. slinging vs. skew
Comece nomeando o que a linha realmente está fazendo. Flagging é levantamento de borda ou enrugamento depois que a garrafa sai da rotuladora, geralmente pior na borda de entrada quando a carga de condensação aumenta. Slinging ou misting é arremesso de adesivo a partir do palete ou rolo de cola, sujando sensores, estrelas e proteções. Skew ou walk-off é desalinhamento antes da compressão: o rótulo nunca pousa quadrado, então nenhum nível de tack ficará aceitável a jusante.
- Flagging depois de armazenamento frio ou serviço com gelo: Geralmente penetração de umidade ou tempo de compressão insuficiente em vidro úmido, não apenas "cola fraca".
- Slinging em velocidade total: Frequentemente incompatibilidade de viscosidade/temperatura ou geometria de palete desgastada arremessando adesivo de baixa viscosidade.
- Skew na pickup: Verifique vácuo no magazine de rótulos, desgaste da borda do palete e estabilidade da garrafa na estrela antes de ajustar volume de cola.
Temperatura da cola e viscosidade
Sistemas rotativos precisam de reologia que permaneça dentro da faixa em velocidade de linha. Se a temperatura cai, a viscosidade sobe e a pickup fica inconsistente; se a temperatura sobe, a viscosidade cai e o arremesso aumenta, mesmo quando o nível do tanque parece estável. Nossa matriz de rotulagem de garrafas cita grades para vidro frio aproximadamente na faixa de 30.000-60.000 cps (testada a 25°C); use o TDS do fornecedor para a janela aprovada, não um setpoint genérico de "cola para envase".
- Registre a temperatura do tanque na partida e após cada mudança de velocidade; compare com a faixa de aplicação recomendada do grade.
- Verifique a recirculação: pontos quentes no trecho da mangueira causam slinging intermitente que parece aleatório no chão de fábrica.
- Após mudança de grade, permita que o sistema purgue o material antigo; misturar resíduo de caseína com grades sintéticos frequentemente aumenta o arremesso.
Dica de engenharia
Benchmarks da página citam até 90% menos arremesso de adesivo versus caseína tradicional em alguns grades sintéticos a 60.000 BPH; isso é contexto comparativo dos nossos dados de linha de envase, não garantia em toda máquina. Sempre qualifique no seu tipo de palete, material de rótulo e temperatura da garrafa.
Desgaste do palete e pickup do rótulo
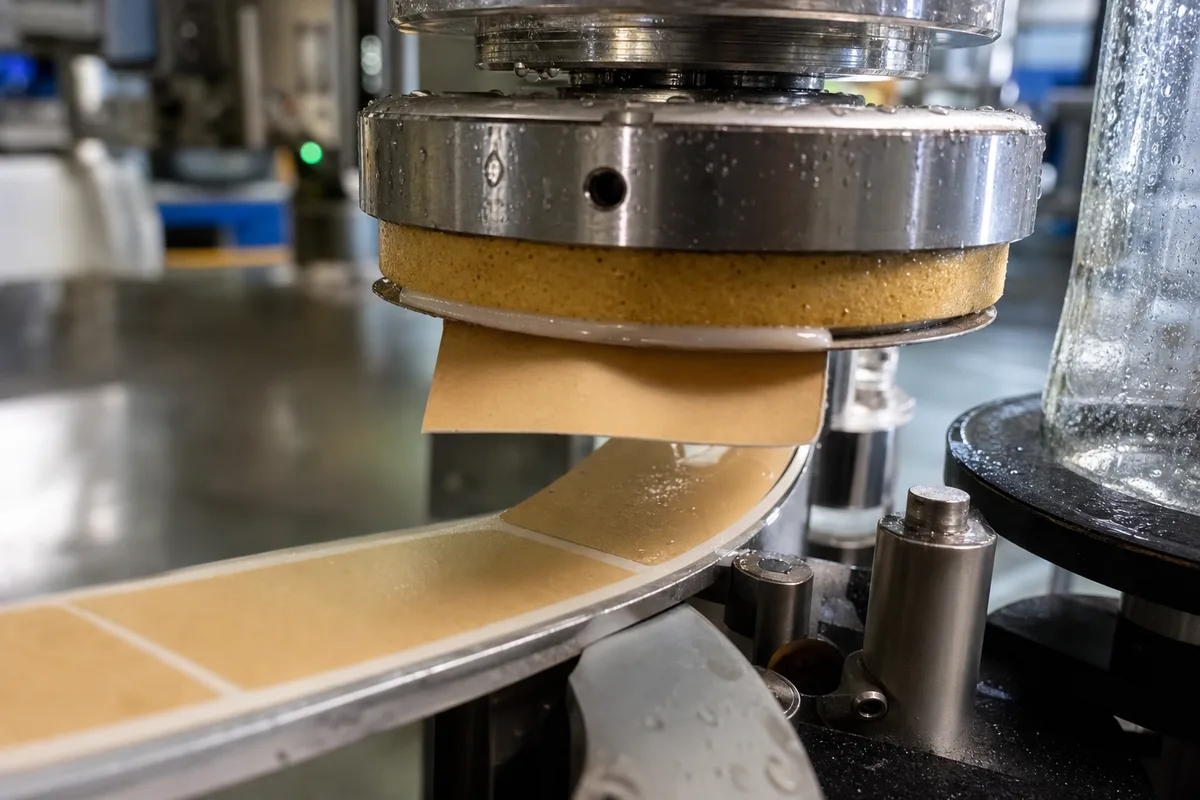
O palete é a superfície de transferência. Ranhuras, vitrificação ou bordas lascadas mudam quanto adesivo transfere e quão limpa é a liberação do rótulo. Paletes desgastados costumam aparecer como flagging intermitente em uma pista enquanto o restante da máquina parece normal.
- Inspecione as faces dos paletes a cada turno para acúmulo; adesivo endurecido muda o volume de pickup.
- Troque paletes por cronograma de desgaste; esperar dano visível geralmente significa semanas de dados de borda levantada.
- Ajuste o tempo aberto do adesivo à rigidez do rótulo; rótulos de papel pesado precisam de filme de cola consistente, não apenas mais volume.
Compressão em garrafas frias e úmidas
Condensação não é questão cosmética. Grades padrão podem ficar sobre o filme de água enquanto o rótulo parece aderido na rotuladora e depois levanta na câmara fria. Nossos grades tolerantes à condensação são projetados para penetrar a umidade superficial e construir fixação em vidro até cerca de 4°C, com rotas de qualificação que incluem 72 horas de imersão total em água com gelo (0°C-4°C) para programas de exportação e serviço frio.
Pressão da correia de compressão e tempo de contato precisam combinar com diâmetro da garrafa e sobreposição do rótulo. Pouca pressão deixa ar sob a borda de entrada; pressão demais pode enrugar papel leve. Ajuste a compressão depois que a temperatura da cola estiver estável, porque mudar os dois ao mesmo tempo torna impossível a análise de causa raiz.
Vidro vs. PET vs. latas (notas rápidas de substrato)
- Vidro (cerveja/vinho): Condensação e wash-off em retornável dominam; caseína e sintéticos avançados são comuns, e holdout em banho de gelo é o critério pass/fail.
- PET / plásticos LSE: Baixa energia superficial exige rotas hot-melt PSA com corte limpo em velocidade; observe expansão por carbonatação em garrafas finas.
- Latas metálicas: Grades de overlap paste e hot pick-up focam controle de corrosão e zero stringing, não a mesma reologia de papel sobre vidro.
Flagging ou slinging na sua linha rotativa?
Revise grades de rotulagem de garrafas desenvolvidos para penetração de condensação, operação rotativa até 60.000 BPH e wash-off em vidro retornável, com suporte de balde para teste.
Ver adesivos para rotulagem de garrafasQualificação em banho de gelo: o que "Ice-Proof" deve significar na sua linha
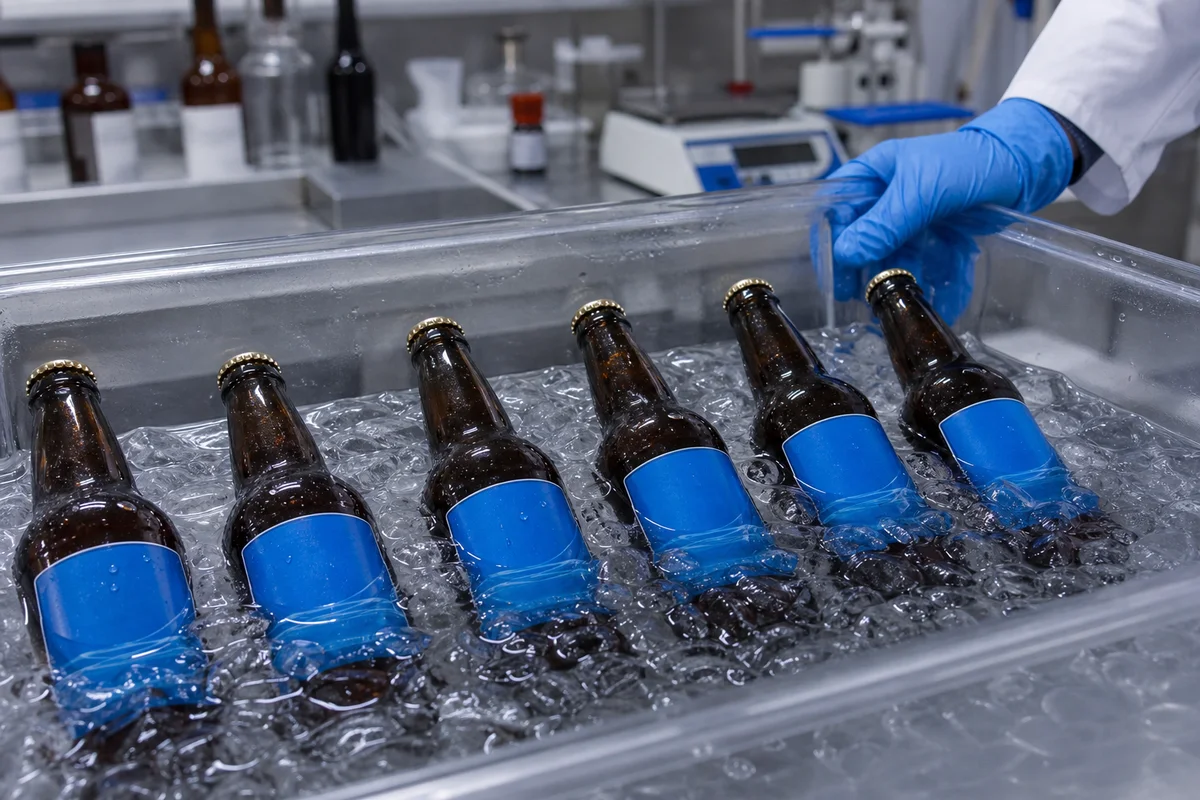
Linguagem de marketing não é teste de liberação. Usamos holdout de imersão total: rótulos aplicados em garrafas frias e úmidas, depois mantidos em água com gelo pelo tempo exigido pelo cliente, comumente até 72 horas em especificações de exportação de bebidas. Critérios de aprovação: zero flagging, peeling ou levantamento de borda na borda de entrada após retirada e aquecimento.
Documente temperatura de saída da garrafa, umidade da sala de envase e lote do material do rótulo. Uma fórmula que passa no inverno pode dar flagging no verão se a carga de condensação dobrar; nosso case study de rotulagem de garrafas em cervejaria descreve essa validação em loop completo (pickup, limpeza rotativa, banho de gelo, wash-off) em uma linha europeia de envase.
Wash-off e vidro retornável
Programas de garrafa retornável precisam de duas ligações: fixação agressiva em serviço e liberação limpa em lavagem cáustica. Nossos grades wash-off miram dissolução em aproximadamente 1-2% NaOH a 80°C (a página também referencia faixas 65°C-80°C solúveis em álcali conforme protocolo da planta). Resíduo no vidro reduz qualidade do reciclado e aumenta consumo de cáustico.
Não resolva flagging com uma resina permanente que falha em auditorias de wash-off. Qualifique fixação e liberação na mesma semana; melhorar tack frio criando carga no tanque de lavagem é um modo de falha comum em vidro retornável.
Evidência de campo: zero flagging a 60.000 BPH
Uma grande cervejaria rodando em velocidade rotativa máxima enfrentava flagging de rótulo e slinging de adesivo em vidro frio e úmido. Após alinhar a química de penetração de umidade com limpeza de palete e compressão, a linha reportou zero flagging a 60.000 BPH, com holdout em banho de gelo e wash-off ainda dentro da especificação. Narrativa completa: case study de cervejaria sobre rotulagem de garrafas com condensação.
Nota de compliance: FDA 175.105 para rotulagem
Rótulos de bebidas são normalmente contato indireto com alimento sob FDA 21 CFR 175.105 quando o adesivo não toca o conteúdo do produto. Mantenha DoC, SDS e declarações de migração alinhadas à geometria real do rótulo e aos requisitos regionais de exportação.
Checklist de partida antes de buscar um novo adesivo
- Confirmar o sintoma: flagging vs. slinging vs. skew.
- Estabilizar a temperatura da cola; registrar contexto de viscosidade a partir do TDS.
- Inspecionar e limpar paletes; substituir unidades desgastadas.
- Ajustar a compressão na condição de garrafa mais úmida que você vê na produção.
- Rodar screens de banho de gelo e wash-off no mesmo lote de rótulo.
- Solicitar documentação de lote para pacotes de auditoria se a embalagem for food-adjacent.
Conclusão final
Troubleshooting de rotuladora rotativa é primeiro disciplina de máquina e depois química. Estabilize temperatura e transferência do palete, comprove compressão em garrafas frias e úmidas, depois qualifique banho de gelo e wash-off em um único programa. Para rótulos de papel com contexto de contato alimentar, alinhe declarações com nosso guia FDA para embalagem de papel. Se quiser benchmarking estruturado, envie tipo de garrafa, material do rótulo, velocidade da linha e uma foto da borda com falha; normalmente começamos com screening de adesão e balde de gelo antes de recomendar troca de grade.
Perguntas frequentes
Seus adesivos funcionam em garrafas frias e úmidas?
Sim. Nossa linha ice-proof é projetada para penetrar condensação e colar vidro frio até cerca de 4°C, com rotas de qualificação que incluem até 72 horas de imersão total em água com gelo para programas de exportação; sempre valide na sua garrafa e no seu material de rótulo.
Qual é a velocidade máxima de linha suportada?
Grades de alta performance são validados para rotuladoras rotativas industriais rodando até 60.000 BPH com slinging reduzido versus muitos sistemas de caseína; a velocidade real depende do design do palete, material do rótulo e setup de compressão.
Seus adesivos são compatíveis com sistemas wash-off de vidro retornável?
Oferecemos grades wash-off desenhados para soltar em lavagem cáustica padrão (cerca de 1-2% NaOH a 80°C, com protocolos específicos de planta entre 65°C-80°C). Qualifique fixação e liberação; melhorar tack frio não pode criar resíduo no tanque de lavagem.
Qual é o MOQ para adesivos de rotulagem?
O MOQ industrial padrão é cerca de 1.000 kg (um palete). Também fornecemos baldes de teste de 20 kg para validação em máquina e amostras laboratoriais gratuitas de 1 kg para screening de compatibilidade.
Como reduzir slinging de adesivo em uma rotuladora rotativa?
Estabilize a temperatura da cola dentro da janela de viscosidade do grade, limpe ou substitua paletes desgastados e evite misturar caseína antiga com novo material sintético no tanque. O arremesso frequentemente cai após manutenção de palete, mesmo antes de mudar a química.
Corrigir problemas de cola da rotuladora na sua linha
Solicite 1 kg de material de laboratório sem custo (frete pré-pago pelo destinatário) após screening no seu substrato e nas condições da linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.