Beheben Sie Label-Flagging und Klebstoff-Slinging auf Rundläuferlinien: Leimtemperatur, Palettenverschleiß, Kompression auf nassen Flaschen, Eisbad-Qualifizierung und Wash-off für Mehrwegglas, validiert bis 60.000 BPH auf Getränkelinien.
Inhaltsverzeichnis
- ·Symptomkarte: Flagging vs. Slinging vs. Schräglauf
- ·Leimtemperatur und Viskosität
- ·Palettenverschleiß und Etikettenaufnahme
- ·Kompression auf kalten, nassen Flaschen
- ·Glas vs. PET vs. Dosen (kurze Substratnotizen)
- ·Eisbad-Qualifizierung: Was "Ice-Proof" auf Ihrer Linie bedeuten sollte
- ·Wash-off und Mehrwegglas
- ·Feldnachweis: Zero Flagging bei 60.000 BPH
- ·Compliance-Hinweis: FDA 175.105 für Etikettierung
- ·Startup-Checkliste, bevor Sie einem neuen Klebstoff nachjagen
- ·Final Takeaway
- ·Häufig gestellte Fragen
Auf einem Rundläufer-Etikettierer versagt der Klebstoff selten isoliert. Die Flasche kommt kalt und nass an, die Palette nimmt in einem Sekundenbruchteil ein Papieretikett auf, und der Kompressionsriemen hat genau eine Chance, die Vorderkante zu fixieren, bevor Zentrifugalkraft und Kondensation gegen Sie arbeiten. Wenn die Instandhaltung wegen "schlechtem Leim" ruft, ist das Symptom meist Flagging, Slinging oder Schräglauf, aber die Ursache ist häufig eine Maschinenvariable, die sich beim Start verschoben hat.
Dieser Leitfaden richtet sich an Abfüllingenieure und Etikettierer-Techniker, die Glas, PET oder Dosen auf industriellen Rundläufersystemen fahren; dieselben Fehlerbilder dokumentieren wir auf unserer Seite für Flaschenetikettier-Klebstoffe. Feldergebnisse aus einem Brauerei-Kondensationslauf bei 60.000 BPH sind unten zusammengefasst; das ersetzt weder Ihr OEM-Handbuch noch Ihre eigene Eisbad- und Wash-off-Validierung.
Symptomkarte: Flagging vs. Slinging vs. Schräglauf
Beginnen Sie damit, genau zu benennen, was die Linie tatsächlich macht. Flagging ist Kantenabhebung oder Faltenbildung, nachdem die Flasche den Etikettierer verlassen hat; oft stärker an der Vorderkante, wenn die Kondensationslast steigt. Slinging oder Misting ist Klebstoffabwurf von Palette oder Leimwalze, der Sensoren, Sternräder und Schutzhauben verschmutzt. Schräglauf oder Walk-off ist Fehlpositionierung vor der Kompression: Das Etikett landet nie rechtwinklig, sodass downstream auch hoher Tack nicht gut aussieht.
- Flagging nach Kühllagerung oder Eisservice: Meist Feuchtigkeitspenetration oder zu kurze Kompressionszeit auf nassem Glas, nicht allein "schwacher Leim".
- Slinging bei voller Geschwindigkeit: Häufig eine Viskositäts-/Temperaturabweichung oder verschlissene Palettengeometrie, die niedrigviskosen Klebstoff abwirft.
- Schräglauf bei der Aufnahme: Prüfen Sie Vakuum am Etikettenmagazin, Verschleiß der Palettenlippe und Flaschenstabilität im Sternrad, bevor Sie das Leimvolumen verstellen.
Leimtemperatur und Viskosität
Rundläufersysteme brauchen Rheologie, die bei Liniengeschwindigkeit im Fenster bleibt. Driftet die Temperatur nach unten, steigt die Viskosität und die Aufnahme wird inkonsistent; driftet die Temperatur nach oben, sinkt die Viskosität und der Abwurf nimmt zu, selbst wenn der Tankfüllstand stabil wirkt. Unsere Flaschenetikettier-Matrix nennt Cold-Glass-Grades grob im Bereich von 30.000-60.000 cps (geprüft bei 25°C); verwenden Sie das TDS Ihres Lieferanten für das freigegebene Fenster, nicht einen generischen "Bottling Glue"-Sollwert.
- Protokollieren Sie die Tanktemperatur beim Start und nach jeder Geschwindigkeitsänderung; vergleichen Sie sie mit dem empfohlenen Applikationsband des Grades.
- Verifizieren Sie die Rezirkulation: Hot Spots in der Schlauchstrecke verursachen intermittierendes Slinging, das auf dem Boden zufällig aussieht.
- Lassen Sie das System nach einem Grade-Wechsel altes Material ausspülen; die Mischung von Casein-Rückständen mit synthetischen Grades treibt den Abwurf oft nach oben.
Engineering-Pro-Tipp
Page-Benchmarks nennen bis zu 90% weniger Klebstoffabwurf gegenüber traditionellem Casein bei einigen synthetischen Grades auf 60.000 BPH; das ist ein Vergleichskontext aus unseren Abfüllliniendaten, keine Garantie auf jeder Maschine. Qualifizieren Sie immer auf Ihrem Palettentyp, Etikettenmaterial und Ihrer Flaschentemperatur.
Palettenverschleiß und Etikettenaufnahme
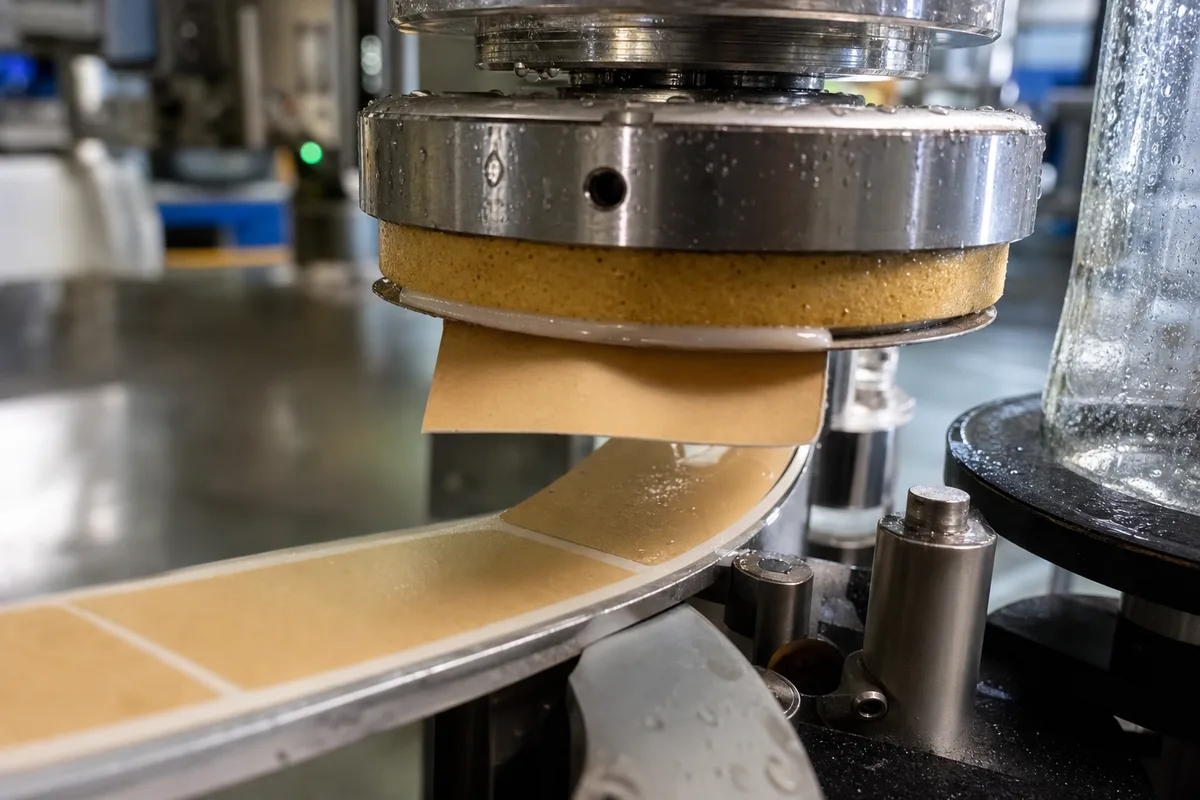
Die Palette ist die Transferfläche. Rillen, Verglasung oder angeschlagene Kanten verändern, wie viel Klebstoff übertragen wird und wie sauber das Etikett freigibt. Verschlissene Paletten zeigen sich oft als intermittierendes Flagging auf einer Bahn, während der Rest der Maschine unauffällig aussieht.
- Prüfen Sie Palettenflächen in jeder Schicht auf Aufbau; ausgehärteter Klebstoff verändert das Aufnahmevolumen.
- Ersetzen Sie Paletten nach einem Verschleißplan; auf sichtbare Schäden zu warten bedeutet meist Wochen an Kantenabhebungsdaten.
- Passen Sie die offene Zeit des Klebstoffs an die Etikettensteifigkeit an; schwere Papieretiketten brauchen einen konstanten Leimfilm, nicht nur mehr Volumen.
Kompression auf kalten, nassen Flaschen
Kondensation ist kein kosmetisches Thema. Standard-Grades können auf dem Wasserfilm liegen, während das Etikett im Etikettierer angeheftet aussieht und im Kühlraum flaggt. Unsere kondensationstoleranten Grades sind darauf ausgelegt, Oberflächenfeuchtigkeit zu penetrieren und Halt auf Glas bis etwa 4°C aufzubauen, mit Qualifizierungswegen inklusive 72 Stunden vollständiger Immersion in Eiswasser (0°C-4°C) für Export- und Cold-Service-Programme.
Kompressionsriemendruck und Verweilzeit müssen zu Flaschendurchmesser und Etikettenüberlappung passen. Zu wenig Druck lässt Luft unter der Vorderkante; zu viel Druck kann leichtes Papier verknittern. Stimmen Sie die Kompression ab, nachdem die Leimtemperatur stabil ist; beides gleichzeitig zu verändern macht Ursachenanalyse unmöglich.
Glas vs. PET vs. Dosen (kurze Substratnotizen)
- Glas (Bier/Wein): Kondensation und Wash-off bei Mehrweg dominieren; Casein und fortschrittliche Synthetics sind üblich, und Eisbad-Holdout ist das Pass/Fail-Kriterium.
- PET / LSE-Kunststoffe: Niedrige Oberflächenenergie braucht Hot-Melt-PSA-Routen mit sauberem Cutoff bei Geschwindigkeit; achten Sie auf Karbonisierungsausdehnung bei dünnen Flaschen.
- Metalldosen: Overlap-Paste und Hot-Pick-up-Grades fokussieren Korrosionskontrolle und Zero Stringing, nicht dieselbe Rheologie wie Papier auf Glas.
Flagging oder Slinging auf Ihrer Rundläuferlinie?
Prüfen Sie Flaschenetikettier-Grades für Kondensationspenetration, Rundläuferbetrieb bis 60.000 BPH und Wash-off bei Mehrwegglas, inklusive Unterstützung mit Testgebinden.
Flaschenetikettier-Klebstoffe ansehenEisbad-Qualifizierung: Was "Ice-Proof" auf Ihrer Linie bedeuten sollte
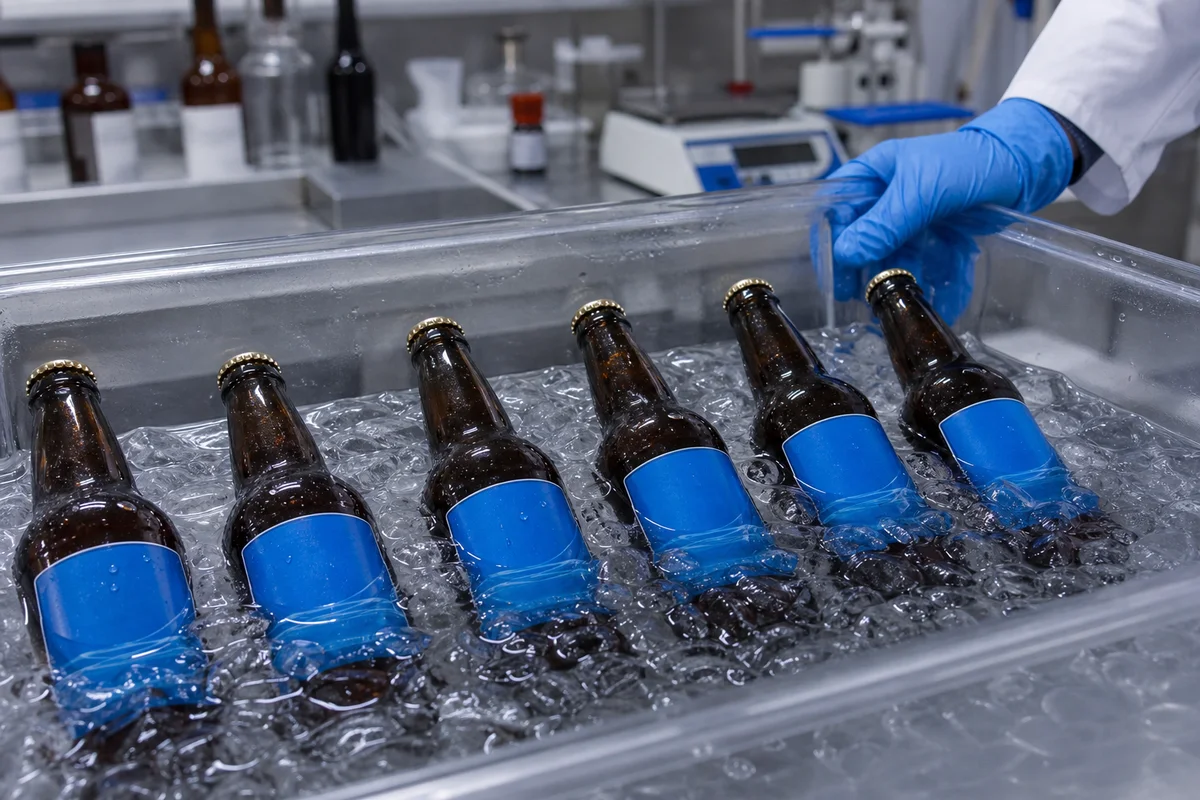
Marketingsprache ist kein Freigabetest. Wir verwenden Total-Immersion-Holdout: Etiketten werden auf kalte, nasse Flaschen appliziert und anschließend für die vom Kunden geforderte Dauer in Eiswasser gehalten, häufig bis zu 72 Stunden in Beverage-Export-Spezifikationen. Bestehenskriterium: kein Flagging, Peeling oder Kantenabheben an der Vorderkante nach Entnahme und Erwärmung.
Dokumentieren Sie Flaschenaustrittstemperatur, Füllraumfeuchte und Etikettenmaterial-Los. Eine Formel, die im Winter besteht, kann im Sommer flaggen, wenn sich die Kondensationslast verdoppelt; unsere Brauerei-Flaschenetikettier-Fallstudie beschreibt diese Vollschleifenvalidierung (Aufnahme, Rundläufer-Sauberkeit, Eisbad, Wash-off) auf einer europäischen Abfülllinie.
Wash-off und Mehrwegglas
Mehrwegflaschenprogramme brauchen zwei Bindungen: aggressiven Halt im Einsatz und saubere Ablösung in der Laugenwäsche. Unsere Wash-off-Grades zielen auf Lösung in ungefähr 1-2% NaOH bei 80°C (die Seite verweist je nach Anlagenprotokoll auch auf 65°C-80°C alkalilösliche Bereiche). Rückstände auf Glas senken die Rezyklatqualität und erhöhen den Laugenverbrauch.
Lösen Sie Flagging nicht mit einem permanenten Harz, das Wash-off-Audits nicht besteht. Qualifizieren Sie Halt und Ablösung in derselben Woche; verbesserter Kalttack bei gleichzeitig höherer Waschtankbelastung ist ein häufiger Fehlerfall bei Mehrwegglas.
Feldnachweis: Zero Flagging bei 60.000 BPH
Eine große Brauerei mit maximaler Rundläufergeschwindigkeit hatte Label-Flagging und Klebstoff-Slinging auf kaltem nassem Glas. Nach dem Abgleich feuchtigkeitspenetrierender Chemie mit Palettensauberkeit und Kompression meldete die Linie Zero Flagging bei 60.000 BPH, während Eisbad-Holdout und Wash-off weiterhin innerhalb der Spezifikation blieben. Vollständige Darstellung: Brauerei-Fallstudie zu Flaschenetikettierung bei Kondensation.
Compliance-Hinweis: FDA 175.105 für Etikettierung
Getränkeetiketten sind typischerweise indirekter Lebensmittelkontakt unter FDA 21 CFR 175.105, wenn der Klebstoff den Produktinhalt nicht berührt. Halten Sie DoC, SDS und Migration Statements mit Ihrer tatsächlichen Etikettengeometrie und den regionalen Exportanforderungen abgestimmt.
Startup-Checkliste, bevor Sie einem neuen Klebstoff nachjagen
- Symptom bestätigen: Flagging vs. Slinging vs. Schräglauf.
- Leimtemperatur stabilisieren; Viskositätskontext aus dem TDS protokollieren.
- Paletten prüfen und reinigen; verschlissene Einheiten ersetzen.
- Kompression auf den nassesten Flaschenzustand abstimmen, den Sie in der Produktion sehen.
- Eisbad- und Wash-off-Screens auf demselben Etikettenlos durchführen.
- Chargendokumentation für Auditpakete anfordern, wenn die Verpackung food-adjacent ist.
Final Takeaway
Troubleshooting an Rundläufer-Etikettierern ist zuerst Maschinendisziplin und erst danach Chemie. Stabilisieren Sie Temperatur und Palettentransfer, belegen Sie Kompression auf kalten nassen Flaschen und qualifizieren Sie Eisbad und Wash-off in einem Programm. Für Papieretiketten mit Lebensmittelkontaktbezug gleichen Sie Declarations mit unserem FDA-Guide für Papierverpackungen ab. Wenn Sie strukturiertes Benchmarking wünschen, senden Sie Flaschentyp, Etikettenmaterial, Liniengeschwindigkeit und ein Foto der Fehlerkante; wir starten typischerweise mit Adhäsions- und Eiswasser-Screening, bevor wir einen Grade-Wechsel empfehlen.
Häufig gestellte Fragen
Funktionieren Ihre Klebstoffe auf nassen, kalten Flaschen?
Ja. Unser ice-proof Bereich ist darauf ausgelegt, Kondensation zu penetrieren und kaltes Glas bis etwa 4°C zu binden, mit Qualifizierungswegen inklusive bis zu 72 Stunden vollständiger Immersion in Eiswasser für Exportprogramme; validieren Sie immer auf Ihrer Flasche und Ihrem Etikettenmaterial.
Welche maximale Liniengeschwindigkeit wird unterstützt?
High-Performance-Grades sind für industrielle Rundläufer-Etikettierer bis 60.000 BPH validiert, mit reduziertem Slinging gegenüber vielen Casein-Systemen; die tatsächliche Geschwindigkeit hängt von Palettendesign, Etikettenmaterial und Kompressionseinstellung ab.
Sind Ihre Klebstoffe mit Wash-off-Systemen für Mehrwegglas kompatibel?
Wir bieten Wash-off-Grades, die sich in üblicher Laugenwäsche ablösen sollen (etwa 1-2% NaOH bei 80°C, mit anlagenspezifischen 65°C-80°C-Protokollen). Qualifizieren Sie Halt und Ablösung; besserer Kalttack darf keine Waschtankrückstände erzeugen.
Was ist Ihr MOQ für Etikettierklebstoffe?
Das industrielle Standard-MOQ liegt bei etwa 1.000 kg (eine Palette). Wir stellen außerdem 20-kg-Testgebinde für Maschinenvalidierung und kostenlose 1-kg-Labormuster für Kompatibilitätsscreening bereit.
Wie reduziere ich Klebstoff-Slinging auf einem Rundläufer-Etikettierer?
Stabilisieren Sie die Leimtemperatur innerhalb des Viskositätsfensters des Grades, reinigen oder ersetzen Sie verschlissene Paletten und vermeiden Sie das Mischen von altem Casein mit neuem synthetischem Material im Tank. Der Abwurf sinkt oft schon nach Palettenwartung, bevor die Chemie gewechselt wird.
Leimprobleme am Etikettierer auf Ihrer Linie beheben
Fordern Sie nach dem Screening auf Ihrem Substrat und unter Ihren Linienbedingungen 1 kg kostenloses Labormaterial an (Fracht vom Empfänger vorausbezahlt).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.