Fije el marcado de etiquetas y la eslinga adhesiva en las líneas giratorias: temperatura del pegamento, desgaste de la paleta, compresión en botellas húmedas, calificación del baño de hielo y lavado para vidrio retornable validado hasta 60,000 BPH en recorridos de bebidas.
Índice
- ·Mapa de síntomas: Flagging vs. Slinging vs. Skew
- ·Temperatura y viscosidad del pegamento
- ·Desgaste del palé y recogida de etiquetas
- ·Compresión en frascos fríos y húmedos
- ·Vidrio vs. PET vs. latas (notas rápidas sobre el sustrato)
- ·Calificación de baño de hielo (lo que debe significar "a prueba de hielo" en su línea)
- ·Lavado y vidrio retornable
- ·Evidencia de campo: Marcado cero a 60.000 BPH
- ·Nota de cumplimiento: FDA 175.105 para etiquetado
- ·Lista de verificación de inicio antes de buscar un nuevo adhesivo
- ·Conclusión final
- ·Preguntas frecuentes
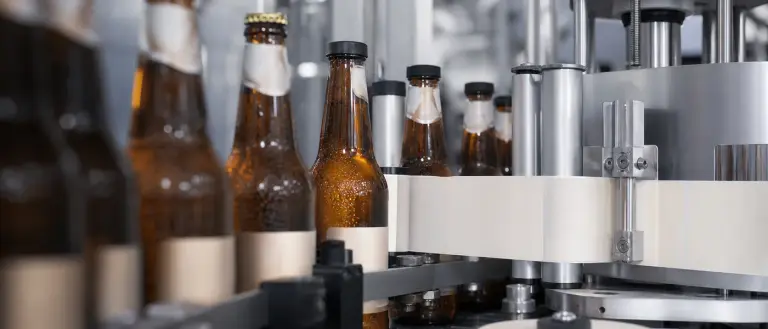
En una etiquetadora rotativa, el adhesivo rara vez falla de forma aislada. La botella llega fría y húmeda, el palé recoge una etiqueta de papel en una fracción de segundo y la cinta de compresión tiene una oportunidad de bloquear el borde de ataque antes de que la fuerza centrífuga y la condensación trabajen en su contra. Cuando las llamadas de mantenimiento hablan de "pegamento malo", el síntoma suele ser marcado, eslingado o sesgado, pero la causa principal suele ser una variable de la máquina que se movió durante el arranque.
Esta guía es para ingenieros embotelladores y técnicos etiquetadores que trabajan vidrio, PET o latas en sistemas rotativos industriales, los mismos modos de falla que documentamos en nuestropágina de adhesivos de etiquetado de botellas. Resultados de campo de uncondensación de la fábrica de cerveza a 60.000 BPHse resumen a continuación; no reemplaza su manual OEM ni su propia validación de baño de hielo y lavado.
Mapa de síntomas: Flagging vs. Slinging vs. Skew
Comience por nombrar lo que realmente está haciendo la línea.Introducción de indicacionesse levanta o arruga el borde después de que la botella sale de la etiquetadora, a menudo peor en el borde de ataque cuando aumenta la carga de condensación.Eslingado o nebulizaciónes el desprendimiento de adhesivo del palé o rodillo de pegamento, sensores de ensuciamiento, ruedas de estrella y protectores.Sesgo o abandonoes la desalineación antes de la compresión: la etiqueta nunca cae al cuadrado, por lo que ninguna cantidad de tachuela se verá aceptable aguas abajo.
- Marcado después del almacenamiento en frío o el servicio de hielo:Por lo general, la penetración de la humedad o el tiempo de compresión insuficiente en el vidrio húmedo, no solo el "pegamento débil".
- Eslingado a toda velocidad:A menudo, la viscosidad/temperatura no coinciden o la geometría desgastada del palé arroja adhesivo de baja viscosidad.
- Sesgo en la recogida:Compruebe el vacío en el cargador de etiquetas, el desgaste de los labios del palé y la estabilidad de la botella en la rueda de estrella antes de ajustar el volumen de pegamento.
Temperatura y viscosidad del pegamento
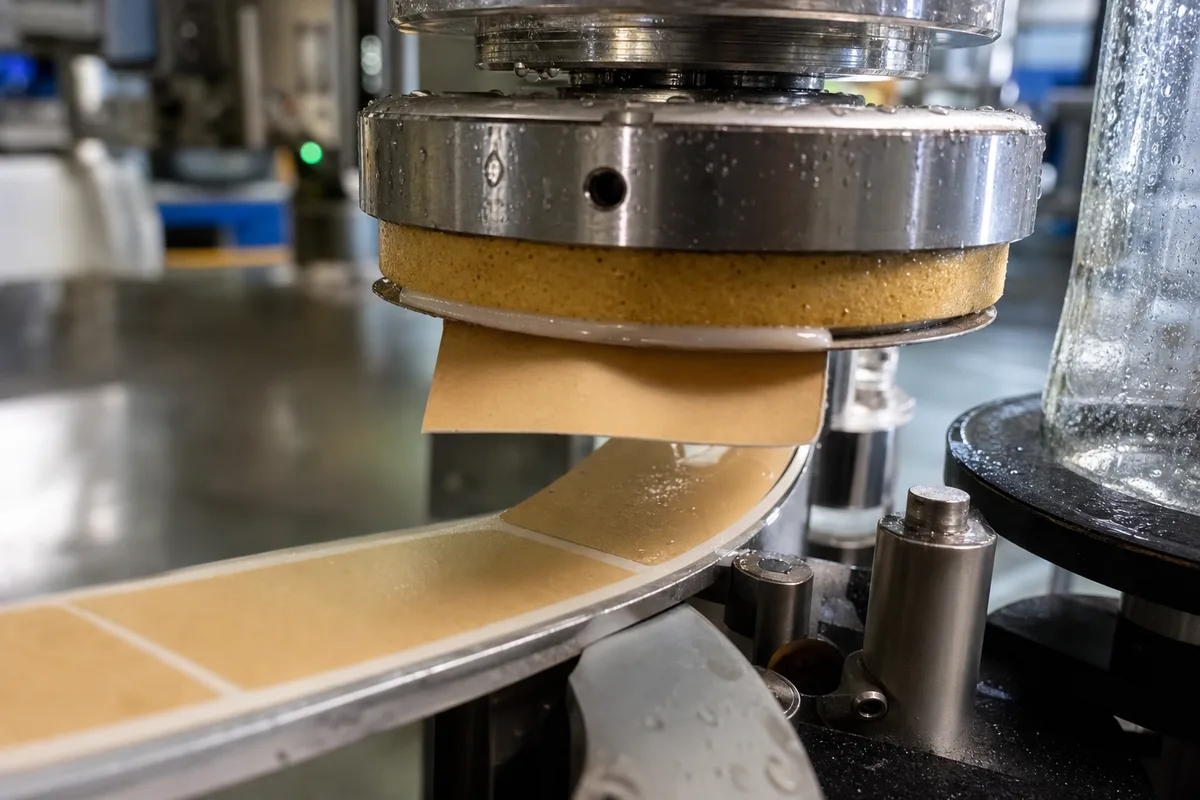
Los sistemas rotativos necesitan una reología que permanezca en la banda a la velocidad de la línea. Si la temperatura desciende, la viscosidad aumenta yla recogida se vuelve inconsistente; si la temperatura se eleva, la viscosidad desciende yaumentos de descarteincluso cuando el nivel del tanque parece estable. Nuestra matriz de etiquetado de botellas cita grados de vidrio frío en aproximadamente elRango de 30.000-60.000 cps (probado a 25°C)-Utilice el TDS de su proveedor para la ventana aprobada, no un punto de ajuste genérico de "pegamento de embotellado".
- Registre la temperatura del tanque al inicio y después de cada cambio de velocidad; compárelo con la banda de aplicación recomendada de la ley.
- Verifique la recirculación: los puntos calientes en el funcionamiento de la manguera causan eslingas intermitentes que parecen aleatorias en el piso.
- Después de un cambio de grado, permita que el sistema purgue el residuo de caseína de mezcla de material viejo con grados sintéticos, a menudo se desprende de los picos.
Consejo profesional de ingeniería
Los puntos de referencia de la página citan hasta90% menos de desechado de adhesivofrente a la caseína tradicional en algunos grados sintéticos en60.000 BPH-ese es un contexto de comparación de los datos de nuestra línea de embotellado, no una garantía en todas las máquinas. Siempre califique en cuanto al tipo de palé, el stock de etiquetas y la temperatura de la botella.
Desgaste del palé y recogida de etiquetas
El palé es la superficie de transferencia. Las ranuras, el esmalte o los bordes astillados cambian la cantidad de adhesivo que se transfiere y la limpieza con la que se libera la etiqueta. Los palets desgastados a menudo aparecen comoseñalización intermitente en un carrilmientras que el resto de la máquina se ve bien.
- Inspeccione las caras del palé cada turno en busca de acumulación; el adhesivo endurecido cambia el volumen de recogida.
- Reemplace los palés en un horario de desgaste: esperar daños visibles generalmente significa semanas de datos de elevación de bordes.
- Haga coincidir el tiempo de apertura del adhesivo con la rigidez de la etiqueta; las etiquetas de papel pesado necesitan una película de pegamento consistente, no solo más volumen.
Compresión en frascos fríos y húmedos
La condensación no es un problema cosmético. Las calidades estándar pueden colocarse encima de la película de agua mientras la etiqueta se ve pegada en la etiquetadora y las banderas en la cámara fría. Nuestros grados tolerantes a la condensación están diseñados parapenetrar la humedad de la superficiey aumentar el agarre en el vidrio hasta aproximadamente4°C, con rutas de calificación que incluyenInmersión total de 72 horasen agua helada (0° C-4° C) para programas de exportación y servicio en frío.
La presión de la correa de compresión y el tiempo de permanencia deben coincidir con el diámetro de la botella y la superposición de la etiqueta. Muy poca presión deja aire debajo del borde de ataque; demasiado puede arrugar el papel liviano. Ajuste la compresión después de que la temperatura del pegamento sea estable: cambiar ambos a la vez hace que el análisis de la causa raíz sea imposible.
Vidrio vs. PET vs. latas (notas rápidas sobre el sustrato)
- Copa (cerveza/vino):La condensación y el lavado retornable dominan; la caseína y los sintéticos avanzados son comunes: la retención del baño de hielo es la puerta de paso/fallo.
- Plásticos PET / LSE:La baja energía superficial necesita rutas de PSA de fusión en caliente con un corte limpio a velocidad; observe la expansión de la carbonatación en botellas delgadas.
- Latas de metalLa pasta de superposición y los grados de captación en caliente se centran en el control de la corrosión y el encordado cero, no en la misma reología que el papel sobre vidrio.
¿Bandera o eslinga en su línea de Rotary?
Revise los grados de etiquetado de botellas diseñados para la penetración de condensación, funcionamiento rotativo de hasta 60,000 BPH y lavado de vidrio retornable con soporte de cubo de prueba.
Ver adhesivos de etiquetado de botellasCalificación de baño de hielo (lo que debe significar "a prueba de hielo" en su línea)
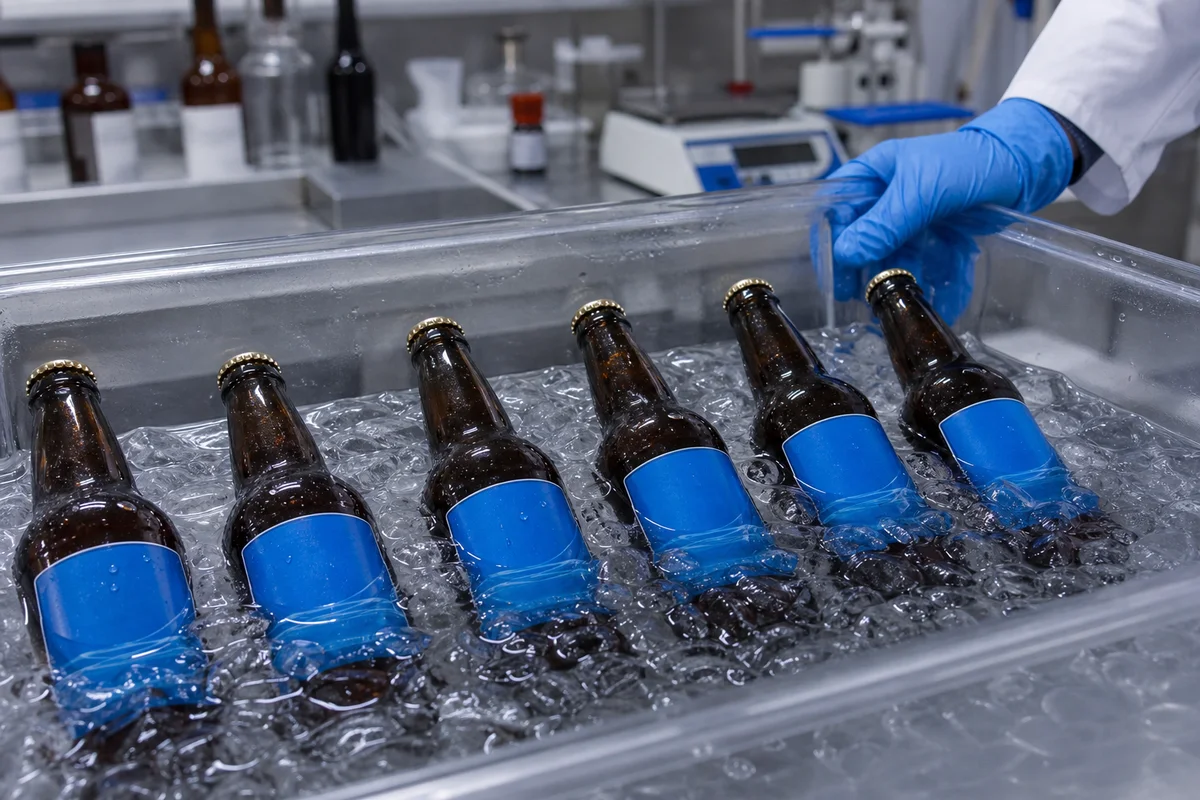
El lenguaje de marketing no es una prueba de lanzamiento. Utilizamosretención de inmersión total-etiquetas aplicadas a botellas frías y húmedas, luego mantenidas en agua helada durante la duración requerida por el cliente (comúnmente hasta 72 horas en las especificaciones de exportación de bebidas). Criterios de aprobación:cero abanderamiento, descamación o levantamiento de bordesen el borde de ataque después de la extracción y el calentamiento.
Documente la temperatura de salida de la botella, la humedad de la sala de llenado y etiquete el lote de existencias. Una fórmula que pasa en invierno puede marcar en verano si la carga de condensación se duplica, nuestraestudio de caso de etiquetado de botellas de cervezadescribe esa validación de bucle completo (recogida, limpieza rotatoria, baño de hielo, lavado) en una línea de embotellado europea.
Lavado y vidrio retornable
Los programas de botellas retornables necesitan dos bonos: retención agresiva en servicio yliberación limpia en lavado cáustico. Nuestros grados de lavado apuntan a la disolución en aproximadamenteNaOH al 1-2% a 80 °C(página también referencias65°C–80°Crangos solubles en álcalis dependiendo del protocolo de la planta). Los residuos en el vidrio reducen la calidad del reciclado y aumentan el consumo de sosa cáustica.
No resuelva el marcado con una resina permanente que no supere las auditorías de lavado. Calificar la retención y liberación en la misma semana: mejorar la pegajosidad en frío mientras se crea la carga del tanque de lavado es un modo de falla común en el vidrio retornable.
Evidencia de campo: Marcado cero a 60.000 BPH
Una cervecería importante que funciona a la máxima velocidad de rotación enfrentadaetiquetado de etiquetas y eslingado adhesivoen vidrio húmedo frío. Después de alinear la química de penetración de humedad con la limpieza y compresión del palé, la línea informócero abanderamiento a 60.000 BPHcon holdout de baño de hielo y lavado todavía en especificación. Narrativa completa:estudio de caso de condensación de etiquetado de botellas de cerveza.
Nota de cumplimiento: FDA 175.105 para etiquetado
Las etiquetas de las bebidas suelenContacto indirecto con alimentosbajo21 CFR 175.105 FDAcuando el adhesivo no entra en contacto con el contenido del producto. Mantenga las declaraciones de DoC, SDS y migración alineadas con la geometría real de su etiqueta y los requisitos de exportación regional.
Lista de verificación de inicio antes de buscar un nuevo adhesivo
- Confirme el síntoma: flagging vs. slinging vs. skew.
- Estabilizar la temperatura del pegamento; contexto de viscosidad logarítmica de TDS.
- Inspeccione y limpie los palés; sustituya las unidades desgastadas.
- Ajuste la compresión en la condición de botella más húmeda que vea en producción.
- Haga funcionar las pantallas de baño de hielo y lavado en el mismo lote de etiquetas.
- Solicitar documentación de lotes para los paquetes de auditoría si el paquete es adyacente a los alimentos.
Conclusión final
La solución de problemas de la etiquetadora rotativa es primero la disciplina de la máquina, luego la química. Estabilice la temperatura y la transferencia de palés, pruebe la compresión en botellas húmedas frías, luego califique el baño de hielo y el lavado en un solo programa. Para etiquetas de papel en contacto con alimentos, alinee las declaraciones con nuestrasGuía DE embalaje DE papel DE LA FDA. Si desea una evaluación comparativa estructurada, envíe el tipo de botella, el material de la etiqueta, la velocidad de la línea y una foto del borde de falla, generalmente comenzamos con la adhesión y el cribado del cubo de hielo antes de recomendar un cambio de grado.
Preguntas frecuentes
¿Sus adhesivos funcionan en botellas frías y húmedas?
Sí. Nuestra gama a prueba de hielo está diseñada para penetrar la condensación y unir vidrio frío (hasta aproximadamente 4° C), con rutas de calificación que incluyen una inmersión total de hasta 72 horas en agua helada para programas de exportación, siempre validados en su stock de botellas y etiquetas.
¿Cuál es la velocidad máxima de línea admitida?
Los grados de alto rendimiento se validan para etiquetadoras rotativas industriales que funcionan hasta 60.000 BPH con eslingado reducido en comparación con muchos sistemas de caseína: la velocidad real depende del diseño del palé, el material de la etiqueta y la configuración de la compresión.
¿Sus adhesivos son compatibles con los sistemas de lavado de vidrio retornable?
Ofrecemos grados de lavado diseñados para desprenderse en un lavado cáustico estándar (aproximadamente 1–2% de NaOH a 80°C, con protocolos específicos de la planta de 65°C-80°C). Califique tanto la retención como la liberación; la mejora de la adherencia en frío no debe crear residuos en el tanque de lavado.
¿Cuál es su MOQ para adhesivos de etiquetado?
El MOQ industrial estándar es de aproximadamente 1.000 kg (un palé). También proporcionamos cubos de prueba de 20 kg para la validación de la máquina y muestras de laboratorio gratuitas de 1 kg para el análisis de compatibilidad.
¿Cómo reduzco la eslinga adhesiva en una etiquetadora rotativa?
Estabilice la temperatura del pegamento dentro de la ventana de viscosidad del grado, limpie o reemplace los palés desgastados y evite mezclar la caseína vieja con el nuevo material sintético en el tanque. El desecho a menudo cae después del mantenimiento del palé, incluso antes de cambiar la química.
Solucionar problemas de pegamento de la etiquetadora en su línea
Solicite 1 kg de material de laboratorio de cortesía (envío prepagado por el destinatario) después de examinar su sustrato y las condiciones de la línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.