Guide technique pour le spiralage de boîtes composites : température de colle, vitesse du mandrin, tension du papier, tack des liners alu/PET, intégrité des joints MAP et qualification organoleptique pour emballages alimentaires.
Sommaire
- ·Trois modes de défaillance sur les lignes de boîtes spiralées
- ·Paramètres de spiralage influençant le joint
- ·Adapter la chimie à la zone du liner
- ·Validation Labo : Étanchéité + Odeur
- ·Note réglementaire : FDA 175.105 (Contact indirect, pas direct)
- ·Retour terrain : Migration d'odeurs sur boîtes de thé premium
- ·Checklist de démarrage
- ·Conclusion
- ·Questions fréquentes
Une boîte composite ne vaut que par son joint de spiralage invisible. Les marques de snacks évaluent vos produits sur le maintien de l'atmosphère modifiée (MAP) et l'oxydation des graisses ; les acheteurs de thé, sur la neutralité olfactive de l'adhésif à travers le papier. Sur la spiraleuse, ces résultats dépendent de trois leviers opérationnels : la température d'application, la vitesse du mandrin et la tension du papier — le tout couplé à une chimie adaptée à la zone du liner.
Ce guide s'adresse aux transformateurs de boîtes spiralées et de tubes de luxe contrecollant du kraft sur des liners en aluminium, PET ou métallisés. Il reprend les protocoles de qualification issus de nos études de cas organoleptiques, mais ne remplace pas les spécifications de votre fournisseur de film barrière ni les tests d'étanchéité finaux sur boîte complète.
Trois modes de défaillance sur les lignes de boîtes spiralées
Micro-vides de soudure et intégrité MAP
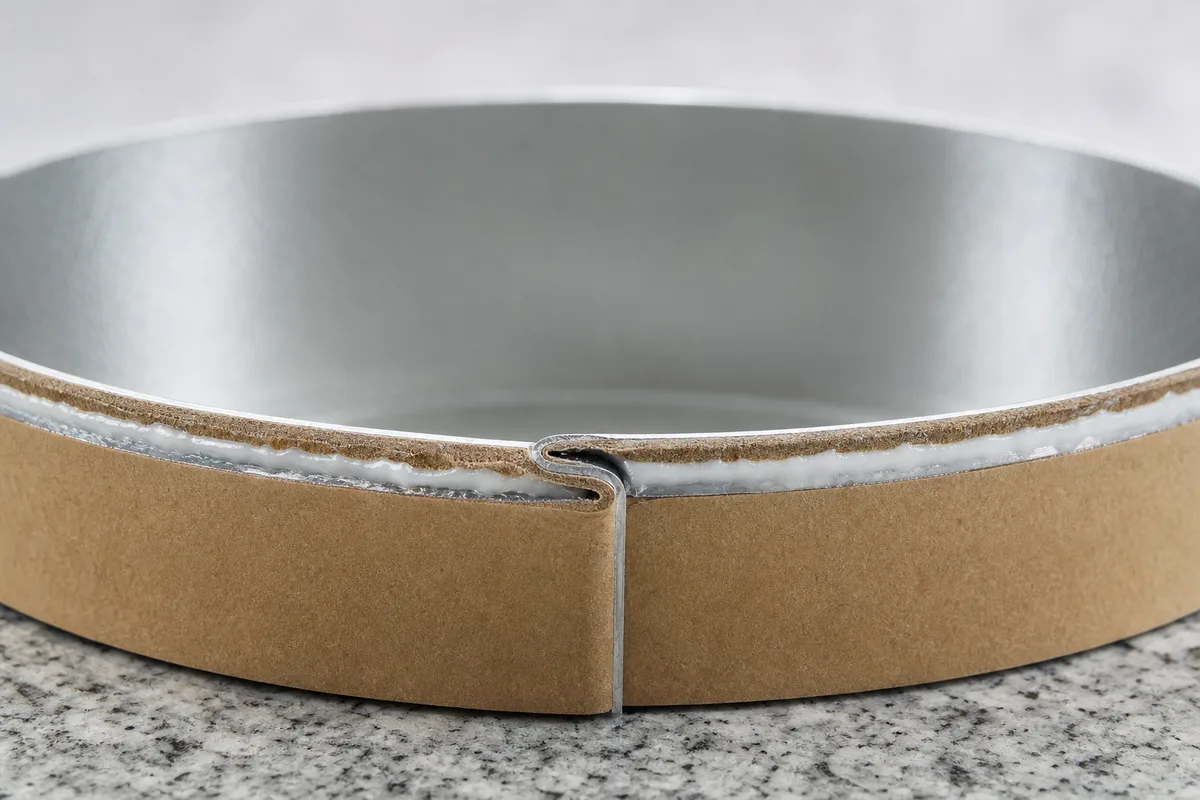
Des micro-vides dans le chevauchement permettent la migration de l'humidité et de l'oxygène. Les chips et les noix deviennent mous ou oxydés dès que la chaîne barrière aux gaz est rompue, même si le fond et le liner alu sont conformes. Le conditionnement sous atmosphère modifiée (MAP) et l'injection d'azote ne sont efficaces que si le complexe adhésif + papier + liner + sertissage forme une barrière continue.
Voies de contamination organoleptique
Les solvants résiduels ou les COV des grades standards peuvent migrer à travers le papier vers le thé, le cacao ou les snacks premium. Nos solutions à faible taux de COV sont analysées pour garantir leur neutralité organoleptique (incluant des analyses GC-MS lors de la qualification labo), loin des simples promesses marketing d'absence d'odeur.
Délamination du liner sur films LSE
Lorsque l'aluminium, le PET ou le Met-PET se désolidarise du corps en papier, la boîte perd sa fonction barrière et peut s'écraser lors des manipulations. Les acryliques à fort tack en zone interne sont formulés pour le mouillage sur surfaces à faible énergie (LSE) — ils diffèrent des émulsions utilisées pour le pli décoratif extérieur.
Paramètres de spiralage influençant le joint
Température d'application
Les plages de viscosité de notre matrice s'étendent d'environ 500 à 2 500 cps selon la zone (acrylique barrière interne ~500–1 200 cps ; VAE structurelle ~1 000–2 000 cps ; flexible pour sertissage ~1 200–2 500 cps). Si la température chute, le transfert et le mouillage se dégradent ; si elle grimpe trop, vous risquez un transpercement sur les plis extérieurs. Consignez la température du bac et du tuyau à chaque changement de cadence.
Vitesse du mandrin vs Transfert
Une vitesse de mandrin élevée réduit le temps ouvert dont dispose l'adhésif pour pénétrer le kraft et mouiller l'aluminium. Une accélération sans ajustement de viscosité se traduit souvent par des canaux de fuite intermittents dans le joint qui passent l'inspection visuelle mais échouent aux tests de vide ou de pression différentielle.
Tension du papier
Une tension trop faible crée du jeu dans le chevauchement ; une tension excessive peut déformer les films liners fins. La tension interagit avec le diamètre du mandrin et le nombre de plis — documentez la fenêtre de tolérance par format de boîte, et pas seulement par lot d'adhésif.
Conseil d'expert
Des allégations telles que « 100 % étanche » ou « extension de conservation de 3 mois » relèvent de la validation client sur la structure complète (liner, fond, sertissage) et ne sauraient constituer des garanties universelles. Notre laboratoire simule le vide/pression sur les joints, mais votre département Qualité reste responsable de la performance MAP de la boîte finie.
Adapter la chimie à la zone du liner
- Zone interne haute barrière (kraft + Alu/PET) : Acrylique à fort tack pour le scellage spiralé et les formats snacks sous azote.
- Enroulement structurel du corps : VAE/hybride pour la rigidité et la neutralité organoleptique des plis du corps.
- Sertissage haut/bas : Copolymère haute flexibilité pour résister au sertissage mécanique sans propagation de micro-fissures.
- Aspect réglementaire : Grades sans plastifiant / bas COV, alignés sur la norme FDA 175.105 pour contact indirect en présence d'une barrière fonctionnelle (aluminium).
Validation Labo : Étanchéité + Odeur
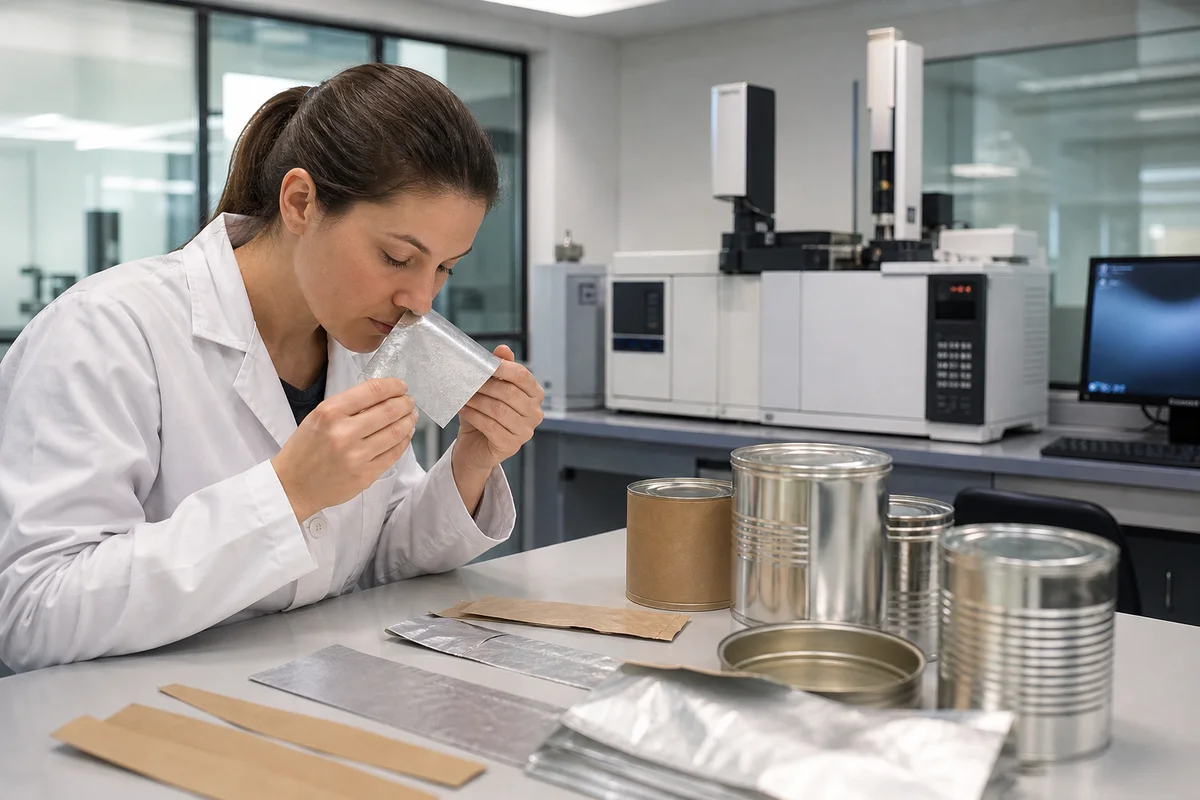
Avant la mise en production, effectuez des tests de différentiel de pression sur les joints (vide/pression selon vos spécifications) ainsi qu'un criblage organoleptique sur le couple papier-aluminium réel. Le risque sensoriel fait partie intégrante de la qualification et n'est pas une simple formalité — particulièrement pour le thé et le cacao.
Fuites MAP ou risques d'odeurs sur vos boîtes composites ?
Découvrez nos adhésifs pour liners alu/PET, nos grades à faible odeur et nos services de criblage labo pour l'étanchéité et les propriétés organoleptiques.
Voir les adhésifs pour boîtes compositesNote réglementaire : FDA 175.105 (Contact indirect, pas direct)
Les emballages alimentaires composites avec barrière aluminium relèvent généralement de la norme FDA 21 CFR 175.105 relative au contact alimentaire indirect — et non de la norme 176.170 pour contact direct. Les formats en contact avec des liquides (ex : pailles en papier) suivent un autre parcours ; voir nos adhésifs pour contact alimentaire et notre guide de fabrication des pailles en papier pour le choix de la solution.
Retour terrain : Migration d'odeurs sur boîtes de thé premium
Un transformateur européen produisant des boîtes composites avec liner alu devait réduire les risques d'odeurs sans compromettre l'ancrage du liner sur la spiraleuse. Après avoir sélectionné un grade de contrecollage à faible odeur offrant une stabilité alu-papier, le programme a passé avec succès les tests sensoriels stricts pour du thé haut de gamme — voir l'intégralité de l'étude de cas sur la migration d'odeurs en boîtes composites.
Checklist de démarrage
- Identifier le mode de défaillance : fuite MAP vs odeur vs délamination.
- Stabiliser la température de la colle selon les plages de viscosité par zone (TDS).
- Ajuster la vitesse du mandrin au mouillage ; ne pas modifier vitesse et température simultanément à l'aveugle.
- Régler la tension du papier selon le diamètre de la boîte et l'empilement des plis.
- Effectuer des tests de pression différentielle et des criblages organoleptiques sur les lots réels de papier/alu.
- Demander les DoC par lot pour vos audits de conformité 175.105.
Conclusion
La performance d'une boîte spiralée repose sur la continuité de la barrière et la rigueur sensorielle. Maîtrisez la température, la vitesse et la tension comme un système global, adaptez la chimie à la zone du liner et qualifiez le maintien MAP et les odeurs sur des composants réels. Soumettez vos échantillons de boîtes pour un criblage d'adhésion et d'étanchéité si vous souhaitez engager un protocole d'essai structuré.
Questions fréquentes
Votre adhésif est-il capable de coller des liners en aluminium ?
Oui. Nous utilisons des émulsions acryliques à fort tack conçues pour le mouillage sur aluminium, PET et films métallisés en zone barrière interne. Une qualification sur vos propres grammages papier et vitesses de spiralage reste indispensable.
L'adhésif présente-t-il une odeur forte ?
Nos grades neutres organoleptiquement présentent de très faibles taux de COV et sont pratiquement inodores lors du criblage. Les programmes sensibles comme le thé ou le cacao doivent néanmoins faire l'objet de tests sensoriels sur le complexe final.
Cet adhésif est-il apte au contact alimentaire ?
Nos formulations sont alignées sur la norme FDA 21 CFR 175.105 pour le contact alimentaire indirect en présence d'une barrière fonctionnelle (type alu). Elles ne sont pas destinées au contact liquide direct sans une revue de conformité spécifique.
Quelle viscosité dois-je utiliser sur la spiraleuse ?
Cela dépend de la zone : les acryliques barrière internes tournent environ à ~500–1 200 cps, les VAE structurels à ~1 000–2 000 cps et les solutions pour sertissage à ~1 200–2 500 cps. Référez-vous aux TDS fournisseur pour les points de consigne, et non à une valeur unique pour toute l'usine.
Quelle est votre quantité minimale de commande (MOQ) pour ces adhésifs ?
La MOQ standard est d'environ 1 000 kg. Nous fournissons des seaux d'essai de 20 kg pour la validation du spiralage et des échantillons gratuits de 1 kg pour les criblages de compatibilité en laboratoire.
Valider le collage en spiralage
Demandez un échantillon de laboratoire de 1 kg offert (frais de port à la charge du destinataire) après étude de compatibilité sur votre substrat.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.