Leitfaden für die Verbunddosenwicklung: Klebstofftemperatur, Dorngeschwindigkeit, Bahnspannung, Haftung auf Folien-/PET-Linern, MAP-Nahtintegrität und organoleptische Qualifizierung für Lebensmittelbehälter.
Inhaltsverzeichnis
- ·Drei Fehlermodi bei Spiralwickel-Linien
- ·Wickelparameter, die die Nahtqualität beeinflussen
- ·Abstimmung der Chemie auf die Liner-Zone
- ·Laborvalidierung: Dichtigkeit + Geruch
- ·Regulatorischer Hinweis: FDA 175.105 (Indirekter, nicht direkter Kontakt)
- ·Praxisnachweis: Geruchsmigration bei Premium-Teedosen
- ·Inbetriebnahme-Checkliste
- ·Fazit
- ·Häufig gestellte Fragen
Eine Verbunddose ist nur so gut wie die Spiralnaht, die man nicht sieht. Snack-Marken bewerten Sie nach der MAP-Haltbarkeit und Fett-Oxidation; Tee-Einkäufer beurteilen, ob der Klebstoff sensorisch durch das Papier wahrnehmbar ist. An der Wickelmaschine lassen sich diese Ergebnisse auf drei wesentliche Faktoren zurückführen: Auftragstemperatur, Dorngeschwindigkeit und Bahnspannung – ergänzt durch eine Chemie, die exakt auf die Liner-Zone abgestimmt ist.
Dieser Leitfaden richtet sich an Verarbeiter von spiralgewickelten Dosen und Premium-Hülsen, die Kraftpapier mit Aluminium-, PET- oder metallisierten Linern verbinden – dieselben Anwendungsbereiche, die wir auf unserer Seite für Verbunddosen-Klebstoffe behandeln. Er nutzt Qualifizierungskriterien aus unserer organoleptischen Fallarbeit, ersetzt jedoch weder die Spezifikationen Ihres Barrierefolien-Lieferanten noch eine vollständige Dichtheitsprüfung der fertigen Dose.
Drei Fehlermodi bei Spiralwickel-Linien
Mikro-Lücken in der Naht und MAP-Integrität
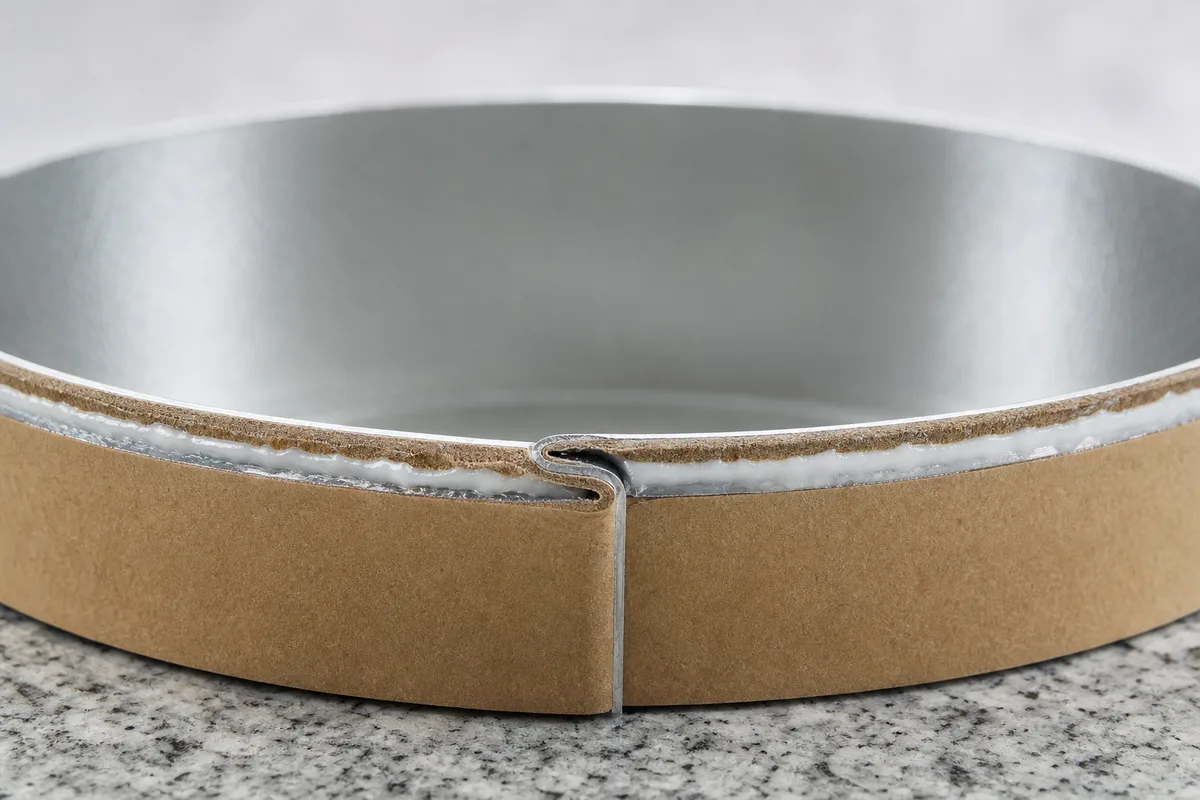
Mikro-Lücken in der Überlappung lassen Feuchtigkeit und Sauerstoff migrieren. Chips und Nüsse werden pappig oder oxidieren, wenn die Gasbarriere-Kette unterbrochen wird – selbst wenn Endkappe und Folienliner korrekt spezifiziert sind. MAP (Schutzgasverpackung) und Stickstoffspülung funktionieren nur, wenn Klebstoff + Papier + Liner + Bördelung eine durchgehende Barriere bilden.
Organoleptische Beeinträchtigungswege
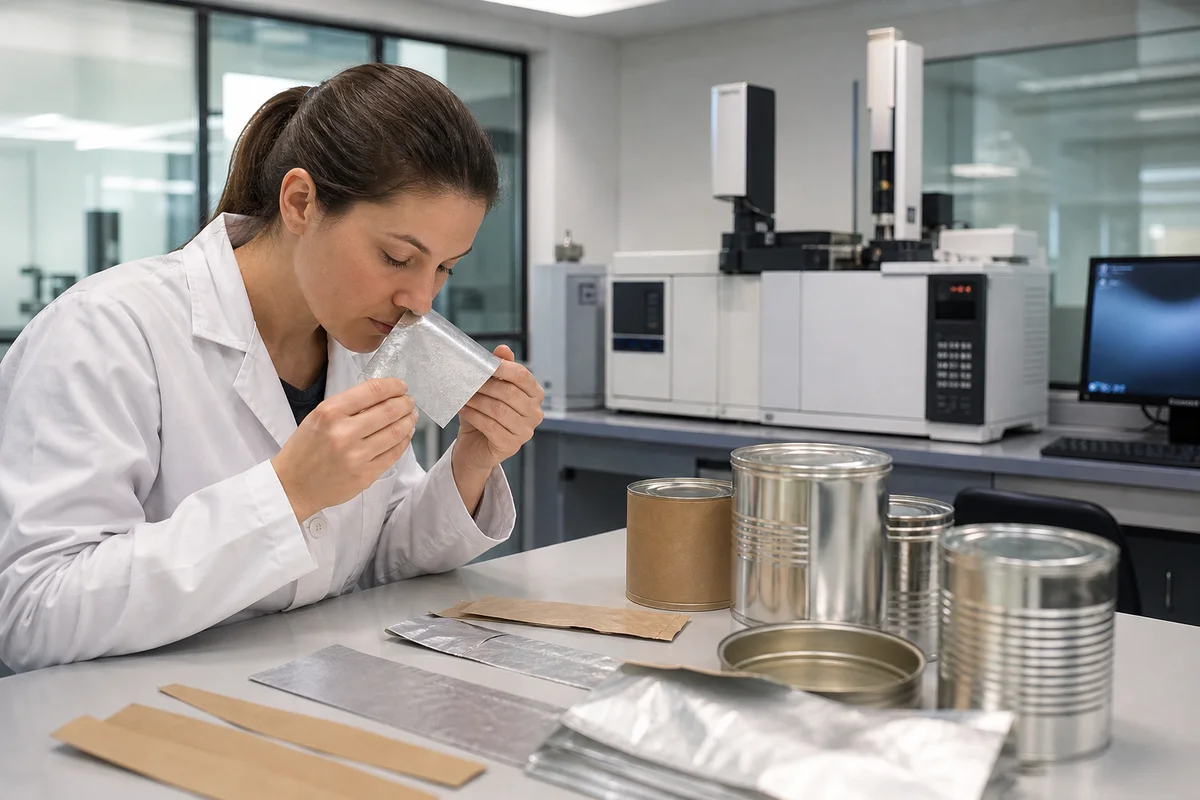
Restlösungsmittel oder VOCs aus Standard-Klebstoffqualitäten können durch das Papier in Tee, Kakao oder Premium-Snacks migrieren. Unsere VOC-armen Lösungen werden auf organoleptische Neutralität geprüft (einschließlich GC-MS-Unterstützung bei der Laborqualifizierung) – und nicht nur als „geruchsfrei“ beworben.
Liner-Delamination auf LSE-Folien
Wenn sich Aluminiumfolie, PET oder Met-PET vom Papierkörper löst, verliert die Dose ihre Barrierefunktion und kann bei der Handhabung instabil werden. Haftstarke Acrylate in der Innenzone sind auf die Benetzung von Oberflächen mit niedriger Energie optimiert – dies ist nicht dieselbe Emulsion, die Sie für die äußere Dekorschicht verwenden.
Wickelparameter, die die Nahtqualität beeinflussen
Auftragstemperatur
Die Viskositätsbereiche in unserer Matrix liegen zwischen ca. 500–2.500 mPas je nach Zone (Innenbarriere-Acryl ~500–1.200 mPas; strukturelles VAE ~1.000–2.000 mPas; Bördel-Flexibilität ~1.200–2.500 mPas). Sinkt die Temperatur, leiden Klebstoffaufnahme und Benetzung; steigt sie zu hoch, riskieren Sie ein Durchschlagen des Klebstoffs bei den äußeren Lagen. Protokollieren Sie Tank- und Schlauchtemperaturen bei jeder Geschwindigkeitsänderung.
Dorngeschwindigkeit vs. Klebstoffaufnahme
Höhere Dorngeschwindigkeiten verkürzen die offene Zeit, die der Klebstoff hat, um in das Kraftpapier einzudringen und die Folie zu benetzen. Geschwindigkeitssteigerungen ohne Anpassung der Viskosität äußern sich oft als zeitweilige Nahtkanäle, die die visuelle Inspektion bestehen, aber bei Vakuum- oder Differenzdruckprüfungen versagen.
Bahnspannung
Zu geringe Spannung führt zu Lockerungen in der Überlappung; zu hohe Spannung kann dünne Linerfolien verformen. Die Spannung interagiert mit dem Dorndurchmesser und der Lagenanzahl – dokumentieren Sie das freigegebene Fenster pro Dosengröße, nicht nur pro Klebstoffcharge.
Profi-Tipp für Ingenieure
Aussagen wie „100 % luftdicht“ oder „3 Monate längere Haltbarkeit“ gehören in die Kundenvalidierung mit Ihrer vollständigen Dosenstruktur (Liner, Boden/Deckel, Bördelung) – und sind keine universellen Garantien. Unser Labor simuliert Vakuum/Druck an den Nähten; Ihre QS ist weiterhin für die MAP-Leistung der fertigen Dose verantwortlich.
Abstimmung der Chemie auf die Liner-Zone
- Hochbarriere-Innenlage (Kraft + Alu/PET): Haftstarkes Acryl für die Spiralversiegelung und stickstoffgespülte Snack-Formate.
- Strukturelle Körperwicklung: VAE/Hybrid für Steifigkeit und organoleptisch neutrale Körperlagen.
- Obere/untere Bördelung: Flexibles Copolymer, um mechanische Bördelungen und das Fügen der Endkappen ohne Rissbildung zu überstehen.
- Regulatorische Anforderungen: Weichmacherfreie / VOC-arme Qualitäten gemäß FDA 175.105 für indirekten Kontakt, sofern eine funktionelle Folienbarriere vorhanden ist.
Laborvalidierung: Dichtigkeit + Geruch
Führen Sie vor der Produktionsfreigabe Naht-Differenzdruckprüfungen (Vakuum/Druck gemäß Ihrer Spezifikation) sowie ein organoleptisches Screening mit der tatsächlichen Papier-Folie-Kombination durch. Das sensorische Risiko ist Teil der Qualifizierung und kein bloßes Kontrollkästchen nach der Freigabe – insbesondere bei Tee und Kakao.
MAP-Leckagen oder Geruchsrisiken bei Verbunddosen?
Prüfen Sie Verbunddosen-Klebstoffe für Folien-/PET-Liner, geruchsarme Qualitäten sowie Labor-Screenings auf Gasdichtigkeit und organoleptische Neutralität.
Verbunddosen-Klebstoffe anzeigenRegulatorischer Hinweis: FDA 175.105 (Indirekter, nicht direkter Kontakt)
Lebensmittel-Verbundbehälter mit einer Folienbarriere fallen typischerweise unter FDA 21 CFR 175.105 für den indirekten Lebensmittelkontakt – nicht unter 176.170 für direkten Kontakt. Formate mit Flüssigkeitskontakt (wie Papierstrohhalme) folgen einem anderen Pfad; siehe Klebstoffe für Lebensmittelkontakt und unseren Leitfaden zur Herstellung von Papierstrohhalmen zur Auswahl des Konformitätsweges.
Praxisnachweis: Geruchsmigration bei Premium-Teedosen
Ein europäischer Verarbeiter von folienkaschierten Verbunddosen benötigte ein geringeres Geruchsrisiko, ohne die Liner-Haftung an der Wickelmaschine zu beeinträchtigen. Nach der Abstimmung einer geruchsarmen Kaschierqualität mit Folie-zu-Papier-Stabilität bestand das Programm die strengen Prüfungen eines sensorischen Panels für Premium-Tee – siehe die vollständige Fallstudie zur Geruchsmigration bei Verbunddosen.
Inbetriebnahme-Checkliste
- Fehlermodus bestimmen: MAP-Leckage vs. Geruch vs. Delamination.
- Klebstofftemperatur gemäß Viskositätsbereich aus dem TDS stabilisieren.
- Dorngeschwindigkeit auf die Benetzung abstimmen; Geschwindigkeit und Temperatur nicht blind gleichzeitig regeln.
- Bahnspannung je nach Dosendurchmesser und Lagenaufbau einstellen.
- Differenzdruck- und organoleptische Prüfungen mit Produktionschargen von Papier/Folie durchführen.
- Chargenspezifische DoC für Audits gemäß 175.105 anfordern.
Fazit
Die Leistung von Verbunddosen basiert auf Barrierekontinuität und sensorischer Disziplin. Steuern Sie Temperatur, Geschwindigkeit und Spannung als Gesamtsystem, stimmen Sie die Chemie auf die Liner-Zone ab und qualifizieren Sie MAP und Geruch an realen Komponenten – nicht an generischem Labormaterial. Senden Sie uns Dosenproben für Haftungs- und Dichtigkeits-Screenings, wenn Sie einen strukturierten Testpfad wünschen.
Häufig gestellte Fragen
Kann Ihr Klebstoff Aluminiumfolien-Liner verkleben?
Ja. Wir setzen haftstarke Acrylemulsionen ein, die speziell für die Benetzung von Aluminiumfolie, PET und metallisierten Folien in der inneren Barrierezone entwickelt wurden – qualifizieren Sie diese immer mit Ihrer Papierqualität und Wickelgeschwindigkeit.
Hat der Klebstoff einen starken Eigengeruch?
Unsere organoleptisch neutralen Qualitäten sind VOC-arm und im Qualifizierungs-Screening praktisch geruchlos. Bei empfindlichen Produkten wie Tee oder Kakao sollte dennoch eine sensorische Panel-Prüfung mit dem Produktionslaminat durchgeführt werden.
Ist dieser Klebstoff lebensmittelgeeignet?
Die Rezepturen entsprechen FDA 21 CFR 175.105 für indirekten Lebensmittelkontakt, sofern eine funktionelle Barriere (wie Folie) vorhanden ist – für direkten Flüssigkeitskontakt ist eine separate Konformitätsprüfung erforderlich.
Mit welcher Viskosität sollte ich an der Wickelmaschine arbeiten?
Zonenabhängig: Innenbarriere-Acrylate liegen oft bei ~500–1.200 mPas, strukturelle VAE bei ~1.000–2.000 mPas, Bördel-Klebstoffe bei ~1.200–2.500 mPas unter Testbedingungen – nutzen Sie das TDS Ihres Lieferanten für Sollwerte, keine pauschale Zahl für das gesamte Werk.
Wie hoch ist die Mindestbestellmenge (MOQ) für Verbunddosen-Klebstoffe?
Die Standard-MOQ liegt bei ca. 1.000 kg. Wir bieten 20-kg-Testgebinde für die Wickelvalidierung und kostenlose 1-kg-Labormuster für Kompatibilitätsprüfungen an.
Spiralwicklungs-Verklebung validieren
Fordern Sie ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei), nachdem wir die Eignung für Ihr Substrat und Ihre Anlagenbedingungen geprüft haben.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.