Техническое руководство по навивке композитных банок: температура клея, скорость оправки, натяжение бумаги, адгезия к фольге/ПЭТ-лайнеру, целостность швов для MAP и органолептическая квалификация пищевых контейнеров.
Содержание
- ·Три вида отказов на линиях спиральной навивки
- ·Параметры навивки, влияющие на шов
- ·Подбор химии под зону лайнера
- ·Лабораторная валидация: герметичность + запах
- ·Нормативная справка: FDA 175.105 (непрямой, а не прямой контакт)
- ·Опыт применения: миграция запаха в банках для чая премиум-класса
- ·Чек-лист для запуска
- ·Итоговый вывод
- ·Частые вопросы
Композитная банка надежна лишь настолько, насколько надежен ее невидимый спиральный шов. Бренды снеков оценивают качество по удержанию MAP и окислению жиров; закупщики чая — по тому, не проникает ли запах адгезива через бумагу. На навивочной машине эти результаты зависят от трех факторов: температуры нанесения, скорости оправки и натяжения бумаги, а также от химии, подобранной под зону лайнера.
Это руководство предназначено для производителей спирально-навивных банок и премиальных тубусов, склеивающих крафт-бумагу с алюминием, ПЭТ или металлизированными лайнерами. В нем рассматриваются те же виды отказов, что и на странице адгезивов для композитных банок. Информация основана на нашем опыте органолептических испытаний и не заменяет спецификации поставщиков барьерных пленок или тесты на герметичность готовой тары.
Три вида отказов на линиях спиральной навивки
Микрозазоры в швах и целостность MAP
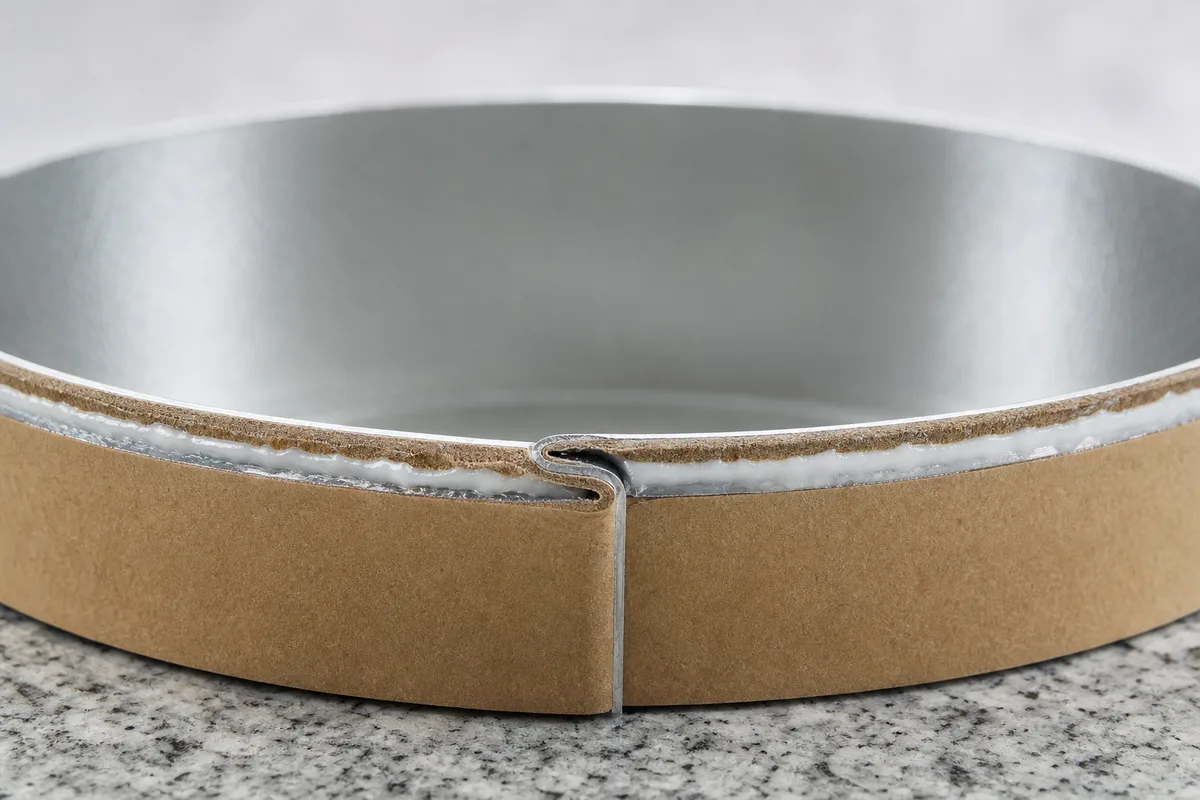
Микрозазоры в нахлесте способствуют миграции влаги и кислорода. Чипсы и орехи становятся отсыревшими или окисленными, если нарушается барьерная цепь — даже если крышка и фольгированный лайнер подобраны верно. Упаковка в модифицированной газовой среде (MAP) и продувка азотом эффективны только тогда, когда адгезив + бумага + лайнер + закатка образуют непрерывный барьер.
Пути органолептического загрязнения
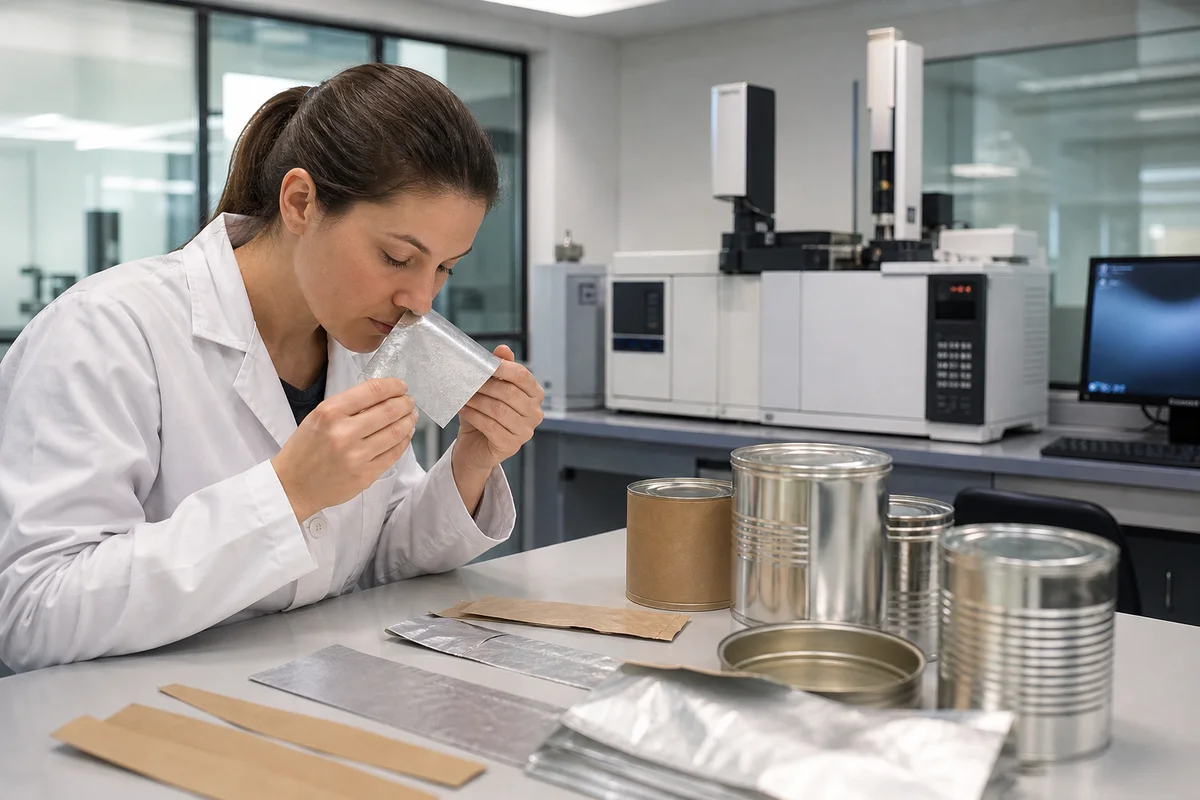
Остаточные растворители или летучие органические соединения (VOC) из стандартных марок могут мигрировать через бумагу в чай, какао или снеки премиум-класса. Наши решения с низким содержанием VOC проходят проверку на органолептическую нейтральность (включая ГХ-МС анализ при лабораторной квалификации), а не просто на уровне маркетинговых обещаний «отсутствия запаха».
Деламинация лайнера на LSE-пленках
Когда алюминиевая фольга, ПЭТ или металлизированный ПЭТ отслаиваются от бумажного корпуса, банка теряет барьерные функции и может деформироваться при транспортировке. Высокоадгезивные акрилы во внутренней зоне настроены на смачивание поверхностей с низкой энергией (LSE) — это не та же эмульсия, которую вы используете для внешнего декоративного слоя.
Параметры навивки, влияющие на шов
Температура нанесения
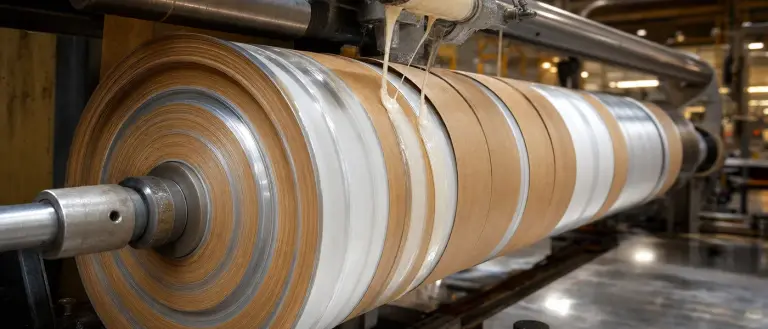
Диапазоны вязкости в нашей матрице варьируются от 500 до 2500 сПз в зависимости от зоны (акрил для внутреннего барьера ~500–1200 сПз; структурный VAE ~1000–2000 сПз; эластичный адгезив для закатки ~1200–2500 сПз). При низкой температуре ухудшаются захват и смачивание; при слишком высокой — возникает риск просачивания клея через внешние слои. Фиксируйте температуру в баке и шлангах при каждом изменении скорости.
Скорость оправки и перенос клея
Высокая скорость оправки сокращает открытое время, за которое адгезив должен проникнуть в крафт и смочить фольгу. Увеличение скорости без корректировки вязкости часто приводит к появлению прерывистых каналов в швах, которые проходят визуальный контроль, но не выдерживают проверку вакуумом или перепадом давления.
Натяжение бумаги
Недостаточное натяжение создает слабину в нахлесте; избыточное — может деформировать тонкие пленки лайнера. Натяжение зависит от диаметра оправки и количества слоев — фиксируйте допустимый диапазон для каждого размера банки, а не только для партии адгезива.
Совет инженера
Такие заявления, как «100% герметичность» или «увеличение срока годности на 3 месяца», должны подтверждаться в ходе валидации полной структуры банки (лайнер, дно, закатка) — они не являются универсальной гарантией. Наша лаборатория имитирует вакуум/давление в швах, но итоговые показатели MAP готовой банки остаются зоной ответственности вашего отдела контроля качества.
Подбор химии под зону лайнера
- Высокобарьерный внутренний слой (крафт + Al/ПЭТ): Высокоадгезивный акрил для спиральной герметизации и упаковки снеков с продувкой азотом.
- Навивка корпуса (структурная): VAE/гибридные составы для жесткости и органолептически нейтральных слоев корпуса.
- Верхняя/нижняя закатка: Высокоэластичный сополимер, выдерживающий механический обжим и закатку крышек без образования трещин.
- Нормативный статус: Марки без пластификаторов и с низким содержанием VOC, соответствующие FDA 175.105 для непрямого контакта при наличии функционального барьера из фольги.
Лабораторная валидация: герметичность + запах
Перед утверждением в производство проведите тестирование швов на перепад давления (вакуум/давление согласно спецификации) и органолептический скрининг реальной пары бумага–фольга. Сенсорный риск является частью квалификации, а не формальностью после утверждения — особенно для таких продуктов, как чай и какао.
Утечки MAP или риск постороннего запаха в композитных банках?
Ознакомьтесь с адгезивами для фольгированных/ПЭТ лайнеров, низкопахучими марками и результатами тестов на герметичность и органолептику.
Адгезивы для композитных банокНормативная справка: FDA 175.105 (непрямой, а не прямой контакт)
Пищевые композитные контейнеры с барьером из фольги обычно подпадают под действие FDA 21 CFR 175.105 в отношении непрямого контакта с пищевыми продуктами — а не прямого контакта 176.170. Изделия, контактирующие с жидкостями (например, бумажные трубочки), проходят иную процедуру проверки; см. адгезивы для контакта с пищевыми продуктами и наше руководство по производству бумажных трубочек для выбора пути квалификации.
Опыт применения: миграция запаха в банках для чая премиум-класса
Европейскому производителю композитных банок с фольгированным лайнером требовалось снизить риски появления запаха без потери прочности склейки на навивочной машине. После подбора низкопахучей ламинационной марки, стабильно склеивающей фольгу с бумагой, продукция успешно прошла строгую сенсорную проверку для чая премиум-класса. См. полный кейс по миграции запахов в композитных банках.
Чек-лист для запуска
- Определите вид отказа: утечка MAP, запах или деламинация.
- Стабилизируйте температуру клея согласно диапазонам вязкости из TDS для каждой зоны.
- Согласуйте скорость оправки со смачиванием поверхности; не меняйте скорость и температуру одновременно вслепую.
- Настройте натяжение бумаги в соответствии с диаметром банки и количеством слоев.
- Проведите тесты швов на перепад давления и органолептический скрининг на производственных партиях бумаги/фольги.
- Запросите DoC на партию для аудитов по 175.105.
Итоговый вывод
Качество композитной банки — это непрерывность барьера плюс сенсорная чистота. Управляйте температурой, скоростью и натяжением как единой системой, подбирайте химию под зону лайнера и квалифицируйте MAP и запах на реальных компонентах, а не на абстрактных образцах. Предоставьте образцы банок для проверки адгезии и герметичности, если вам требуется структурированный план испытаний.
Частые вопросы
Позволяет ли ваш адгезив склеивать лайнеры из алюминиевой фольги?
Да. Мы используем высокоадгезивные акриловые эмульсии, разработанные для смачивания алюминиевой фольги, ПЭТ и металлизированных пленок во внутренней барьерной зоне. Всегда проводите квалификацию на вашей бумаге и при вашей рабочей скорости.
Имеет ли адгезив резкий запах?
Наши органолептически нейтральные марки имеют низкое содержание VOC и практически не имеют запаха при квалификационном скрининге. Для чувствительных продуктов, таких как чай и какао, рекомендуется проводить оценку сенсорной панелью на производственном ламинате.
Безопасен ли этот адгезив для контакта с пищей?
Составы соответствуют FDA 21 CFR 175.105 для непрямого контакта с пищевыми продуктами при наличии функционального барьера (например, фольги). Они не предназначены для прямого контакта с жидкостями без отдельной проверки на соответствие требованиям.
Какую вязкость следует поддерживать на навивочной машине?
Вязкость зависит от зоны: акрилы для внутреннего барьера обычно работают при ~500–1200 сПз, структурные VAE — при ~1000–2000 сПз, составы для закатки — при ~1200–2500 сПз. Используйте значения из TDS поставщика в качестве ориентиров, а не единый показатель для всего завода.
Каков ваш минимальный объем заказа (MOQ) для адгезивов для композитных банок?
Стандартный MOQ составляет около 1000 кг. Мы предоставляем 20-килограммовые ведра для валидации процесса навивки и бесплатные 1-килограммовые лабораторные образцы для проверки совместимости.
Проверьте качество спиральной навивки
Запросите бесплатный лабораторный образец 1 кг (доставка за счет получателя) после предварительного тестирования вашего субстрата.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.