Guía a pie de máquina para el bobinado de latas compuestas: temperatura del adhesivo, velocidad del mandril, tensión del papel, agarre de liners de foil/PET, integridad de costuras para MAP y calificación organoléptica para envases alimentarios.
Índice
- ·Tres modos de fallo en líneas de latas en espiral
- ·Parámetros de bobinado que afectan la costura
- ·Adaptación de la química a la zona del liner
- ·Validación de laboratorio: hermeticidad y olor
- ·Nota regulatoria: FDA 175.105 (Contacto indirecto, no directo)
- ·Evidencia de campo: migración de olores en latas de té premium
- ·Lista de verificación para el inicio del proceso
- ·Conclusión final
- ·Preguntas frecuentes
Una lata compuesta es tan buena como la costura en espiral que no se ve. Las marcas de snacks juzgan la calidad por la retención de MAP y la oxidación de las grasas; los compradores de té, por si el adhesivo afecta la neutralidad sensorial a través del papel. En el bobinador, estos resultados dependen de tres factores críticos: la temperatura de aplicación, la velocidad del mandril y la tensión del papel, además de una química adaptada a la zona del liner.
Esta guía está dirigida a convertidores de latas bobinadas en espiral y tubos de lujo que unen kraft con aluminio, PET o liners metalizados. Aborda los mismos modos de fallo tratados en nuestra página de adhesivos para latas compuestas. Reutiliza el lenguaje de calificación de nuestros casos de análisis organoléptico y no sustituye las especificaciones de su proveedor de películas de barrera ni las pruebas de fugas de la lata completa.
Tres modos de fallo en líneas de latas en espiral
Microfisuras en la costura e integridad de MAP
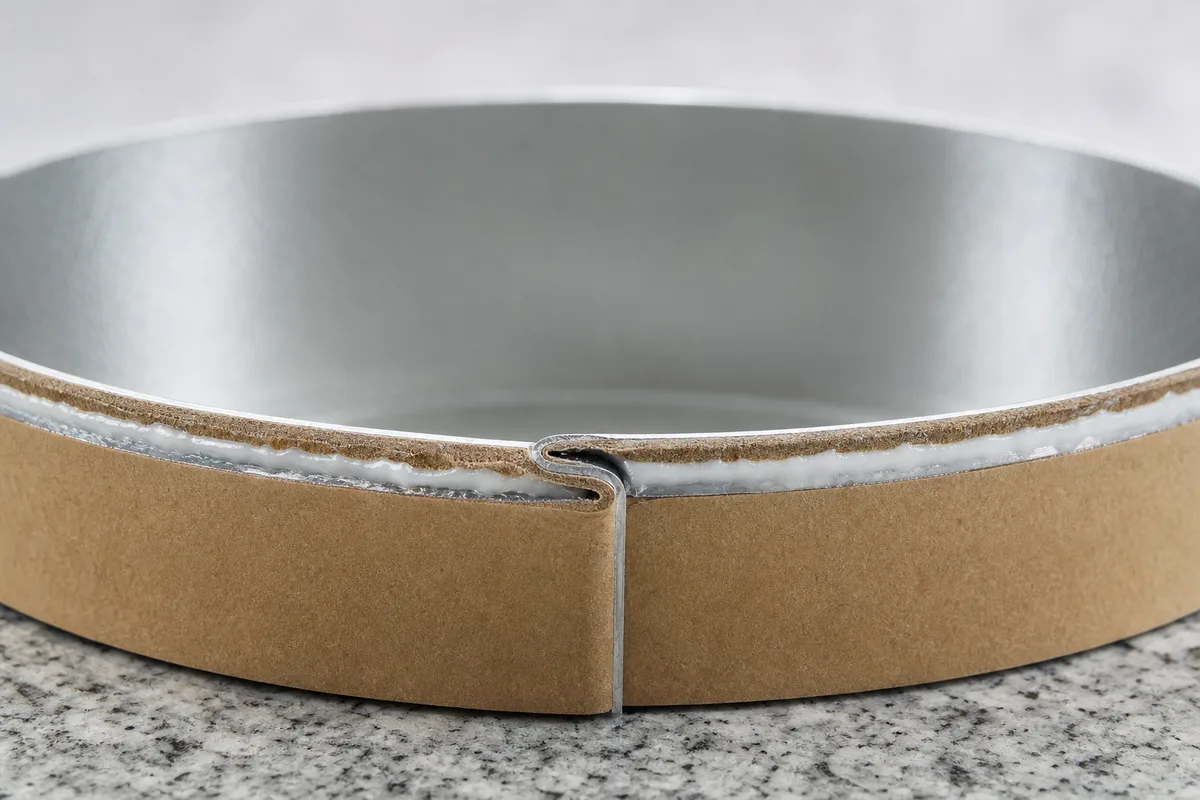
Las microfisuras en el solapamiento permiten la migración de humedad y oxígeno. Las papas fritas y nueces se vuelven blandas u oxidadas cuando la cadena de barrera de gas se rompe, incluso si la tapa y el liner de foil están especificados correctamente. La atmósfera modificada (MAP) y el flujo de nitrógeno solo funcionan cuando el conjunto adhesivo + papel + liner + sellado forman una barrera continua.
Rutas de contaminación organoléptica
Los solventes residuales o VOC de los grados estándar pueden migrar a través del papel hacia el té, cacao o snacks premium. Nuestras rutas de bajo VOC se analizan para garantizar la neutralidad organoléptica (incluyendo soporte de GC-MS en la calificación de laboratorio), no basándonos en promesas comerciales de estar libres de olores.
Delaminación del liner en películas LSE
Cuando el foil de aluminio, PET o Met-PET se desprende del cuerpo de papel, la lata pierde su función de barrera y puede colapsar durante el manejo. Los acrílicos de alto agarre en la zona interna están ajustados para el mojado en superficies de baja energía (LSE), a diferencia de la emulsión que se utiliza en la capa decorativa exterior.
Parámetros de bobinado que afectan la costura
Temperatura de aplicación
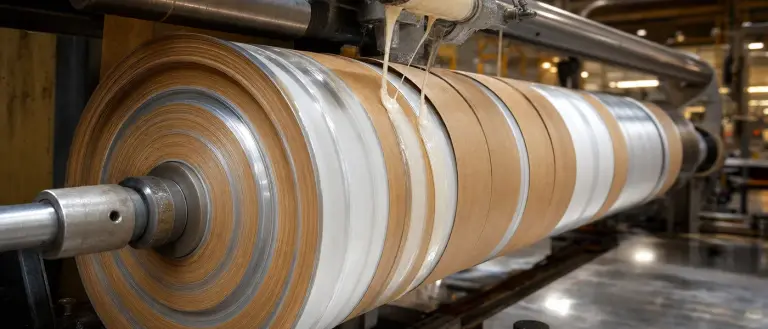
Las bandas de viscosidad en nuestra matriz varían aproximadamente entre 500–2.500 cps según la zona (acrílico de barrera interna ~500–1.200 cps; VAE estructural ~1.000–2.000 cps; adhesivo de flexión para el cierre ~1.200–2.500 cps). Si la temperatura baja demasiado, la transferencia y el mojado se ven afectados; si sube demasiado, se corre el riesgo de filtración en las capas exteriores. Registre la temperatura del tanque y la manguera en cada cambio de velocidad.
Velocidad del mandril frente a la transferencia
Una mayor velocidad del mandril acorta el tiempo abierto que tiene el adhesivo para penetrar el kraft y humectar el foil. Los aumentos de velocidad sin ajustes de viscosidad suelen manifestarse como canales intermitentes en la costura que superan la inspección visual pero fallan en las pruebas de vacío o diferencial de presión.
Tensión del papel
Una tensión insuficiente crea holguras en el solapamiento; una tensión excesiva puede distorsionar las películas del liner. La tensión interactúa con el diámetro del mandril y el número de capas; documente la ventana aprobada por tamaño de lata, no solo por lote de adhesivo.
Consejo técnico de ingeniería
Afirmaciones como "100% hermético" o "vida útil 3 meses más larga" corresponden a la validación del cliente con la estructura completa de la lata (liner, fondo, sellado), no a garantías universales. Nuestro laboratorio simula vacío/presión en las costuras; el control de calidad del cliente sigue siendo responsable del desempeño de MAP en la lata terminada.
Adaptación de la química a la zona del liner
- Interior de alta barrera (kraft + Alu/PET): Acrílico de alto agarre para sellado en espiral y formatos de snacks con inyección de nitrógeno.
- Bobinado del cuerpo estructural: VAE/híbrido para rigidez y capas de cuerpo organolépticamente neutras.
- Sellado superior/inferior (crimping): Copolímero de alta flexibilidad para resistir el sellado mecánico y el cierre de tapas sin propagación de grietas.
- Cumplimiento normativo: Grados libres de plastificantes / bajo VOC alineados con la norma FDA 175.105 para contacto indirecto cuando existe una barrera funcional de foil.
Validación de laboratorio: hermeticidad y olor
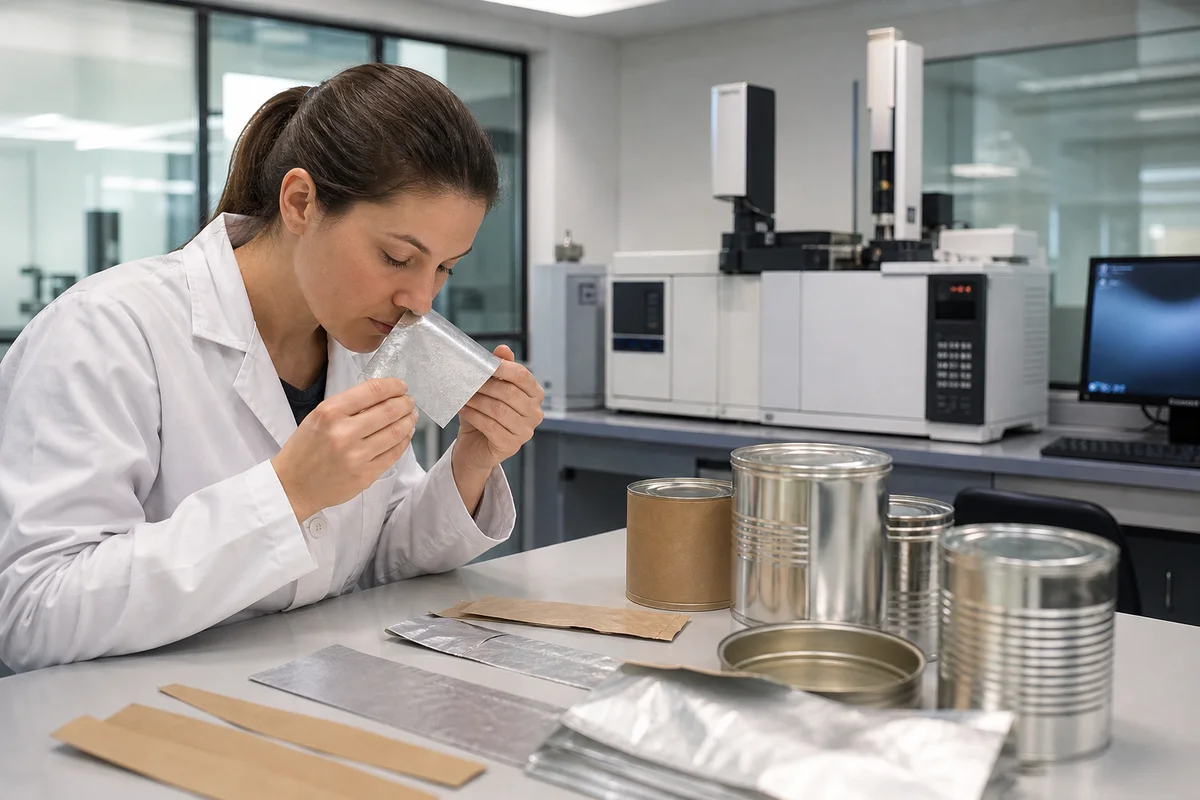
Antes de la aprobación de producción, realice pruebas de diferencial de presión en costuras (vacío/presión según sus especificaciones) y análisis organoléptico en el par papel-foil real. El riesgo sensorial es parte de la calificación, no un requisito posterior a la aprobación, especialmente para té y cacao.
¿Fugas en MAP o riesgo de olor en latas compuestas?
Revise los adhesivos para latas compuestas para liners de foil/PET, grados de bajo olor y pruebas de laboratorio de hermeticidad y análisis organoléptico.
Ver adhesivos para latas compuestasNota regulatoria: FDA 175.105 (Contacto indirecto, no directo)
Los envases alimentarios compuestos con barrera de foil suelen estar bajo la norma FDA 21 CFR 175.105 para contacto indirecto con alimentos, no para contacto directo según la 176.170. Los formatos de contacto con líquidos (por ejemplo, sorbetes de papel) siguen una vía diferente; consulte adhesivos para contacto con alimentos y nuestra guía de fabricación de sorbetes de papel para la selección de la ruta.
Evidencia de campo: migración de olores en latas de té premium
Un convertidor europeo de latas compuestas con liner de foil necesitaba reducir el riesgo de olores sin perder el anclaje del liner en el bobinador. Tras implementar un grado de laminación de bajo olor con estabilidad foil-papel, el programa superó una estricta revisión de panel sensorial para té premium. Consulte el estudio de caso sobre migración de olores en latas compuestas.
Lista de verificación para el inicio del proceso
- Identificar el modo de fallo: fuga de MAP frente a olor frente a delaminación.
- Estabilizar la temperatura del adhesivo según la banda de viscosidad por zona de la TDS.
- Ajustar la velocidad del mandril al mojado; no modifique la velocidad y la temperatura al mismo tiempo sin un criterio técnico.
- Establecer la tensión del papel según el diámetro de la lata y el conjunto de capas.
- Realizar análisis de diferencial de costura y organolépticos en los lotes de papel/foil de producción.
- Solicitar la DoC del lote para auditorías de la norma 175.105.
Conclusión final
El desempeño de las latas en espiral depende de la continuidad de la barrera y la disciplina sensorial. Controle la temperatura, la velocidad y la tensión como un sistema integrado, adapte la química a la zona del liner y califique el MAP y el olor en componentes reales, no en cartones de laboratorio genéricos. Si desea una prueba estructurada, envíe muestras de sus latas para análisis de adhesión y hermeticidad.
Preguntas frecuentes
¿Su adhesivo puede unir liners de foil de aluminio?
Sí. Utilizamos emulsiones acrílicas de alto agarre diseñadas para humectar foil de aluminio, PET y películas metalizadas en la zona de barrera interna. Se recomienda siempre calificar sobre su tipo de papel y velocidad de bobinado específicos.
¿El adhesivo tiene un olor fuerte?
Nuestros grados organolépticamente neutros son de bajo VOC y prácticamente inodoros en las pruebas de calificación. Para programas sensibles como té y cacao, se debe realizar igualmente una revisión con panel sensorial sobre el laminado de producción.
¿Es este adhesivo apto para contacto con alimentos?
Las formulaciones están alineadas con la norma FDA 21 CFR 175.105 para contacto indirecto con alimentos cuando existe una barrera funcional (como el foil). No están destinadas para contacto directo con líquidos sin una revisión de cumplimiento independiente.
¿Qué viscosidad debo utilizar en el bobinador?
Depende de la zona: los acrílicos de barrera interna suelen operar a ~500–1.200 cps, el VAE estructural a ~1.000–2.000 cps y el adhesivo de flexión para el cierre a ~1.200–2.500 cps en condiciones de prueba. Consulte la TDS de su proveedor para los puntos de ajuste específicos.
¿Cuál es su cantidad mínima de pedido (MOQ) para adhesivos de latas compuestas?
El MOQ estándar es de aproximadamente 1.000 kg. Suministramos cubetas de prueba de 20 kg para validación de bobinado y muestras de laboratorio de 1 kg sin cargo para pruebas de compatibilidad.
Valide la unión en el bobinado en espiral
Solicite una muestra de laboratorio de 1 kg sin cargo (envío a cargo del destinatario) tras realizar pruebas en su sustrato y bajo sus condiciones de línea.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.