Steuern Sie Feuchtigkeitseintrag, Leimauftrag und Kaschierdruck, um Wölbungen der Wabenplatten, Kerndelamination und Trocknungsengpässe bei Strukturplatten und Papierpaletten zu stoppen.
Inhaltsverzeichnis
- ·Bananenwölbung: Die Mechanik der Feuchtigkeit
- ·Auftragsmenge und Schichtgewicht auf Linern
- ·Balance zwischen Druck, Presszeit und Ofentemperatur
- ·Kerndelamination unter Palettenbelastung
- ·Chemische Pfade: Dextrin vs. festkörperreiches PVA
- ·Durchsatz, wenn die Trocknung der Engpass ist
- ·Praxisbeispiel: Umstellung auf Anti-Warp bei Strukturplatten
- ·Re-pulpierbare Struktur und Konformitätshinweis
- ·Checkliste für den Produktionsstart
- ·Fazit
- ·Häufig gestellte Fragen
Wabenplatten versagen auf zwei sichtbare Arten: Sie wölben sich wie eine Banane oder sie bleiben flach bis zur Belastung – und delaminieren dann. Beides lässt sich darauf zurückführen, wie viel Wasser in das Kraftpapier eingebracht wird, wie gleichmäßig der Klebstoff den Liner benetzt und wie die Stapelkonditionierung erfolgt. Dieser Leitfaden ist für Teams in der Wabenplatten-Kaschierung konzipiert; Informationen zu chemischen Abwägungen bei Hülsen und Kernen finden Sie unter Stärke vs. PVA für Papierhülsen.
Dieser Leitfaden richtet sich an Verantwortliche in der Wabenplatten-Kaschierung, die Papierpaletten, Türkerne, Möbelplatten und Schutzpuffer herstellen – er dient als Defekt-Checkliste für unsere Wabenplatten-Klebstoffe. Er ergänzt die Fallstudie zur Wölbungsvermeidung; er ersetzt jedoch nicht Ihre eigene Druckprüfeinrichtung oder die Palettenspezifikationen Ihrer Kunden.
Bananenwölbung: Die Mechanik der Feuchtigkeit
Herkömmliche Klebstoffe mit hohem Wasseranteil führen dazu, dass Fasern beim Trocknen ungleichmäßig quellen. Eine Seite arbeitet stärker als die andere, und die Platte krümmt sich – der sogenannte Bananeneffekt. Türfüllungen und automatische Palettieranlagen weisen gekrümmte Platten ab; Wölbung ist also Ausschuss, kein optischer Makel. Wasserarme, festkörperreiche Lösungen minimieren den Feuchtigkeitsübertrag, sodass Liner und Kern während der Aushärtung dimensionsstabil bleiben.
- Symptom: Platte krümmt sich nach der Stapellagerung → Prüfen Sie den gesamten Feuchtigkeitsauftrag, nicht nur die offene Zeit.
- Symptom: Wölbung bei Recycling-Linern stärker → Penetrationsmittel dürfen nicht durch „mehr Wasser“ ersetzt werden.
- Symptom: Nach dem Pressen flach, am nächsten Morgen gekrümmt → Trocknungs- oder Pressprofil unvollständig.
Auftragsmenge und Schichtgewicht auf Linern
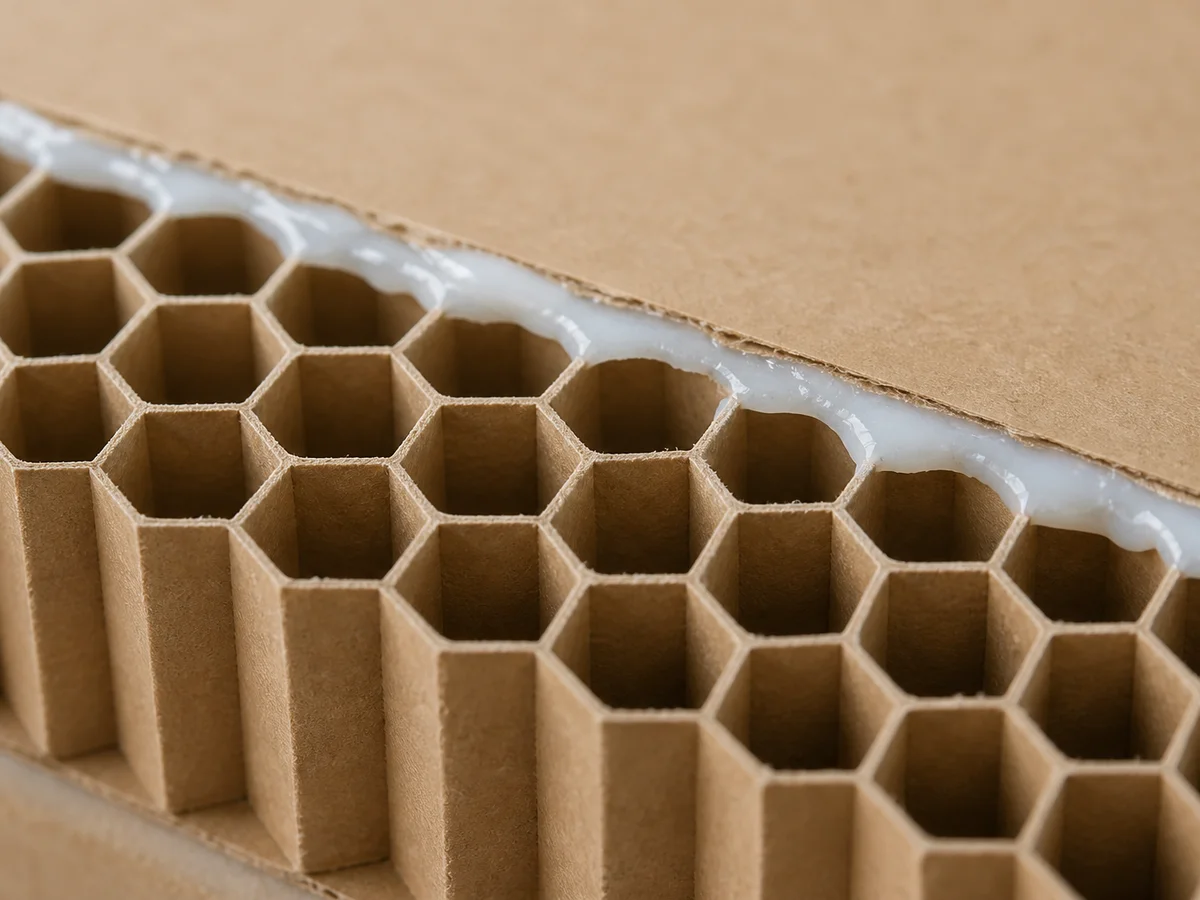
Die Auftragsmenge bestimmt, wie viel Klebstoff in die Waben eindringt im Vergleich zu dem, was auf der Oberfläche verbleibt. Zu wenig: schwache mechanische Verankerung bei Druckbelastung. Zu viel: Die Feuchtigkeitslast steigt ohne proportionalen Festigkeitsgewinn. Unsere Matrix-Referenzen umfassen biobasiertes Dextrin bei ca. 800–1.500 cps für die Kernexpansion/Ziehwicklung und festkörperreiches PVA bei ca. 2.000–4.000 cps für die Planlage-Plattenkaschierung – nutzen Sie die TDS des Lieferanten für Ihr Flächengewicht und Ihre Zellgröße.
Balance zwischen Druck, Presszeit und Ofentemperatur
Der Walzendruck presst den Klebstoff in das Kraftpapier; Presszeit und Ofenenergie entziehen das Wasser. Wenn der Druck hoch, aber die Verweilzeit kurz ist, wird Feuchtigkeit eingeschlossen. Wenn der Ofen aggressiv trocknet, aber der Druck zu niedrig ist, trocknet die Oberfläche, während der Kern feucht bleibt – die Wölbung kehrt später zurück. Die „Fast-break“-Emulsionstechnologie auf unserer Seite zielt darauf ab, Feuchtigkeit bereits im Walzenspalt schneller freizusetzen, was die Press- oder Ofenzeit verkürzen kann (Kundenprogramme belegen eine bis zu 20 % höhere Kaschierkapazität – dies ist ein Resultat aus spezifischen Projekten, keine pauschale Garantie).
Kerndelamination unter Palettenbelastung
Delamination ist das Ablösen des Liners von den Wabenzellen, wenn statische Lasten auf Papierpaletten gestapelt werden. Ein tief eindringender Tack mit Netzmitteln soll eine mechanische Verankerung in den Zellwänden bewirken. Zielwerte für die vertikale Stauchhärte von über 1.000 kg/m² werden auf unserer Seite bei Verwendung geeigneter Kernmaterialien (siehe FAQ) aufgeführt – qualifizieren Sie diese basierend auf Ihrer Kerndichte, dem Deckenpapier und Ihrer Testmethode.
Profi-Tipp für Ingenieure
Kundenberichte erwähnen zudem einen um 15 % niedrigeren Energieverbrauch in einigen Programmen. Betrachten Sie Angaben zu Energie und Geschwindigkeit als Versuchsergebnisse, die an eine reduzierte Trocknungszeit gebunden sind, nicht als Standardwerte für jede Kaschieranlage.
Chemische Pfade: Dextrin vs. festkörperreiches PVA
- Kernexpansion / Ziehwicklung: Biobasiertes Dextrin – hoher Nasstack, um das Kollabieren der Zellen während der Expansion zu verhindern; re-pulpierbarer Pfad auf Stärkebasis.
- Plattenkaschierung (Planlage): Festkörperreiches PVA – extrem niedrige Feuchtigkeit für verzugsfreie Türkerne und Möbelplatten.
- Hohe strukturelle Lasten: Modifizierter PVA-Blend für Paletten-Stabilität, wenn sowohl Planlage als auch Stauchhärte gewährleistet sein müssen.
Bananenwölbung oder Paletten-Delamination?
Prüfen Sie Klebstoffe für Wabenplatten für die wasserarme Planlage-Kaschierung, Stauchhärte-Qualifizierung und re-pulpierbare Dextrin/PVA-Optionen.
Wabenplatten-Klebstoffe ansehenDurchsatz, wenn die Trocknung der Engpass ist
Wenn die Kaschieranlage darauf wartet, dass sich die Platten stabilisieren, wird die Kapazität durch die Trocknung begrenzt – nicht durch die Klebechemie. Eine geringere Wasserlast pro Quadratmeter ist der Hebel, der Geschwindigkeit freisetzt. Vergleichen Sie Versuche zur „Time-to-Flat“ (Zeit bis zur Planlage) und zur Stauchhärte nach Klimatisierung bei identischem Plattenaufbau, bevor Sie eine Entscheidung treffen.
Praxisbeispiel: Umstellung auf Anti-Warp bei Strukturplatten
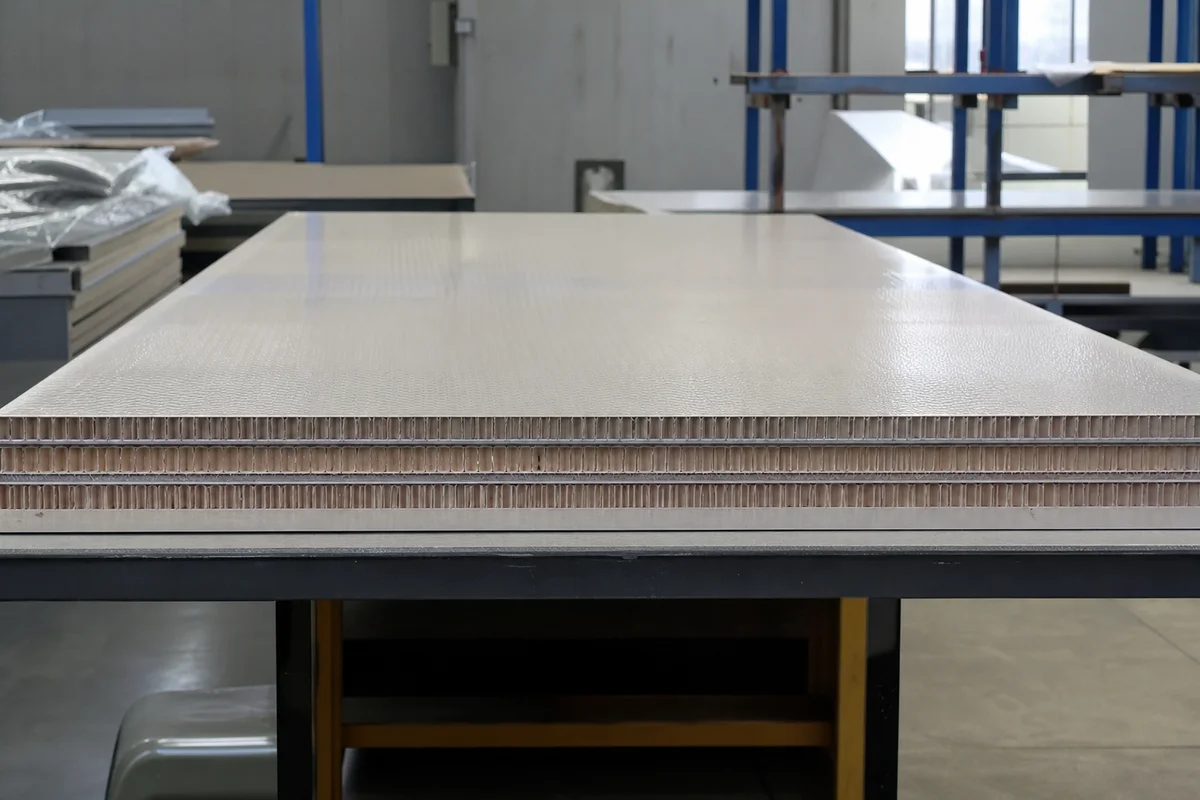
Ein Hersteller von strukturellen Wabenplatten, der mit Wölbungen und langen Trocknungszeiten kämpfte, stellte auf ein wasserarmes Kaschiersystem um. Bei der Qualifizierung wurden Planlage und Stauchhärte stets gemeinsam betrachtet – flachere Platten mussten weiterhin die Belastungserwartungen für Paletten und Türkerne erfüllen. Ergebnisse: stabilerer Planlage-Ausstoß, Zielwerte von über 1.000 kg/m² Stauchhärte erreicht und reduzierte Trocknungsverzögerungen. Kompletter Bericht: Fallstudie zur Wölbungsvermeidung bei Wabenplatten.
Re-pulpierbare Struktur und Konformitätshinweis
Biobasierte Dextrin-Systeme unterstützen re-pulpierbare Wabenstrukturen in Standard-Faserrückgewinnungsprozessen. Sekundärverpackungen im Lebensmittelumfeld entsprechen oft FDA 21 CFR 175.105 – nicht jede Wabenplattenkonstruktion ist für den direkten Flüssigkeitskontakt ausgelegt. Dokumentieren Sie für den rein industriellen Paletteneinsatz dennoch REACH und Kunden-Audit-Anforderungen. Verwandte strukturelle Anwendungen: Kantenschutzwinkel.
Checkliste für den Produktionsstart
- Messen Sie die Wölbungsrichtung und -stärke nach der klimatisierten Lagerung.
- Protokollieren Sie Auftragsmenge, Schichtgewicht und Festkörpergehalt pro Liner-Grammatur.
- Stimmen Sie Walzendruck und Presszeit auf die Wasserlast des Klebstoffs ab.
- Führen Sie vertikale Drucktests an denselben Platten durch, die auf Planlage geprüft wurden.
- Vergleichen Sie Dextrin vs. festkörperreiches PVA bei identischem Plattenaufbau.
Fazit
Die Vermeidung von Defekten bei Wabenplatten bedeutet primär Feuchtigkeitsmanagement und sekundär Festigkeit. Betrachten Sie Auftrag und Druck als Teil des Trocknungssystems, qualifizieren Sie Planlage und Stauchhärte gemeinsam und optimieren Sie erst dann den Durchsatz. Reichen Sie Wabenmaterial für ein Labor-Screening auf Wölbung und Kompression ein, wenn Sie eine strukturierte Sortenempfehlung wünschen.
Häufig gestellte Fragen
Wie lässt sich die Wölbung der Platten verhindern?
Verwenden Sie wasserarme, festkörperreiche Rezepturen, um den Feuchtigkeitseintrag in die Kraftpapierfasern zu begrenzen. Stimmen Sie dann Auftragsmenge, Walzendruck und Trocknungszeit so ab, dass beide Seiten gleichmäßig trocknen – dies eliminiert den Bananeneffekt in den meisten Programmen bei korrekt eingestelltem Gesamtsystem.
Welche Stauchhärte können Wabenplatten erreichen?
Mit geeigneten Kernmaterialien und Deckenpapieren ermöglichen unsere Klebstoffe vertikale Stauchhärten von über 1.000 kg/m² in der Kundenvalidierung – testen Sie stets Ihre spezifische Plattenkonstruktion und Belastungsmethode.
Sind Klebstoffe für Wabenplatten re-pulpierbar?
Ja. Biobasierte Dextrin- und kompatible PVA-Systeme sind so konzipiert, dass sie sich beim Re-Pulping auflösen und so kreislauffähige Papierverpackungsstrukturen ermöglichen.
Sollte ich Dextrin oder PVA für meine Anlage verwenden?
Dextrin eignet sich aufgrund des hohen Nasstacks für die Kernexpansion und Ziehwicklung; festkörperreiches PVA ist auf die Planlage-Plattenkaschierung mit minimaler Feuchtigkeit optimiert. Bei hohen Palettenlasten kommen oft modifizierte PVA-Blends zum Einsatz – qualifizieren Sie Planlage und Kompression stets gemeinsam.
Wie hoch ist die Mindestbestellmenge (MOQ)?
Die Standard-MOQ liegt bei ca. 1.000 kg. Wir bieten 20-kg-Testgebinde für die Produktion und kostenlose 1-kg-Labormuster für Kaschierprüfungen an.
Qualifizieren Sie planliegende Platten auf Ihrer Anlage
Fordern Sie nach einer technischen Prüfung auf Ihrem Substrat ein kostenloses 1-kg-Labormuster an (Versand erfolgt unfrei).
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.