
Papierhülsen-Klebstoff für Kerne, Hülsen & Hochgeschwindigkeits-Wicklung

Werkdirekter Hülsen-Leim und Kern-Klebstoff für Textilträger, Folienkerne und Klebebandkerne. Dextrin- und PVA-Wasserqualitäten für Ply-Anzahl, Auftrag und Radialdruck—1-kg-Labor, dann 20-kg Wickler-Versuch.
*Kostenloses 1-kg-Labormaterial · Versand vom Empfänger vorausbezahlt · 20-kg-Linienversuch nach Qualifizierung · MOQ typisch ~1.000 kg*
✅ Stauchfestigkeit & Schnittqualität auf Ihrem Material • Stärke/Dextrin & PVA • REACH-Erklärungen auf Anfrage
Optimiert für:
Stauch-qualifiziert
Radialfestigkeit auf Ihrem Ply-Stack
Linienabgestimmt
Rheologie für Mandrel-Speed & Schnittqualität
40–60 % Feststoffe
Gradabhängig für Trockenfenster
Hülsen- & Kernprogramme im Qualifizierungsfenster
Textil-, Folien- und Bandlinien belasten die Naht unterschiedlich—ein Hülsenleim deckt selten jede Speed-, Feststoff- und Stauch-Zielmarke ab.
Textilhülsen (DTY/POY)
Hochspannungs-Garnträger brauchen steife Nähte gegen radialen Kollaps—Stauchfestigkeit nach Konditionierung, nicht nur am Mandrel.
Folien- & Folienkerne
Glatte Bond-Linien mit weniger Oberflächenabdruck—Anfangshaftung, Schnittqualität und Ofentrocknung auf Ihrer Wandstärke.
Klebebandkerne
Maßhaltigkeit über Temperaturzyklen—Geometrie und Stauchfestigkeit gemeinsam prüfen.
Von Kollaps und eingrollten Kanten zum qualifizierten Wickelfenster
Die meisten Hülsenausfälle sind Prozessfenster-Themen—Anfangshaftung, Schnittqualität, konditionierte Stauchfestigkeit — nicht ein „stärkster Kleber“-Label.
Typische Fehler
Radialer Hülsenkollaps
Schwache oder falsch abgestimmte Bindung lässt Kerne unter Wickelspannung oder Stapellast einknicken.
Weiche Schnitte und Kantenrollen
Zu geringe Anfangshaftung macht den Kern zu weich für Präzisionsschnitt—Kanten rollen bei höherer Wickeldorn-Drehzahl.
Hohe Feuchte & Energie
Zu hoher Auftrag bindet Wasser zwischen Plies—längere Ofenzeit und unvorhersehbarer Stauchfestigkeit nach Lagerung.
Senda-Lösung
Konditionierte Stauch-Qualifizierung
Labor- und Linienversuche gegen Ihre Stauch-Spezifikation—auch nach Lagerung und Luftfeuchte.
Schnelle Anfangshaftung und saubere Schnittqualität
Rheologie für Anfangshaftung am Wickeldorn—sauberere Schnitte, ohne nur den Leimauftrag zu erhöhen.
Feststoffe & Trocknung
Feststoffgehalt und Offenzeit an Ofenkapazität anpassen—oft der Hebel vor höherer Viskosität.
Hochgeschwindigkeits-Wicklung qualifizieren
Bevor Sie die Wickeldorn-Drehzahl erhöhen: Chemiepassung, Schnittqualität, Anfangshaftung und konditionierte Stauchfestigkeit am gleichen Kern — nicht nur Anfangshaftung im Labor.

Typische Ausfälle bei hoher Speed
Schnelleres Wickeln zeigt meist Maschinenfenster vor Papierchemie.
-
Spritzer und eingerollte Kanten, wenn Rheologie am Auftragskopf bricht.
-
Zu geringe Anfangshaftung für sofortigen Präzisionsschnitt.
-
Stauch-Abfall nach Lagerung, Feuchte oder hoher Wickelspannung.
Vor Chemiewechsel prüfen
Fairer Vergleich braucht gleiche Prozessbedingungen.
-
Papierqualität, Ply-Anzahl, Leimauftrag, Zielwandaufbau.
-
Wickelgeschwindigkeit, Schnittqualität, Trockenfenster in Produktion.
-
Frischschnitt-Stabilität und Kernleistung nach Konditionierung.
Stärke/Dextrin vs. PVA bei hoher Speed
Beide Routen möglich—unterschiedliche Prioritäten.
-
Stärke/Dextrin, wenn Papieraffinität und bio-basierte Positionierung zählen.
-
PVA/PVAc, wenn Anfangshaftung, Schnittqualität oder konditionierte Stauchfestigkeit mehr Headroom brauchen.
-
Gemischte Linien oft modifiziertes System—nicht reine Chemiewahl.
Checkliste: Schnittqualität, Anfangshaftung, Stauchfestigkeit
Nicht nur auf ersten Griff freigeben.
-
Hält der Kern die Form am Mandrel ohne Kantenrollen?
-
Reicht Anfangshaftung für Handling und Schnitt bei qualifizierter Speed?
-
Erfüllt der Kern Stauchfestigkeit und Maß nach Lagerung oder Feuchte?
Linienspeed, Papierqualität, Ply-Anzahl und Stauchziel an Senda senden — wir grenzen die Chemie für Proben ein.
Laborbegleitung für Hülsenhersteller
Stauchfestigkeit, Schnittqualität und Konditionierung auf Ihrem Papier — keine generischen Marketing-Stauchwerte.
Radial-Stauch-Qualifizierung
Stauchfestigkeit und Geometrie für Ihre Spannung und Stapelung.
Hochgeschwindigkeits-Rheologie
Auftragskopf und Messer im nominierten Speed-Fenster.
Konditionierungsprotokoll
Lagerung/Feuchte vor Freigabe für Export oder Textil.
Abstimmung auf Ply, Speed & Stauchfestigkeit
Textil-, Folien- und schwerwandige Programme brauchen unterschiedliche Viskosität und Technologie—am Wickler bestätigen.
| Anwendung | Technologie | Viskosität (typ.) | Nutzen |
|---|---|---|---|
| Textilhülsen (DTY/POY) | 1.500–3.000 cps | Hochfestes Dextrin / PVA | Steife Nähte für Hochspannung—Stauchfestigkeit auf Ihrem Ply-Stack. |
| Folien- & Bandkerne | 1.000–2.500 cps | Hochtack-Emulsion / PVA | Glatte Oberfläche und Schnittqualität bei qualifizierter Speed. |
| Schwerwand / Fasertrommeln | 400–800 cps | Silikat / PVA-Blend | Steifigkeit für Stapel—Ofentrocknung zu Auftrag/Feststoffen. |
Technologie: 1.500–3.000 cps
Viskosität (typ.): Hochfestes Dextrin / PVA
Nutzen: Steife Nähte für Hochspannung—Stauchfestigkeit auf Ihrem Ply-Stack.
Technologie: 1.000–2.500 cps
Viskosität (typ.): Hochtack-Emulsion / PVA
Nutzen: Glatte Oberfläche und Schnittqualität bei qualifizierter Speed.
Technologie: 400–800 cps
Viskosität (typ.): Silikat / PVA-Blend
Nutzen: Steifigkeit für Stapel—Ofentrocknung zu Auftrag/Feststoffen.
Warum Hülsenhersteller Senda prüfen
Qualifizierte Stauch-Fenster, mandrelabgestimmter Papierhülsen-Klebstoff, Stärke/Dextrin vs. PVA—ohne unbelegte Speed- oder Kostengarantien.
Stauchfestigkeit & Schnittqualität auf Ihrer Linie
Zwei Chemierouten
Audit-fähige Unterlagen
Unterlagen für QA & Export
Industriehülsen sind keine Strohhalme—Statements passend zum Endeinsatz (Verpackung vs. Textilträger).
Konformitätsumfang (für Ihr Programm bestätigen)
Lebensmittelverpackungs-Hülsen können 175.105 brauchen; Textilkerne oft REACH/RoHS—Qualität vor Audit-Behauptung nominieren.
- FDA 175.105 ( Indirekte Lebensmittelverpackung wo zutreffend (aufbaubedingt) )
- REACH & RoHS ( SVHC-Erklärungen auf Anfrage )
- Stofflich rückgewinnbar ( Wasserbasiert—mühlen- und barrierabhängig )
Chargen-TDS, SDS, DoC und CoA für die nominierte Hülsenqualität.
Verwandte Papierverarbeitungs-Linien
Hülsenwicklung ist eine Station—vergleichen Sie Pulvervorbereitung und Kantenschutz, ohne deren Qualifikationslogik in flüssigen Kernleim zu mischen.

Papierhülsen-Klebstoffpulver
Trockenpulver auf Stärke-/Dextrinbasis für Werke mit eigener Misch- oder Kochstufe—Fracht, Ansatzarbeit, Topfzeit und Stauchfestigkeit vor dem Wechsel vergleichen.
Pulverklebstoff-Route ansehen
Kantenschutz-Klebstoffe
V-Board- und U-Profil-Ply-Bonding—Biegefestigkeit unter Bandspannung, getrennt von Spiralnaht.
Kantenschutz-Qualitäten
Hochspannungswicklung auf breiten Textilhülsen kollabierte, bis wir ein höherfestes PVA auf unserem Ply-Stack qualifizierten. Sendas Stauch- und Konditionierungsprotokoll lieferte audit-fähige Daten — nicht nur ein Datenblatt-Versprechen.
Technischer Nachweis (optional)
Für Prozessingenieure nach Probenanfrage.
 FALLSTUDIE
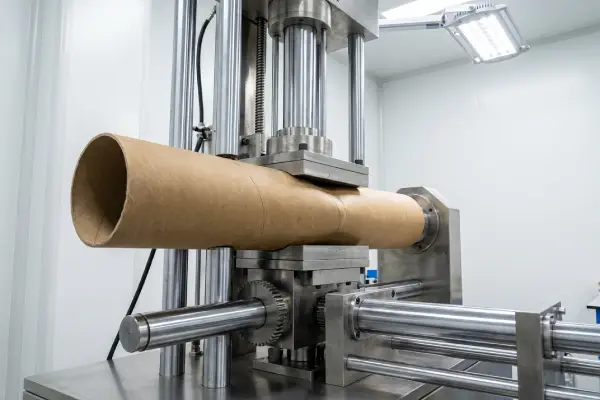
Fallstudie: Hochgeschwindigkeits-Hülsenwicklung
Anfangshaftung und Schnittqualität für konditionierte Stauchfestigkeit — ohne nur den Leimauftrag zu erhöhen.
Story lesen →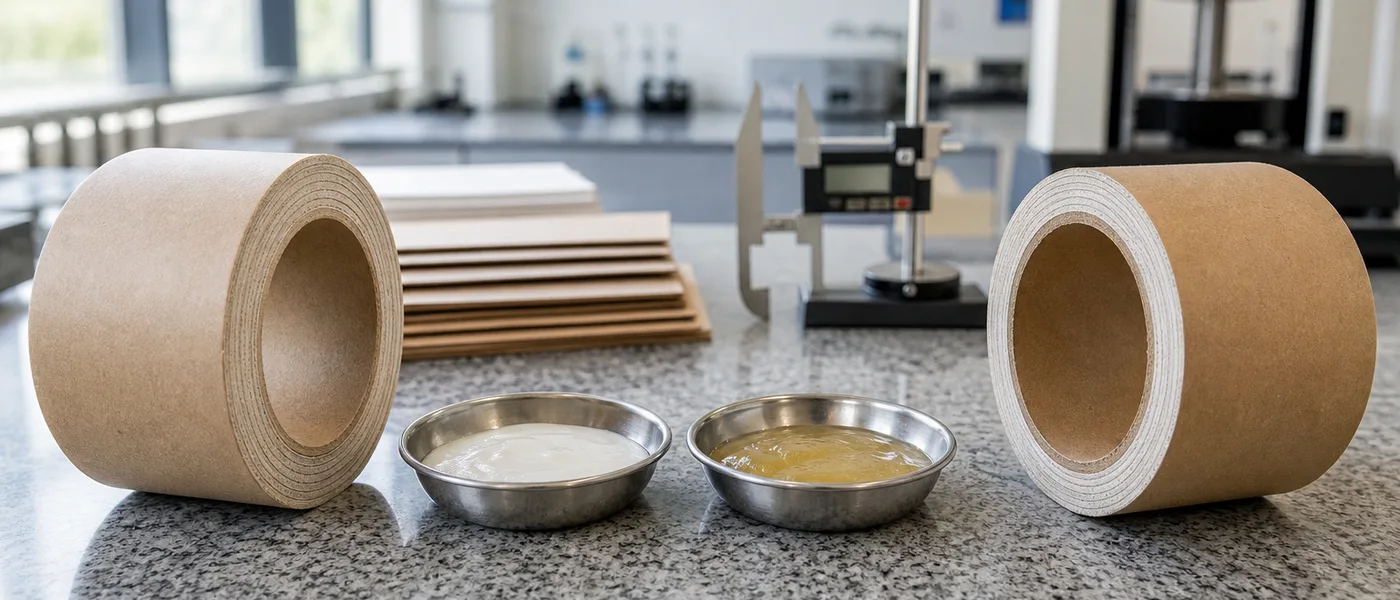 CHEMIE-RATGEBER
Stärke vs. PVA für Papierhülsen-Klebstoffe
Bio-basierte Positionierung, Anfangshaftung, Liniengeschwindigkeit und Stauchfestigkeit vor dem Chemiewechsel vergleichen.
Ratgeber lesen →Häufig gestellte Fragen
Antworten zu Klebstoffen, Qualifizierung und technischem Support.
Stärke/Dextrin vs. PVA—womit starten?
Viele Linien starten mit Stärke oder Dextrin; Richtung PVA/PVAc, wenn Anfangshaftung, Schnittqualität oder konditionierte Stauchfestigkeit mehr Headroom brauchen. Ratgeber Stärke vs. PVA in Ressourcen lesen.
Sind stärkebasierte Hülsenklebstoffe bio-basiert oder biologisch abbaubar?
Stärke/Dextrin sind typisch bio-basierte Rohstoffe; Abbaubarkeit hängt von der Gesamtformulierung ab. Qualifizieren — nicht annehmen—siehe Ratgeber zu stärkebasierten Hülsenklebstoffen.
Wie laufen MOQ, Lieferzeit und Musterfreigabe für diese Anwendung ab?
MOQ typisch ~1.000 kg (oft IBC). Lieferzeit oft 7–10 Werktage. 1-kg-Labor kostenlos, dann 20 kg Wickler-Validierung.
Wie qualifizieren Sie Radialdruckfestigkeit für unsere Hülsenabmessung, Papierlage und Wickelgeschwindigkeit?
Qualifizierung frisch geschnitten und konditioniert auf Papier, Ply und Auftrag—Ziele im Versuch vereinbart, nicht aus generischem N-Wert.
Welche Wickelgeschwindigkeit ist mit unserem Papier, Feststoffgehalt und Trocknungsfenster realistisch?
Speed ist linienspezifisch—Auftragskopf, Feststoffe, Trocknung und Anfangshaftung gemeinsam validieren. Nicht allein aus Marketing-m/min freigeben.
Welcher Feststoffgehalt ist für unsere Wickelgeschwindigkeit und Trocknung realistisch?
Oft ~40–60 % je nach Ofen und Steifigkeit—am TDS der Qualität bestätigen.
Können REACH- und RoHS-Unterlagen für die ausgewählte Sorte bereitgestellt werden?
Erklärungen auf Anfrage für nominierte Qualitäten—Exportmarkt im Audit-Paket nennen.
Welche Lagerbedingungen und Haltbarkeitsfenster gelten für freigegebene Chargen?
Typisch 6–12 Monate versiegelt bei ca. 5–35°C für WB-Qualitäten—vor Frost schützen; TDS folgen.
