Como combinar PSA com facestocks e liners plásticos em embalagem: energia superficial em PE/PP/PET, coat weight, umidade e cadeia fria, FDA 175.105 versus claims de marketing, e quando hot melt encaixa melhor que PSA.
Índice
- ·PSA vs. base água vs. hot melt em linhas de embalagem
- ·Energia superficial em filmes PE, PP e PET
- ·Coat Weight e metas Peel/Shear (qualitativas)
- ·Umidade, cadeia fria e wash-off
- ·Próximo a alimentos: 175.105 vs. marketing “Food Safe”
- ·Pacote de auditoria: o que solicitar
- ·Quando Metallocene Hot Melt encaixa melhor que PSA
- ·Workflow de seleção
- ·Conclusão final
- ·Perguntas frequentes
“PSA compatível com FDA” não é uma seleção química. Em programas de embalagem de consumo, adesivos sensíveis à pressão aparecem em etiquetas de filme, selos peelable, tiras para mailers e overlays LSE; mas a maioria dos cartuchos dobráveis e linhas de caixas ainda roda emulsão base água ou hot melt. Este guia separa quando PSA é a plataforma correta e como qualificá-lo em plásticos sem copiar regras de paper-board.
Escrito para compradores de embalagem e gerentes técnicos no nosso pilar de embalagem de consumo; não substitui manuais de coating para conversores em etiquetagem e fitas nem guias de aplicação para cartuchos dobráveis e selagem de fim de linha.
PSA vs. base água vs. hot melt em linhas de embalagem
- Emulsão base água: Fiber-tear em cartão, costuras laterais em folder-gluer, sacos repulpáveis; veja os clusters de contato com alimentos e sacos.
- Termofusível: Set em menos de um segundo em formadoras de caixas e filmes difíceis; veja no nosso blog o guia EVA vs. metallocene para trade-offs de carbonização e cutoff.
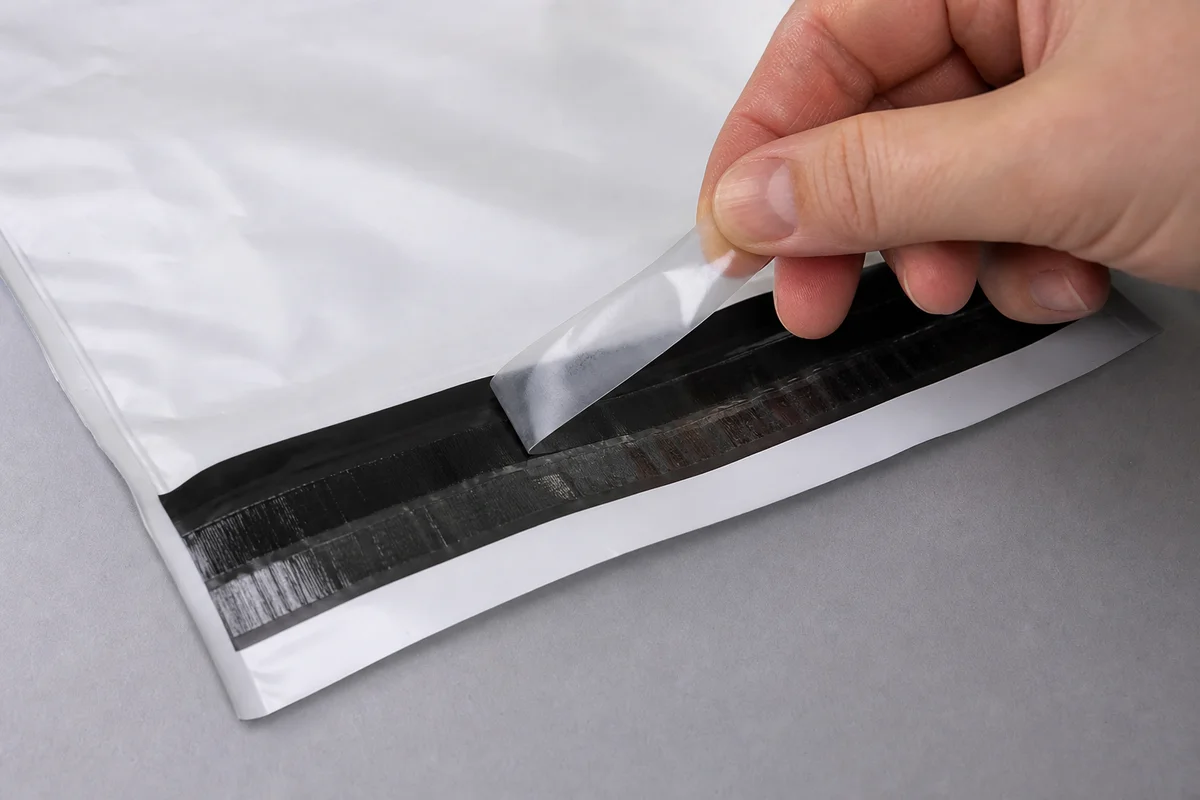
- PSA (adesivo sensível à pressão): Selos peelable, etiquetas sobre plásticos, tiras antiviolação para mailers, bandejas alimentícias reabríveis; equilíbrio tack/peel/shear e liberação do liner.
Energia superficial em filmes PE, PP e PET
Poliolefinas sem tratamento têm baixa energia superficial (LSE). O PSA precisa molhar o facestock ou o edge lift aparece com umidade. PE/PP tratado por corona ou primer melhora a ancoragem; laminados PET e BOPP em cartuchos premium precisam de graus ajustados para ligações adjacentes em cartão UV-coated e metalizado, não o mesmo que mailers de HDPE nu.
A FAQ do pilar menciona colagem em cartões UV-coated, metalizados e laminados com BOPP; confirme se o seu problema “plástico” é stock de etiqueta em filme, laminação sobre papel ou face de polímero puro.
Coat Weight e metas Peel/Shear (qualitativas)
Coat weight governa loop tack, peel e bleed-through. Pesado demais em facestock fino migra e bloqueia rolos; leve demais falha em papelão ondulado reciclado empoeirado. Use painéis peel/shear do fornecedor no seu GSM; a matriz de etiquetas logísticas cita metas agressivas de loop tack, por exemplo >15 N/inch, como faixa exemplo, não especificação universal.
Umidade, cadeia fria e wash-off
O whyChoose do pilar referencia label flagging em alta umidade e um depoimento citando 20% mais velocidade de linha depois de corrigir desempenho com condensação. Esse é contexto de rotulagem de bebidas (vidro frio e úmido), não todo PSA em plásticos. Para banho de gelo, wash-off e parâmetros rotativos de 60.000 BPH, veja troubleshooting de rotuladora rotativa e o case de rotulagem de garrafas de cervejaria.
Case relacionado: Otimização de linhas de cartuchos dobráveis de alta velocidade para pharma - contexto de qualificação em um programa de linha real.
Precisa de PSA ou hot melt para uma linha de embalagem plástica?
Explore adesivos para embalagem de consumo por aplicação: cartuchos, sacos, contato com alimentos, copos e selagem de fim de linha.
Ver embalagem de consumoPróximo a alimentos: 175.105 vs. marketing “Food Safe”
A maioria dos PSA em etiquetas externas e superfícies sem contato direto se alinha com FDA 21 CFR 175.105 (contato indireto com barreira funcional). Rotas de FDA 176.170 para contato direto aplicam-se a copos, canudos e formatos com contato líquido, não a claims genéricos de PSA em todos os overlays plásticos. Leia adesivos food-safe para embalagem de papel antes que compras aceite uma única caixa “food grade”.
Dica de engenharia
As métricas do pilar citam set em menos de 1 segundo e documentação pronta para auditoria no portfólio; isso se aplica a linhas de caixas com hot melt e pacotes de compliance, não a cada construção PSA. Combine o teste com o tipo de união.
Pacote de auditoria: o que solicitar
- TDS e SDS do grau exato e do coat weight.
- Declaração de Conformidade alinhada à 175.105 (ou 176.170 somente se o contato direto for real).
- Declarações REACH/RoHS para programas de exportação.
- Dados de migração ou sensoriais quando marketing fizer claims de contato com alimentos.
O cluster de adesivos para contato com alimentos lista o conteúdo do pacote de auditoria.
Quando Metallocene Hot Melt encaixa melhor que PSA
Selagem de caixas, formação de bandejas e travamento instantâneo em cartão revestido geralmente precisam de velocidade de set de hot melt, não peel de PSA. Pop-opens em logística congelada são uma discussão metallocene/EVA sobre embalagem de fim de linha, não PSA de etiqueta. Use PSA quando o trabalho for peelable, reposicionável ou tack permanente em construções filme/liner.
Workflow de seleção
- Defina o substrato: mailer PE, filme de tampa PP, laminação PET ou híbrido papel + filme.
- Defina o ambiente: temperatura de armazém, umidade, cadeia fria, wash-off.
- Defina a rota de compliance: 175.105 indireto vs contato direto.
- Rode peel/shear/tack + teste de aplicação no liner de produção.
- Separe PSA de etiqueta das especificações de emulsão para cartucho dobrável em RFQs.
Conclusão final
Escolher PSA para embalagem plástica começa com energia superficial e ambiente de serviço, depois coat weight e rota de compliance, não com uma “cola para plástico” genérica. Combine este framework com especialistas de cluster para cartuchos, copos e seladoras de caixas; solicite documentos de auditoria que correspondam à forma real como a embalagem entra em contato com alimentos.
Perguntas frequentes
PSA pode colar cartão UV-coated ou laminado com BOPP?
Existem rotas PSA e hot-melt especializadas para laminados difíceis, mas cartuchos dobráveis geralmente usam base água ou hot melt metallocene em folder-gluers. Defina se o substrato é filme, laminação ou híbrido de papel antes da seleção.
PSA compatível com FDA significa contato direto com alimentos?
Normalmente não. A maioria dos PSA para etiquetas e selos é avaliada sob FDA 175.105 para contato indireto. Contato direto com líquidos exige 176.170 ou outras rotas; veja nosso guia de adesivos food-safe.
Como evitar flagging de etiquetas em garrafas frias e úmidas?
Isso é rotulagem rotativa em vidro: PSA tolerante à condensação e ajustes de máquina. Veja nosso guia de rotuladora rotativa e o case de cervejaria; não assuma que o mesmo grau cobre mailers PE.
Quando devo usar hot melt em vez de PSA?
Selagem de caixas, auto-bottom lock e set em menos de um segundo em cartão revestido normalmente favorecem hot melt. PSA encaixa em selos peelable, etiquetas de filme e tack permanente em liners.
Faça screening de PSA no seu facestock de embalagem
Solicite 1 kg de material de laboratório gratuito (frete pré-pago pelo destinatário) após screening no seu substrato e nas suas condições de linha.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.