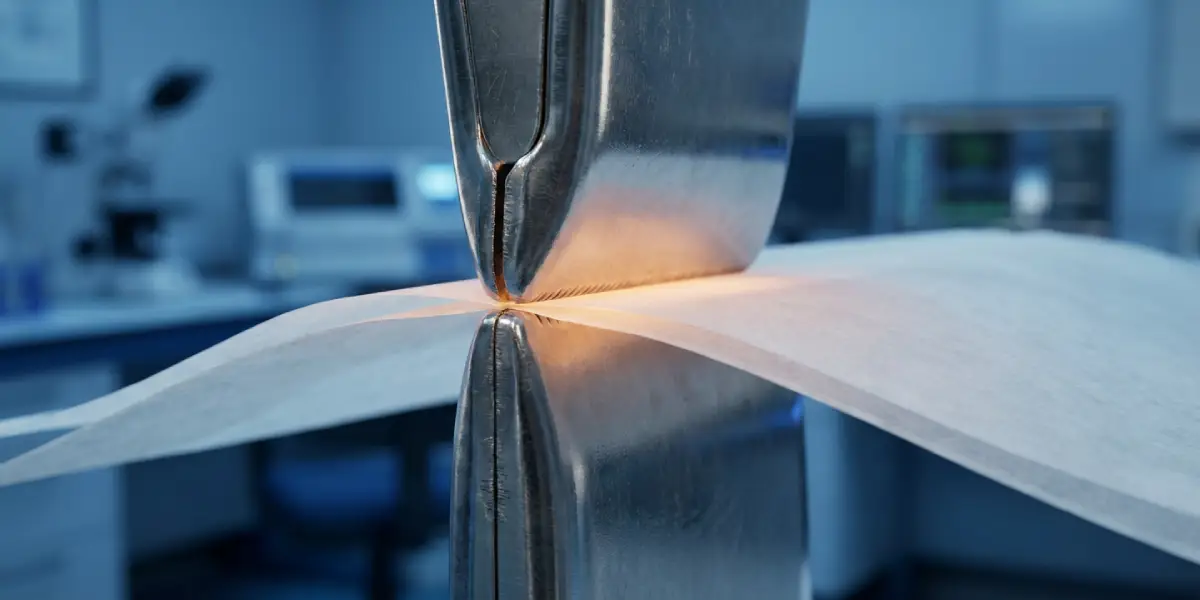
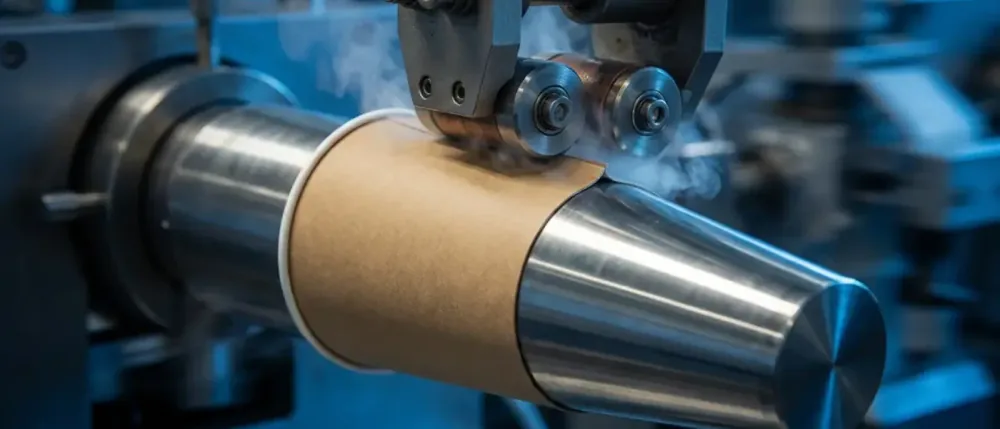
Os revestimentos aquosos heat-seal só funcionam quando o HSIT, o COF, o tempo de selagem e o estresse na aplicação final estão alinhados. Este guia aborda a lógica de qualificação para aplicações em alimentos, bebidas, setor médico e máquinas VFFS.
Índice
Na conversão de alto volume, a transição para além da laminação com Polietileno (PE) já não é apenas uma meta de sustentabilidade — é uma necessidade operacional. Embora o PE forneça uma barreira espessa contra umidade, sua alta Temperatura de Iniciação de Selagem (HSIT) e a falta de reciclabilidade criam gargalos enormes nas linhas de embalagem modernas voltadas à economia circular. O padrão da indústria está mudando para revestimentos aquosos heat-seal e para o relacionado estudo aprofundado sobre HSIT e blocking: dispersões à base de água que oferecem integridade de selagem hermética com custos de energia menores.
Como engenheiro, vejo muitas fábricas lutando contra falhas de selagem por tratarem os revestimentos aquosos como filmes plásticos tradicionais. Revestimentos aquosos são modificações de superfície projetadas. O sucesso depende do equilíbrio preciso de energia térmica, tempo de permanência e Coeficiente de Atrito (COF) para garantir a processabilidade sem causar "blocking" na bobina.
"O paradoxo da engenharia de selagem térmica é obter uma adesão que rasgue a fibra (destructive bond) em milissegundos na linha de envase, garantindo ao mesmo tempo que o revestimento permaneça completamente inerte durante o armazenamento, para que a bobina mãe não se funda em um cilindro sólido."
Seleção Técnica: Combinando Graus com o Estresse da Aplicação
Nem todas as selagens são iguais. Uma embalagem para snacks exige uma reologia diferente de um blister estéril médico. Categorizamos os revestimentos aquosos com base em suas janelas de ativação e ambientes de serviço.
HSIT: 85°C - 105°C. Otimizado para FDA 176.170. Fornece uma barreira resistente à gordura com valor de Cobb < 20.
HSIT: 90°C - 110°C. Em conformidade com ISO 11607. Projetado para abertura sem fibras (fiber-free peel) em blisters e embalagens estéreis.
Força de Selagem: >5N/15mm. Projetado para filmes de tampa e copos. Alta resistência à vibração para evitar vazamentos durante o transporte.
COF: 0.20 - 0.30. Formulação de baixo atrito para máquinas VFFS (Vertical Form Fill Seal), garantindo comprimentos de embalagem consistentes a mais de 120 ppm.
Foco no Setor B2B: Além de Embalagens de Alimentos — Para trabalhos com sachês e tampas, combine este guia com nosso cluster de adesivos para embalagens de alimentos reabríveis e o estudo de caso sobre selagem heat-seal em VFFS. Para programas de barreira livres de filmes plásticos, veja barreiras aquosas repolpáveis.
Embora a "frescura" dos alimentos seja um ponto comum, as aplicações industriais exigem uma validação técnica muito mais rigorosa. No Setor Médico, os revestimentos heat-seal são críticos para manter uma barreira estéril. Nossas formulações focam na mecânica de "Clean Peel" (abertura limpa); se o revestimento se fragmentar ou soltar "fiapos" (rasgo de fibra) durante a abertura, ele pode contaminar o campo estéril. Nossos revestimentos aquosos de grau médico são testados para integridade de barreira microbiana mesmo após envelhecimento acelerado.
No setor de Bebidas e Embalagens de Líquidos, o desafio principal é a pressão hidrostática sobre a selagem. Quando um palete de caixas de suco é transportado, a vibração de alta frequência coloca um estresse imenso na adesão da tampa. Revestimentos tradicionais frequentemente tornam-se quebradiços, levando a microfissuras. Utilizamos elastômeros especializados em nossas dispersões aquosas para manter uma adesão flexível e "borrachuda" que absorve energia cinética sem falha na selagem.
Problema: Selagem Quebradiça ou "Vazamentos de Canal"
Sintomas: Embalagem parece selada, mas vaza sob pressão; a adesão solta-se limpa do substrato (falha adesiva) em vez de rasgar a fibra.
Soluções:
- Audite o HSIT: Se a temperatura estiver muito baixa, o polímero não "molha" o substrato. Aumente a temperatura das mandíbulas em 5°C.
- Verifique o Tempo de Permanência: Em altas velocidades, o papel pode não atingir a temperatura de ativação. Aumente a pressão ou diminua a velocidade da linha para validação.
- Verifique a Energia de Superfície: Se o substrato for altamente revestido ou encerado, o revestimento aquoso pode "formar gotas". Use um grau com maior adesão específica.
Estudo de caso relacionado: Estabilizando Fechamentos Reabríveis em Bandejas de Alimentos de Base Biológica — contexto de qualificação a partir de um programa em linha ativa.
Precisa de uma amostra para testar?
Não tem certeza de qual HSIT se adapta ao seu maquinário ou aplicação? Receba uma amostra gratuita de 1 kg para realizar um teste real em sua linha específica de VFFS, HFFS ou embalagens médicas.
Obter Amostra GratuitaLógica de Sustentabilidade e Conformidade
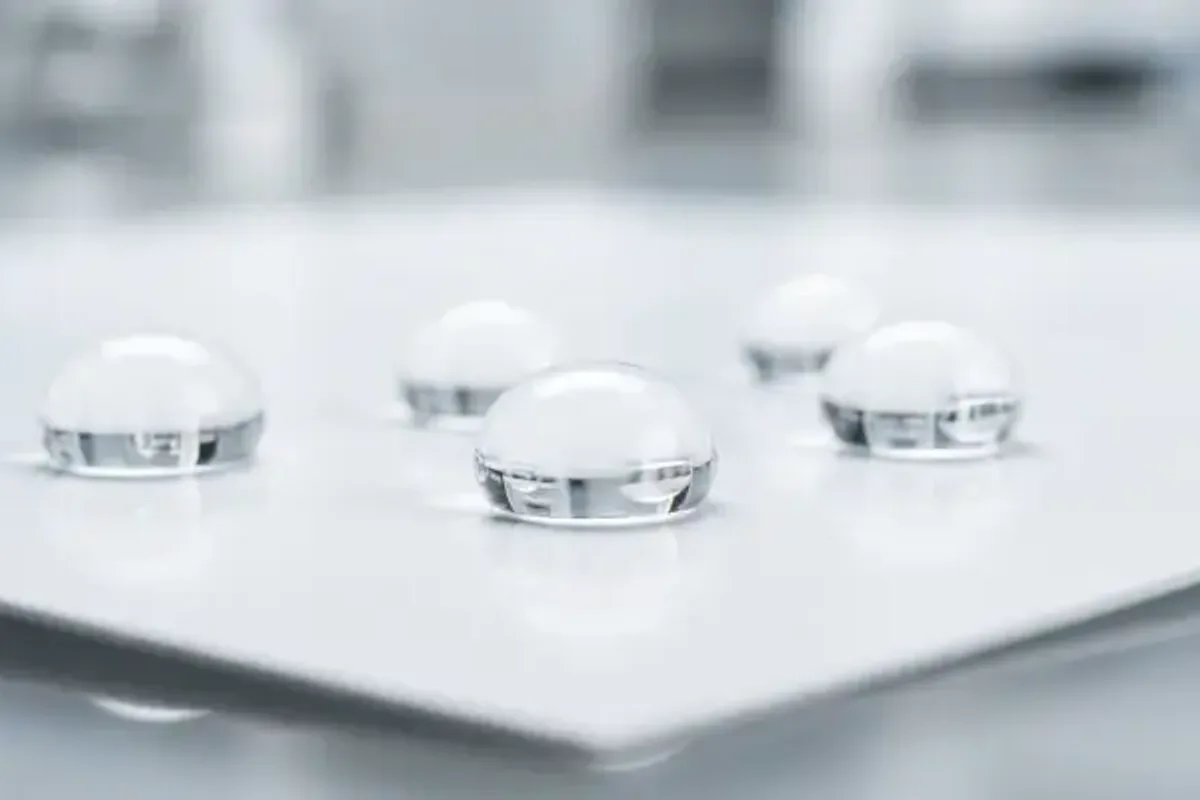
O argumento mais forte para a transição para revestimentos aquosos é o Custo Total de Propriedade (TCO). Além de evitar impostos sobre plásticos, os revestimentos à base de água são estritamente livres de PFAS e satisfazem os padrões de repolpabilidade da PTS e da Western Michigan University. Isso permite que sua embalagem inteira seja descartada no fluxo de "Apenas Papel", uma vantagem importante para varejistas globais.
Veredito Técnico Senda
- Especifique o Peel (Abertura): Não peça apenas "cola forte". Especifique se você precisa de "Rasgo de Fibra" (destrutivo) para segurança ou "Clean Peel" (coesivo) para setor médico/conveniência.
- Otimize o COF: Se sua máquina estiver arrastando ou rompendo a bobina, seu revestimento está "pegajoso" demais. Solicite um grau com COF mais baixo (abaixo de 0,25).
- Esterilidade em Primeiro Lugar: Para aplicações médicas, sempre verifique a conformidade com a ISO 11607. Nunca substitua um grau alimentício geral por uma adesão crítica médica.
- Audite seu Resfriamento: A maioria dos problemas de "Blocking" na bobina mãe é causada por calor residual. Garanta que a bobina esteja abaixo de 35°C antes do rebobinamento.
Perguntas frequentes
Qual é a diferença entre um revestimento heat-seal de grau alimentício e um de grau médico?
Um revestimento de grau médico deve estar em conformidade com a ISO 11607 e é projetado para "Clean Peel" (abertura sem fibras) para evitar a contaminação de campos estéreis. Um revestimento de grau alimentício prioriza propriedades de barreira e conformidade com a FDA para contato com alimentos.
Como prevenir vazamentos em selagens de embalagens de líquidos sob vibração?
A prevenção de vazamentos requer uma adesão flexível e não quebradiça. A Senda incorpora elastômeros especializados em seus revestimentos de grau para bebidas para absorver a energia cinética da vibração do transporte, prevenindo microfissuras e vazamentos de canal.
O que é "Clean Peel" e por que é crítico para embalagens estéreis?
"Clean Peel" refere-se a uma selagem coesiva que se separa de forma limpa sem rasgar fibras de papel ("fiapos"). Isso é obrigatório em aplicações médicas para garantir que nenhuma matéria particulada contamine um dispositivo ou ambiente estéril ao abrir.
Por que um baixo Coeficiente de Atrito (COF) é essencial para máquinas VFFS?
Um COF baixo (alvo: 0,20-0,30) reduz o arraste à medida que o material da embalagem se move sobre a gola formadora da máquina. Isso evita rupturas na bobina, garante comprimentos consistentes de embalagem e permite maior produtividade (pacotes por minuto).
Os revestimentos aquosos heat-seal são repolpáveis?
Sim, diferentemente dos laminados de PE, as dispersões aquosas da Senda são projetadas para se decompor em hidropulpers padrão de fábricas de papel. Fornecemos relatórios de repolpabilidade de terceiros (ex.: PTS) para verificar isso e apoiar as metas de economia circular da sua marca.
Valide o HSIT em seu laminado
Material de laboratório cortesia de 1 kg para triagem — frete por conta do destinatário.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.