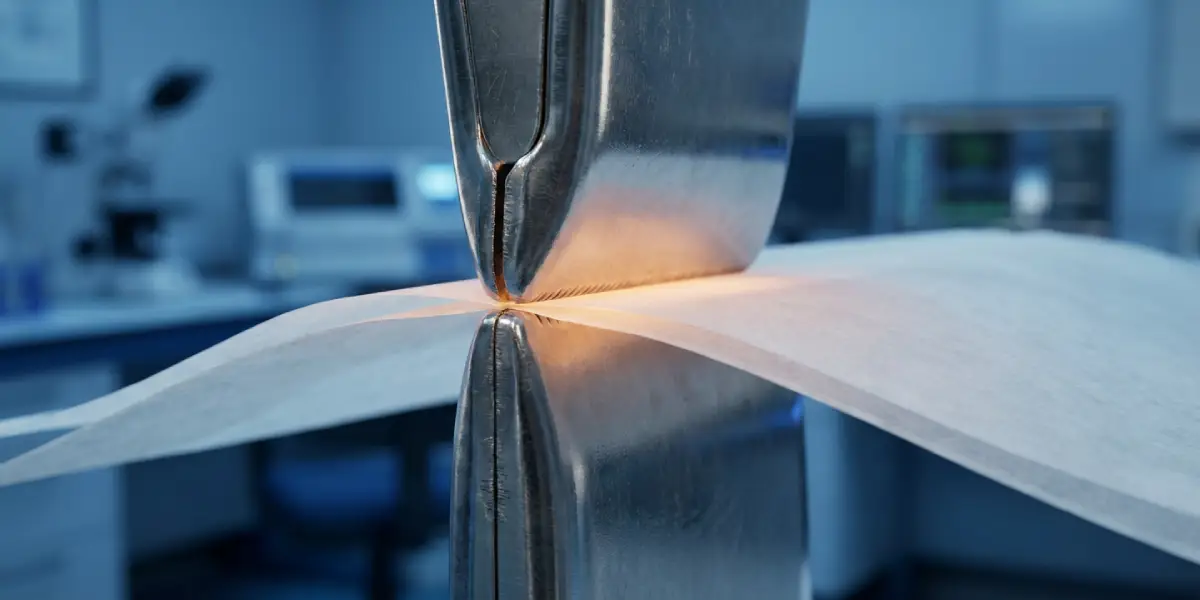
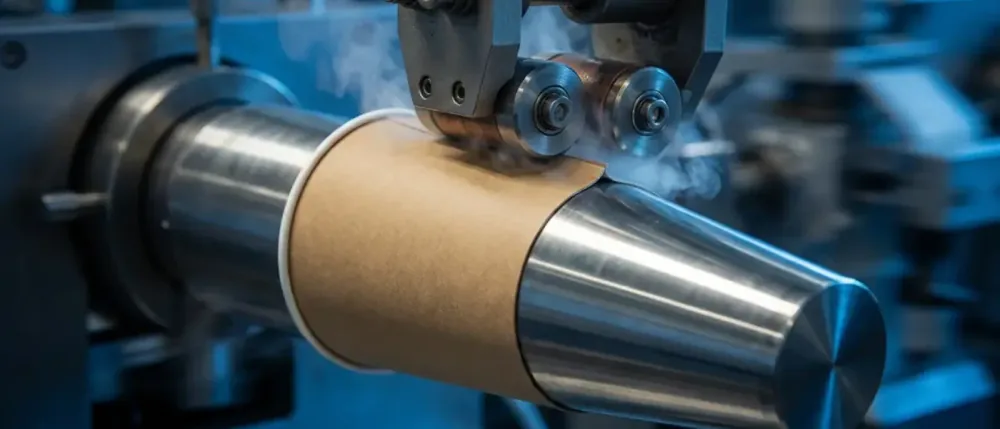
Los recubrimientos sellables por calor base agua solo funcionan cuando el HSIT, el COF, el tiempo de permanencia y las condiciones de uso final están perfectamente alineados. Esta guía detalla la lógica de calificación para aplicaciones en alimentos, bebidas, sector médico y procesos VFFS.
Índice
En la conversión de alto volumen, alejarse de la laminación con polietileno (PE) ya no es solo un objetivo de sostenibilidad, sino una necesidad operativa. Si bien el PE ofrece una barrera gruesa contra la humedad, su alta Temperatura de Iniciación de Sellado Térmico (HSIT) y su falta de reciclabilidad crean cuellos de botella masivos en las líneas de envasado modernas de economía circular. El estándar de la industria se está desplazando hacia recubrimientos sellables por calor base agua y el análisis profundo de HSIT y el bloqueo: dispersiones base agua que ofrecen integridad de sellado hermético a menores costes energéticos.
Como ingeniero, observo que muchas plantas tienen problemas con fallos en los sellados porque tratan los recubrimientos base agua como si fueran películas plásticas tradicionales. Los recubrimientos base agua son modificaciones superficiales de ingeniería. El éxito depende del equilibrio preciso entre energía térmica, tiempo de permanencia y el Coeficiente de Fricción (COF) para garantizar la maquinabilidad sin provocar el "bloqueo" en la bobina.
"La paradoja de ingeniería del sellado térmico consiste en lograr una unión con rotura de fibra (destructiva) en milisegundos durante la línea de llenado, mientras se garantiza que el recubrimiento permanezca completamente inerte durante el almacenamiento para que la bobina madre no se fusione en un cilindro sólido."
Selección técnica: Adaptación de grados al esfuerzo de aplicación
No todos los sellados son iguales. Una bolsa para snacks requiere una reología diferente a la de un blíster médico estéril. Clasificamos los recubrimientos base agua en función de sus ventanas de activación y entornos de servicio.
HSIT: 85°C - 105°C. Optimizado para FDA 176.170. Proporciona una barrera resistente a grasas con un valor Cobb < 20.
HSIT: 90°C - 110°C. Cumple con ISO 11607. Diseñado para un pelado sin fibras en blísters y bolsas estériles.
Resistencia de sellado: >5N/15mm. Diseñado para películas de tapa (lidding) y vasos. Alta resistencia a la vibración para prevenir fugas durante el transporte.
COF: 0.20 - 0.30. Formulación de baja fricción para máquinas de Formado, Llenado y Sellado Vertical (VFFS), asegurando longitudes de bolsa consistentes a más de 120 ppm.
Enfoque en el sector B2B: Más allá del envasado de alimentos — Para trabajos de bolsas y tapas, combine esta guía con nuestro grupo de adhesivos resellables para envases alimentarios y el estudio de caso de sellado térmico VFFS. Para programas de barrera sin películas plásticas, vea barreras acuosas repulpables.
Aunque la "frescura" de los alimentos es un tema de conversación común, las aplicaciones industriales requieren una validación técnica mucho más rigurosa. En el Sector Médico, los recubrimientos sellables por calor son críticos para mantener una barrera estéril. Nuestras formulaciones se centran en la mecánica de "pelado limpio" (Clean Peel); si el recubrimiento se fragmenta o crea "pelusa" (rotura de fibra) durante la apertura, puede contaminar un campo estéril. Nuestros recubrimientos acuosos de grado médico son probados para la integridad de la barrera microbiana incluso después de un envejecimiento acelerado.
En el sector de Bebidas y Envases Líquidos, el desafío principal es la presión hidrostática sobre el sellado. Cuando se transporta un palé de cajas de jugo, la vibración de alta frecuencia ejerce un estrés inmenso sobre la unión de la tapa. Los recubrimientos tradicionales suelen volverse quebradizos, lo que provoca microfisuras. Utilizamos elastómeros especializados en nuestras dispersiones acuosas para mantener una unión flexible y "gomosa" que absorbe la energía cinética sin que falle el sellado.
Problema: Sellado quebradizo o "fugas de canal"
Síntomas: El envase parece sellado pero presenta fugas bajo presión; la unión se desprende limpiamente del sustrato (fallo adhesivo) en lugar de desgarrar la fibra.
Soluciones:
- Audite el HSIT: Si la temperatura es demasiado baja, el polímero no "humecta" correctamente el sustrato. Aumente la temperatura de las mordazas en 5°C.
- Verifique el tiempo de permanencia: A altas velocidades, el papel puede no alcanzar la temperatura de activación. Aumente la presión o reduzca la velocidad de la línea para la validación.
- Compruebe la energía superficial: Si el sustrato tiene un recubrimiento alto o está encerado, el recubrimiento acuoso puede formar "perlas" (no extenderse). Utilice un grado con mayor adhesión específica.
Estudio de caso relacionado: Estabilización de cierres resellables en bandejas de alimentos de base biológica — contexto de calificación a partir de un programa en línea de producción real.
¿Necesita una muestra para probar?
¿No está seguro de qué HSIT se adapta mejor a su maquinaria o aplicación? Obtenga una muestra gratuita de 1 kg para realizar una prueba en vivo en su línea específica de VFFS, HFFS o de sellado de tapas médicas.
Obtener muestra gratuitaLógica de sostenibilidad y cumplimiento normativo
El argumento más sólido para la transición a recubrimientos base agua es el Coste Total de Propiedad (TCO). Más allá de evitar impuestos al plástico, los recubrimientos base agua están estrictamente libres de PFAS y cumplen con los estándares de repulpabilidad de PTS y la Universidad de Western Michigan. Esto permite que todo su envase sea desechado en el flujo de "Solo Papel", una ventaja importante para los minoristas globales.
Veredicto técnico de Senda
- Especifique el pelado: No pida simplemente un "pegamento fuerte". Especifique si necesita "Rotura de fibra" (destructiva) por seguridad o "Pelado limpio" (cohesivo) para aplicaciones médicas o de conveniencia.
- Optimice el COF: Si su máquina presenta arrastre o roturas en la banda, su recubrimiento es demasiado "pegajoso". Solicite un grado con menor COF (por debajo de 0.25).
- La esterilidad es lo primero: Para aplicaciones médicas, verifique siempre el cumplimiento de la norma ISO 11607. Nunca sustituya un grado alimentario general por una unión crítica en aplicaciones médicas.
- Audite su sistema de enfriamiento: La mayoría de los problemas de "bloqueo" en la bobina madre son causados por calor residual. Asegúrese de que la banda esté a menos de 35°C antes de rebobinar.
Preguntas frecuentes
¿Cuál es la diferencia entre un recubrimiento sellable por calor de grado alimentario y uno de grado médico?
Un recubrimiento de grado médico debe cumplir con la norma ISO 11607 y está diseñado para un "pelado limpio" (apertura sin fibras) para prevenir la contaminación de campos estériles. Un recubrimiento de grado alimentario prioriza las propiedades de barrera y el cumplimiento de las normativas de la FDA para contacto con alimentos.
¿Cómo se previenen las fugas en los sellados de envases para líquidos bajo vibración?
La prevención de fugas requiere una unión flexible y no quebradiza. Senda incorpora elastómeros especializados en sus recubrimientos para bebidas para absorber la energía cinética de la vibración durante el transporte, evitando microfisuras y fugas de canal.
¿Qué es el "pelado limpio" (Clean Peel) y por qué es crítico para el envasado estéril?
El "pelado limpio" se refiere a un sellado cohesivo que se separa limpiamente sin desgarrar fibras de papel ("pelusa"). Esto es obligatorio en aplicaciones médicas para asegurar que no se introduzca materia particulada que contamine un dispositivo o entorno estéril durante la apertura.
¿Por qué es esencial un bajo Coeficiente de Fricción (COF) para las máquinas VFFS?
Un bajo COF (objetivo: 0.20-0.30) reduce el arrastre a medida que el material de embalaje se mueve sobre el cuello formador de la máquina. Esto evita roturas en la banda, asegura longitudes de bolsa consistentes y permite una mayor productividad (paquetes por minuto).
¿Son repulpables los recubrimientos sellables por calor base agua?
Sí, a diferencia de los laminados de PE, las dispersiones acuosas de Senda están diseñadas para degradarse en los hidropulpers estándar de las papeleras. Proporcionamos informes de repulpabilidad de terceros (por ejemplo, de PTS) para verificar esto y apoyar los objetivos de economía circular de su marca.
Valide el HSIT en su laminado
Muestra de laboratorio de 1 kg sin cargo para pruebas de cribado (gastos de envío a cargo del destinatario).
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.