Die Qualifizierung industrieller PSA sollte Oberflächenenergie, Vorbereitung, Auftragsgewicht, Träger- oder Linerwahl, Peel/Shear-Balance, Kantenlifting, Kriechen, Konvertierung und Einsatzumgebung vor der Serienfreigabe verbinden. Ein sinnvoller Versuch prüft das reale Substrat, den realen Laminataufbau, den realen Konvertierungsprozess und den realen Lastfall statt nur generische Peel-Werte zu übernehmen.
Inhaltsverzeichnis
- ·Warum die PSA-Qualifizierung mit dem Fehlerbild beginnt
- ·Oberflächenenergie, Benetzung und reale Kontaktfläche
- ·Oberflächenvorbereitung und Kontaminationskontrolle
- ·Auftragsgewicht, Kaliber und Klebstoffmasse
- ·Träger, Liner, Schaum und Laminataufbau
- ·Balance aus Peel, Shear, Tack und Kohäsion
- ·Dwell-Zeit, Laminierdruck und Bindungsaufbau
- ·Einsatzumgebung: Wärme, Kälte, Feuchte, UV und Chemikalien
- ·Konvertierung und Anwendung: Schneiden, Stanzen, Matrix und Kantenfluss
- ·Einen praktikablen Qualifizierungsversuch für industrielle PSA aufbauen
- ·Lieferantendokumente und Käuferprüfung
- ·Häufige Fehlerbilder industrieller PSA und erste Prüfungen
- ·Felddaten
- ·Abschließende Kernaussage
- ·Häufig gestellte Fragen
Warum die PSA-Qualifizierung mit dem Fehlerbild beginnt
Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Linerprobleme, Stanzschmutz oder Schaumdelamination verlangen jeweils andere Korrekturen.
Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger, Liner, Druck, Dwell-Zeit, Konvertierung, Temperatur und Last.
Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf dem realen Teil mit realer Geometrie und realem Einsatzstress.
Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestandener Laborversuch in der Produktion wiederholbar bleibt.
| Prüfpunkt | Bewertung |
|---|---|
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Konvertierung als auch die Endleistung.
Oberflächenenergie, Benetzung und reale Kontaktfläche
Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger, Liner, Druck, Dwell-Zeit, Konvertierung, Temperatur und Last.
Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf dem realen Teil mit realer Geometrie und realem Einsatzstress.
Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestandener Laborversuch in der Produktion wiederholbar bleibt.
Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nicht ausreichend benetzen; höhere Gewichte verbessern Kontakt, erhöhen aber Ooze, Kriechen und Stanzrisiko.
| Prüfpunkt | Bewertung | Erste Kontrolle |
|---|---|---|
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... |
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und Wärmebelastung müssen gemeinsam bewertet werden.
Oberflächenvorbereitung und Kontaminationskontrolle
Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf dem realen Teil mit realer Geometrie und realem Einsatzstress.
Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestandener Laborversuch in der Produktion wiederholbar bleibt.
Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nicht ausreichend benetzen; höhere Gewichte verbessern Kontakt, erhöhen aber Ooze, Kriechen und Stanzrisiko.
Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Konvertierung als auch die Endleistung.
| Prüfpunkt | Bewertung | Erste Kontrolle |
|---|---|---|
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
| Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Klima- oder Lastbedingungen des Kunden.
Auftragsgewicht, Kaliber und Klebstoffmasse
Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestandener Laborversuch in der Produktion wiederholbar bleibt.
Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nicht ausreichend benetzen; höhere Gewichte verbessern Kontakt, erhöhen aber Ooze, Kriechen und Stanzrisiko.
Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Konvertierung als auch die Endleistung.
| Prüfpunkt | Bewertung | Erste Kontrolle |
|---|---|---|
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Klima- oder Lastbedingungen des Kunden.
Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen sollten vor einer Chemieänderung analysiert werden.
Träger, Liner, Schaum und Laminataufbau
Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nicht ausreichend benetzen; höhere Gewichte verbessern Kontakt, erhöhen aber Ooze, Kriechen und Stanzrisiko.
Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Konvertierung als auch die Endleistung.
Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und Wärmebelastung müssen gemeinsam bewertet werden.
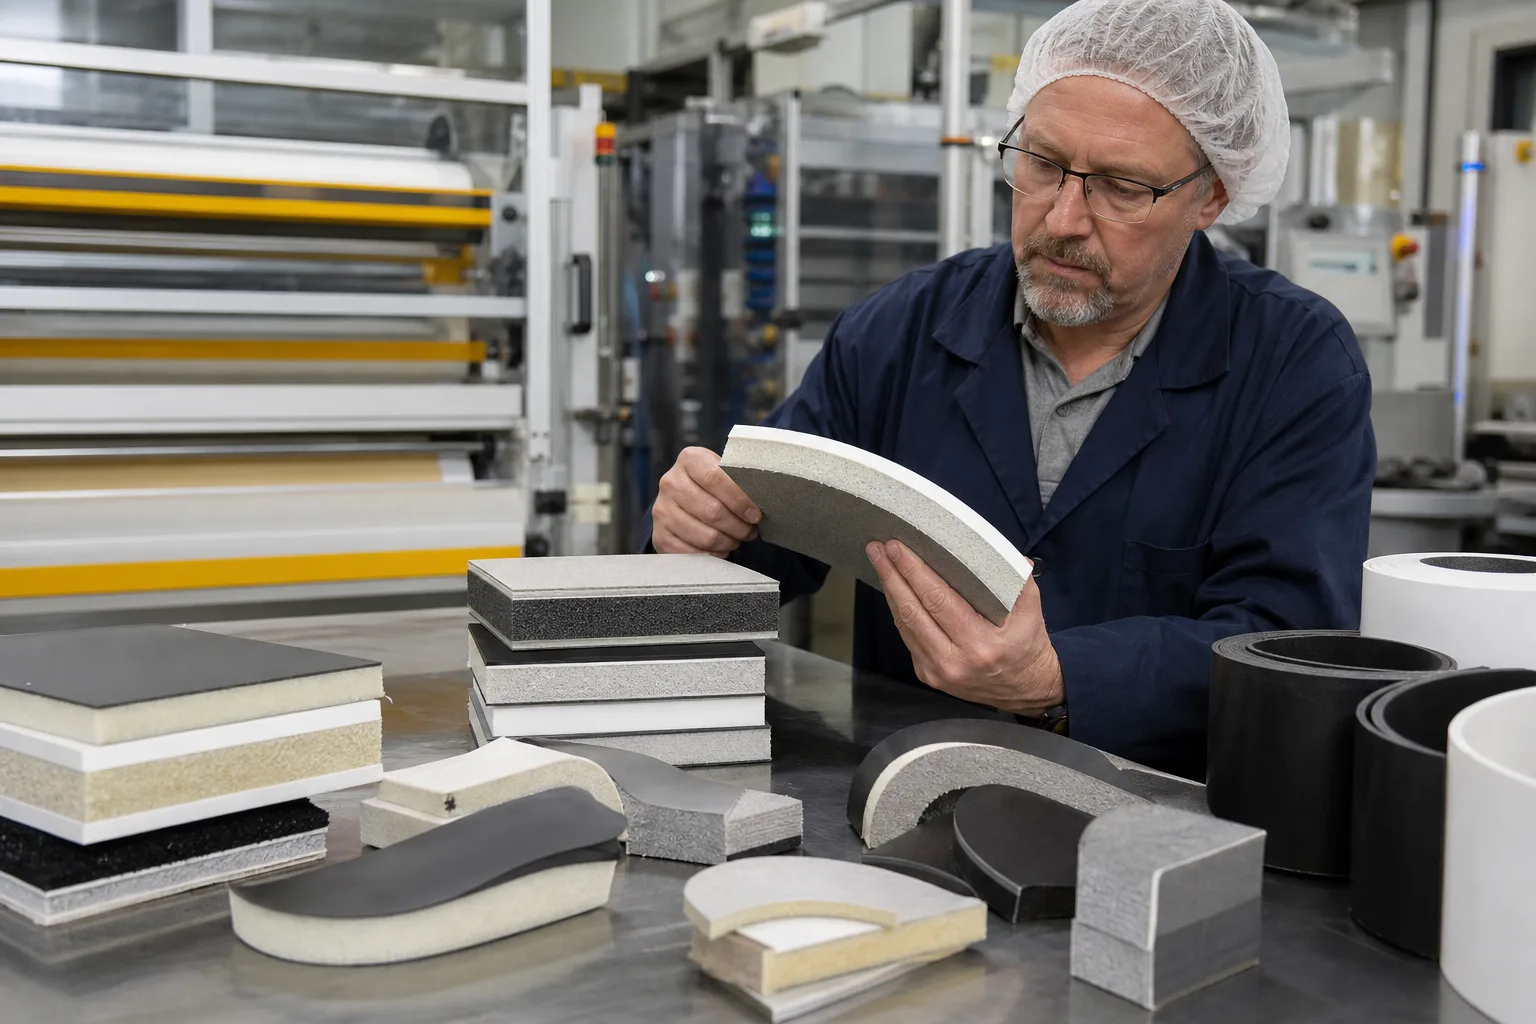
Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen sollten vor einer Chemieänderung analysiert werden.
| Prüfpunkt | Bewertung |
|---|---|
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
| Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
| Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... |
| TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kundendokumente unterstützen die Freigabe, ersetzen aber nicht den Linientest.
Kantenlifting bei laminiertem Schaum?
Prüfen Sie allgemeine PSA-Qualitäten und Fallbelege zu laminiertem Schaum.
PSA-Lösungen ansehenBalance aus Peel, Shear, Tack und Kohäsion
Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Konvertierung als auch die Endleistung.
Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und Wärmebelastung müssen gemeinsam bewertet werden.
| Prüfpunkt | Bewertung | Erste Kontrolle |
|---|---|---|
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
| Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
| Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... |
| Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen sollten vor einer Chemieänderung analysiert werden.
Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsgewicht, Liner, Versuchsmethode, Fehlerbild, Fotos und Requalifizierungsgrenzen.
Dwell-Zeit, Laminierdruck und Bindungsaufbau
Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und Wärmebelastung müssen gemeinsam bewertet werden.
Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Klima- oder Lastbedingungen des Kunden.
Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen sollten vor einer Chemieänderung analysiert werden.
Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsgewicht, Liner, Versuchsmethode, Fehlerbild, Fotos und Requalifizierungsgrenzen.
| Prüfpunkt | Bewertung |
|---|---|
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
| Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
| Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... |
| TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
| Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... |
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und bekannte Grenzen zeigen, nicht nur ein schönes Muster.
Einsatzumgebung: Wärme, Kälte, Feuchte, UV und Chemikalien
Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Klima- oder Lastbedingungen des Kunden.
Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen sollten vor einer Chemieänderung analysiert werden.
| Prüfpunkt | Bewertung | Erste Kontrolle |
|---|---|---|
| Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
| Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... |
| Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
| TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... |
| Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kundendokumente unterstützen die Freigabe, ersetzen aber nicht den Linientest.
Konvertierung und Anwendung: Schneiden, Stanzen, Matrix und Kantenfluss
Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen sollten vor einer Chemieänderung analysiert werden.
Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsgewicht, Liner, Versuchsmethode, Fehlerbild, Fotos und Requalifizierungsgrenzen.
TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kundendokumente unterstützen die Freigabe, ersetzen aber nicht den Linientest.
Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und bekannte Grenzen zeigen, nicht nur ein schönes Muster.
| Prüfpunkt | Bewertung |
|---|---|
| Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
| Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... |
| TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
| Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... |
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger, Liner, Druck, Dwell-Zeit, Konvertierung, Temperatur und Last.
Einen praktikablen Qualifizierungsversuch für industrielle PSA aufbauen
Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsgewicht, Liner, Versuchsmethode, Fehlerbild, Fotos und Requalifizierungsgrenzen.
TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kundendokumente unterstützen die Freigabe, ersetzen aber nicht den Linientest.
| Prüfpunkt | Bewertung |
|---|---|
| Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... | TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... |
| TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
| Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... |
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Linerprobleme, Stanzschmutz oder Schaumdelamination verlangen jeweils andere Korrekturen.
Lieferantendokumente und Käuferprüfung
TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kundendokumente unterstützen die Freigabe, ersetzen aber nicht den Linientest.
Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und bekannte Grenzen zeigen, nicht nur ein schönes Muster.
Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Linerprobleme, Stanzschmutz oder Schaumdelamination verlangen jeweils andere Korrekturen.
| Prüfpunkt | Bewertung |
|---|---|
| TDS, SDS, Chargenlabel, Haltbarkeit, MOQ, Lieferzeit und produktbezogene FDA- oder Kunden... | Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... |
| Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... |
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf dem realen Teil mit realer Geometrie und realem Einsatzstress.
Häufige Fehlerbilder industrieller PSA und erste Prüfungen
Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und bekannte Grenzen zeigen, nicht nur ein schönes Muster.
| Prüfpunkt | Bewertung | Erste Kontrolle |
|---|---|---|
| Felddaten sollten reale Oberflächen, Laminataufbau, Auftragsgewicht, Konvertierung und be... | Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... |
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... |
| Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... | Konvertierungsfehler wie Matrixbruch, Klebstofffäden, Kantenfluss oder blockende Rollen s... | Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsge... |
Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger, Liner, Druck, Dwell-Zeit, Konvertierung, Temperatur und Last.
Felddaten
Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Linerprobleme, Stanzschmutz oder Schaumdelamination verlangen jeweils andere Korrekturen.
Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger, Liner, Druck, Dwell-Zeit, Konvertierung, Temperatur und Last.
- Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf dem realen Teil mit realer Geometrie und realem Einsatzstress.
- Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestandener Laborversuch in der Produktion wiederholbar bleibt.
- Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nicht ausreichend benetzen; höhere Gewichte verbessern Kontakt, erhöhen aber Ooze, Kriechen und Stanzrisiko.
- Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Konvertierung als auch die Endleistung.
- Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und Wärmebelastung müssen gemeinsam bewertet werden.
Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Klima- oder Lastbedingungen des Kunden.
| Prüfpunkt | Bewertung |
|---|---|
| Beginnen Sie mit dem sichtbaren Fehlerbild: Kantenlifting, Kriechen, frühes Ablösen, Line... | Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... |
| Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger,... | Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... |
| Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf de... | Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... |
| Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestan... | Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... |
| Niedrige Auftragsgewichte laufen oft sauberer, können aber raue oder LSE-Oberflächen nich... | Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... |
| Träger, Liner, Schaumdichte, Differentialrelease und Laminatdicke verändern sowohl die Ko... | Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... |
| Hoher Tack ist nicht automatisch besser: Peel, Shear, Kohäsion, Benetzung, Dwell-Zeit und... | Testen Sie nach sofortiger Handhabung, nach 24 bis 72 Stunden und nach den relevanten Kli... |
Ein guter Freigabebericht nennt Substrat, Oberflächenvorbereitung, PSA-Aufbau, Auftragsgewicht, Liner, Versuchsmethode, Fehlerbild, Fotos und Requalifizierungsgrenzen.
Abschließende Kernaussage
Bewerten Sie den PSA als System aus Substrat, Oberflächenzustand, Klebstoffmasse, Träger, Liner, Druck, Dwell-Zeit, Konvertierung, Temperatur und Last.
Generische Peel-Werte sind nur eine gemeinsame Sprache; sie ersetzen keine Prüfung auf dem realen Teil mit realer Geometrie und realem Einsatzstress.
Dokumentieren Sie Reinigung, Behandlung, Primer, Lagerzeit und Handling, damit ein bestandener Laborversuch in der Produktion wiederholbar bleibt.
Häufig gestellte Fragen
Sollten wir zuerst Peel oder Shear verbessern?
Beginnen Sie mit dem Fehlerbild. Hebt sich das Teil vom Substrat, prüfen Sie Benetzung, Oberflächenenergie, Kontamination, Dwell-Zeit und Peel. Rutscht das Teil unter Last, sind Shear, Kohäsion, Temperatur, Auftragsgewicht und Lastrichtung wichtiger.
Warum hebt ein industrieller PSA an der Kante ab, obwohl der erste Peel-Test bestanden wurde?
Kantenlifting kann durch schlechte Benetzung, LSE-Substrate, Teilememory, zu wenig Klebstoffmasse, zu geringen Laminierdruck oder zu kurze Dwell-Zeit entstehen. Wärme, Feuchte, Schaumrückstellung und gekrümmte Geometrie können den Stress später sichtbar machen.
Wie hängt das mit Label-PSA zusammen?
Label-PSA-Erfahrung hilft, aber industrielle Anwendungen nutzen oft dickere Laminate, Schäume, Träger, gestanzte Teile, tragende Lasten und rauere Substrate. Ein Label-Peel-Wert qualifiziert keine Montage- oder Dichtungsanwendung automatisch.
Wann sollten Beschichtungsfehler geprüft werden?
Wenn Fehler in Bahnen, Streifen, Voids, Randzonen oder Maschinenrichtung auftreten. Prüfen Sie Beschichtungsqualität, Slot-Die-Stabilität, Linerrelease und Konvertierung, bevor Sie den gesamten Aufbau ändern.
Verbessert ein höheres Auftragsgewicht immer die Leistung?
Nein. Es kann schwierige Oberflächen besser benetzen, aber auch Kantenfluss, Bleed, Kriechen, langsamere Konvertierung, Matrixprobleme und Kosten erhöhen. Qualifizieren Sie einen Bereich am realen Teil.
Wie werden LSE-Kunststoffe qualifiziert?
Nutzen Sie den tatsächlichen Kunststoff, nicht nur ein Standardpanel. Erfassen Sie Materialgrad, Behandlung, Reinigung, Druck, Dwell-Zeit und Einsatzbedingung. PE, PP und TPO können Primer, Corona, Plasma, Flamme oder spezielle PSA brauchen.
Was gehört in einen PSA-Versuch?
Substrat, Oberfläche, Behandlung, PSA-Aufbau, Träger, Liner, Auftragsgewicht, Druck, Dwell-Zeit, Testmethode, Klima, Konvertierungsergebnis und Fehlerbild.
Wann muss requalifiziert werden?
Bei Änderungen an Substrat, Behandlung, Auftragsgewicht, Träger, Liner, Schaum, Stanzdesign, Druck, Temperatur, Chemikalienexposition, Lieferant oder Kundenanforderung.
Welche Dokumente sollte Einkauf anfordern?
TDS, SDS, Produktlabel, Chargendaten, Haltbarkeit, Lagerhinweise, MOQ, Lieferzeit, Linerangaben, Rollen- oder Bogenformat, Versuchsdaten und produktbezogene Compliance-Erklärungen.
Kann Senda Material für PSA-Screenings bereitstellen?
Ja. Senda kann Substrat, Oberflächenenergie, Laminataufbau, Auftragsgewicht, Träger, Liner, Konvertierung und Einsatzbedingungen vor dem Musterversuch prüfen.
Industriellen PSA auf Ihrer Linie prüfen
Fordern Sie kostenloses 1-kg-Labormaterial an, nachdem Substrat, Laminataufbau, Auftragsgewicht, Konvertierungsprozess und Einsatzbedingungen vorgeprüft wurden.
Quellen
Technischer Haftungsausschluss: Alle technischen Daten basieren auf Standardlaborbedingungen. Anwender sollten eigene Verifizierungsprüfungen durchführen, um die Eignung für spezifische Substrate, Prozesse und behördliche Anforderungen zu bestätigen. Senda Glue übernimmt keine Gewährleistung, weder ausdrücklich noch stillschweigend, und übernimmt keine Haftung für unsachgemäße Verwendung der Produkte oder das Vertrauen auf diese Informationen.