
Kantenschutz-Klebstoff für V-Profil & Lagenlamination

Werkdirekter V-Profil-Leim und Kantenschutz-Klebstoff für V-Profil, U-Profil und Schwerlast-Schutz. Wasserbasierte VAE/PVA-Qualitäten für Bandspannung und Biegefestigkeit auf Ihrem Lagenaufbau—1-kg-Labor, dann 20-kg Laminator-Versuch.
*Kostenloses 1-kg-Labormaterial · Versand vom Empfänger vorausbezahlt · 20-kg-Linienversuch nach Qualifizierung · MOQ typisch ~1.000 kg*
✅ Biege- und Bandtests auf Ihrem Material · FDA 21 CFR 175.105 (indirekt) · stofflich rückgewinnbar (mühlenabhängig)
Optimiert für:
Biege-qualifiziert
3-Punkt-Biegung / Bandspannung auf Ihrem Ply
Linienabgestimmt
Viskosität für Laminator-Speed & Nip
Stofflich rückgewinnbar
Wasserbasiert—an Ihrer Mühle bestätigen
Profile im Qualifizierungsprogramm
V-Profil, U-Kanal und Schwerlast brauchen unterschiedliche Offenzeit und Feststoffe—ein Kantenschutzleim passt selten jede Linie.
V-Profil & L-Profil
Ply-Bonding für 90°-Kanten—Delamination unter Bandspannung screenen, nicht nur Trockenpeel.
U-Profil-Systeme
Dreiseitiger Schutz für Türen/Panels—Anfangshaftung am Former für Winkel vor Voltaushärtung.
Schwerlast-Schutz
Dickwand (~4 mm+) für Stapel—Feststoffe an Nip und Ofen anpassen.
Gebogene & Rollenenden
Flexible Bond-Linien für Biegen/Umhüllen—Rückstellkraft und Ply-Rutsch am Radius-Tooling.
Von Band-Delamination zur qualifizierten Biegefestigkeit
Kantenschutz-Ausfälle zeigen sich als Ply-Trennung unter Bandlast oder weiche Ecken im Transport—nicht als ein Labor-Peel-Wert.
Typische Fehler
Delamination unter Bandspannung
Schwache Innenbindung lässt Plies bei Palettenbandung trennen—Reklamationen folgen.
Langsame Trocknung & Feuchte
Hoher Auftrag bindet Wasser—längere Ofenzeit und unplanbares Stapeln nach Schnitt.
Weiche Kanten / gestauchte Ecken
Zu geringe Steifigkeit scheitert im Transport, obwohl die Linie am Laminator ok wirkte.
Senda-Lösung
Ply-Bonding mit hoher Scherfestigkeit
VAE/PVA für Innenbindung unter Ihrem Band-Szenario — nicht generische „High-Strength“-Angabe.
Hochfest, schnell abbindend
Weniger Feuchte wo der Ofen mitgeht—trocken-zum-Schneiden ohne Überleimen.
Biege- & Band-Protokoll
3-Punkt-Biegung plus Bandspannung wie Ihr Kunde Kantenschutz prüft.
Laborbegleitung für Kantenschutz-Linien
Biege- und Bandverhalten auf Ihrem Board — nicht Broschüren-Garantien.
Biegefestigkeit-Qualifizierung
3-Punkt-Biegung und Innenbindung für Ihre Ply-Anzahl.
Laminator-Rheologie
Slot/Roller/Curtain im nominierten Produktions-Speed-Fenster.
Bandspannungs-Qualifizierung
Sichtbare Ply-Integrität unter Band—typisches Fehlerbild im Feld.
Abstimmung auf Profil, Speed & Biegeziel
Standard-V-Profil, Schwerwand, Export/Kühlkette brauchen unterschiedliche Feststoffe—am Laminator bestätigen.
| Anwendung | Technologie | Viskosität (typ.) | Nutzen |
|---|---|---|---|
| Standard V-Profil / L-Profil | 500–1.500 cps | Wasserbasiert VAE / PVA | Offenzeit für Ihr Speed-Fenster und Faserziel. |
| Schwerlast & Hochspeed | 1.000–3.000 cps | Hochfestes VAE / mod. PVA | Steifere Ply-Bindung—weniger Rückstellkraft bei Schutzprofilen. |
| Kühlkette / Export-Feuchte | 800–2.000 cps | Spezial-VAE / Acryl | Feuchte/Tieftemperatur auf Ihrem Board—keine pauschale Gefriertauglichkeits-Annahme. |
Technologie: 500–1.500 cps
Viskosität (typ.): Wasserbasiert VAE / PVA
Nutzen: Offenzeit für Ihr Speed-Fenster und Faserziel.
Technologie: 1.000–3.000 cps
Viskosität (typ.): Hochfestes VAE / mod. PVA
Nutzen: Steifere Ply-Bindung—weniger Rückstellkraft bei Schutzprofilen.
Technologie: 800–2.000 cps
Viskosität (typ.): Spezial-VAE / Acryl
Nutzen: Feuchte/Tieftemperatur auf Ihrem Board—keine pauschale Gefriertauglichkeits-Annahme.
Warum Kantenschutz-Werke Senda prüfen
Band-qualifizierte Lagenverklebungen, laminatorabgestimmter V-Profil-Leim, Unterlagen für Verpackungs-Audits—ohne fixe %-Biege- oder Speed-Garantien.
Band & Biege gemeinsam
VAE/PVA für Papier
Audit-fähige Docs
Unterlagen für Verpackung & Export
Viele Kantenschutz sind Sekundärverpackung—175.105 indirekt wo lebensmittelnahe Lagerung zutrifft.
Konformitätsumfang (für Ihr Programm bestätigen)
Nicht jedes V-Profil braucht Lebensmittelkontakt-Paperwork—Endeinsatz vor FDA-/Export-Behauptung nominieren.
- FDA 175.105 ( Indirekte Lebensmittelverpackung wo zutreffend (aufbaubedingt) )
- REACH & RoHS ( SVHC-Erklärungen auf Anfrage )
- Stofflich rückgewinnbar Routen ( Wasserbasiert—mühlen- und facingabhängig )
Chargen-TDS, SDS, DoC und CoA für die nominierte Kantenschutz-Qualität.
Verwandte Papierverarbeitungs-Linien
Kantenschutz teilt Werke mit Wabenplatten und Hülsen—jede Station zur richtigen Chemie.

Band-Delamination war unsere Top-Reklamation, bis wir ein steiferes VAE auf Schwerlast-V-Profil qualifizierten. Sendas Biege- und Band-Protokoll lieferte Kunden-Audit-Daten — nicht nur Lab-Peel.
Technischer Nachweis (optional)
Für Prozessingenieure nach Probenanfrage.
 FALLSTUDIE
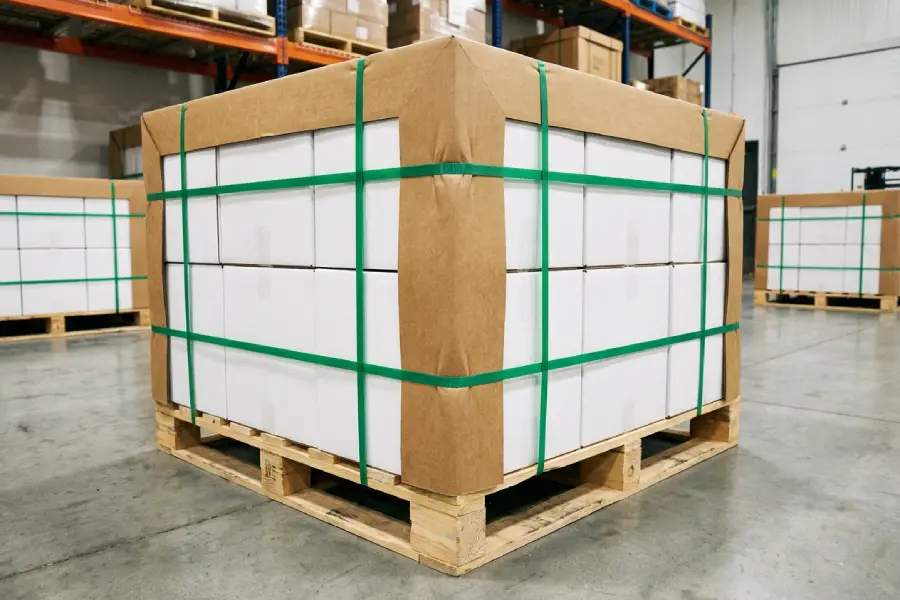
Fallstudie: Band-Delamination am V-Profil
Feuchte und Chemie angepasst—Ply-Trennung unter Palettenbandung reduziert.
Story lesen →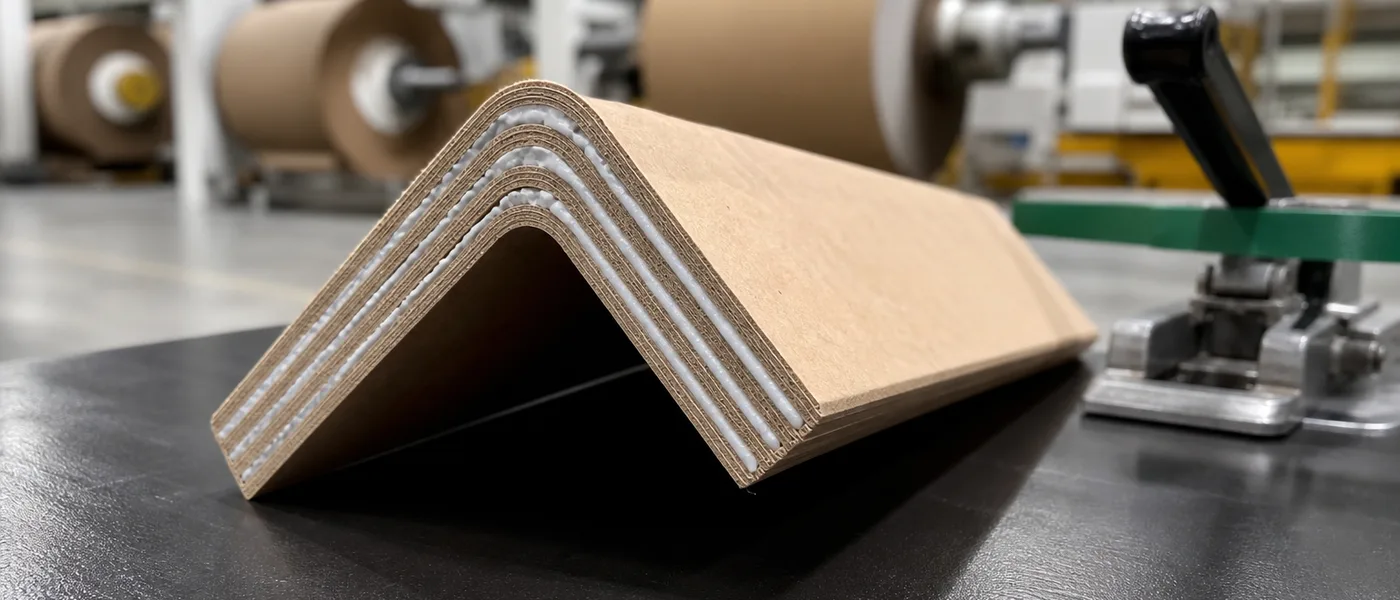 TECHNISCHER RATGEBER
V-Profil-Steifigkeit: Auftrag, Druck, Papierwahl
Auftrag, Nip-Druck und Papierwahl für Biegefestigkeit und Bandperformance.
Ratgeber lesen →Häufig gestellte Fragen
Antworten zu Klebstoffen, Qualifizierung und technischem Support.
Welcher Klebstoff passt zu unserem V-Profil-Kantenschutz, Papiergewicht und Pressfenster?
Meist wasserbasiertes VAE oder PVA für Lagenlamination. Abhängig von Ply, Laminator-Speed, Nip und Bandziel—mit 1-kg-Probe auf Ihrem Board starten.
Wie laufen MOQ, Lieferzeit und Musterfreigabe für diese Anwendung ab?
MOQ typisch ~1.000 kg, Lieferzeit oft 7–10 Werktage. 1-kg-Labor kostenlos, dann 20 kg Laminator-Validierung.
Wie prüfen wir ein Schwerlast-V-Profil unter Umreifungslast und Transportdruck?
Schwerwand braucht höhere Feststoffe und steifere Polymere—Band und Biege auf Ihrer Konstruktion qualifizieren.
Wie prüfen wir, ob der Kantenschutz-Klebstoff in unserer Papierstruktur repulpierbar ist?
Ausgewählte wasserbasierte Routen für Faser-Rückgewinnung—abhängig von Mühle, Druck und Facing. Internen Repulp-Test fahren.
Wie klären wir FDA- oder REACH-Anforderungen für unsere Struktur und unseren Exportmarkt?
175.105 für manche indirekte Verpackung; REACH/RoHS auf Anfrage—Endeinsatz im Audit-Paket nennen.
Einfluss von Auftrag, Nip und Papier auf Biegefestigkeit?
Alle drei ändern Steifigkeit wie Chemie—V-Profil-Steifigkeits-Ratgeber (Ressourcen) vor reinem Klebstofftausch.
Welche Laminator-Geschwindigkeit ist mit unserem Profil, Auftrag und Trocknungsfenster realistisch?
Speed ist linienspezifisch (Auftrag, Feststoffe, Ofen). m/min-Bereich an Senda senden; Freigabe aus Versuchsdaten.
Welche Lagerbedingungen und Haltbarkeitsfenster gelten für freigegebene Chargen?
Typisch 6–12 Monate versiegelt bei ca. 5–35°C—WB vor Frost schützen; TDS folgen.
