Качество бумажной трубочки в эксплуатации зависит от контроля натяжения, скорости навивки, управления сухим остатком и выбора влагостойкого адгезива. В данном руководстве подробно описан весь технологический процесс.
Содержание
- ·Преодоление разрыва в характеристиках: почему бумага должна конкурировать с пластиком
- ·Этап 1: Резка и подготовка бумаги
- ·Этап 2: Процесс спиральной навивки (Основа)
- ·Этап 3: Высокоскоростная резка и предварительное схватывание
- ·Этап 4: Сушка и сшивка полимера
- ·Решение типичных производственных проблем
- ·Наука предотвращения размокания
- ·Дальнейшие шаги после квалификации производства
- ·Техническое заключение Senda
- ·Частые вопросы
Производство бумажных трубочек часто воспринимается как простой механический процесс. Однако для выпуска продукции, которая не теряет форму и не превращается в «размокшую массу» за считанные минуты, производители должны обеспечить синергию между натяжением бумаги, скоростью навивки и химией адгезива.
Для потребителя трубочка — это просто трубка. Для инженера — это сложная композитная структура, которая должна часами выдерживать погружение в кислую или газированную среду. «Клей» здесь не просто связующее вещество, а структурный гидроизолирующий агент.
"Раньше отраслевым стандартом считались 30 минут водостойкости. Сегодня этого недостаточно. Премиальная бумажная трубочка должна сохранять прочность на сжатие в течение минимум 3 часов. Разница в качестве достигается исключительно за счет плотности сшивки адгезива."
Преодоление разрыва в характеристиках: почему бумага должна конкурировать с пластиком
Глобальный отказ от пластика продиктован нормами, такими как Директива ЕС об одноразовом пластике (SUP). Хотя полипропиленовые (PP) трубочки отличались долговечностью и низкой ценой, они стали причиной масштабного загрязнения микропластиком. Первый опыт перехода рынка на бумагу был сложным: ранние образцы часто размокали до того, как напиток был выпит, что негативно сказывалось на лояльности потребителей.
Инженерная задача для Senda была сформулирована четко: как обеспечить трехчасовую стойкость, используя только целлюлозу и влагостойкую химию? Мы предлагаем соотнести документацию с нашим руководством по стандартам FDA для бумажной упаковки и провести валидацию на линии, опираясь на кейс по производству трубочек для брендов напитков. Параллели с процессами склейки бокового шва стаканов приведены в разделе адгезивы для бумажных стаканов.
| Характеристика | Полипропилен (пластик) | Стандартная бумажная трубочка | Инженерное решение Senda |
|---|---|---|---|
| Стойкость к жидкостям | Неограниченная | 20-40 минут | 3+ часа (горячие и холодные) |
| Структура | Экструдированный монослой | Спиральная навивка | Сшитый композит |
| Органолептика | Гладкая поверхность | Размокание / привкус бумаги | Жесткая / без запаха |
| Нормативный статус | Запрещен (EU/UK/CAN) | Соответствует | FDA 176.170 и отсутствие пластиковых пленок |
Для достижения «пластиковых» характеристик в бумажном формате производственный процесс должен эволюционировать от простой намотки к прецизионному проектированию композитов. Ниже представлен технический разбор этого метода.
Этап 1: Резка и подготовка бумаги
Процесс начинается с использования влагопрочной бумаги пищевого класса. Широкие рулоны разрезаются на узкие полоски (обычно от 13 до 15 мм). На этом этапе ключевым фактором является контроль натяжения. Неравномерное натяжение приведет к нестабильному нанесению адгезива на следующем этапе, создавая слабые участки в спиральном шве.
Этап 2: Процесс спиральной навивки (Основа)
Здесь трубочка обретает форму. Три слоя бумаги одновременно проходят через клеевую ванну или наносящее колесо, а затем навиваются на неподвижную оправку. Каждый слой выполняет свою функцию и требует определенной реологии адгезива.
Функция: Прямой контакт с жидкостью. Требует бумагу высокой влагопрочности (60 г/м²+). Требования к адгезиву: должен быть выбран из решений для прямого контакта с бумагой согласно FDA 176.170 и обладать высокой водостойкостью.
Функция: Структурная жесткость и сопротивление сжатию. Требования к адгезиву: Высокий сухой остаток (>45%) для минимизации внесения воды в процессе производства и предотвращения размягчения при сушке.
Функция: Брендирование и органолептика. Часто с печатью. Требования к адгезиву: Чистая отсечка (отсутствие нитей) для обеспечения гладкой поверхности без липких следов на губах потребителя.
Технический нюанс: Скорость навивочного ремня (часто превышающая 80 м/мин) требует от адгезива высокой начальной прочности схватывания (green strength). Если начальная липкость слишком мала, возникнет «телескопический эффект» (смещение слоев относительно друг друга) еще до того, как трубка достигнет ножа.
Этап 3: Высокоскоростная резка и предварительное схватывание
Когда непрерывная трубка сходит с оправки, высокоскоростной вращающийся нож нарезает ее на отрезки заданной длины. Это «момент истины» для адгезива. Шов должен быть достаточно прочным, чтобы выдержать механический удар лезвия без деламинации слоев. Требуется адгезив с высокой скоростью схватывания, но при этом с достаточным «открытым временем», чтобы избежать засыхания на оправке и заклинивания оборудования.
Этап 4: Сушка и сшивка полимера
После резки трубочки часто проходят через секцию сушки. Для высококачественных изделий это не просто удаление воды, а процесс сшивки полимера. В отличие от стандартных клеев PVAc, которые повторно растворяются в воде, профессиональные адгезивы для трубочек (обычно VAE или акриловые сополимеры) создают необратимую химическую связь на этой стадии, гарантируя нерастворимость шва даже после трехчасового погружения.
Решение типичных производственных проблем
Помимо базового процесса, при масштабировании производства часто возникают специфические проблемы качества. Понимание этих вызовов — ключ к снижению уровня брака и сохранению доверия клиентов.
Проблема 1: Деламинация (раскручивание) адгезива
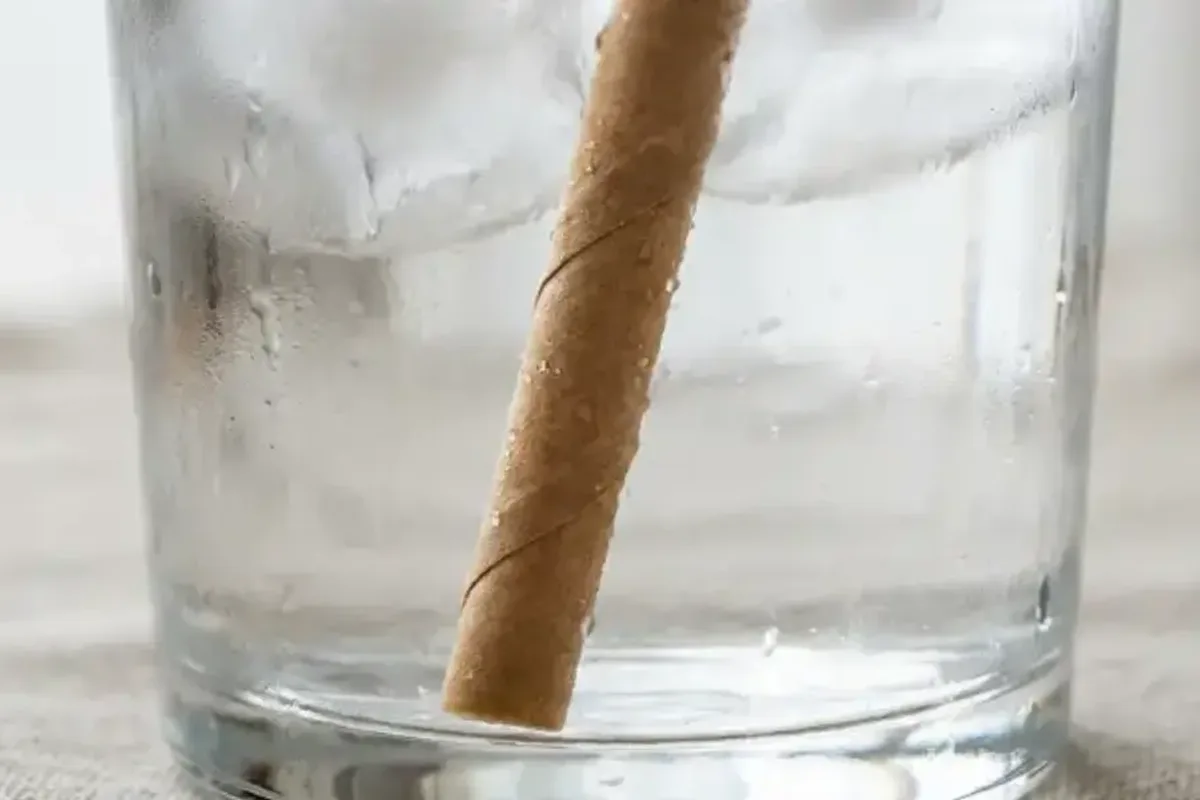
Одной из наиболее серьезных проблем в производстве бумажных трубочек является деламинация — расслоение бумаги. Это редко является дефектом самой бумаги; чаще это отказ адгезива из-за ослабления под воздействием жидкости.
Физика возникновения дефекта
Причина: Капиллярный эффект затягивает напиток в волокна бумаги. Если адгезив водорастворим (как дешевые бытовые клеи), шов разрушается, и спиральная структура теряет натяжение.
Решение: Производителям необходимо перейти на влагостойкие адгезивы со свойствами сшивки. Рецептура Senda создает гидрофобный барьер, предотвращающий повторное эмульгирование шва даже в кислых соках или газированных напитках.
Проблема 2: Баланс стоимости и масштабируемости
Главной ловушкой для заводов является выбор адгезива исключительно на основе цены за килограмм. Это создает эффект ложной экономии.
- Клей с низким сухим остатком (дешевый): Состоит преимущественно из воды. Требует замедления скорости машин для просушки. Приводит к получению мягких, «сырых» трубочек, так как бумага впитывает излишки влаги при навивке.
- Адгезив с высоким сухим остатком (Senda серия WB): Содержит >48% полимера. Схватывается мгновенно. Позволяет работать на максимальной скорости навивки (100 м/мин) с большим выходом готовой продукции на емкость.
Наука предотвращения размокания
Почему большинство производственных процессов дают сбой? Обычно это связано с содержанием сухого остатка в составе. Низкокачественные клеи вносят слишком много воды в волокна бумаги на этапе 2, фактически размягчая изделие еще до того, как оно попадет к клиенту. Наша серия WB использует формулу с высоким сухим остатком (>48%), гарантируя жесткость и сухость бумаги по всей структуре.
Чек-лист по оптимизации производства
Инженерные рекомендации Senda:
- Скорость оборудования: Достаточна ли липкость клея для скоростей 100+ шт/мин? Если нет, перейдите на высокоскоростную марку.
- Соответствие нормам: Имеется ли у вас COA на конкретную партию и пакет документов по анализу контакта с бумагой для прямого применения?
- Совместимость с субстратом: Эффективно ли клей смачивает волокно (вторичное против первичного)?
- Проверка сухого остатка: Убедитесь, что сухой остаток адгезива >45% для сокращения времени сушки и предотвращения деформации.
Примите трехчасовой вызов
Устали от жалоб клиентов на размокание трубочек? Получите образец нашего высокостойкого адгезива и проведите сравнительный тест на погружение против пластика и обычных бумажных трубочек.
Запросить образец для производстваДальнейшие шаги после квалификации производства
После определения параметров навивки, сухого остатка и целевых показателей стойкости, коммерческое решение базируется в разделе адгезивов для бумажных трубочек. Если отделу закупок или бренд-менеджерам все еще требуется сравнение бумажных и пластиковых трубочек для принятия решения перед масштабированием, ознакомьтесь со сравнительным руководством до внесения изменений в линии.
Техническое заключение Senda
- Проверка адгезии: Проведите тест на замачивание. Качественная трубочка должна сохранять 80% прочности на сжатие после 2 часов в воде комнатной температуры.
- Не экономьте на сухом остатке: Дешевый клей — это в основном вода. Высокоэффективный адгезив — это в основном полимер. Начальная стоимость выше, но качество продукции (и репутация бренда) несравнимы.
- Аудит на аллергены: Убедитесь, что ваш поставщик предоставляет подтверждение отсутствия глютена и загрязнений типа MOSH/MOAH в составе.
Частые вопросы
Как организован процесс производства бумажных трубочек?
Большинство коммерческих бумажных трубочек производятся методом спиральной навивки: слои крафт-бумаги или бумаги пищевого класса подаются на оправку, а водно-дисперсионный адгезив скрепляет каждый виток. Операторы контролируют натяжение, нахлест, сушку и длину реза. Адгезив должен смачивать волокно, схватываться быстро для обеспечения скорости линии и сохранять влагопрочность при использовании в напитке — обычный бытовой клей или случайный термоклей для этого не подходят.
Каковы основные этапы производства бумажных трубочек?
Типовые этапы: размотка материала → нанесение адгезива на формующий узел → спиральная навивка на оправку с заданным нахлестом → сушка или отверждение шва → резка по длине → опциональная упаковка. Квалификация включает тесты на замачивание, сохранение прочности и проверку документации по пищевому контакту, поскольку трубочки напрямую соприкасаются с напитком.
Из каких материалов состоят качественные бумажные трубочки?
Бумажные слои (часто 3 слоя крафт-бумаги), водно-дисперсионный адгезив для швов (ПВАц или акриловая эмульсия для прямого контакта) и иногда тонкое барьерное покрытие. Даже трубочки с маркировкой «только бумага» зависят от химии адгезива и волокна — итоговые характеристики обеспечивает вся навивная структура в комплексе, а не только марка бумаги.
Как долго бумажная трубочка сохраняет свойства в напитке по сравнению с пластиковой?
Пластиковые трубочки сохраняют свойства неограниченно долго. Обычные бумажные трубочки часто размокают через 30–45 минут. Инженерные решения Senda нацелены на расширенные окна использования в холодных напитках (3+ часа в квалифицированных тестах) и более короткие циклы для горячих напитков — рекомендуем проводить валидацию с учетом вашего типа напитка и температурного режима.
Какой тип клея используется при производстве бумажных трубочек?
На линиях спиральной навивки используются водно-дисперсионные ПВАц или акриловые эмульсии, разработанные для обеспечения прочности шва и влагопрочности. Продукция должна иметь документальное подтверждение по FDA 21 CFR 176.170 для контакта с пищей. Марка, сухой остаток и режим сушки должны соответствовать скорости навивки и типу вашей бумаги.
Протестируйте марку на вашем оборудовании
Запросите бесплатный лабораторный образец 1 кг для проверки адгезии — доставка за счет получателя.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.