Um canudo de papel que resiste ao uso é construído através do controle de tensão, velocidade de enrolamento, gestão de sólidos e da química correta de adesivos resistentes à água. Este guia detalha todo o processo.
Índice
- ·Fechando a Lacuna de Desempenho: Por que Canudos de Papel Falham onde o Plástico Vence
- ·Passo 1: Corte e Preparação do Papel
- ·Passo 2: O Processo de Enrolamento Espiral (O Núcleo)
- ·Passo 3: Corte de Alta Velocidade e "Cura Inicial"
- ·Passo 4: Secagem e Reticulação Polimérica
- ·Superando Desafios Comuns de Fabricação
- ·A Ciência para Prevenir o "Canudo Encharcado"
- ·Próximos Passos Após a Qualificação de Fabricação
- ·Veredito Técnico Senda
- ·Perguntas frequentes
A fabricação de um canudo de papel é frequentemente vista como um processo mecânico simples. No entanto, para produzir um canudo que não colapse ou se torne uma "massa encharcada" em minutos, os fabricantes devem dominar a sinergia entre a tensão do papel, a velocidade de enrolamento e a química do adesivo.
Para o consumidor, um canudo é um tubo. Para um engenheiro, é uma estrutura composta complexa que deve resistir à imersão em líquidos ácidos ou carbonatados por horas. A "cola" não é apenas um adesivo; é um agente estruturante de impermeabilização.
"O padrão da indústria costumava ser de 30 minutos de resistência à água. Isso não é mais aceitável. Um canudo de papel premium deve manter sua resistência ao esmagamento por pelo menos 3 horas. A diferença reside inteiramente na densidade de reticulação do adesivo."
Fechando a Lacuna de Desempenho: Por que Canudos de Papel Falham onde o Plástico Vence
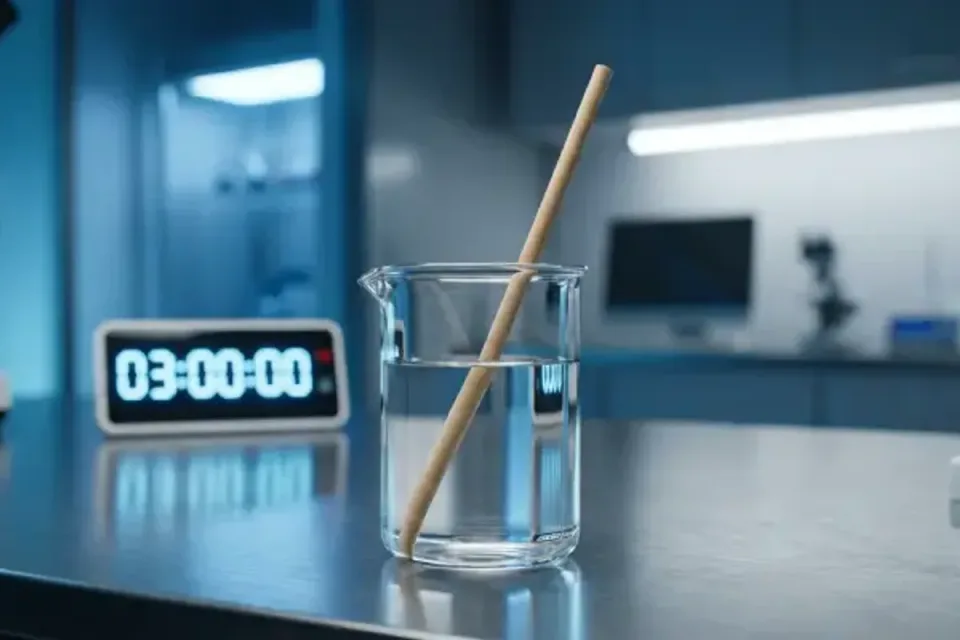
A transição global para longe do plástico é impulsionada por regulamentações como a Diretiva de Plásticos de Uso Único (SUP) da UE. Embora os canudos de polipropileno (PP) oferecessem durabilidade superior e baixo custo, eles criaram uma enorme crise de poluição por microplásticos. A transição inicial do mercado para o papel foi difícil; os primeiros canudos de papel frequentemente se dissolviam antes do término da bebida, criando uma experiência de usuário insatisfatória em comparação ao plástico.
O desafio de engenharia para a Senda foi claro: como igualar a durabilidade de 3 horas do plástico usando apenas celulose e química resistente à água? Alinhe as declarações com nosso guia da FDA para embalagens de papel e valide em uma linha ativa usando o estudo de caso de canudos para marcas de bebidas. Para paralelos em costuras laterais de copos, consulte adesivos para copos de papel.
| Característica | Polipropileno (Plástico) | Canudo de Papel Comum | Canudo Técnico Senda |
|---|---|---|---|
| Durabilidade em Líquido | Indefinida | 20-40 Minutos | 3+ Horas (Quente & Frio) |
| Estrutura | Monocamada Extrudada | Enrolamento Espiral Solto | Composto Reticulado |
| Sensação Bucal | Suave | Mole / Sabor de Papel | Rígido / Inodoro |
| Status Regulatório | Proibido (UE/UK/CAN) | Em conformidade | FDA 176.170 & Isento de Filme Plástico |
Para alcançar esse desempenho "similar ao plástico" em um formato de papel em conformidade, o processo de fabricação deve evoluir do simples enrolamento para uma engenharia de compostos de precisão. Aqui está o detalhamento técnico de como alcançamos isso.
Passo 1: Corte e Preparação do Papel
O processo começa com papel de grau alimentício de alta resistência a úmido. Bobinas grandes são cortadas em tiras estreitas (tipicamente de 13 mm a 15 mm de largura). Nesta fase, a principal preocupação é o Controle de Tensão. Se a tensão for irregular, a aplicação do adesivo na etapa seguinte será inconsistente, gerando pontos fracos na adesão espiral.
Passo 2: O Processo de Enrolamento Espiral (O Núcleo)
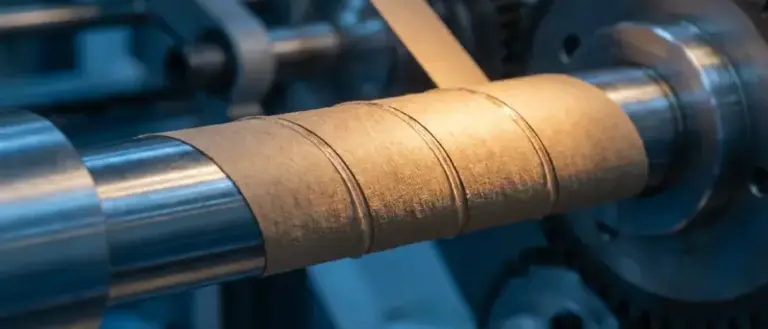
É aqui que o canudo ganha forma. Três camadas (plies) de papel são puxadas simultaneamente através de um banho de adesivo ou via roda aplicadora e, em seguida, enroladas em torno de um mandril estacionário. Cada camada tem uma função específica e exige uma reologia de adesivo específica.
Função: Contato direto com o líquido. Exige papel de alta resistência a úmido (60 g/m² ou mais). Necessidade do Adesivo: deve ser selecionado para aplicações de papel de contato direto revisadas sob a norma FDA 176.170 e ser altamente resistente à água.
Função: Rigidez estrutural e resistência ao esmagamento. Necessidade do Adesivo: Alto teor de sólidos (>45%) para minimizar a introdução de água durante a fabricação e evitar uma secagem que resulte em amolecimento.
Função: Identidade visual e sensação bucal. Frequentemente impressa. Necessidade do Adesivo: Corte limpo (sem formação de fios) para garantir um acabamento suave, sem resíduos pegajosos nos lábios do consumidor.
Insight Técnico: A velocidade da correia de enrolamento (frequentemente superior a 80 m/min) exige que o adesivo possua alta Resistência Inicial (Green Strength) (tack inicial). Se o tack inicial for muito baixo, o canudo sofrerá "telescopagem" (camadas deslizando entre si) antes mesmo de chegar ao cortador.
Passo 3: Corte de Alta Velocidade e "Cura Inicial"
Conforme o tubo contínuo deixa o mandril, uma faca rotativa de alta velocidade o corta em comprimentos precisos. Este é o momento decisivo para o adesivo. A adesão deve ser forte o suficiente para resistir ao choque mecânico da lâmina sem delaminar. Isso requer um adesivo com velocidade de cura rápida, mas com "tempo em aberto" suficiente para evitar a secagem no mandril, o que causaria travamentos.
Passo 4: Secagem e Reticulação Polimérica
Após o corte, os canudos geralmente passam por uma seção de secagem. Para canudos de alto desempenho, não se trata apenas de remover a água; trata-se da Reticulação Polimérica. Ao contrário das colas brancas convencionais de PVAc que se dissolvem novamente em água, os adesivos profissionais para canudos (tipicamente copolímeros VAE ou Acrílicos) criam uma ligação química irreversível durante esta etapa, garantindo que o canudo permaneça insolúvel mesmo após 3 horas de imersão.
Superando Desafios Comuns de Fabricação
Além do processo básico, os fabricantes enfrentam frequentemente problemas de qualidade específicos à medida que a produção aumenta. Entender esses desafios é fundamental para reduzir as taxas de rejeição e manter a confiança do cliente.
Desafio 1: Delaminação do Adesivo (Desenrolamento)
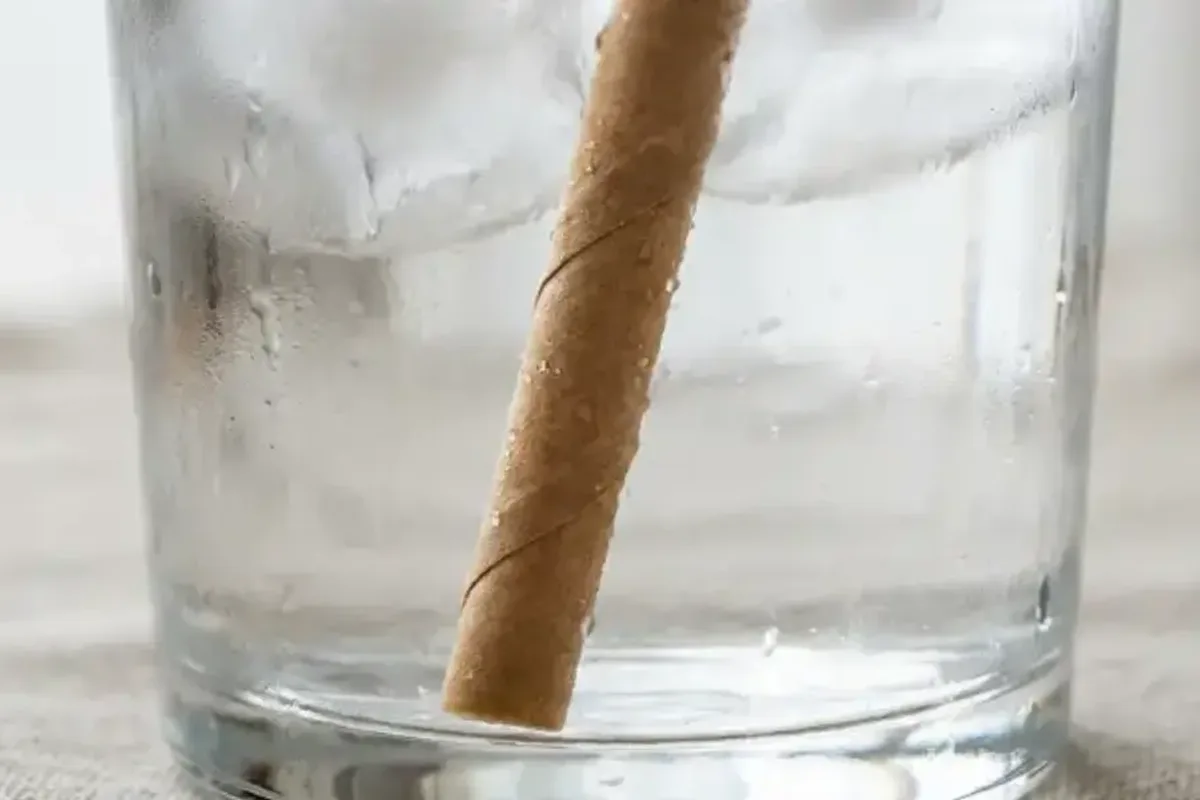
Um dos desafios mais significativos na produção de canudos de papel é a delaminação — onde as camadas de papel se descolam. Isso raramente é uma falha do papel; é uma falha do adesivo causada pelo "enfraquecimento por líquidos".
A Física da Falha
Causa: A ação capilar puxa a bebida para as fibras do papel. Se o adesivo for solúvel em água (como colas escolares baratas), a união se dissolve e a estrutura espiral perde sua tensão.
Solução: Os fabricantes devem mudar para adesivos resistentes à água com propriedades de reticulação. A fórmula da Senda cria uma barreira hidrofóbica que impede a re-emulsificação da adesão, mesmo em sucos ácidos ou refrigerantes carbonatados.
Desafio 2: Equilibrando Custo vs. Escalabilidade
Uma armadilha comum para as fábricas é escolher um adesivo baseando-se apenas no preço por quilograma. Isso cria uma Falsa Economia.
- Cola com Baixo Teor de Sólidos (Barata): Contém principalmente água. Exige velocidades de máquina mais lentas para secagem. Resulta em canudos "moles" porque o papel absorve o excesso de água durante o enrolamento.
- Adesivo com Alto Teor de Sólidos (Série WB Senda): Contém mais de 48% de polímero. Seca instantaneamente. Permite operar bobinadoras espirais na velocidade máxima (100 m/min) com maior rendimento por tambor.
A Ciência para Prevenir o "Canudo Encharcado"
Por que a maioria dos processos de fabricação falha? Geralmente, a causa é o Teor de Sólidos da cola. Colas de baixa qualidade introduzem água em excesso nas fibras de papel durante o Passo 2, essencialmente pré-amolecendo o canudo antes mesmo de ele chegar ao cliente. Nossa Série WB utiliza uma formulação de alto teor de sólidos (>48%) para garantir que o papel permaneça rígido e seco de dentro para fora.
Checklist de Otimização de Fabricação
Recomendações de Engenharia Senda:
- Velocidade de Máquina: O tack da sua cola é rápido o suficiente para mais de 100 canudos/min? Caso não seja, mude para um grau de alta velocidade.
- Conformidade: Você possui COA por lote e um pacote de revisão de contato com papel para sua aplicação de contato direto?
- Compatibilidade de Substrato: O adesivo está realizando a molhabilidade de forma eficaz em fibras recicladas vs. virgens?
- Verificação de Sólidos: Certifique-se de que seu adesivo tenha mais de 45% de sólidos para minimizar o tempo de secagem e evitar deformações.
Aceite o Desafio das 3 Horas
Cansado de reclamações de clientes sobre canudos moles? Receba uma amostra do nosso adesivo de alta resistência à água e realize um teste de imersão comparativo com o plástico e canudos de papel convencionais.
Solicitar Amostra de FabricaçãoPróximos Passos Após a Qualificação de Fabricação
Uma vez definidos em linha os alvos de enrolamento, sólidos e imersão, a rota comercial segue em adesivos para canudos de papel. Se as equipes de suprimentos ou de marca ainda precisarem de um quadro de decisão entre canudo de papel vs. plástico antes da expansão industrial, leia o guia comparativo antes de comprometer mudanças na linha.
Veredito Técnico Senda
- Verifique a Adesão: Realize um "Teste de Imersão em Água". Um canudo de qualidade deve reter 80% de sua resistência ao esmagamento após 2 horas em água à temperatura ambiente.
- Não economize nos Sólidos: Cola barata é majoritariamente água. Adesivo de alto desempenho é majoritariamente polímero. O custo inicial é maior, mas a qualidade do canudo (e a reputação da marca) é incomparável.
- Audite Alérgenos: Certifique-se de que seu fornecedor forneça uma declaração confirmando que o adesivo é Isento de Glúten e livre de contaminação por MOSH/MOAH.
Perguntas frequentes
Como os canudos de papel são fabricados?
A maioria dos canudos de papel comerciais são enrolados em espiral: camadas de papel kraft ou de grau alimentício passam por um mandril enquanto um adesivo à base de água une cada volta. Os operadores controlam a tensão, sobreposição, secagem e comprimento de corte. O adesivo de costura deve molhar a fibra, curar rápido o suficiente para a velocidade da linha e manter a resistência a úmido durante o tempo de consumo — não deve ser utilizada cola escolar ou hot melts aleatórios.
Qual é o processo de fabricação de canudos de papel?
Etapas típicas: desenrolamento do papel → aplicação do adesivo de costura no colarinho formador → enrolamento espiral em um mandril com sobreposição definida → secagem ou cura da adesão → corte no comprimento desejado → vedação superior ou embalagem opcional. A qualificação inclui testes de imersão, retenção de esmagamento e documentação de contato com alimentos específica por grau.
De que material são feitos os canudos de papel?
Camadas de papel (frequentemente 3 camadas de kraft ou papel branqueado), um adesivo de costura à base de água (emulsão de PVAc ou acrílica selecionada para contato direto com papel) e, às vezes, um revestimento de barreira fino. Canudos "apenas de papel" ainda dependem da química do adesivo e da fibra — o desempenho vem de toda a estrutura enrolada, não apenas do grau do papel.
Quanto tempo os canudos de papel duram em uma bebida em comparação ao plástico?
Os canudos de plástico duram indefinidamente no serviço típico. Canudos de papel genéricos frequentemente falham em 30 a 45 minutos. Os programas técnicos da Senda visam janelas estendidas de imersão a frio (mais de 3 horas em testes qualificados) e serviço mais curto para bebidas quentes — valide com base em sua bebida, temperatura e requisitos de auditoria.
Qual cola é usada nos canudos de papel?
As linhas de enrolamento espiral utilizam emulsões de PVAc ou acrílicas à base de água, formuladas para adesão de costura e resistência a úmido, com caminhos de documentação de contato com alimentos sob a norma FDA 21 CFR 176.170 quando aplicável. O grau, sólidos e secagem devem corresponder à velocidade da sua bobinadora e ao tipo de papel.
Teste um grau em sua bobinadora
Solicite 1 kg de material de laboratório cortesia para triagem de adesão — frete por conta do destinatário.
Referências
Aviso Técnico: Todos os dados técnicos são baseados em condições padrão de laboratório. Os usuários devem realizar seus próprios testes de verificação para confirmar a adequação para substratos, processos e requisitos regulatórios específicos. A Senda Glue não oferece garantias, expressas ou implícitas, e não se responsabiliza pelo uso inadequado dos produtos ou pela confiança nessas informações.