Una pajilla de papel con desempeño funcional óptimo se fabrica mediante el control de tensión, la velocidad de bobinado, la gestión de sólidos y una química de adhesivo resistente al agua adecuada. Esta guía detalla el proceso técnico completo.
Índice
- ·Cerrando la brecha de desempeño: Por qué las pajillas de papel fallan donde el plástico triunfa
- ·Paso 1: Corte longitudinal (Slitting) y preparación del papel
- ·Paso 2: El proceso de bobinado en espiral (El núcleo)
- ·Paso 3: Corte de alta velocidad y fraguado inicial
- ·Paso 4: Secado y reticulación del polímero
- ·Superando los desafíos comunes de fabricación
- ·La ciencia para prevenir el reblandecimiento (Soggy Straw)
- ·Siguientes pasos tras la calificación de fabricación
- ·Veredicto técnico de Senda
- ·Preguntas frecuentes
La fabricación de unapajilla de papela menudo se percibe como un proceso mecánico simple. Sin embargo, para producir una pajilla que no colapse ni se convierta en una masa blanda en minutos, los fabricantes deben dominar la sinergia entre la tensión del papel, la velocidad de bobinado y la química del adhesivo.
Para el consumidor, una pajilla es solo un tubo. Para un ingeniero, es una estructura compuesta compleja que debe soportar la inmersión en líquidos ácidos o carbonatados durante horas. El "pegamento" no es solo un adhesivo; es un agente de impermeabilización estructural.
"El estándar de la industria solía ser de 30 minutos de resistencia al agua. Eso ya no es aceptable. Una pajilla de papel premium debe mantener su resistencia al aplastamiento durante al menos 3 horas. La diferencia reside enteramente en la densidad de reticulación (cross-linking) del adhesivo."
Cerrando la brecha de desempeño: Por qué las pajillas de papel fallan donde el plástico triunfa
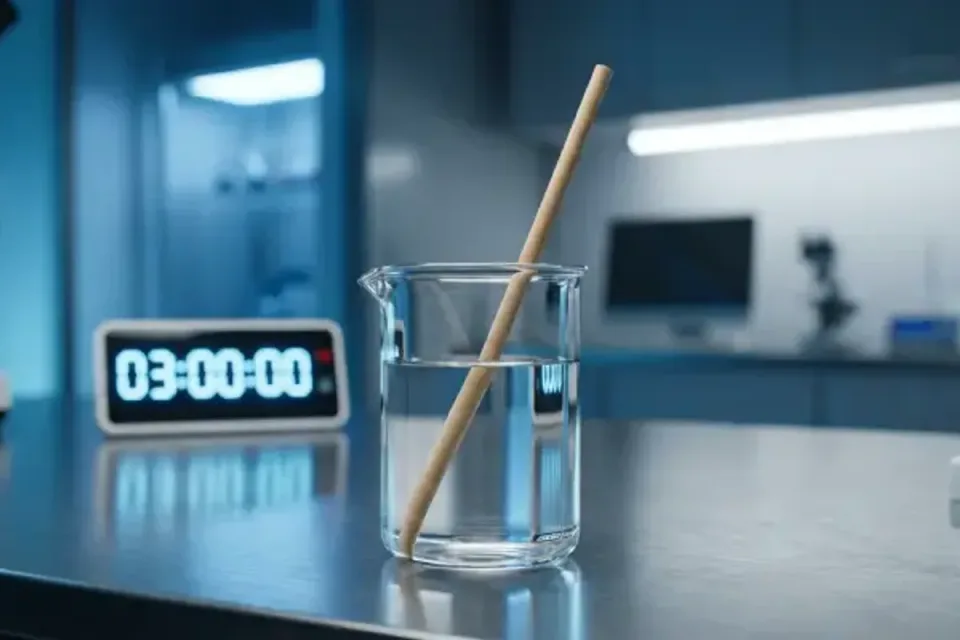
El abandono global del plástico está impulsado por regulaciones como laDirectiva sobre Plásticos de un Solo Uso (SUP) de la UE. Si bien las pajillas de polipropileno (PP) ofrecían una durabilidad superior y bajo costo, generaron una crisis masiva de contaminación por microplásticos. El giro inicial del mercado hacia el papel fue accidentado; las primeras pajillas de papel a menudo se disolvían antes de terminar la bebida, creando una experiencia de usuario deficiente en comparación con el plástico.
El reto de ingeniería para Senda fue claro: ¿Cómo igualar la durabilidad de 3 horas del plástico utilizando solo celulosa y química resistente al agua? Alinee sus declaraciones con nuestraguía FDA para empaques de papely realice validaciones en líneas de producción reales utilizando elestudio de caso de pajillas para marcas de bebidas. Para paralelismos en costuras laterales de vasos, consulteadhesivos para vasos de papel.
| Característica | Polipropileno (Plástico) | Pajilla de papel estándar | Pajilla técnica Senda |
|---|---|---|---|
| Durabilidad ante líquidos | Indefinida | 20-40 minutos | Más de 3 horas (frío y calor) |
| Estructura | Monocapa extruida | Bobinado en espiral laxo | Compuesto reticulado |
| Sensación en boca | Suave | Blanda / Sabor a papel | Rígida / Inodora |
| Estado regulatorio | Prohibido (UE/RU/CAN) | Cumple normativa | Ruta FDA 176.170 y sin película plástica |
Para lograr este desempeño similar al del plástico en un formato de papel conforme a la normativa, el proceso de fabricación debe evolucionar del simple enrollado a una ingeniería de compuestos de precisión. A continuación, el desglose técnico de cómo lo logramos.
Paso 1: Corte longitudinal (Slitting) y preparación del papel
El proceso comienza con papel de grado alimentario con alta resistencia en húmedo. Las bobinas grandes se cortan en tiras estrechas (típicamente de 13 mm a 15 mm de ancho). En esta etapa, la principal preocupación técnica es elcontrol de tensión. Si la tensión es desigual, la aplicación del adhesivo en el siguiente paso será inconsistente, lo que provocará puntos débiles en la unión helicoidal.
Paso 2: El proceso de bobinado en espiral (El núcleo)
Aquí es donde la pajilla toma forma. Se tiran simultáneamente de tres capas (pliegos) de papel a través de un baño de adhesivo o mediante un disco aplicador, para luego enrollarlas alrededor de un mandril fijo. Cada capa tiene una función específica y requiere una reología de adhesivo particular.
Función: Contacto directo con el líquido. Requiere papel de alta resistencia en húmedo (60 gsm o más). Necesidad del adhesivo: Debe seleccionarse para aplicaciones de papel de contacto directo evaluadas bajo la ruta FDA 176.170 y ser altamente resistente al agua.
Función: Rigidez estructural y resistencia al aplastamiento. Necesidad del adhesivo: Alto contenido de sólidos (>45%) para minimizar la introducción de agua durante la fabricación y evitar un secado deficiente o reblandecido.
Función: Imagen de marca y sensación en boca. A menudo impresa. Necesidad del adhesivo: Corte limpio (sin formación de hilos) para asegurar un acabado suave sin residuos pegajosos para el consumidor.
Perspectiva técnica:La velocidad de la banda de bobinado (que a menudo supera los 80 m/min) requiere que el adhesivo tenga una altaresistencia inicial (green strength). Si el agarre inicial es demasiado bajo, la pajilla sufrirá el efecto de "telescopio" (las capas se deslizan entre sí) antes de llegar a la unidad de corte.
Paso 3: Corte de alta velocidad y fraguado inicial
A medida que el tubo continuo sale del mandril, una cuchilla rotativa de alta velocidad lo corta en longitudes precisas. Este es el momento crítico para el adhesivo. La unión debe ser lo suficientemente fuerte para soportar el choque mecánico de la cuchilla sin delaminarse. Esto requiere un adhesivo con fraguado rápido pero con suficiente "tiempo abierto" para evitar que se seque en el mandril, lo que causaría atascos.
Paso 4: Secado y reticulación del polímero
Después del corte, las pajillas suelen pasar por una sección de secado. Para pajillas de alto rendimiento, esto no solo se trata de eliminar el agua; se trata de lareticulación del polímero (cross-linking). A diferencia de los pegamentos artesanales dePVAcestándar que se redisuelven en agua, los adhesivos profesionales (típicamente emulsionesVAEo copolímeros acrílicos) crean una unión química irreversible durante esta etapa, asegurando que la pajilla permanezca insoluble incluso tras 3 horas de inmersión.
Superando los desafíos comunes de fabricación
Más allá del proceso básico, los fabricantes enfrentan problemas de calidad específicos al escalar la producción. Comprender estos retos es clave para reducir las tasas de rechazo y mantener la confianza del cliente.
Reto 1: Delaminación del adhesivo (Desenrollado)
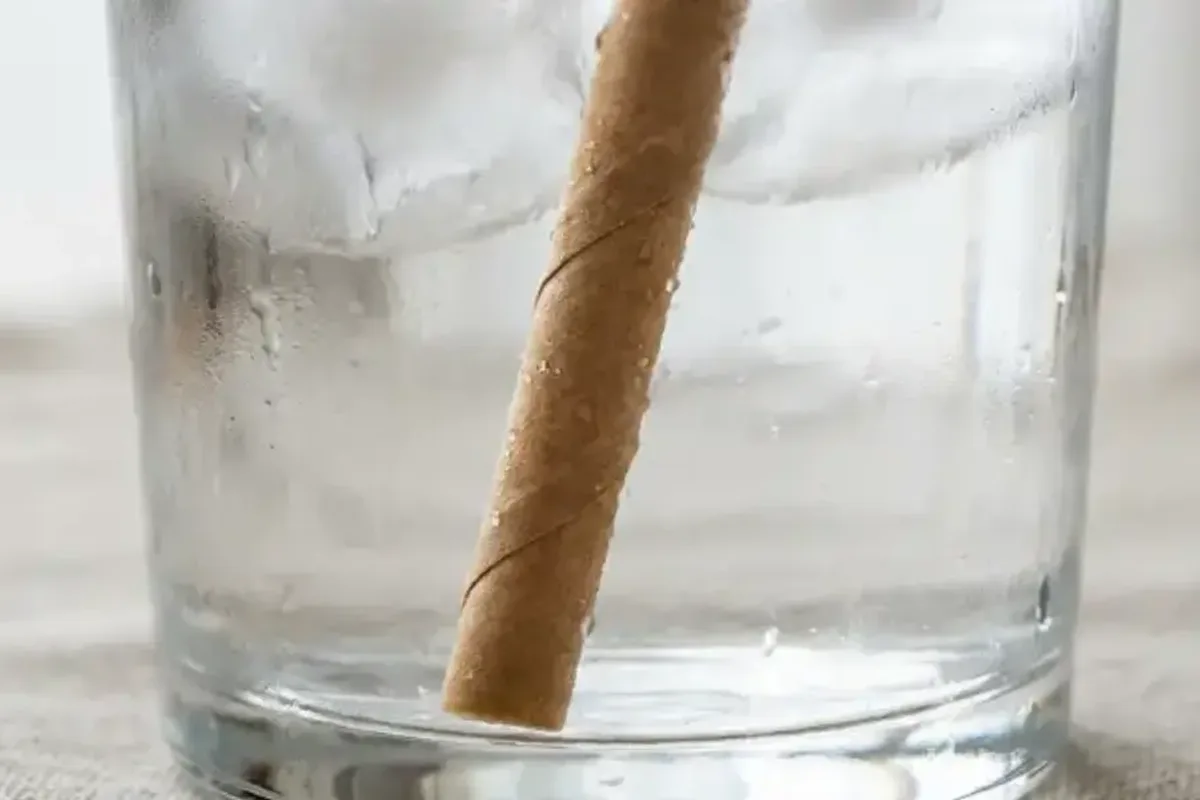
Uno de los retos más significativos en la producción de pajillas de papel es ladelaminación, donde las capas de papel se separan. Esto rara vez es un fallo del papel; es un fallo del adhesivo causado por el reblandecimiento por líquidos.
La física del modo de fallo
Causa:La acción capilar introduce la bebida en las fibras del papel. Si el adhesivo es soluble en agua (como los pegamentos económicos), la unión se disuelve y la estructura en espiral pierde su tensión estructural.
Solución:Los fabricantes deben migrar haciaadhesivos resistentes al aguacon propiedades de reticulación. La fórmula de Senda crea una barrera hidrofóbica que evita que la unión se re-emulsione, incluso en jugos ácidos o sodas carbonatadas.
Reto 2: Equilibrio entre costo y escalabilidad
Un error común en las plantas es elegir un adhesivo basándose únicamente en el precio por kilogramo. Esto genera unafalsa economía.
- Pegamento de bajos sólidos (económico):Contiene mayoritariamente agua. Requiere velocidades de máquina más lentas para secar. Provoca pajillas blandas porque el papel absorbe el exceso de agua durante el bobinado.
- Pegamento de altos sólidos (Serie Senda WB):Contiene más del 48% de polímero. Fragua rápidamente. Permite operar los bobinadores a velocidad máxima (100 m/min) con un mayor rendimiento por tambor.
La ciencia para prevenir el reblandecimiento (Soggy Straw)
¿Por qué fallan la mayoría de los procesos de fabricación? Generalmente se debe alcontenido de sólidosdel pegamento. Los adhesivos de baja calidad introducen demasiada agua en las fibras de papel durante el Paso 2, reblandeciendo esencialmente la pajilla antes de que llegue al consumidor. NuestraSerie-WButiliza una formulación de altos sólidos (>48%) para asegurar que el papel se mantenga rígido y seco de adentro hacia afuera.
Checklist de optimización de fabricación
Recomendaciones de ingeniería de Senda:
- Velocidad de máquina:¿El agarre (tack) de su adhesivo es lo suficientemente rápido para producir más de 100 pajillas/min? Si no es así, actualice a un grado de alta velocidad.
- Cumplimiento normativo:¿Cuenta con un COA por lote y un paquete de revisión de contacto con papel para su aplicación de contacto directo?
- Compatibilidad del sustrato:¿El adhesivo humecta efectivamente tanto en fibras vírgenes como recicladas?
- Verificación de sólidos:Asegúrese de que su adhesivo tenga >45% de sólidos para minimizar el tiempo de secado y prevenir deformaciones.
Acepte el reto de las 3 horas
¿Cansado de quejas de clientes por pajillas reblandecidas? Obtenga una muestra de nuestro adhesivo de alta resistencia al agua y realice una prueba de inmersión comparativa frente al plástico y a pajillas estándar.
Solicitar muestra para fabricaciónSiguientes pasos tras la calificación de fabricación
Una vez definidos los objetivos de bobinado, sólidos y resistencia en húmedo en la línea, la ruta comercial continúa enadhesivos para pajillas de papel. Si los equipos de compras o marca aún requieren un marco de decisiónpapel frente a pajillas de plásticoantes del escalado, consulte nuestra guía comparativa antes de comprometer cambios en línea.
Veredicto técnico de Senda
- Verifique la unión:Realice una prueba de inmersión en agua. Una pajilla de calidad debería retener el 80% de su resistencia al aplastamiento tras 2 horas en agua a temperatura ambiente.
- No escatime en contenido de sólidos:El pegamento económico es mayoritariamente agua. El pegamento de alto desempeño es mayoritariamente polímero. El costo inicial es mayor, pero la calidad de la pajilla (y la reputación de su marca) son incomparables.
- Audite alérgenos:Asegúrese de que su proveedor proporcione una declaración confirmando que el adhesivo es libre de gluten y libre de contaminación porMOSH/MOAH.
Preguntas frecuentes
¿Cómo se fabrican las pajillas de papel?
La mayoría de las pajillas de papel comerciales se fabrican mediante bobinado en espiral: varias capas de papel kraft o grado alimentario se alimentan a través de un mandril mientras un adhesivo base agua une cada vuelta. Los operadores controlan la tensión, el solape, el secado y la longitud de corte. El adhesivo de costura debe humectar la fibra, fraguar rápido para seguir la velocidad de línea y mantener la resistencia en húmedo durante el consumo de la bebida.
¿Cuál es el proceso de fabricación de las pajillas de papel?
Pasos típicos: desenrollado de materia prima → aplicación del adhesivo de costura → bobinado en espiral sobre mandril con solape definido → secado o curado de la unión → corte a medida → sellado o empaque opcional. La calificación incluye pruebas de inmersión, retención de aplastamiento y documentación de contacto alimentario específica por grado.
¿De qué están hechas las pajillas de papel?
Capas de papel (a menudo 3 capas de kraft o papel blanqueado), un adhesivo de costura base agua (emulsión de PVAc o acrílica seleccionada para contacto directo) y, a veces, una capa delgada de barrera. Incluso las pajillas “solo de papel” dependen de la química del adhesivo y la fibra; el rendimiento proviene de la estructura bobinada completa, no solo del tipo de papel.
¿Cuánto duran las pajillas de papel en una bebida en comparación con las de plástico?
Las pajillas de plástico resisten indefinidamente en el servicio típico. Las pajillas de papel genéricas suelen fallar en 30-45 minutos. Los programas técnicos de Senda apuntan a ventanas extendidas de inmersión en frío (más de 3 horas en pruebas calificadas) y un servicio más breve para bebidas calientes. Es fundamental validar esto según su bebida, temperatura y requisitos de auditoría.
¿Qué pegamento se utiliza en las pajillas de papel?
Las líneas de bobinado en espiral utilizan emulsiones de PVAc o acrílicas base agua formuladas para la unión de costuras y resistencia en húmedo, con rutas documentales para contacto con alimentos bajo la norma FDA 21 CFR 176.170 cuando aplica. El grado, los sólidos y el secado deben alinearse con la velocidad de su bobinador y su tipo de papel.
Pruebe un grado en su bobinador
Solicite una muestra de laboratorio de 1 kg sin cargo para evaluación de adhesión; envío a cargo del destinatario.
Referencias
Aviso Técnico: Todos los datos técnicos se basan en condiciones estándar de laboratorio. Los usuarios deben realizar sus propias pruebas de verificación para confirmar la idoneidad para sustratos, procesos y requisitos normativos específicos. Senda Glue no otorga garantías, expresas o implícitas, y no asume ninguna responsabilidad por el uso inadecuado de los productos ni por la confianza depositada en esta información.