إن الشفاطة الورقية التي تتحمل الاستخدام تعتمد على التحكم في الشد، وسرعة اللف، وإدارة نسبة المواد الصلبة، والكيمياء المناسبة للاصق المقاوم للماء. يتناول هذا الدليل العملية التصنيعية بالكامل.
جدول المحتويات
- ·سد فجوة الأداء: لماذا تفشل الشفاطات الورقية بينما تنجح البلاستيكية
- ·الخطوة 1: شق الورق وتجهيزه
- ·الخطوة 2: عملية اللف الحلزوني (الأساس)
- ·الخطوة 3: القطع عالي السرعة و"التصلب الأولي"
- ·الخطوة 4: التجفيف والتشابك البوليمري (التشابك الجزيئي)
- ·التغلب على تحديات التصنيع الشائعة
- ·علم الوقاية من "الشفاطة الطرية"
- ·الخطوات التالية بعد تأهيل التصنيع
- ·الخلاصة
- ·الأسئلة الشائعة
غالباً ما يُنظر إلى تصنيع الشفاطة الورقية على أنها عملية ميكانيكية بسيطة. ومع ذلك، لإنتاج شفاطة لا تنهار أو تتحول إلى "كتلة رطبة" في دقائق، يجب على المصنعين إتقان التناغم بين شد الورق، وسرعة اللف، وكيمياء المادة اللاصقة.
بالنسبة للمستهلك، الشفاطة مجرد أنبوب. أما بالنسبة للمهندس، فهي هيكل مركب معقد يجب أن يتحمل الغمر في السوائل الحمضية أو الغازية لساعات. و"الغراء" هنا ليس مجرد مادة لاصقة، بل هو عامل هيكلي مقاوم للماء.
"كان المعيار الصناعي سابقاً هو مقاومة الماء لمدة 30 دقيقة. هذا لم يعد مقبولاً. يجب أن تحافظ الشفاطة الورقية الفاخرة على 100% من قوة السحق (السحق القوة) لمدة لا تقل عن 3 ساعات. ويكمن الفرق كلياً في كثافة التشابك الجزيئي (كثافة التشابك الجزيئي) للمادة اللاصقة."
سد فجوة الأداء: لماذا تفشل الشفاطات الورقية بينما تنجح البلاستيكية
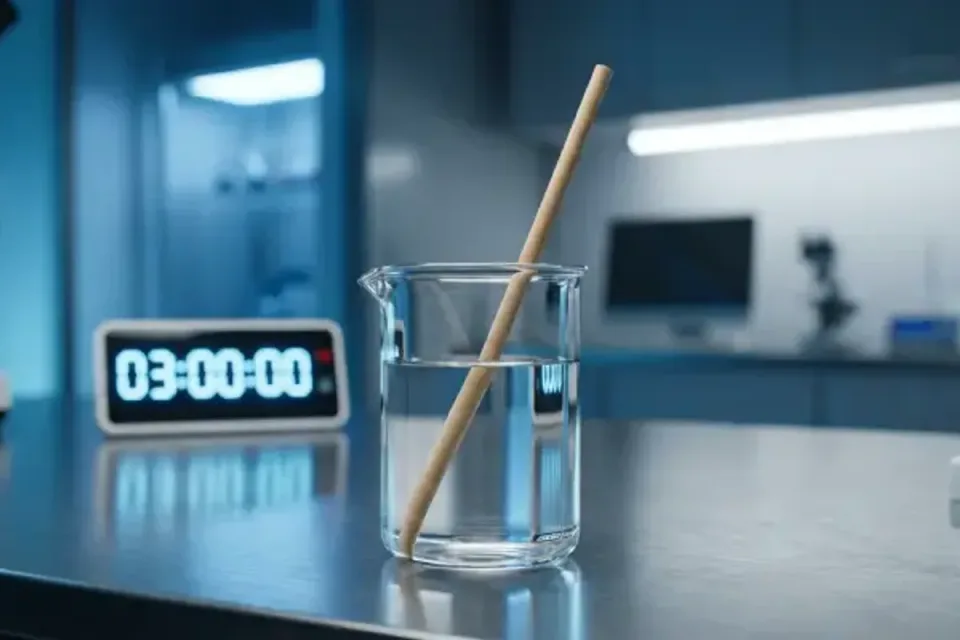
التحول العالمي بعيداً عن البلاستيك مدفوع بلوائح مثل توجيه الاتحاد الأوروبي بشأن البلاستيك المستخدم مرة واحدة (SUP). وبينما كانت شفاطات البولي بروبيلين (PP) توفر متانة فائقة وتكلفة منخفضة، إلا أنها خلقت أزمة تلوث هائلة بالبلاستيك الدقيق. كان التحول الأولي للسوق نحو الورق متعثراً؛ حيث كانت الشفاطات الورقية المبكرة تذوب غالباً قبل الانتهاء من المشروب، مما خلق تجربة مستخدم سيئة مقارنة بالبلاستيك.
كان التحدي الهندسي أمام Senda واضحاً: كيف نطابق متانة البلاستيك التي تمتد لثلاث ساعات باستخدام السليلوز فقط وكيمياء مقاومة للماء؟ وازن إعلانات الامتثال مع دليل تغليف الورق الخاص بـ FDA وتحقق من ذلك على خط إنتاج فعلي باستخدام دراسة حالة شفاطات علامة تجارية للمشروبات. للمقارنات مع لحام الأكواب الجانبي، راجع مواد لاصقة الأكواب الورقية.
| الميزة | البولي بروبيلين (بلاستيك) | الشفاطة الورقية القياسية | شفاطة Senda الهندسية |
|---|---|---|---|
| المتانة في السوائل | غير محدودة | 20-40 دقيقة | أكثر من 3 ساعات (ساخن وبارد) |
| الهيكل | طبقة واحدة مبثوقة | لف حلزوني فضفاض | مركب متشابك جزيئياً |
| الملمس | ناعم | طري / طعم ورقي | صلب / عديم الرائحة |
| الحالة التنظيمية | محظور (EU/UK/CAN) | ممتثل | FDA 176.170 وخالٍ من الأفلام البلاستيكية |
لتحقيق هذا الأداء "المشابه للبلاستيك" في تنسيق ورقي ممتثل، يجب أن تتطور عملية التصنيع من مجرد اللف البسيط إلى الهندسة المركبة الدقيقة. إليك التحليل الفني لكيفية تحقيق ذلك.
الخطوة 1: شق الورق وتجهيزه
تبدأ العملية بورق ذي درجة غذائية وقوة رطبة عالية. يتم شق اللفات الكبيرة إلى شرائح ضيقة (عادةً بعرض 13 مم إلى 15 مم). في هذه المرحلة، الشاغل الأساسي هو التحكم في الشد. إذا كان الشد غير متساوٍ، فسيكون تطبيق المادة اللاصقة في الخطوة التالية غير متسق، مما يؤدي إلى نقاط ضعف في الرابطة الحلزونية.
الخطوة 2: عملية اللف الحلزوني (الأساس)
هنا تتشكل الشفاطة. يتم سحب ثلاث طبقات من الورق في وقت واحد عبر حمام لاصق أو بواسطة عجلة تطبيق، ثم تُلف حول مغزل ثابت. لكل طبقة وظيفة محددة وتتطلب خصائص ريولوجية لاصقة خاصة.
الوظيفة: التلامس المباشر مع السوائل. تتطلب ورقاً ذا قوة رطبة عالية (60 جم/م² فأكثر). احتياج اللاصق: يجب اختياره لتطبيقات الورق ذات التلامس المباشر والمراجعة وفق معيار FDA 176.170 والمقاومة العالية للماء.
الوظيفة: الصلابة الهيكلية ومقاومة السحق. احتياج اللاصق: محتوى مواد صلبة عالٍ (>45%) لتقليل إدخال الماء أثناء التصنيع ومنع الجفاف "الرطب".
الوظيفة: العلامة التجارية والملمس الفمي. غالباً ما تكون مطبوعة. احتياج اللاصق: قطع نظيف (بدون تذييل) لضمان لمسة نهائية ناعمة بدون بقايا لاصقة على شفاه المستهلك.
رؤية فنية: سرعة سير اللف (الذي غالباً ما يتجاوز 80 متراً/دقيقة) تتطلب أن يتمتع اللاصق بقوة تماسك أولية (قوة التماسك الفورية) عالية (التصاق أولي). إذا كان الالتصاق الأولي منخفضاً جداً، فستنزلق الطبقات (انزلاق الطبقات) قبل أن تصل الشفاطة إلى وحدة القطع.
الخطوة 3: القطع عالي السرعة و"التصلب الأولي"
عندما يخرج الأنبوب المستمر من المغزل، تقوم سكين دوارة عالية السرعة بتقطيعه إلى أطوال دقيقة. هذه هي لحظة الحقيقة للمادة اللاصقة؛ إذ يجب أن تكون الرابطة قوية بما يكفي لتحمل الصدمة الميكانيكية للشفرة دون انفصال الطبقات. يتطلب هذا لاصقاً يتمتع بسرعة تصلب فائقة مع "وقت انفتاح" (وقت الانفتاح) كافٍ لمنع جفافه على المغزل، مما قد يسبب انسدادات.
الخطوة 4: التجفيف والتشابك البوليمري (التشابك الجزيئي)
بعد القطع، غالباً ما تمر الشفاطات عبر قسم تجفيف. بالنسبة للشفاطات عالية الأداء، لا يقتصر الأمر على إزالة الماء؛ بل يتعلق بـ التشابك البوليمري. على عكس غراء PVAc الحرفي القياسي الذي يعيد الذوبان في الماء، فإن مواد لاصقة الشفاطات الاحترافية (عادةً VAE أو بوليمرات الأكريليك المشتركة) تنشئ رابطة كيميائية غير قابلة للانعكاس خلال هذه المرحلة، مما يضمن بقاء الشفاطة غير قابلة للذوبان حتى بعد غمرها لمدة 3 ساعات.
التغلب على تحديات التصنيع الشائعة
بعيداً عن العملية الأساسية، يواجه المصنعون غالباً مشاكل جودة محددة مع توسع نطاق الإنتاج. إن فهم هذه التحديات هو المفتاح لتقليل معدلات الرفض والحفاظ على ثقة العملاء.
التحدي 1: انفصال المادة اللاصقة (تفكك الطبقات)
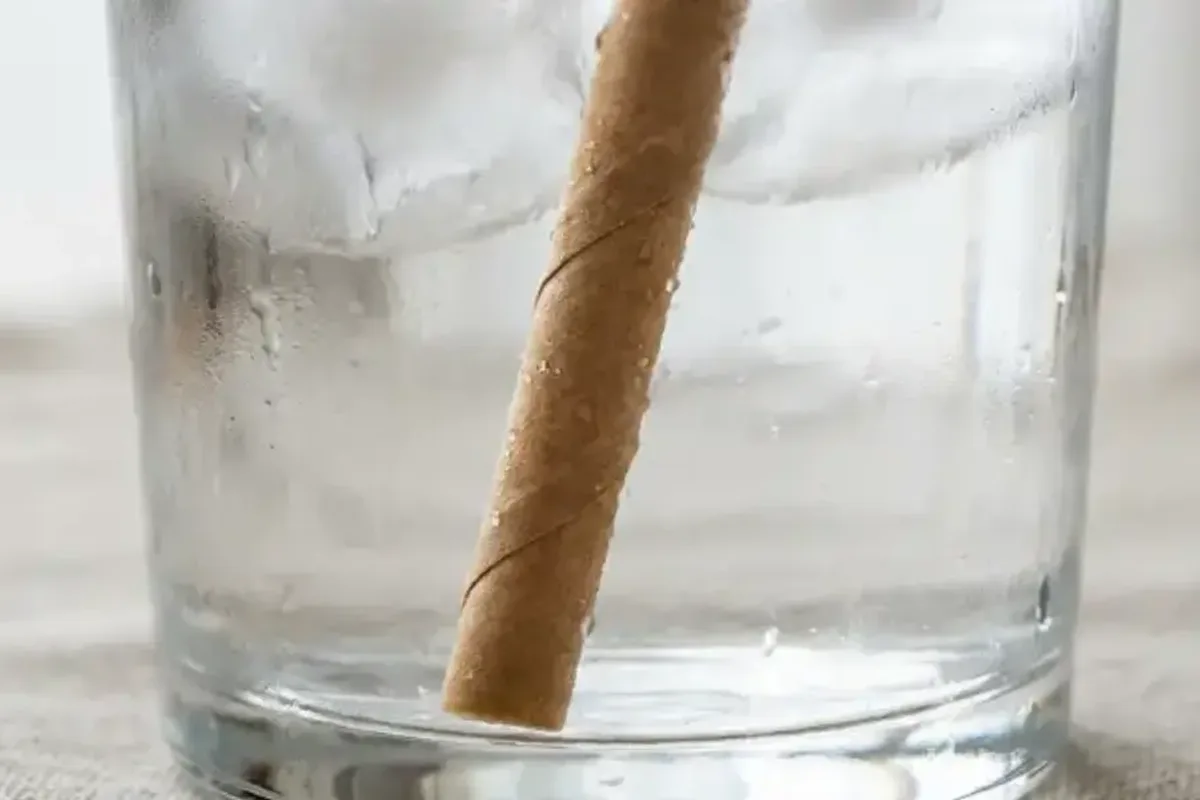
أحد أكبر التحديات في إنتاج الشفاطات الورقية هو انفصال الطبقات (انفصال الطبقات)—حيث تتقشر طبقات الورق عن بعضها. نادراً ما يكون هذا فشلاً في الورق؛ بل هو فشل في المادة اللاصقة ناتج عن "الإضعاف السائلي".
فيزياء الفشل
السبب: السحب الشعري يسحب المشروب إلى داخل ألياف الورق. إذا كانت المادة اللاصقة قابلة للذوبان في الماء (مثل الغراء الحرفي الرخيص)، تذوب الرابطة ويفقد الهيكل الحلزوني قوته (شدّه).
الحل: يجب على المصنعين التحول إلى مواد لاصقة مقاومة للماء ذات خصائص تشابك جزيئي. تخلق تركيبة Senda حاجزاً كارهاً للماء يمنع الرابطة من إعادة الاستحلاب، حتى في العصائر الحمضية أو المشروبات الغازية.
التحدي 2: الموازنة بين التكلفة والقابلية للتوسع
أحد أكبر المخاطر التي تواجه المصانع هو اختيار مادة لاصقة بناءً على السعر للكيلوغرام فقط. هذا يؤدي إلى اقتصاد زائف.
- غراء منخفض المواد الصلبة (رخيص): يحتوي في معظمه على الماء. يتطلب سرعات ماكينة أبطأ ليجف. يؤدي إلى شفاطات "طريّة" لأن الورق يمتص الماء الزائد أثناء اللف.
- غراء عالي المواد الصلبة (سلسلة Senda WB): يحتوي على >48% بوليمر. يجف فوراً. يتيح لك تشغيل آلات اللف الحلزوني بأقصى سرعة (100 متر/دقيقة) مع إنتاجية أعلى لكل برميل.
علم الوقاية من "الشفاطة الطرية"
لماذا تفشل معظم عمليات التصنيع؟ عادة ما يعود الأمر إلى محتوى المواد الصلبة في الغراء. فالغراء منخفض الجودة يدخل الكثير من الماء إلى ألياف الورق خلال الخطوة 2، مما يؤدي فعلياً إلى تنعيم الشفاطة قبل أن تصل للعميل. تستخدم سلسلة WB تركيبات عالية المواد الصلبة (>48%) لضمان بقاء الورق صلباً وجافاً من الداخل إلى الخارج.
قائمة التحقق لتحسين التصنيع
توصيات Senda الهندسية:
- سرعة الماكينة: هل قوة التماسك في الغراء كافية لإنتاج 100+ شفاطة/دقيقة؟ إذا لم تكن كذلك، انتقل إلى درجة عالية السرعة.
- الامتثال: هل لديك شهادة COA خاصة بكل دفعة وحزمة مراجعة للتلامس الورقي لتطبيق التلامس المباشر الخاص بك؟
- توافق الركيزة: هل يقوم الغراء بالترطيب (الترطيب) بفعالية على الألياف المعاد تدويرها مقابل الألياف الخام؟
- فحص المواد الصلبة: تأكد من أن المادة اللاصقة تحتوي على مواد صلبة بنسبة >45% لتقليل وقت التجفيف ومنع التقوس.
خُض تحدي الـ 3 ساعات
هل سئمت من شكاوى العملاء حول الشفاطات الورقية الطرية؟ احصل على عينة من لاصق الشفاطات المقاوم للماء الخاص بنا وقم بإجراء اختبار غمر مقارن أمام شفاطات بلاستيكية وأخرى ورقية قياسية.
طلب عينة للتصنيعالخطوات التالية بعد تأهيل التصنيع
بمجرد تحديد أهداف اللف، والمواد الصلبة، والنقع على الخط، ينتقل المسار التجاري إلى مواد لاصقة الشفاطات الورقية. إذا كان فريق المشتريات أو العلامة التجارية لا يزال بحاجة إلى مقارنة بين الشفاطات الورقية والبلاستيكية قبل التوسع في الإنتاج، اقرأ دليل المقارنة قبل الالتزام بأي تغييرات في خطوط الإنتاج.
الخلاصة
- تحقق من الرابطة: قم بإجراء "اختبار الغمر في الماء". يجب أن تحتفظ الشفاطة عالية الجودة بـ 80% من قوة سحقها بعد ساعتين في ماء بدرجة حرارة الغرفة.
- لا تقتصد في المواد الصلبة: الغراء الرخيص يحتوي في معظمه على الماء، بينما الغراء عالي الأداء يحتوي في معظمه على بوليمر. التكلفة الأولية أعلى، ولكن جودة الشفاطة (وسمعة العلامة التجارية) لا تضاهى.
- التدقيق في مسببات الحساسية: تأكد من أن موردك يقدم بياناً يؤكد أن المادة اللاصقة خالية من الغلوتين وخالية من التلوث بـ MOSH/MOAH.
الأسئلة الشائعة
كيف تُصنع الشفاطات الورقية؟
معظم الشفاطات الورقية التجارية تُلف حلزونياً: يتم تغذية طبقات ورق الكرافت أو الورق ذي الدرجة الغذائية عبر مغزل (عمود الدوران) بينما تقوم مادة لاصقة مائية بربط كل لفة. يتحكم المشغلون في الشد، والتداخل، والتجفيف، وطول القطع. يجب أن يرطب لاصق اللحام الألياف، ويتصلب بسرعة كافية لتناسب سرعة الخط، ويحافظ على القوة الرطبة أثناء الاستخدام—ولا يصلح هنا الغراء الحرفي العادي أو الغراء الساخن العشوائي.
ما هي عملية تصنيع الشفاطات الورقية؟
الخطوات المعتادة: فك ورق التغليف (واجهة التغليف) → تطبيق لاصق اللحام على طوق التشكيل → اللف الحلزوني على مغزل بتداخل محدد → تجفيف أو معالجة الرابطة → القطع حسب الطول → ختم اختياري أو تغليف. يشمل التأهيل اختبارات النقع، والحفاظ على قوة السحق، ووثائق التلامس الغذائي المخصصة لكل درجة عند ملامسة الشفاطة للمشروب.
مم تُصنع الشفاطات الورقية؟
طبقات ورقية (غالباً 3 طبقات كرافت أو ورق مبيض)، لاصق لحام مائي (مستحلب PVAc أو أكريليك مختار خصيصاً لتلامس الورق المباشر)، وأحياناً طبقة حاجز رقيقة. الشفاطات "الورقية فقط" لا تزال تعتمد على كيمياء اللاصق والألياف—فالأداء يأتي من الهيكل الكامل الملفوف، وليس من درجة الورق وحدها.
إلى متى تدوم الشفاطات الورقية في المشروبات مقارنة بالبلاستيكية؟
تظل الشفاطات البلاستيكية صالحة لفترة غير محدودة في الاستخدام العادي. بينما تفشل الشفاطات الورقية العامة غالباً خلال 30-45 دقيقة. تستهدف برامج Senda الهندسية فترات غمر أطول في السوائل الباردة (أكثر من 3 ساعات في الاختبارات المؤهلة) وخدمة أقصر للمشروبات الساخنة—يجب التحقق من ذلك بناءً على مشروبك، ودرجة الحرارة، ومتطلبات التدقيق لديك.
أي غراء يُستخدم في الشفاطات الورقية؟
تستخدم خطوط اللف الحلزوني مستحلبات PVAc أو أكريليك مائية مركبة لربط اللحامات وتوفير القوة الرطبة، مع مسارات توثيق للتلامس الغذائي بموجب معيار FDA 21 CFR 176.170 حيثما كان ذلك قابلاً للتطبيق. يجب أن تتوافق الدرجة، والمواد الصلبة، والتجفيف مع سرعة آلة اللف ونوع الورق لديك.
تجربة درجة لاصق على آلة اللف الخاصة بك
اطلب عينة مخبرية مجانية بوزن 1 كجم لفحص قوة الالتصاق؛ يتحمل المستلم تكاليف الشحن.
المراجع
إخلاء مسؤولية تقني: جميع البيانات التقنية تستند إلى ظروف معملية قياسية. يجب على المستخدمين إجراء اختبارات التحقق الخاصة بهم للتأكد من ملاءمة المنتجات للركائز والعمليات والمتطلبات التنظيمية المحددة. لا تقدم Senda Glue أي ضمانات صريحة أو ضمنية، ولا تتحمل أي مسؤولية عن سوء استخدام المنتجات أو الاعتماد على هذه المعلومات.