ПЭ-покрытия облагаются высокими налогами и не подлежат вторичной переработке. Узнайте, как водные термосвариваемые покрытия решают проблему слипания и снижают HSIT для высокоскоростной перерабатываемой упаковки.
Содержание
Инженеры по упаковке знают, что «свежесть» — это лишь маркетинговый термин, за которым стоят барьерные свойства и герметичность шва на линиях нанесения термосвариваемых покрытий. Если термосвариваемое покрытие не обеспечивает герметичного соединения при заданном времени выдержки, срок годности будет определяться проникновением кислорода, а не обещаниями маркетологов.
В настоящее время отрасль переходит от экструзии ПЭ (полиэтилена) к водным термосвариваемым покрытиям для достижения целей по перерабатываемости. Однако этот переход сопряжен с риском слипания (blocking) и изменением температурных окон HSIT — оцените параметры с помощью нашего руководства по HSIT/COF/Cobb и кейса по VFFS с низким HSIT, прежде чем выводить экструзионную линию из эксплуатации.
"Инженерный парадокс: требуется покрытие, которое активируется при низкой тепловой энергии (быстрая сварка), но остается полностью инертным в рулоне (отсутствие слипания). Универсальные покрытия часто не выдерживают этот баланс, что приводит к превращению рулонов в монолитный «кирпич», который невозможно размотать."
Сравнение технологий: ПЭ против водных дисперсий
Замена стандартного 15-микронного слоя ПЭ на 2-микронное водное покрытие требует фундаментального пересмотра параметров сварки. Мы классифицируем наши решения на основе их профиля переработки и механики формирования шва.
Устаревший стандарт. Отличная прочность шва (>10Н/15мм), но требует высокой HSIT. Трудно отделяется при переработке; часто облагается налогом на пластик.
Водный путь для замены ПЭ при квалифицированном весе покрытия. Низкие целевые показатели HSIT (от ~70°C); пути подготовки документации для пищевого контакта по 21 CFR 176.170, если это применимо к вашей структуре.
Высокие характеристики, но высокие выбросы летучих органических соединений (VOC). Устаревают из-за экологических норм и требований безопасности в пищевой упаковке.
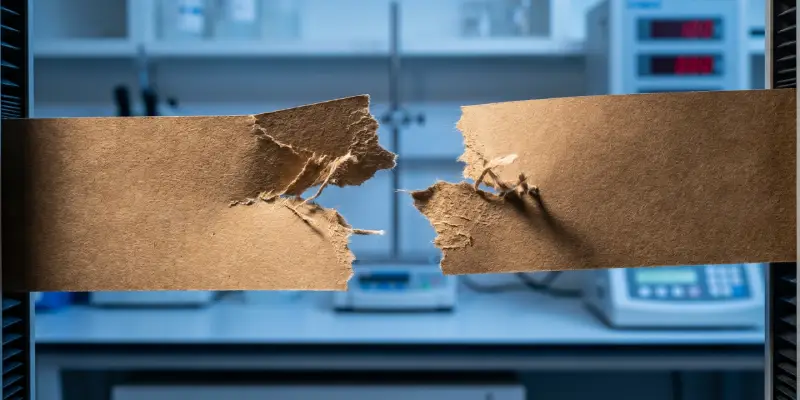
Lock-Seal: шов с разрывом волокон (>5Н/15мм) для тяжелых пакетов. Peel-Seal: контролируемое вскрытие (2-4Н/15мм) для удобства потребителя.
Кошмар «слипания» (Blocking)
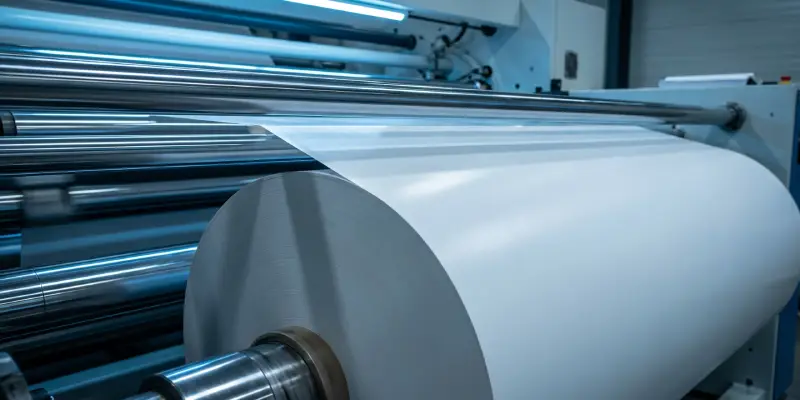
Наиболее частым видом отказа при использовании водных покрытий является «слипание» (Blocking) — ситуация, когда покрытие на лицевой стороне полотна прилипает к оборотной стороне бумаги при намотке в рулон. Это создает монолитный блок, приводящий к обрывам полотна при печати или конвертинге.
Проблема: Слипание в мастер-рулоне
Симптомы: Громкий треск при размотке; перенос покрытия на противоположную сторону; обрыв полотна под натяжением.
Решения:
- Аудит охлаждения: Убедитесь, что температура полотна перед намоткой ниже 35°C. Остаточное тепло реактивирует полимер.
- Антиблокирующие добавки: Проверьте наличие в составе достаточного количества крупнодисперсного диоксида кремния или воска для создания физического зазора между слоями.
- Контроль влажности: Гигроскопичная бумага может набухать, увеличивая давление внутри рулона и провоцируя слипание слоев. Храните рулоны в помещениях с контролируемым климатом.
Технологичность: оптимизация коэффициента трения (COF)
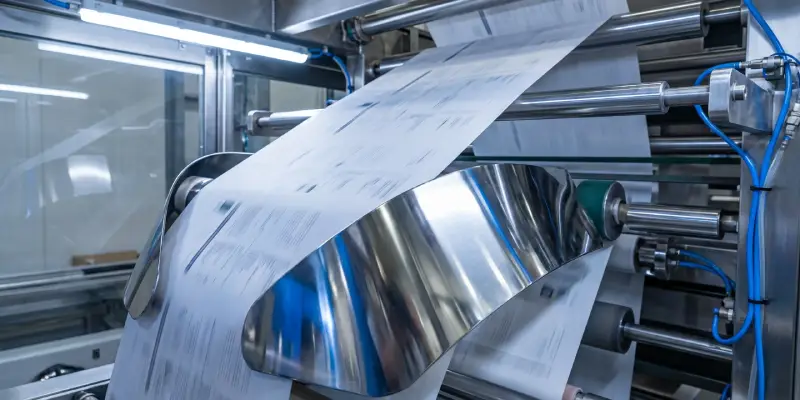
На высокоскоростных вертикальных фасовочно-упаковочных линиях (VFFS) трение покрытия о формовочный воротник определяет скорость работы. Если COF слишком высок (>0,4), пленка идет с трудом и рвется. Если он слишком низок (0,2), упаковка проскальзывает, и швы смещаются.
В Senda мы настраиваем кинетический COF наших термосвариваемых покрытий под конкретную марку стали вашего оборудования, обеспечивая плавную работу без прерывистого скольжения.
Хотите протестировать COF и прочность шва?
Не гадайте с настройками машины. Пришлите нам ваш субстрат, и мы разработаем покрытие с точными значениями COF и HSIT для вашей линии HFFS/VFFS.
Запросить технические испытанияТехническое заключение Senda
- Определите тип шва: Уточните, требуется ли вам неразрывный шов («разрыв волокон») или вскрываемый (Peelable). Химический состав для этих задач принципиально различается.
- Низкий HSIT экономит энергию: Переход на покрытие, которое сваривается при 80°C вместо 120°C, позволяет увеличить скорость линии и снизить энергопотребление.
- Валидация перерабатываемости: Убедитесь, что покрытие проходит стандартные тесты на роспуск (например, по методу PTS), подтверждающие его чистое отделение от волокна без образования липких включений (stickies) в потоке рециклинга.
Частые вопросы
Что такое температура активации термосварки (HSIT) и почему она важна?
HSIT — это минимальная температура, при которой покрытие формирует функциональный шов. Снижение HSIT (например, со 120°C до 80°C) позволяет повысить скорость линии и снизить энергозатраты без повреждения термочувствительных субстратов.
Как предотвратить слипание (blocking) в мастер-рулонах бумаги с термосвариваемым покрытием?
Слипание предотвращается за счет охлаждения полотна до температуры ниже 35°C перед намоткой, а также использования рецептур с антиблокирующими добавками (например, диоксидом кремния), которые обеспечивают физическое разделение слоев в рулоне.
Почему коэффициент трения (COF) критически важен для упаковки на VFFS-линиях?
COF определяет, насколько плавно пленка проходит через формовочные воротники. Если COF слишком высок, полотно тормозится и рвется; если слишком низок — пленка проскальзывает, что ведет к нарушению центровки швов. Большинство высокоскоростных линий требуют кинетический COF в диапазоне от 0,2 до 0,4.
Действительно ли водные термосвариваемые покрытия подлежат вторичной переработке?
Да, в отличие от ПЭ-ламинатов, серия WB от Senda разработана как перерабатываемая (repulpable). Покрытие чисто отделяется от бумажных волокон в стандартном гидроразбивателе, что позволяет получать высококачественное вторичное сырье без засорения сит бумагоделательной машины.
В чем разница между швами типа Lock-Seal и Peel-Seal?
Lock-Seal создает постоянное, неразрывное соединение (с разрывом волокон) для максимальной защиты. Peel-Seal разработан для контролируемого и легкого вскрытия упаковки потребителем с типовой прочностью шва 2-4Н/15мм.
Проведите проверку на слипание и качество шва
Запросите бесплатный лабораторный образец 1 кг — доставка за счет получателя для квалифицированных жидких марок.
Источники
Технический отказ от ответственности: Все технические данные основаны на стандартных лабораторных условиях. Пользователи должны проводить собственные проверочные испытания, чтобы подтвердить пригодность для конкретных субстратов, процессов и регуляторных требований. Компания Senda Glue не предоставляет никаких гарантий, явных или подразумеваемых, и не несет ответственности за неправильное использование продукции или полагание на данную информацию.