Évitez le gauchissement du carton et le cloquage sur vos casemakers : colles à haut extrait sec et faible humidité, gestion du temps ouvert pour l'évacuation de l'air, épaisseur de carton gris (1,5–4,0 mm), contrôle de l'hygrométrie et qualification des habillages toile ou film.
Sommaire
- ·Diagnostiquer d'abord le mode de défaillance
- ·Sélection d'adhésifs à humidité contrôlée
- ·Temps ouvert, évacuation de l'air et vitesse de ligne
- ·Matériaux d'habillage : papier, toile, film, cuir
- ·Emboîtage vs Casemaking
- ·Conformité pour les coffrets cadeaux et formats jeunesse
- ·Retour terrain
- ·Checklist de démarrage
- ·Conclusion technique
- ·Questions fréquentes
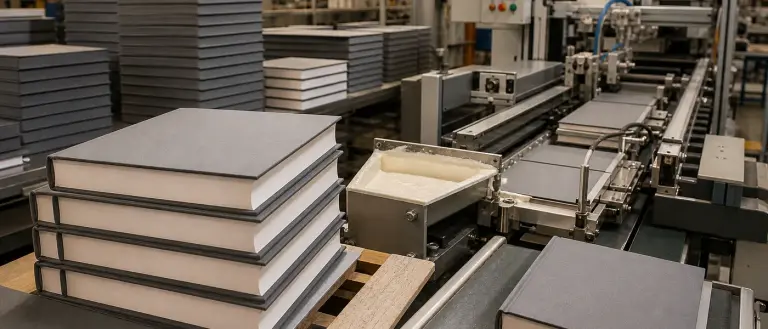
Le gauchissement des couvertures rigides est rarement dû à une « mauvaise colle » isolée. Le carton gris absorbe l'humidité de manière inégale avec un adhésif trop riche en eau, l'air emprisonné sous l'habillage crée des tunnels, et les coins se décollent si le temps ouvert est trop court pour le positionnement. Les équipes de casemaking résolvent ces problèmes en équilibrant le transfert d'humidité, le timing machine et la préparation des supports — et non par une simple augmentation de la dépose.
Diagnostiquer d'abord le mode de défaillance
- Tuilage / carton cintré : souvent un gonflement inégal des fibres dû à l'humidité ; vérifiez l'extrait sec de l'adhésif et l'hygrométrie de l'atelier.
- Bulles ou tunnels sous la toile/papier : emprisonnement d'air ou formation d'une peau avant le positionnement ; vérifiez le temps ouvert et la propreté des rouleaux.
- Décollement des coins sur film ou soft-touch : problème de mouillage sur surface à basse énergie (LSE) ; ne supposez pas qu'un grade standard pour papier conviendra.
Sélection d'adhésifs à humidité contrôlée
Notre gamme dédiée à la reliure propose des formulations à haut extrait sec et faible teneur en eau pour limiter la tension du carton pendant le séchage. Nos fiches techniques ciblent le carton gris de 1,5 à 4,0 mm avec une viscosité d'environ 1 500–6 000 cps pour application au rouleau sur casemakers automatisées — à adapter selon votre cycle Kolbus/Horauf et votre lot de carton.
Validez la planéité de votre couverture après conditionnement ; l'objectif de « planéité optimale » est un critère de qualification qui doit être confirmé par des essais en usine.
Temps ouvert, évacuation de l'air et vitesse de ligne
Nos tableaux de formulation indiquent un temps ouvert ajustable dans une fenêtre de 2 à 10 secondes pour des vitesses de casemaker pouvant atteindre 60+ couvertures/min sur les équipements mentionnés — n'augmentez la cadence que si les coins restent nets et que le bullage ne réapparaît pas lors des variations d'humidité.
- Nettoyez les rouleaux et les bacs à intervalles réguliers : l'encrassement simule un « gauchissement » lorsque la dépose devient irrégulière.
- Consignez l'humidité relative ambiante et l'humidité du carton au stockage ; les conditions estivales révèlent rapidement les limites des grades à faible contrôle d'humidité.
Matériaux d'habillage : papier, toile, film, cuir
Les gardes décoratives à fort grammage nécessitent des solutions à faible humidité pour éviter le voilage par transpercement. Les films et laminés soft-touch requièrent des agents mouillants actifs sur surfaces LSE — consultez notre section sur la qualification en finition d'impression pour vos lancements incluant des habillages texturés ou soie.
Problèmes de gauchissement ou de bullage sur votre casemaker ?
Découvrez nos grades pour couvertures rigides conçus pour le contrôle de l'humidité, les habillages complexes et les cadences de type Kolbus/Horauf.
Couvertures rigides et casemakingEmboîtage vs Casemaking
- Casemaking : adhésion de l'habillage, anti-gauchissement, définition des coins sur les structures en carton gris.
- Emboîtage : flexibilité du mors et fixation permanente du corps d'ouvrage ; nécessite des viscosités et temps ouverts différents.
- N'utilisez pas la même viscosité pour les deux postes sans vérifier séparément la tenue au pelage et la planéité.
La chimie du dos pour les cycles de flexion est traitée dans notre guide sur l'optimisation de la reliure sans couture PUR lorsque le programme inclut des lignes de reliure intégrées.
Conformité pour les coffrets cadeaux et formats jeunesse
Les programmes de couvertures rigides peuvent nécessiter la conformité FDA 21 CFR 175.105 pour les coffrets alimentaires indirects, la norme EN 71-3 pour les livres enfants, et REACH/RoHS pour l'exportation vers l'UE — intégrez ces déclarations à vos TDS lors du référencement fournisseur.
Retour terrain
Un transformateur spécialisé a réduit le gauchissement, le cloquage et les reprises aux coins grâce à un programme à faible humidité — détails dans l'étude de cas anti-gauchissement. Les retours qualité mentionnés dans notre guide d'application font état d'une baisse de 15 % du taux de rejet après optimisation de la colle gélatine — à considérer comme un résultat d'essai, et non une garantie universelle.
Checklist de démarrage
- Mesurez l'épaisseur du carton et stockez les plaques sous HR contrôlée avant habillage.
- Consignez la température du bac, la viscosité et la dépose en début de poste.
- Effectuez un test de cloquage sur vos lots d'habillage les plus critiques avant d'augmenter la cadence.
- Conditionnez les couvertures finies 24 à 48 h avant validation de la planéité (selon atelier).
- Demandez un seau d'essai de 20 kg pour validation sur machine (MOQ de 1 000 kg pour la production).
Conclusion technique
La maîtrise du gauchissement en casemaking repose sur la discipline de l'humidité et le timing machine. Sélectionnez une chimie à haut extrait sec, laissez l'air s'échapper et qualifiez chaque type d'habillage sur votre lot de carton. Transmettez-nous vos photos de panneaux cintrés, cartographies de bulles et spécifications machine pour un criblage structuré des grades.
Questions fréquentes
Pourquoi le carton gris se courbe-t-il après l'habillage ?
Une absorption inégale de l'humidité de l'adhésif fait gonfler les fibres d'un seul côté. Les colles à forte teneur en eau sont souvent en cause. Notre gamme privilégie les solutions à haut extrait sec, validées sur des cartons de 1,5 à 4,0 mm dans nos programmes clients.
Comment éviter la formation de bulles sous les habillages toile ou papier ?
Étendez le temps ouvert effectif pour permettre l'évacuation de l'air, maintenez les rouleaux propres et évitez la formation d'une peau avant le positionnement de l'habillage. N'augmentez la vitesse qu'après des cycles sans bulles dans vos conditions d'humidité les plus critiques.
La même colle peut-elle être utilisée sur des couvertures pelliculées ou métallisées ?
Les films métallisés et soft-touch sont des surfaces à basse énergie. Il est impératif de qualifier séparément le mouillage et la tenue des coins par rapport aux habillages papier classiques. Ces programmes peuvent aussi nécessiter des revues sensorielles et de conformité supplémentaires.
Quelle est la quantité minimale de commande (MOQ) pour les adhésifs de reliure ?
La MOQ industrielle standard mentionnée sur notre page est d'environ 1 000 kg, avec des unités d'essai de 20 kg disponibles pour validation sur machine — à confirmer avec notre équipe ingénierie selon votre région.
Tester un adhésif de casemaking sur votre ligne
Demandez un échantillon de laboratoire de 1 kg offert (frais de port à la charge du destinataire) après étude de votre substrat et de vos conditions de production.
Références
Avertissement Technique: Toutes les données techniques sont basées sur des conditions de laboratoire standard. Les utilisateurs doivent effectuer leurs propres tests de vérification pour confirmer l’adéquation aux substrats, procédés et exigences réglementaires spécifiques. Senda Glue n’offre aucune garantie, expresse ou implicite, et n’assume aucune responsabilité en cas d’utilisation inappropriée des produits ou de confiance accordée à ces informations.